


Suur saagikadu rabedate materjalide, nagu alumiiniumoksiid (Al2O3) või alumiiniumnitriid (AlN) eraldamisel, vähendab drastiliselt kasumimarginaale. Tootjad seisavad selle tõsise vanaraua probleemiga sageli silmitsi tootmistsükli lõpus. Neid jäikaid suure tihedusega komponente ei saa töödelda standardsete FR4 paneelide eemaldamise tehnikatega. Pärand trükkplaadi (PCB) marsruutimine toob kaasa äärmise mehaanilise pinge. Sellised vananenud meetodid põhjustavad tundlike keraamiliste paneelide tohutut mikropragusid ja hävitavat servade lõhenemist.
Selle kriitilise tootmise kitsaskoha lahendamiseks toetuvad kaasaegsed rajatised väga spetsiifilistele lahendustele. Määratleme spetsiaalse substraadi eraldaja täpse funktsiooni. Toome välja ka usaldusväärsete tööriistade valimiseks vajalikud hindamiskriteeriumid. Saate aru, kuidas neid keerukaid süsteeme sujuvalt suuremahulistes tootmisliinides rakendada. Teie õrna vooluringi kaitsmine nõuab absoluutset täpsust. Õige mehaaniline varustus tagab puhta eraldamise ja maksimeerib teie üldise toodangu.
Keraamilise substraadi purustamismasina esmane ülesanne on eraldada eelnevalt viilutatud keraamilised paneelid üksikuteks üksusteks, mille tundlikule sisemisele vooluringile ei rakendata mehaanilist pinget.
Keraamilise substraadi eraldamismasina hindamine nõuab servade kvaliteedi tolerantside, läbilaskevõime (UPH) ja tööriista kulumiskulude analüüsimist.
Üleminek käsitsi või pärandpaneelide eemaldamiselt automaatsele eraldamisseadmetele vähendab praagi määra, kuid nõuab ranget joondamise kalibreerimist ja operaatori koolitust.
Müüja valikul tuleks esmase kapitalikulu ees eelistada kontrollitavat proovide testimist ja kohalikku tehnilist tuge.
Direct Bonded Copper (DBC) ja Active Metal Brazing (AMB) substraadid pakuvad uskumatut soojusjõudlust. Tööstusharud kasutavad neid tugevalt mootorsõidukite EV-inverterites, RF-sidemoodulites ja suure võimsusega LED-massiivides. Siiski on neil väga habras ja jäik iseloom. Kõrge temperatuuriga liimimisprotsessid loovad äärmiselt kõvad struktuurid. Tavalised ruuterid ja teemantsaed tekitavad tohutut hõõrdumist ja vibratsiooni. Need purunevad kergesti purunevad paneelid, kuna töötlevad keraamikat nagu tüüpilist klaaskiudu.
Spetsialiseerunud Keraamilise aluspinna purustamise masin töötab täiesti erineval mehaanilisel põhimõttel. See rakendab kontrollitud, lokaliseeritud survet täpselt mööda laseriga eelnevalt kirjutatud V-sooneid. Enamiku tööstusdisainilahenduste puhul kasutatakse spetsiaalset giljotiinmehhanismi või täppisrullisüsteemi. Tera ei lõika kunagi tahket materjali läbi. Selle asemel napsab see keraamika puhtaks mööda nõrgenenud joonejoont. Tööriistad toetuvad kiilukujule, mis on loodud ideaalselt sobima V-soonte nurgaga. See täpne geomeetriline sobitamine sunnib substraadi purunema piki selle loomulikku lõhenemistasapinda.
See lokaliseeritud mehhanism eraldab mehaanilise pinge aktiivsest stantsist ja paigaldatud komponentidest. See takistab aktiivselt mikropragude levimist kogu kristallilise substraadi võre ulatuses. Tavalised pöörlevad otsikud tõmbavad, rebivad ja lihvivad materjali servi, saates lööklaineid läbi kogu plaadi. Spetsiaalne eraldusseade kasutab lihtsalt olemasolevaid laserskooriga rikkejooni. Saavutate täiesti puhta singulatsiooni ilma sisemist vooluahelat kahjustamata. See meetod kaitseb läheduses paigaldatud õrnade pooljuhtpakettide hermeetilisi tihendeid.
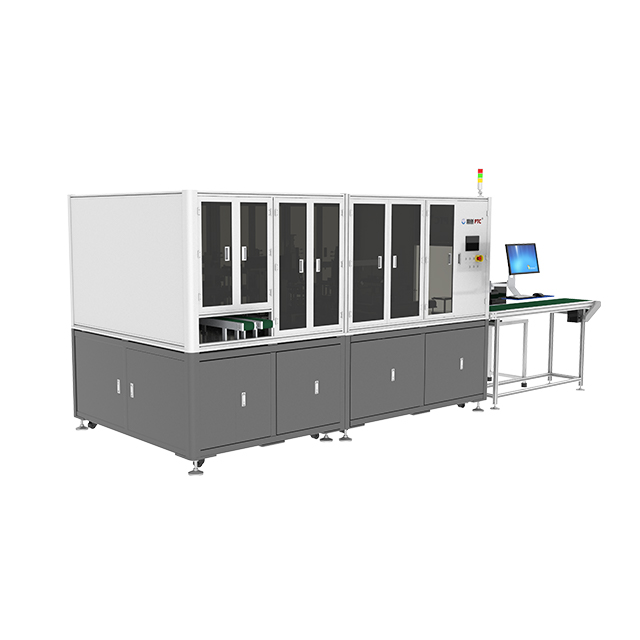
Õiguse hindamine Singulatsiooniseadmed nõuavad mitmete töömõõtmete ranget pilku. Täpsus määrab teie pakkimisprotsessi ülima edu. Peate põhjalikult hindama masina tolerantsi joondamise täpsuse osas. Tipptasemel süsteemid kasutavad täiustatud CCD-kaameraid ja fiduciaalset tuvastamist, et säilitada tolerantsid umbes ±0,05 mm. Peaksite hindama, kuidas purunemismehhanism mõjutab otseselt servade karedust. Kõrge joonduse täpsus minimeerib otseselt laastude määra piki eraldusjoont. Vähem hakkimine tähendab vähem lühiseid kõrgepingerakendustes.
Tootmisinseneride meeskonnad peavad pidevalt tasakaalustama läbilaskevõimet saagisega. Kiired tsükliajad ei tähenda midagi, kui teie defektide esinemissagedus suureneb. Võrrelge käsitsi laadimissüsteeme automaatse robotsöötmisega. Kassett-kassett-automaatika suurendab oluliselt Units Per Hour (UPH). Samuti vähendab see oluliselt inimeste käsitsemisvigu. Automatiseeritud süsteemid valivad õrnalt ja asetavad haprad keraamilised lehed. Käsitsi käsitsemine põhjustab sageli juhuslikke nurka kukkumisi ja enne küpset aluspinda puruneb, enne kui paneel isegi masinani jõuab.
Tööriistade elutsükkel mõjutab otseselt teie tootmise tööaega. Arvutage välja oma spetsiaalsete murdeterade ja lokaalsete lööktööriistade eeldatav eluiga. Keraamika on elektroonikatööstuses üks abrasiivsemaid materjale. Terade sagedane vahetamine põhjustab tootmisseisakuid masendavalt. Volframkarbiidist terad pakuvad paremat pikaealisust kui tavalised karastatud terased. Peate arvestama nende terade vahetamiseks kuluva ajaga. Masina ümberkalibreerimine pärast tera vahetust kulutab samuti väärtuslikke tootmistunde.
Hindamismõõdikute kokkuvõte
Hindamise mõõde |
Standardnõue |
Täiustatud nõue (suure mahuga) |
Mõju tootmisele |
|---|---|---|---|
Joondamise täpsus |
±0,10 mm |
±0,05 mm või parem |
Hoiab ära V-soonte vahelejäämise ja mikropragude tekkimise. |
Materjalikäitlus |
Käsitsi laadimine / mahalaadimine |
Kassett-kassett-robootika |
Vähendab inimlikke eksimusi ja suurendab UPH-d. |
Nägemissüsteem |
Põhilised optilised andurid |
Kõrge eraldusvõimega CCD orientiiri jälgimisega |
Tagab tera-skoori täpse registreerimise. |
Tera eluiga |
50 000 kärpimist |
150 000+ lõiget (volframkarbiid) |
Vähendab seisakuid kulumaterjalide vahetamisel. |
Plussid: need pakuvad uskumatult suurt läbilaskevõimet ja palju madalamaid eelkulusid. Need jäävad ülitõhusaks kõikide eelviirutatud substraatide puhul. Toiming nõuab vähem keerulist tarkvara programmeerimist. Hooldusrutiinid on väga etteaimatavad.
Miinused: füüsiline tööriist nõuab sagedast tera hooldust. Protsess on rangelt piiratud sirgjooneliste X/Y lõigetega. Ringikujulisi või keerulisi geomeetrilisi kujundeid ei saa töödelda.
Plussid: sellel alternatiivsel meetodil puudub füüsiline kontakt lauaga. See võimaldab suvalise kujuga lõikamist ja keerulisi kontuure. See välistab täielikult vajaduse füüsiliste kuluvate terade järele.
Miinused: Laserid toovad paratamatult sisse kuumuse mõjutatud tsooni (HAZ). See termiline mõju võib muuta keraamilise serva elektrilisi omadusi. Neil on oluliselt suuremad kapitalikulud. Põlemisprotsess tekitab sageli soovimatut räbu või prahti. Pärast lõikamist peate paneele agressiivselt puhastama.
Suuremahuliste standardsete ristkülikukujuliste võre jaoks peaksite kasutama mehaanilisi purustamislahendusi. See kehtib eriti siis, kui laseri eelskoorimist on juba varem kasutatud. Laserid sobivad kõige paremini väikesemahuliste prototüüpide või väga keerukate geomeetriate jaoks. Lihtne sirgjooneline singulatsioon soodustab aga tugevalt mehaanilist eraldamist. Puhas kiirus a purustamismasin ületab standardsete ruudukujuliste stantside tootmises lasereid. Füüsiliste labade kasutamine välistab termilised riskid tundlike ristmike läheduses.
Uue tootmistehnoloogia kasutuselevõtt toob kaasa spetsiifilisi tegevusriske. Kalibreerimine ja joondamine nõuavad teie insenerimeeskonnalt pidevat valvsust. Peate tegelema masina triivimisriskiga. Vaid millimeetri murdosa mehaaniline kõrvalekalle võib purustada terve partii kalleid andureid. Operaatorid peavad tegema rutiinseid kalibreerimiskontrolle. Nad peavad kontrollima ülemise tera joondust alumise alasi vastu. Täiustatud masinatel on isekalibreerivad rutiinid, kuid käsitsi kontrollimine on endiselt kriitilise tähtsusega parim tava.
Keskkonnakontrollid mängivad seadmete pikaealisuses suurt rolli. Keraamika tolm on erakordselt abrasiivne. See osutub väga kahjulikuks puhasruumi standarditele ja masina sisemistele laagritele. Tugevad tolmueemaldussüsteemid tuleb integreerida otse lõiketsooni. Kõrge efektiivsusega tahkete osakeste õhu (HEPA) vaakumid peaksid asuma murdumiskoha kõrval. Kui tolm satub masina pneumaatiliste ventiilide peale, takerduvad need lõpuks kinni. Õige väljatõmme kaitseb nii teie rajatise õhukvaliteeti kui ka masina liikuvaid osi.
Teie tootmismeeskond vajab edu saavutamiseks korralikku operaatori koolitust. Optimaalsete murdeprofiilide seadistamine hõlmab järsku esialgset õppimiskõverat. Operaatorid peavad tasakaalustama allapoole suunatud survet, liikumiskiirust ja vahekaugust. Nad peavad dünaamiliselt kohandama neid täpseid parameetreid erinevate substraadi paksuste ja materjalitiheduste jaoks. Paksemad alumiiniumoksiidplaadid nõuavad erinevat rõhukõverat kui õhukesed AlN-plaadid. Soovitame luua masina tarkvaras lukustatud parooliga kaitstud retsepte. See takistab heakskiitmata operaatoritel põrandal kriitilist eraldusfüüsikat muutmast.
Parima müüja valimine nõuab objektiivseid ja kontrollitavaid tõendeid. Ärge kunagi ostke a keraamilise substraadi eristumismasin pimesi spetsifikatsioonilehelt maha. Tarnija põhjalikuks testimiseks peate esitama oma eelskooritud substraadiproovid. Üldised demomaterjalid ei korda teie täpseid tootmisprobleeme. Saatke vähemalt viiekümnest paneelist koosnev partii. See maht võimaldab müüjal näidata pidevat läbilaskevõime stabiilsust. See tõestab ka, et masin suudab toime tulla teie konkreetse V-soonte sügavusega ja paneeli kõverustolerantsidega.
Kui olete eraldatud proovid tagasi saanud, alustage põhjalikku kontrolli. Kontrollige skaneeriva elektronmikroskoobi (SEM) all kõiki tarnija tagastatud proove. Suure suurendusega optiline kontroll on sama tõhus. Peate veenduma, et eraldusjoonest ei leviks absoluutselt mikropragusid. Kontrollige aluspinna servi vastuvõetamatute pingemurdude või tugevate laastude suhtes. Mõõtke eraldatud üksuste füüsilisi mõõtmeid, et tagada masina X/Y mõõtmete range stabiilsus kogu partii ulatuses.
Vaadake hoolikalt masina jalajälge ja nõudeid rajatisele. Veenduge, et teil on saadaval õige pneumaatiline õhurõhk ja puhas võimsuslang. Turvalised garanteeritud teenindustaseme lepingud (SLA) kriitiliste varuosade jaoks. Kontrollige kohaliku tehnilise toe saadavust teie konkreetses piirkonnas. Veenduge, et müüja pakuks teie protsessiinseneri meeskonnale põhjalikku kohapealset koolitust. Tugev kohalik tugi dikteerib sageli installi pikaajalise edu rohkem kui ainult masina põhiriistvara.
Mehaanilise separaatori põhifunktsioon on teie tootmise ROI kaitsmine. See saavutatakse, maksimeerides saagist pooljuhtide pakendamise viimases, kõige haavatavamas etapis. Tavalised ruuterid lihtsalt hävitavad rabedad materjalid. Õige lokaliseeritud survetehnika kasutamine tagab konstruktsiooni absoluutse terviklikkuse. Spetsiaalne süsteem kinnitab puhtalt V-soontega paneelid, kandmata põrutust sisemistele vasekihtidele.
Soovitame ostjatel koheselt koostada oma täpsed substraadi spetsifikatsioonid. Dokumenteerige oma konkreetne materjalitüüp, paneeli kogupaksus ja laserriba sügavus. Koguge need kriitilised andmed kokku ja taotlege juba täna oma eelvalikusse valitud tarnijatelt kohandatud võrdlustesti. Serva kvaliteedi kinnitamiseks nõudke ranget PoC testimist. Nõuetekohane ettevalmistus tagab, et integreerite singulatsioonilahenduse, mis suudab skaleerida teie kõrgeimate tootmisnõuetega.
V: Ei. Ruuterid põhjustavad liigset vibratsiooni ja mehaanilist pinget, mis põhjustab keraamika purunemist ja tööriistade tugevat kulumist. Tavalised ruuteriotsakud tuhmuvad kiiresti kõvade materjalide, nagu alumiiniumoksiid, vastu, põhjustades need pigem rebenemise kui aluspinna lõikamise.
V: Tavaliselt peaks joone sügavus olema 30% kuni 50% kogu substraadi paksusest, kuigi see sõltub materjali tihedusest ja müüja spetsifikatsioonidest. Madalamad tulemused nõuavad suuremat purunemisrõhku, mis suurendab kontrollimatute luumurdude riski.
V: Regulaarne keraamilise tolmu puhastamine anduritest/juhikutest, lõiketera teravuse perioodiline kontroll ja pneumaatilise rõhu kalibreerimine. Samuti peaksite regulaarselt kontrollima vaakumtõmbefiltreid, et abrasiivne tolm ei satuks mehaanikasse tagasi.


