


A alta perda de rendimento ao separar materiais frágeis como alumina (Al2O3) ou nitreto de alumínio (AlN) reduz drasticamente as margens de lucro. Os fabricantes muitas vezes enfrentam esse grave problema de sucata no final do ciclo de produção. Você não pode processar esses componentes rígidos e de alta densidade usando técnicas padrão de remoção de painéis do FR4. O roteamento legado da placa de circuito impresso (PCB) introduz estresse mecânico extremo. Esses métodos desatualizados causam microfissuras desenfreadas e lascas destrutivas nas bordas de painéis cerâmicos sensíveis.
Para resolver esse gargalo crítico de produção, as instalações modernas contam com soluções altamente especializadas. Definiremos a função exata de um separador de substrato dedicado. Também descreveremos os critérios de avaliação necessários para selecionar ferramentas confiáveis. Você entenderá como implementar esses sistemas sofisticados perfeitamente em linhas de produção de alto volume. Proteger seus circuitos delicados requer precisão absoluta. O equipamento mecânico certo garante separações limpas e maximiza o rendimento geral da produção.
A função principal de uma máquina de quebra de substrato cerâmico é separar painéis cerâmicos pré-cortados em unidades individuais com zero tensão mecânica aplicada ao circuito interno sensível.
A avaliação de uma máquina de singularização de substrato cerâmico requer a análise de tolerâncias de qualidade de aresta, rendimento (UPH) e custos de desgaste de ferramenta.
A transição do despanelamento manual ou legado para o equipamento de singularização automatizado reduz as taxas de refugo, mas requer calibração de alinhamento rigorosa e treinamento do operador.
A seleção do fornecedor deve priorizar testes de amostras verificáveis e suporte técnico local em detrimento das despesas de capital iniciais.
Os substratos Direct Bonded Copper (DBC) e Active Metal Brazing (AMB) oferecem desempenho térmico incrível. As indústrias os utilizam fortemente em inversores EV automotivos, módulos de comunicação RF e conjuntos de LED de alta potência. No entanto, eles possuem uma natureza altamente frágil e rígida. Os processos de ligação em alta temperatura criam estruturas extremamente duras. Fresas padrão e serras diamantadas geram imenso atrito e vibração. Eles quebram facilmente esses painéis frágeis porque tratam a cerâmica como uma típica fibra de vidro.
Um especializado A máquina quebradora de substrato cerâmico opera com um princípio mecânico totalmente diferente. Ele aplica pressão controlada e localizada com precisão ao longo de ranhuras em V pré-gravadas a laser. A maioria dos projetos industriais utiliza um mecanismo de guilhotina especializado ou um sistema de rolos de precisão. A lâmina nunca corta o material sólido. Em vez disso, ele quebra a cerâmica de maneira limpa ao longo da linha de marcação enfraquecida. O ferramental conta com um formato de cunha projetado para combinar perfeitamente com o ângulo da ranhura em V. Esta correspondência geométrica exata força o substrato a fraturar ao longo do seu plano de clivagem natural.
Este mecanismo localizado isola o estresse mecânico da matriz ativa e dos componentes montados. Previne ativamente a propagação de microfissuras em toda a estrutura do substrato cristalino. Brocas rotativas padrão puxam, rasgam e trituram as bordas do material, enviando ondas de choque por toda a placa. Equipamentos de separação dedicados simplesmente aproveitam as falhas existentes marcadas a laser. Você consegue uma singularização perfeitamente limpa sem comprometer os circuitos internos. Este método protege as vedações herméticas de delicados pacotes de semicondutores montados nas proximidades.
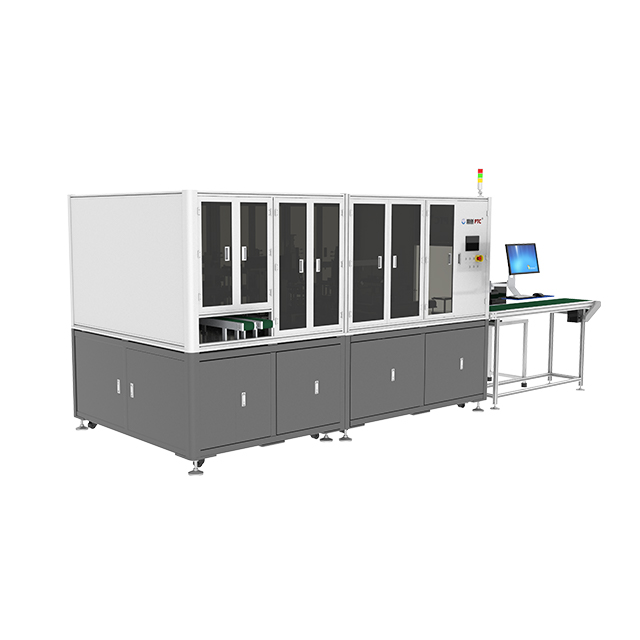
Avaliando o certo Equipamentos de Singulação exigem um olhar rigoroso sobre diversas dimensões operacionais. A precisão determina o sucesso final do seu processo de embalagem. Você deve avaliar profundamente a tolerância da máquina quanto à precisão do alinhamento. Os sistemas de primeira linha utilizam câmeras CCD avançadas e reconhecimento fiducial para manter tolerâncias em torno de ±0,05 mm. Você deve avaliar como o mecanismo de quebra impacta diretamente a rugosidade da aresta. A alta precisão de alinhamento minimiza diretamente as taxas de remoção de cavacos ao longo da linha de separação. Menos lascas significa menos curtos-circuitos em aplicações de alta tensão.
As equipes de engenharia de produção devem equilibrar constantemente a produtividade e o rendimento. Tempos de ciclo rápidos não significam absolutamente nada se as taxas de defeitos aumentarem. Compare os sistemas de carregamento manual com a alimentação robótica automática. A automação cassete para cassete aumenta significativamente as unidades por hora (UPH). Também reduz fortemente os erros de manuseio humano. Os sistemas automatizados selecionam e posicionam cuidadosamente as frágeis placas cerâmicas. O manuseio manual geralmente causa quedas acidentais de cantos e quebra prematura de substrato antes mesmo de o painel chegar à máquina.
O ciclo de vida das ferramentas impacta diretamente o tempo de atividade da produção. Calcule a vida útil esperada de suas lâminas de quebra especializadas e ferramentas de impacto localizadas. A cerâmica é um dos materiais mais abrasivos na fabricação de eletrônicos. A substituição frequente da lâmina causa frustrantes paradas de produção. As lâminas de carboneto de tungstênio oferecem melhor longevidade do que o aço endurecido padrão. Você deve levar em conta o tempo necessário para trocar essas lâminas. A recalibração da máquina após uma troca de lâmina também consome valiosas horas de produção.
Resumo das métricas de avaliação
Dimensão Avaliação |
Requisito padrão |
Requisito avançado (alto volume) |
Impacto na produção |
|---|---|---|---|
Precisão de alinhamento |
±0,10 mm |
±0,05 mm ou melhor |
Evita falhas na ranhura em V e microfissuras. |
Manuseio de materiais |
Carga/descarga manual |
Robótica cassete a cassete |
Reduz o erro humano e aumenta a UPH. |
Sistema de Visão |
Sensores ópticos básicos |
CCD de alta resolução com rastreamento fiducial |
Garante um registro preciso da lâmina até a pontuação. |
Vida útil da lâmina |
50.000 cortes |
Mais de 150.000 cortes (carboneto de tungstênio) |
Minimiza o tempo de inatividade para trocas de consumíveis. |
Prós: Eles oferecem um rendimento incrivelmente alto e apresentam um custo inicial muito mais baixo. Eles permanecem altamente eficazes para qualquer substrato pré-marcado. A operação requer programação de software menos complexa. As rotinas de manutenção são altamente previsíveis.
Contras: O ferramental físico requer manutenção frequente da lâmina. O processo é estritamente limitado a cortes X/Y em linha reta. Não é possível processar formas geométricas circulares ou complexas.
Prós: Este método alternativo apresenta zero contato físico com a placa. Permite cortes de formas arbitrárias e contornos complexos. Elimina totalmente a necessidade de lâminas consumíveis físicas.
Contras: Os lasers introduzem inevitavelmente uma zona afetada pelo calor (HAZ). Este impacto térmico pode alterar as propriedades elétricas da borda cerâmica. Eles acarretam custos de capital significativamente mais elevados. O processo de queima geralmente cria escória ou detritos indesejados. Você deve limpar agressivamente os painéis pós-corte.
Você deve implantar soluções de quebra mecânica para grades retangulares padrão de alto volume. Isto é especialmente verdadeiro quando a pré-pontuação a laser já foi aplicada no início da fábrica. Os lasers funcionam melhor para protótipos de baixo volume ou geometrias altamente complexas. No entanto, a simples singularização em linha reta favorece fortemente a separação mecânica. A velocidade pura de um A máquina de quebra supera os lasers na produção de matrizes quadradas padrão. O uso de lâminas físicas elimina riscos térmicos perto de junções sensíveis.
A adoção de novas tecnologias de fabricação introduz riscos operacionais específicos. A calibração e o alinhamento exigem vigilância constante da sua equipe de engenharia. Você deve abordar o risco inerente de desvio da máquina. Um desalinhamento mecânico de apenas uma fração de milímetro pode destruir um lote inteiro de sensores caros. Os operadores devem realizar verificações de calibração de rotina. Eles devem verificar o alinhamento da lâmina superior com a bigorna inferior. Máquinas avançadas apresentam rotinas de autocalibração, mas a verificação manual continua sendo uma prática recomendada crítica.
Os controles ambientais desempenham um papel importante na longevidade do equipamento. O pó cerâmico é extraordinariamente abrasivo. Isso se mostra altamente prejudicial aos padrões de salas limpas e aos rolamentos internos das máquinas. Você deve integrar sistemas robustos de extração de poeira diretamente na zona de corte. Os aspiradores de ar particulado de alta eficiência (HEPA) devem ficar adjacentes ao ponto de fratura. Se a poeira acumular nas válvulas pneumáticas da máquina, elas eventualmente emperrarão. A extração adequada protege a qualidade do ar das suas instalações e as peças móveis da máquina.
Sua equipe de produção precisa de treinamento adequado de operadores para ter sucesso. A configuração de perfis de quebra ideais envolve uma curva de aprendizado inicial acentuada. Os operadores devem equilibrar a pressão descendente, a velocidade de deslocamento e a distância do intervalo. Eles devem ajustar dinamicamente esses parâmetros precisos para diferentes espessuras de substrato e densidades de material. Placas de alumina mais espessas requerem uma curva de pressão diferente das placas finas de AlN. Recomendamos a criação de receitas bloqueadas e protegidas por senha no software da máquina. Isso evita que operadores não aprovados alterem a física de separação crítica no piso.
A seleção do melhor fornecedor requer evidências objetivas e verificáveis. Nunca compre um máquina de singularização de substrato cerâmico cegamente em uma folha de especificações. Você deve fornecer suas próprias amostras de substrato pré-pontuadas para testes abrangentes do fornecedor. Os materiais de demonstração genéricos não replicarão exatamente seus desafios de produção. Envie um lote de pelo menos cinquenta painéis. Esse volume permite que o fornecedor demonstre estabilidade contínua de rendimento. Isso também prova que a máquina pode lidar com profundidades específicas de ranhura em V e tolerâncias de empenamento do painel.
Depois de receber as amostras separadas de volta, comece uma inspeção rigorosa. Inspecione todas as amostras devolvidas pelo fornecedor em Microscópios Eletrônicos de Varredura (SEM). A inspeção óptica de alta ampliação é igualmente eficaz. Você deve verificar a ausência absoluta de microfissuras espalhadas pela linha de separação. Verifique as bordas do substrato quanto a fraturas por tensão inaceitáveis ou lascas severas. Meça as dimensões físicas das unidades separadas para garantir que a máquina mantenha estrita estabilidade dimensional X/Y em todo o lote.
Observe atentamente o tamanho da máquina e os requisitos das instalações. Verifique se você tem a pressão de ar pneumática correta e as quedas de energia limpas disponíveis. Garanta acordos de nível de serviço (SLAs) garantidos para peças sobressalentes críticas. Verifique a disponibilidade de suporte técnico local em sua região específica. Certifique-se de que o fornecedor ofereça treinamento abrangente no local para sua equipe de engenharia de processos. Um forte suporte local geralmente determina o sucesso da instalação a longo prazo, mais do que apenas o hardware básico da máquina.
A função fundamental de um separador mecânico é proteger o ROI de fabricação. Isso é conseguido maximizando o rendimento durante o estágio final e mais vulnerável da embalagem de semicondutores. Os roteadores padrão simplesmente destroem materiais frágeis. O uso da técnica correta de pressão localizada garante integridade estrutural absoluta. Um sistema dedicado encaixa perfeitamente os painéis com ranhura em V sem transferir choque para as camadas internas de cobre.
Encorajamos os compradores a compilar imediatamente as especificações exatas do substrato. Documente seu tipo específico de material, espessura total do painel e profundidade do marcador a laser. Reúna esses dados críticos e solicite testes de benchmark personalizados de seus fornecedores selecionados hoje mesmo. Insista em testes PoC rigorosos para validar a qualidade da borda. A preparação adequada garante a integração de uma solução de singularização capaz de atender às suas mais altas demandas de produção.
R: Não. As fresas causam vibração excessiva e estresse mecânico, levando à quebra da cerâmica e ao desgaste severo da ferramenta. As fresas padrão ficam rapidamente cegas em materiais duros como alumina, fazendo com que rasguem em vez de cortar o substrato.
R: Normalmente, a profundidade do risco deve ser de 30% a 50% da espessura total do substrato, embora isso varie de acordo com a densidade do material e as especificações do fornecedor. Pontuações mais rasas exigem maior pressão de ruptura, aumentando o risco de fraturas não controladas.
R: Limpeza regular do pó cerâmico dos sensores/guias, inspeção periódica da afiação da lâmina e calibração da pressão pneumática. Você também deve verificar rotineiramente os filtros de extração a vácuo para garantir que a poeira abrasiva não recircule na mecânica.


