


Magneettikomponenttien valmistus kehittyy nykyään nopeasti. Olemme siirtymässä subjektiivisesta manuaalisesta laadunvalvonnasta kohti täysin automatisoitua tarkastusta. Tämä siirtymä on välttämätön nykyaikaisille tuotantolinjoille. Vialliset magneetit aiheuttavat valtavia liiketoimintakustannuksia loppupään sovelluksissa. Sähköauton (EV) moottorissa havaitsematon mikrohalkeama voi aiheuttaa katastrofaalisen vian. Samoin kulutuselektroniikkamagneetin pieni pinnoitusvika johtaa usein kenttäkorroosioon ja tuotteiden takaisinvetoon. Korkean panoksen teollisuudella ei yksinkertaisesti ole varaa näihin tuotannon sokeisiin kulmiin.
Tämä opas määrittelee selkeästi, kuinka automaattinen optinen tarkastus ratkaisee nämä haasteet. Tutustumme nykyaikaisten tarkastuslaitteiden päätoimintoihin. Löydät käytännön arviointiperusteet oikean arkkitehtuurin valitsemiseksi. Käsittelemme myös näiden järjestelmien käyttöönoton toiminnalliset realiteetit suuren volyymin tuotantoympäristöissä. Lopulta tiedät tarkalleen, kuinka integroida a Magneettinen AOI-kone varmistaaksesi tuotteesi tuoton.
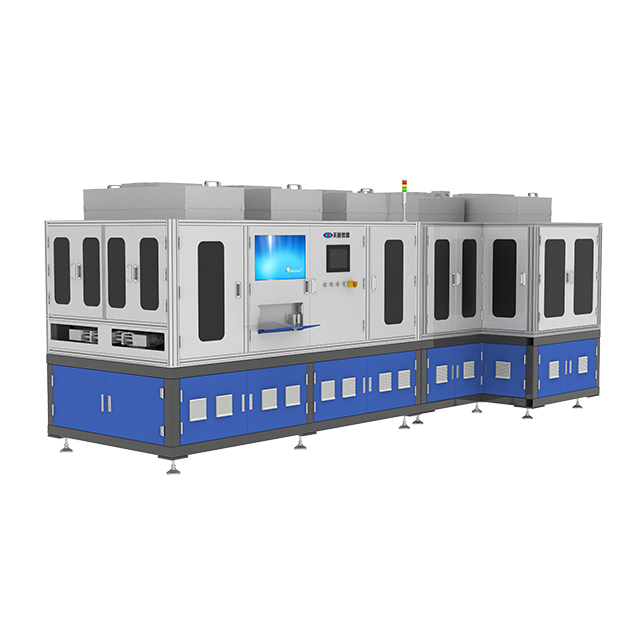
Ydintoiminto: Magnet AOI -kone korvaa subjektiiviset manuaaliset tarkastukset nopealla, toistettavalla optisella metrologialla ja pintavikojen havaitsemisella.
Kriittinen ROI-ajuri: Vähentää merkittävästi huonon laadun kustannuksia (COPQ) säilyttäen samalla suoritusnopeudet, joita manuaalinen tarkastus ei pysty vastaamaan.
Arvioinnin prioriteetti: Parhaat järjestelmät tasapainottavat korkearesoluutioisen kuvantamisen edistyneen valaistuksen kanssa voittaakseen magneettipinnoitteiden (kuten Ni-Cu-Ni) heijastavan häikäisyn.
Toteutustodellisuus: Menestys riippuu yhtä paljon mekaanisesta materiaalinkäsittelystä (estää voimakkaasti magnetoituneita osia juuttumasta tai houkuttelemasta) kuin kameran teknisistä tiedoista.
Valmistajat luottavat automaattiseen tarkastukseen komponenttien eheyden takaamiseksi. Et voi rakentaa luotettavia moottoreita tai antureita käyttämällä viallisia magneettisia materiaaleja. Magnet AOI -kone suorittaa useita eri toimintoja samanaikaisesti. Se arvioi jokaisen osan, joka kulkee linjaa pitkin. Voimme luokitella nämä toiminnot kolmeen päätoiminta-alueeseen.
Magneetit ovat luonnostaan hauraita. Materiaalit, kuten sintrattu NdFeB tai ferriittisiru erittäin helposti käsittelyn aikana. Optinen tarkastusjärjestelmä skannaa jatkuvasti näitä herkkiä pintoja. Se etsii erilaisia rakenteellisia ja kosmeettisia puutteita. Voit luottaa siihen, että laitteet havaitsevat mikroskooppiset ongelmat ennen kuin ne lähtevät laitoksestasi.
Se tunnistaa sirut, mikrohalkeamat, naarmut ja reiät magneetin pinnalla.
Se kiinnittää nämä fysikaaliset epämuodostumat ennen kuin osille tehdään lopullinen magnetointi.
Se havaitsee pinnoitus- ja pinnoitusvirheitä, kuten rakkuloita tai hapettumista.
Se merkitsee epätasaiset pinnoituskerrokset ennen kuin ne johtavat vakavaan kenttäkorroosioon.
Pinnan eheys vaikuttaa suoraan pitkän aikavälin luotettavuuteen. Nikkelipinnoitteen pieni reikä päästää kosteuden neodyymiytimeen. Magneetti hapettuu ja laajenee ajan myötä. Tämä laajennus tuhoaa ympäröivän kokoonpanon. Automaattinen tarkastus estää tämän erityisen vikatilan kokonaan.
Nykyaikaiset kokoonpanot vaativat tiukat geometriset toleranssit. Sinun on varmistettava, että jokainen komponentti sopii täydellisesti lopputuotteeseen. Magnet AOI -kone mittaa fyysiset mitat äärimmäisen tarkasti. Se käyttää korkearesoluutioisia kameroita näiden mittausten tarkistamiseen reaaliajassa.
Se tarkistaa geometriset toleranssit, kuten pituuden, leveyden ja paksuuden.
Se tarkistaa samankeskisyyden tiukkojen teknisten vaatimusten mukaisesti.
Se varmistaa viisteen ja säteen tasaisuuden jokaisessa erässä.
Tasaiset viisteet ovat ehdottoman kriittisiä automatisoiduissa moottoreiden kokoonpanolinjoissa. Robottivarret eivät voi asettaa magneetteja tiukoihin staattorin koloihin, jos reunat ovat rosoiset. Optinen järjestelmä mittaa nämä pienet reunakulmat välittömästi. Se hylkää kaikki osat, jotka jäävät määritetyn toleranssiikkunan ulkopuolelle.
Oikea kohdistus on elintärkeää magneettiselle suorituskyvylle. Magneetin asentaminen taaksepäin pilaa magneettipiirin. Valmistajat käyttävät usein visuaalisia osoittimia osoittamaan tiettyjä napoja. Automaattinen järjestelmä tarkistaa nämä merkit virheettömästi.
Se havaitsee lasermerkinnät, joita käytetään merkitsemään magneettisia napoja.
Se varmistaa maalattujen visuaalisten indikaattorien olemassaolon ja selkeyden.
Se merkitsee väärin kohdistetut tai väärin suunnatut magneetit ennen lopullista pakkausta.
Se estää käänteisen napaisuuden aiheuttamat kokoonpanovirheet.
Ihmiset huomaavat helposti pieniä laserjälkiä pitkien työvuorojen aikana. Kone ei koskaan kaipaa niitä. Se vahvistaa satojen osien suunnan minuutissa. Voit lähettää tuotteesi tietäen, että ne on määritetty oikein.

Valmistajille, joiden on muutettava nämä tarkastustoiminnot käytännölliseksi tuotantoprosessiksi, PTC tarjoaa omistettuja Magneettikosmeettiset tarkastuslaitteet . Järjestelmä yhdistää lastauksen, automaattisen tarkastuksen ja purkamisen, joten magneetin ulkonäön ja mittojen tarkastukset voidaan suorittaa jatkuvassa työnkulussa erillisen manuaalisen tarkastusvaiheen sijaan.
Laite on suunniteltu tarkastamaan sekä tuotteen mitat että yleiset kosmeettiset viat, kuten reikiä, kolhuja, lovia, raitoja, halkeamia, kirkkaita täpliä ja tahroja. Tarkastuksen jälkeen järjestelmä määrittää automaattisesti, onko jokainen tuote OK vai NG ja lajittelee osat sen mukaan. Vikaluokat, koot ja sijaintikoordinaatit voidaan näyttää ja tallentaa yhdessä alkuperäisten tarkastuskuvien kanssa, mikä tukee uudelleentarkastusta ja tuotantoanalyysiä.
AI-avusteinen vikojen tunnistus: Ohjelmisto voi automaattisesti merkitä viat, tukea mallin koulutusta ja suodattaa vääriä vikoja tarkastusten johdonmukaisuuden ja tuotteen tuoton parantamiseksi.
Tuotantotietojen hallinta: Tarkastustietoja voidaan tiedustella, viedä ja analysoida, ja järjestelmä voi myös olla yhteydessä MES:iin tuotannon seurantaa ja jäljitettävyyttä varten.
Automaattinen lajittelu: OK- ja NG-tuotteet tunnistetaan automaattisesti ja ohjataan vastaaviin roska-astioihin, mikä vähentää riippuvuutta manuaalisesta lajittelusta.
Korkean suorituskyvyn tarkastus: Määritetty tarkastusteho on noin 2 100 kpl/h, tarkastusaste 99,9 % ja ylitäyttöaste enintään 1 % ilmoitetun tuotespesifikaation mukaisesti.
Tämän tyyppinen järjestelmä on erityisen tärkeä suurivolyymissa 3C-tuotantoympäristöissä, joissa vaaditaan samanaikaisesti kosmeettista yhtenäisyyttä, mittojen hallintaa ja jäljitettäviä laatutietoja. Voit tutustua myös laajemmin 3C-laitevalikoima vastaaviin automaattisiin tarkastus- ja käsittelyratkaisuihin.
Tuotannon lisääminen paljastaa manuaalisen laadunvalvonnan vakavat puutteet. Ihminen ei voi ylläpitää nopeaa visuaalista tarkastusta loputtomiin. Kohtaat suuria pullonkauloja, kun luotat ihmissilmiin. Ihmisten fyysiset ja kognitiiviset rajat luovat valtavia operatiivisia riskejä.
Tarkastajat kohtaavat valtavia vaikeuksia arvioida erittäin heijastavia metallipinnoitteita. Magneeteissa on usein kiiltävä Ni-Cu-Ni-pinnoite. Tämä viimeistely heijastaa tehtaan valaistusta suoraan käyttäjän silmiin. Tuloksena oleva häikäisy aiheuttaa vakavaa visuaalista väsymystä.
Käyttäjät kamppailevat erottaakseen vaarattoman pintarakenteen ja kriittisen mikrohalkeaman. Tämä epäselvyys johtaa kauheisiin tarkkuusmittareihin. Näet korkeita vääriä positiivisia määriä, kun hyvät osat heitetään pois. Mikä pahempaa, koet korkeita vääriä negatiivisia osia, kun vialliset osat toimitetaan asiakkaille. Ihmisen näkökyky ei yksinkertaisesti pysty käsittelemään kiiltäviä, pieniä yksityiskohtia luotettavasti kahdeksan tunnin työvuorossa.
Manuaalinen tarkastus rajoittaa olennaisesti tuotannon nopeuksia. Mittaat tehtaan tehon osina minuutissa (PPM). Nopea tuotanto vaatii nopeaa tarkastusta. Ihmisten käyttäjien on valittava nopeuden ja tarkkuuden välillä. He eivät voi maksimoida molempia.
Jos pyydät käyttäjiä työskentelemään nopeammin, heidän tarkkuus laskee dramaattisesti. Jos vaadit täydellistä tarkkuutta, suorituskykysi romahtaa. Magnet AOI -kone rikkoo tämän kompromissin. Se standardoi syklin ajan pysyvästi. Järjestelmä käsittelee tuhansia yksiköitä tunnissa väsymättä. Se säilyttää täydellisen koostumuksen kellonajasta riippumatta.
Manuaalinen lajittelu ei jätä todennettavaa digitaalista jälkiä. Operaattorit heittävät osat 'hyviin' tai 'huonoihin' roskakoriin. Et koskaan opi, miksi jokin tietty osa epäonnistui. Tämä luo massiivisia tietosiiloita tehdaslattiallesi. Et voi parantaa prosessiasi ilman käyttökelpoista dataa.
Automaattiset optiset järjestelmät ratkaisevat tämän seurantaongelman. Ne integroituvat suoraan MES (Manufacturing Execution Systems) -järjestelmääsi. Kone tarjoaa reaaliaikaista vikatietoa jokaisesta osasta. Voit jäljittää murtuneen magneetin alkupään viipalointiongelmaan. Voit liittää rakkulapinnoitteet suoraan tiettyyn pinnoituskylpyyn. Tämä jäljitettävyys mahdollistaa todellisen syy-analyysin.
Sinun on valittava oikea arkkitehtuuri tiettyä tuotantoympäristöäsi varten. Kaikki optiset tarkastusjärjestelmät eivät toimi samalla tavalla. Luokittelemme nämä ratkaisut niiden kuvantamisteknologian ja niiden fyysisen sijainnin perusteella tehdaslattialla.
Kameratekniikka määrittelee järjestelmän analyyttiset ominaisuudet. Sinun on valittava kaksiulotteisen tai kolmiulotteisen kuvantamisen välillä.
2D AOI: Tämä tekniikka on optimaalinen tasaisille pinnoille. Se on erinomainen naarmujen havaitsemisessa ja nopeassa mittojen tarkistuksessa. Se toimii erittäin nopeasti ja vaatii vähemmän laskentatehoa. Se on yleensä kustannustehokkaampaa. Se on kuitenkin rajoitettu syväanalyysiin. Se ei voi helposti mitata sirun tarkkaa syvyyttä.
3D AOI: Tämä tekniikka tallentaa tarkat topografiset tiedot. Se on täysin välttämätön tilavuusvirheanalyysissä. Tarvitset sitä pintasirun tarkan syvyyden mittaamiseen. Se tarkastaa myös monimutkaiset, monikulmaiset magneettimuodot täydellisesti. Sinun on esimerkiksi käytettävä 3D-järjestelmiä EV-roottoreissa käytettäville kaarimagneeteille.
Fyysinen sijoitus määrittää, kuinka kone on vuorovaikutuksessa olemassa olevien työnkulkujesi kanssa. Voit asentaa järjestelmät suoraan linjaan tai käyttää niitä erikseen.
Inline Systems: Integroimme nämä suoraan kuljetinjärjestelmään. Ne istuvat pinnoituksen tai magnetoinnin jälkeen. Ne arvioivat osia automaattisesti, kun ne kulkevat asemien välillä. Tämä kokoonpano soveltuu parhaiten suurien määrien jatkuvaan valmistukseen. Se ei vaadi manuaalista käsittelyä.
Offline-järjestelmät: Nämä ovat eräpohjaisia testausasemia. Käyttäjät lataavat käsin osia sisältävän lokeron koneeseen. Tämä asetus sopii paremmin pienivolyymilliseen, korkean sekoituksen tuotantoon. Se on ihanteellinen myös tiettyjen erien auditointiin. Tiukasti säännellyt ostajat ilmailu- tai lääketieteen aloilla vaativat usein näitä offline-validointitarkastuksia.
Järjestelmän luokka |
Ihanteelliset sovellusskenaariot |
Tekniset ydinedut |
Ensisijaiset rajoitukset |
|---|---|---|---|
2D tarkastus |
Lohkomagneetit, tasaiset pinnat, nopea lajittelu |
Suuri suorituskyky, pienempi laskentakuorma |
Tilavuussyvyyttä ei voi mitata |
3D tarkastus |
Kaarimagneetit, roottorikokoonpanot, monimutkainen geometria |
Tarkka syvyysmittaus, tilavuusanalyysi |
Hitaampi käsittelynopeus, suurempi tallennustila |
Sisäänrakennettu asennus |
Jatkuva 24/7 valmistustoiminta |
Nolla manuaalista käsittelyä, reaaliaikainen MES-data |
Edellyttää monimutkaista integrointia kuljettimiin |
Offline-asetukset |
Korkean sekoituksen tuotanto, eräauditointi, näytteenotto |
Joustavat vaihdot, yksinkertainen käyttöönotto |
Vaatii käyttäjiä lataamaan ja purkamaan lokeroita |
Automaattisten tarkastuslaitteiden hankinta vaatii huolellista arviointia. Sinun on katsottava yli peruskameran megapikselit. Parhaat järjestelmät yhdistävät erikoislaitteistot ja älykkäät ohjelmistot. Sinun tulee arvioida neljä kriittistä ulottuvuutta ennen hankintapäätöksen tekemistä.
Valaistus on optisen tarkastuksen tärkein laitteistokomponentti. Sinun on arvioitava järjestelmän kyky käsitellä valoa. Koneen on poistettava heijastavien magneettipinnoitteiden häikäisy kokonaan.
Etsi monikulmaisia, monitaajuisia valaistusjärjestelmiä. Järjestelmän tulisi käyttää koaksiaalista valaistusta tasaisten pintojen korostamiseen. Sen tulisi käyttää rengasvaloa paljastamaan kohotetut reunat. Matalakulmainen valaistus on kriittinen matalien naarmujen paljastamisessa. Yhdistämällä nämä valaistustekniikat kamerat ottavat virheettömät kuvat ilman sokaisevia heijastuksia.
Ohjelmisto määrittää, kuinka tarkasti kone tulkitsee kuvat. Vanhat sääntöpohjaiset ohjelmistot kamppailevat luonnollisten materiaalien muunnelmien kanssa. Sinun tulisi etsiä syväoppimista ja tekoälyn ohjaamaa vikaluokitusta.
Kehittyneet tekoälymallit vähentävät 'vääriä puheluja' dramaattisesti. Väärä kutsu tapahtuu, kun kone hylkää täysin hyvän osan. Tekoäly oppii hienovaraisen eron hyväksyttävän pintarakenteen ja todellisten mikrohalkeamien välillä. Se jäljittelee ihmisen arvostelukykyä, mutta soveltaa sitä matemaattisesti johdonmukaisesti. Tämä ominaisuus pitää tuottoprosentisi korkeana ja estää aidot viat.
Magneetit asettavat ainutlaatuisia mekaanisia haasteita automaatiolle. Tyypilliset materiaalinkäsittelyjärjestelmät tuhoavat usein magneettisia komponentteja. Sinun on tarkastettava koneen sisäinen mekaaninen rakenne.
Ensinnäkin koneen on käsiteltävä hauraita materiaaleja varovasti. Se ei voi aiheuttaa lastuja osien kääntämisen tai reitityksen aikana. Toiseksi sen täytyy hallita voimakkaasti magnetoituneita osia turvallisesti. Magneetit tarttuvat rajusti tavallisiin metallikiskoihin. Sisäkuljettimissa on käytettävä ei-magneettisia materiaaleja, kuten erikoismuovia tai ei-rautametalliseoksia. Tämä estää osien juuttumisen koneeseen.
Tarkastusjärjestelmän on pysyttävä alkupään prosessien tahdissa. Mittaat tämän yksiköissä tunnissa (UPH). Yhdistä koneen prosessointinopeus nykyiseen ja suunniteltuun tuotantolinjan nopeuteen. Jos linjasi tuottaa 5 000 yksikköä tunnissa, tarkastusjärjestelmän on käsiteltävä vähintään 6 000 pullonkaulojen estämiseksi. Luo aina puskuri suoritusteholaskelmiisi.
Uuden automatisoidun tekniikan käyttöönotto tapahtuu harvoin yhdessä yössä. Tulet kohtaamaan toiminnalliset realiteetit tehdaskerroksessa. Näiden riskien ennakoiva hallinta varmistaa sujuvan käyttöönoton. Meidän on käsiteltävä kalibrointia, huoltoa ja mukautettua suunnittelua.
Jokainen älykäs järjestelmä vaatii alkusäätövaiheen. Et voi purkaa konetta laatikosta ja odottaa täydellistä tarkkuutta ensimmäisenä päivänä. Tekoäly ja sääntöpohjaiset algoritmit tarvitsevat laajaa dataa. Sinun on syötettävä heille suuri tietojoukko sekä hyviä että viallisia näytteitä.
Tämä kalibrointijakso stabiloi vääriä hylkäyssuhteita. Kone oppii tarkalleen, miltä viat näyttävät. Käytät järjestelmää aluksi manuaalisten tarkastajien rinnalla. Säädät herkkyysparametreja päivittäin. Kun algoritmi on kypsä, voit poistaa manuaalisen suojaverkon luottavaisesti.
Tehdasympäristöt ovat luonnostaan likaisia. Pinnoittamattomat tai juuri koneistetut magneetit synnyttävät hienoa magneettipölyä. Tämä pöly leijuu ilmassa ja tarttuu pintoihin. Se aiheuttaa valtavan riskin herkille optisille laitteille.
Sinun on varmistettava kestävä ympäristötiiviys optisten linssien ympärillä. Jos magneettipölyä laskeutuu kameran linssiin, kuvanlaatu heikkenee välittömästi. Kone alkaa hylätä hyviä osia. Sinun on laadittava tiukat ennaltaehkäisevät huoltoaikataulut. Käyttäjien tulee puhdistaa optiset kotelot säännöllisesti käyttämällä erityisiä, hankaamattomia tekniikoita.
Valmiit ratkaisut toimivat harvoin täydellisesti erikoistuneilla magneettisilla komponenteilla. Korosta joustavan toimittajan valitsemisen tärkeyttä. Heidän on kyettävä suunnittelemaan mukautettuja syöttömekanismeja.
Omat magneettigeometriaasi saattavat vaatia ainutlaatuisia kulhojen syöttölaitteita. Suuret roottorimagneetit saattavat tarvita robottipoiminta- ja -paikkajärjestelmiä. Myyjän on suunniteltava nämä ratkaisut erityisesti sinun tuotelinjallesi. Vahva tekninen tuki integraatiovaiheen aikana määrittää lopullisen menestyksesi.
Kerää monipuolinen tietojoukko sekä hyväksyttävistä että viallisista magneettinäytteistä.
Työskentele toimittajan kanssa AI-algoritmien kouluttamiseksi tiettyihin osiin.
Asenna mukautetut materiaalinkäsittelymekanismit (kulhojen syöttölaitteet tai kuljettimet).
Suorita kone offline-tilassa vahvistaaksesi alkuperäiset väärät puhelut tarkastajia vastaan.
Integroi järjestelmä täysin inline-tuotantovirtaan.
Yhdistä kone MES:ään reaaliaikaista vikojen seurantaa ja analysointia varten.
Magnet AOI -koneen toiminta ulottuu paljon muutakin kuin vain huonojen osien etsiminen. Se toimii kattavana työkaluna prosessin ohjaukseen ja tuoton optimointiin. Korvaamalla subjektiiviset manuaaliset tarkastukset luot luotettavan, nopean laatuyhdyskäytävän. Suojaat loppupään asiakkaitasi katastrofaalisilta epäonnistumisilta.
Näiden järjestelmien onnistunut käyttöönotto vaatii huolellista suunnittelua. Sinun on arvioitava optinen arkkitehtuuri varmistaaksesi, että se käsittelee heijastavia pinnoitteita. Tarvitset tekoälyohjelmiston, joka pystyy minimoimaan väärät puhelut. Lisäksi sinun on varmistettava, että mekaaniset käsittelyjärjestelmät eivät vahingoita herkkiä osiasi.
Looginen seuraava askeleesi on aktiivinen testaus edustavilla näytteillä. Proof of Concept (PoC), jossa käytetään vaikeimmin tarkastettavia magneettiosia, voi auttaa varmistamaan, ovatko valitut optiset kokoonpanot, vikakriteerit, käsittelymenetelmät ja ohjelmistoasetukset sopivia todellisiin tuotantoolosuhteisiin. Jos arvioit automaattista magneettitarkastusta uudelle tai olemassa olevalle linjalle, ota yhteyttä PTC:hen keskustellaksesi näytevaatimuksistasi, tarkastuskohteistasi ja linjaintegraatiotarpeistasi.
V: Kyllä. Itse asiassa osien tarkastaminen ennen magnetointia on usein helpompaa automatisoiduissa käsittelyjärjestelmissä, koska se estää osia paakkuuntumasta yhteen.
V: Huippuluokan järjestelmät käyttävät rakenteellista valaistusta (kuten kupuvalaistusta tai monivaiheisia välkkyviä valoja) yhdistettynä polarisoituihin suodattimiin häikäisyn neutraloimiseksi ja pinnan alla olevien vikojen paljastamiseksi.
V: Vaikka vanhat sääntöpohjaiset järjestelmät saattavat nähdä vääriä puheluita 5–10 % monimutkaisilla pinnoilla, asianmukaisesti koulutetut tekoälyjärjestelmät voivat yleensä vähentää tämän alle 1 prosenttiin, mikä minimoi tarpeettoman manuaalisen uudelleentarkastuksen.


