


Виробництво магнітних компонентів сьогодні стрімко розвивається. Ми відходимо від суб’єктивного ручного контролю якості до повністю автоматизованого контролю. Цей перехід є важливим для сучасних виробничих ліній. Несправні магніти призводять до величезних комерційних витрат у подальших додатках. Непомічена мікротріщина в двигуні електромобіля (EV) може призвести до катастрофічної поломки. Подібним чином невеликий дефект покриття на магніті побутової електроніки часто призводить до польової корозії та відкликання продукту. Галузі з великими ставками просто не можуть дозволити собі ці сліпі зони виробництва.
У цьому посібнику буде чітко описано, як автоматизована оптична перевірка вирішує ці проблеми. Ми розглянемо основні функції сучасного інспекційного обладнання. Ви відкриєте для себе практичні критерії оцінки для вибору правильної архітектури. Ми також розглядаємо операційні реалії розгортання цих систем у великих виробничих середовищах. Зрештою, ви будете точно знати, як інтегрувати a Магнітна машина AOI для забезпечення врожаю вашої продукції.
Основна функція: машина Magnet AOI замінює суб’єктивні ручні перевірки високошвидкісною повторюваною оптичною метрологією та виявленням поверхневих дефектів.
Критичний фактор рентабельності інвестицій: значно знижує вартість низької якості (COPQ), зберігаючи швидкість пропускної здатності, з якою ручна перевірка не може зрівнятися.
Пріоритет оцінки: найкращі системи поєднують зображення високої роздільної здатності з вдосконаленим освітленням, щоб подолати відблиски магнітних покриттів (наприклад, Ni-Cu-Ni).
Реальність впровадження: успіх залежить як від механічного поводження з матеріалом (що запобігає заклиненню або притягненню сильно намагнічених частин), так і від технічних характеристик камери.
Виробники покладаються на автоматичний контроль, щоб гарантувати цілісність компонентів. Ви не можете створити надійні двигуни чи датчики, використовуючи пошкоджені магнітні матеріали. Машина Magnet AOI виконує кілька різних функцій одночасно. Він оцінює кожну окрему частину, що проходить по лінії. Ми можемо розділити ці функції на три основні сфери діяльності.
Магніти за своєю природою крихкі. Такі матеріали, як спечений NdFeB або феритовий чіп, дуже легко транспортувати. Оптична система контролю постійно сканує ці крихкі поверхні. Він шукає різноманітні структурні та косметичні недоліки. Ви можете покластися на обладнання для виявлення мікроскопічних проблем до того, як вони покинуть ваш заклад.
Він визначає відколи, мікротріщини, подряпини та отвори на поверхні магніту.
Він вловлює ці фізичні деформації до того, як деталі пройдуть остаточне намагнічування.
Він виявляє аномалії покриття та покриття, як-от пухирі або окислення.
Він позначає нерівні шари покриття, перш ніж вони призведуть до сильної польової корозії.
Цілісність поверхні безпосередньо впливає на довгострокову надійність. Маленький отвір у нікелевому покритті пропускає вологу до неодимового сердечника. З часом магніт окислюється та розширюється. Це розширення руйнує навколишнє складання. Автоматизована перевірка повністю запобігає цьому специфічному режиму відмови.
Сучасні збірки вимагають жорстких геометричних допусків. Ви повинні переконатися, що кожен компонент ідеально вписується в кінцевий продукт. Машина Magnet AOI вимірює фізичні розміри з надзвичайною точністю. Він використовує камери високої роздільної здатності для перевірки цих вимірювань у реальному часі.
Він перевіряє геометричні допуски, такі як довжина, ширина та товщина.
Він перевіряє концентричність на відповідність суворим інженерним вимогам.
Це забезпечує однорідність фаски та радіуса в кожній партії.
Рівномірні фаски є критично важливими для автоматизованих ліній складання двигунів. Роботизовані руки не можуть вставити магніти в тісні щілини статора, якщо краї нерівні. Оптична система миттєво вимірює ці крихітні кути країв. Він відхиляє будь-яку частину, що виходить за межі заданого вікна допуску.
Правильне вирівнювання є життєво важливим для магнітної роботи. Встановлення магніту назад руйнує магнітне коло. Для позначення конкретних полюсів виробники часто використовують наочні індикатори. Автоматизована система бездоганно перевіряє ці маркери.
Він виявляє лазерні позначки, які використовуються для позначення магнітних полюсів.
Він перевіряє наявність і чіткість намальованих візуальних індикаторів.
Він позначає невирівняні або неправильно орієнтовані магніти перед остаточним пакуванням.
Це запобігає помилкам монтажу, спричиненим зворотною полярністю.
Людина-оператор легко пропускає маленькі лазерні позначки під час довгих змін. Машина їх ніколи не пропускає. Це підтверджує орієнтацію сотень частин на хвилину. Ви можете відправляти свої продукти, знаючи, що вони правильно налаштовані.

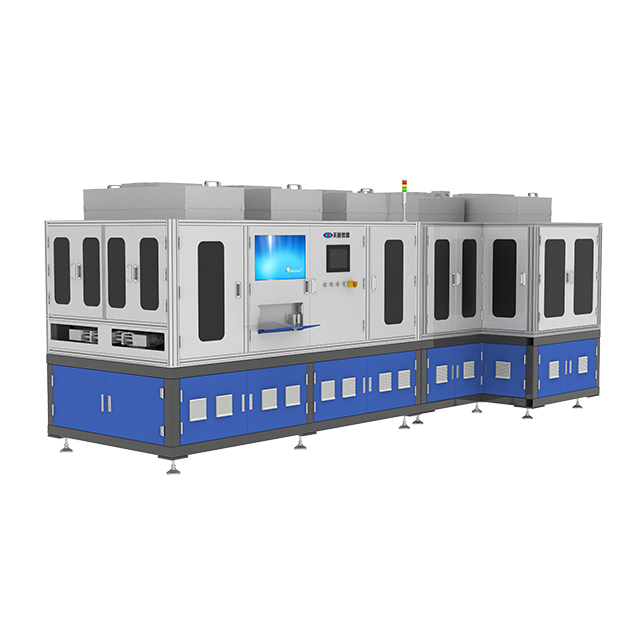
Для виробників, яким необхідно перетворити ці функції перевірки на практичний виробничий процес, PTC пропонує спеціалізовані Обладнання для огляду косметичного магніту . Система інтегрує завантаження, автоматичну перевірку та розвантаження, тому перевірку зовнішнього вигляду магніту та розмірів можна виконати в безперервному робочому процесі, а не як окремий крок перевірки вручну.
Обладнання призначене для перевірки як розмірів продукту, так і загальних косметичних дефектів, включаючи дірки, нерівності, виїмки, смуги, тріщини, яскраві плями та плями. Після перевірки система автоматично визначає, чи є кожен продукт OK чи NG, і відповідно сортує частини. Категорії дефектів, розміри та координати розташування можуть бути відображені та записані разом із оригінальними оглядовими зображеннями, підтримуючи повторну перевірку та аналіз виробництва.
Розпізнавання дефектів за допомогою штучного інтелекту: програмне забезпечення може автоматично позначати дефекти, підтримувати навчання моделі та фільтрувати хибні дефекти для покращення узгодженості перевірки та виходу продукту.
Управління виробничими даними: дані перевірки можна запитувати, експортувати та аналізувати, а система також може підключатися до MES для моніторингу виробництва та відстеження.
Автоматичне сортування: продукти OK і NG ідентифікуються автоматично та спрямовуються до відповідних бункерів, зменшуючи залежність від ручного сортування.
Висока продуктивність перевірки: Зазначена ефективність перевірки становить близько 2100 шт./год, з частотою перевірки 99,9% і коефіцієнтом перевищення не більше 1% відповідно до заявленої специфікації продукту.
Цей тип системи особливо актуальний для виробничих середовищ великого обсягу 3C, де одночасно потрібні косметична консистенція, контроль розмірів і відстежувані дані про якість. Ви також можете досліджувати наші ширші Асортимент обладнання 3C для пов’язаних рішень з автоматизованого контролю та транспортування.
Розширення виробництва виявляє серйозні недоліки ручного контролю якості. Людина не може нескінченно підтримувати високошвидкісний візуальний огляд. Ви зіткнетеся з великими вузькими місцями, покладаючись на людські очі. Фізичні та когнітивні обмеження людей-операторів створюють значні операційні ризики.
Інспектори стикаються з величезними труднощами під час оцінки металевих покриттів з високим ступенем відбиття. Магніти часто мають блискуче Ni-Cu-Ni покриття. Це покриття відображає фабричне освітлення прямо в очі оператора. Відблиски, що виникають, викликають сильну зорову втому.
Операторам важко відрізнити нешкідливу текстуру поверхні від критичної мікротріщини. Ця неоднозначність призводить до жахливих показників точності. Ви побачите високий рівень хибнопозитивних результатів, якщо хороші деталі викидаються. Гірше того, ви відчуєте високий рівень хибнонегативних результатів, коли дефектні деталі надсилаються клієнтам. Людський зір просто не може надійно опрацювати блискучі дрібні деталі протягом восьмигодинної зміни.
Ручна перевірка істотно знижує швидкість виробництва. Ви вимірюєте заводську продуктивність у частинах за хвилину (PPM). Швидке виробництво вимагає швидкої перевірки. Людина-оператор повинен вибирати між швидкістю та точністю. Вони не можуть максимізувати обидва.
Якщо попросити операторів працювати швидше, їхня точність різко падає. Якщо вам потрібна ідеальна точність, ваша пропускна здатність різко впаде. Машина Magnet AOI порушує цей компроміс. Це постійно стандартизує час циклу. Система без втоми обробляє тисячі одиниць на годину. Зберігає ідеальну консистенцію незалежно від часу доби.
Ручне сортування не залишає цифрових слідів, які можна перевірити. Оператори кидають деталі в «хороші» чи «погані» контейнери. Ви ніколи не дізнаєтесь, чому вийшла з ладу певна частина. Це створює величезні накопичувачі даних на вашому заводі. Ви не можете покращити свій процес без корисних даних.
Автоматизовані оптичні системи вирішують цю проблему стеження. Вони безпосередньо інтегруються з вашими системами управління виробництвом (MES). Машина надає дані про дефекти в реальному часі для кожної окремої деталі. Ви можете відстежити тріснутий магніт назад до проблеми розрізання вгорі. Ви можете прив’язати покриття з пухирцями безпосередньо до конкретної ванни для покриття. Ця відстежуваність дає можливість справжнього аналізу першопричини.
Ви повинні вибрати правильну архітектуру для конкретного виробничого середовища. Не всі системи оптичного контролю працюють однаково. Ми розподіляємо ці рішення за категоріями на основі технології створення зображень і фізичного розміщення на заводі.
Технологія камери визначає аналітичні можливості системи. Ви повинні вибрати між двовимірним і тривимірним зображенням.
2D AOI: ця технологія оптимальна для плоских поверхонь. Він відмінно підходить для виявлення подряпин і швидкої перевірки розмірів. Він працює надзвичайно швидко та потребує менше обчислювальної потужності. Як правило, це економічно вигідніше. Однак він залишається обмеженим щодо глибинного аналізу. Він не може легко виміряти точну глибину стружки.
3D AOI: Ця технологія фіксує точні топографічні дані. Це абсолютно необхідно для об'ємного аналізу дефектів. Він потрібен для вимірювання точної глибини сколу поверхні. Він також ідеально перевіряє складні форми магнітів під різними кутами. Наприклад, ви повинні використовувати 3D-системи для дугових магнітів, які використовуються в роторах електромобілів.
Фізичне розміщення визначає, як машина взаємодіє з наявними робочими процесами. Ви можете встановлювати системи безпосередньо в лінію або використовувати їх окремо.
Вбудовані системи: ми інтегруємо їх безпосередньо в конвеєрну систему. Вони сидять після покриття або після намагнічування. Вони автоматично оцінюють частини, коли вони переміщуються між станціями. Ця конфігурація найкраща для великого, безперервного виробництва. Це не вимагає ручного поводження.
Автономні системи: це станції пакетного тестування. Оператори вручну завантажують лоток із деталями в машину. Це налаштування краще для невеликих обсягів виробництва з великою кількістю сумішей. Він також ідеально підходить для аудиту окремих партій. Суворо регульовані покупці в аерокосмічній або медичній галузях часто вимагають проведення офлайн-перевірки.
Категорія системи |
Ідеальні сценарії застосування |
Основні технічні переваги |
Основні обмеження |
|---|---|---|---|
2D перевірка |
Блок-магніти, плоскі поверхні, швидке сортування |
Висока пропускна здатність, менше обчислювальне навантаження |
Неможливо виміряти об'ємну глибину |
3D перевірка |
Дугові магніти, роторні вузли, складна геометрія |
Точне вимірювання глибини, об'ємний аналіз |
Повільніша швидкість обробки, більше зберігання даних |
Вбудоване налаштування |
Безперервна 24/7 виробнича діяльність |
Без ручної обробки, дані MES у реальному часі |
Вимагає складної інтеграції в конвеєри |
Налаштування офлайн |
Виробництво високої суміші, аудит партій, вибірка |
Гнучкі зміни, просте розгортання |
Потрібні оператори для завантаження та розвантаження лотків |
Придбання автоматизованого інспекційного обладнання вимагає ретельної оцінки. Ви повинні дивитися далі, ніж базові мегапікселі камери. Найкращі системи інтегрують спеціалізоване обладнання та інтелектуальне програмне забезпечення. Ви повинні оцінити чотири критичні параметри, перш ніж приймати рішення про закупівлю.
Освітлення є найважливішим апаратним компонентом оптичного контролю. Ви повинні оцінити здатність системи маніпулювати світлом. Машина повинна повністю усунути відблиски від відбиваючих магнітних покриттів.
Шукайте багаторакурсні, багатоспектральні масиви освітлення. Система має використовувати коаксіальне освітлення для підсвічування плоских поверхонь. Слід використовувати кільцеве освітлення, щоб висвітлити підняті краї. Освітлення під низьким кутом має вирішальне значення для виявлення неглибоких подряпин. Поєднуючи ці методи освітлення, камери створюють бездоганні зображення без сліпучих відблисків.
Програмне забезпечення визначає, наскільки точно машина інтерпретує зображення. Застаріле програмне забезпечення на основі правил бореться з природними варіаціями матеріалу. Вам слід шукати глибоке навчання та класифікацію дефектів, керовану ШІ.
Удосконалені моделі штучного інтелекту суттєво зменшують «помилкові дзвінки». Помилковий виклик трапляється, коли машина відхиляє цілком справну деталь. ШІ дізнається тонку різницю між прийнятною поверхневою текстурою та фактичними мікротріщинами. Він імітує людське судження, але застосовує його з математичною послідовністю. Ця можливість підтримує високий рівень продуктивності, одночасно блокуючи справжні дефекти.
Магніти створюють унікальні механічні проблеми для автоматизації. Типові системи транспортування матеріалів часто руйнують магнітні компоненти. Ви повинні уважно вивчити внутрішню механічну конструкцію машини.
По-перше, машина повинна дбайливо працювати з крихкими матеріалами. Він не може створювати стружки під час перевертання або фрезерування деталей. По-друге, він повинен безпечно керувати сильно намагніченими частинами. Магніти будуть сильно прилипати до стандартних металевих доріжок. Внутрішні конвеєри повинні використовувати немагнітні матеріали, такі як спеціальні пластмаси або кольорові сплави. Це запобігає блокуванню деталей механізму.
Система інспектування має йти в ногу з вашими процесами на початку. Ви вимірюєте це в одиницях за годину (UPH). Зіставте швидкість обробки машини з поточною та запланованою швидкістю виробничої лінії. Якщо ваша лінія виробляє 5000 одиниць на годину, ваша система контролю повинна обробити принаймні 6000, щоб запобігти вузьким місцям. Завжди створюйте буфер у своїх розрахунках пропускної здатності.
Розгортання нової автоматизованої технології рідко відбувається миттєво. Ви зіткнетеся з оперативними реаліями на заводі. Проактивне керування цими ризиками забезпечує плавне розгортання. Ми повинні звернути увагу на калібрування, технічне обслуговування та розробку на замовлення.
Кожна інтелектуальна система вимагає початкового етапу налаштування. Ви не можете розпакувати машину й очікувати ідеальної точності в перший день. ШІ та алгоритми на основі правил потребують великої кількості даних. Ви повинні надати їм великий набір даних як хороших, так і дефектних зразків.
Цей період калібрування стабілізує рівень помилкових відмов. Машина дізнається, як саме виглядають ваші конкретні дефекти. Спочатку ви запускатимете систему разом із ручними інспекторами. Ви налаштовуєте параметри чутливості щодня. Після того, як алгоритм зріле, ви зможете впевнено видалити ручну сітку безпеки.
Заводське середовище за своєю природою брудне. Непокриті або щойно оброблені магніти утворюють дрібний магнітний пил. Цей пил плаває в повітрі та прилипає до поверхонь. Це створює величезний ризик для чутливого оптичного обладнання.
Навколо оптичних лінз необхідно забезпечити надійну захист від впливу навколишнього середовища. Якщо магнітний пил осідає на об’єктиві камери, якість зображення негайно погіршується. Машина почне відбраковувати хороші деталі. Ви повинні встановити суворі графіки профілактичного обслуговування. Оператори повинні регулярно чистити оптичні корпуси спеціальними неабразивними засобами.
Готові рішення рідко ідеально працюють для спеціалізованих магнітних компонентів. Підкресліть важливість вибору гнучкого постачальника. Вони повинні вміти розробляти індивідуальні механізми годування.
Для вашої спеціальної геометрії магніту можуть знадобитися унікальні чашкові годівниці. Для великих роторних магнітів можуть знадобитися роботизовані системи підбору та розміщення. Постачальник повинен розробити ці рішення спеціально для вашої лінійки продуктів. Потужна технічна підтримка на етапі інтеграції визначає ваш остаточний успіх.
Зберіть різноманітний набір даних як прийнятних, так і дефектних зразків магнітів.
Співпрацюйте з постачальником, щоб навчити алгоритми ШІ на ваших конкретних частинах.
Встановіть нестандартні механізми транспортування матеріалів (корпусні живильники або конвеєри).
Запустіть машину в автономному режимі, щоб перевірити початкові показники помилкових викликів проти людей-інспекторів.
Повністю інтегруйте систему в поточний виробничий процес.
Підключіть машину до MES для відстеження та аналітики дефектів у реальному часі.
Функції машини Magnet AOI виходять далеко за межі простого пошуку несправних деталей. Він діє як комплексний інструмент для контролю процесу та оптимізації врожайності. Замінюючи суб’єктивні ручні перевірки, ви створюєте надійний високошвидкісний шлюз якості. Ви захищаєте своїх подальших клієнтів від катастрофічних збоїв.
Успішне розгортання цих систем вимагає ретельного планування. Ви повинні оцінити оптичну архітектуру, щоб переконатися, що вона справляється з відбиваючими покриттями. Вам потрібне програмне забезпечення штучного інтелекту, здатне мінімізувати помилкові виклики. Крім того, ви повинні переконатися, що механічні системи транспортування не пошкодять ваші крихкі компоненти.
Логічним наступним кроком буде активне тестування з репрезентативними зразками. Підтвердження концепції (PoC) з використанням ваших найбільш складних для перевірки магнітних частин може допомогти перевірити, чи підходять вибрана оптична конфігурація, критерії дефектів, метод обробки та налаштування програмного забезпечення для ваших фактичних умов виробництва. Якщо ви оцінюєте автоматичний магнітний огляд нової або існуючої лінії, зв’яжіться з PTC , щоб обговорити вимоги до зразків, цілі перевірки та потреби в інтеграції лінії.
A: Так. Насправді перевірити деталі перед намагнічуванням часто легше для автоматизованих систем транспортування, оскільки це запобігає злипанню деталей.
Відповідь: Високоякісні системи використовують структуроване освітлення (наприклад, купольне освітлення або багатофазні стробоскопи) у поєднанні з поляризованими фільтрами для нейтралізації відблисків і виявлення дефектів під поверхнею.
Відповідь: Хоча у застарілих системах на основі правил частота помилкових викликів може становити 5-10% на складних поверхнях, належним чином навчені системи штучного інтелекту зазвичай можуть знизити цей показник до 1%, зводячи до мінімуму непотрібну повторну перевірку вручну.


