


磁気部品の製造は今日急速に進化しています。当社は主観的な手動品質管理から完全に自動化された検査に移行しています。この移行は現代の生産ラインにとって不可欠です。磁石の欠陥は、下流のアプリケーションに多大なビジネスコストをもたらします。電気自動車 (EV) モーターの検出されていない微小亀裂は、致命的な故障を引き起こす可能性があります。同様に、家庭用電化製品の磁石の小さなメッキ欠陥は、現場腐食や製品リコールにつながることがよくあります。一か八かの業界には、こうした製造上の盲点を許す余裕はまったくありません。
このガイドでは、自動光学検査がこれらの課題をどのように解決するかを明確に説明します。最新の検査装置の主な機能を探っていきます。適切なアーキテクチャを選択するための実用的な評価基準がわかります。また、これらのシステムを大規模な実稼働環境に導入する場合の運用上の現実についても説明します。最後には、どのように統合するかを正確に理解できるようになります。 マグネット AOI マシン。 製品の歩留まりを確保するための
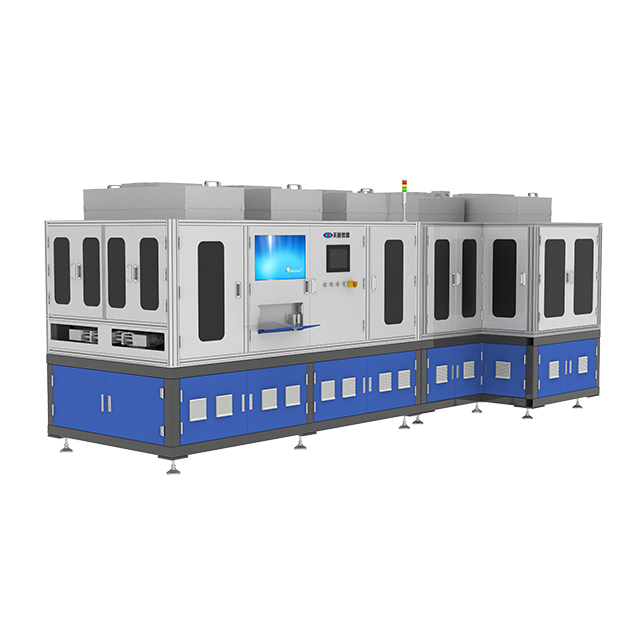
コア機能: マグネット AOI マシンは、主観的な手動チェックを高速で再現可能な光学計測と表面欠陥検出に置き換えます。
クリティカル ROI ドライバー: 手動検査では達成できないスループット速度を維持しながら、品質不良コスト (COPQ) を大幅に削減します。
評価の優先順位: 最良のシステムは、磁石コーティング (Ni-Cu-Ni など) の反射グレアを克服するために、高解像度イメージングと高度な照明のバランスをとります。
実装の実際: 成功は、カメラの仕様と同じくらい、機械的なマテリアル ハンドリング (高度に磁化された部品の詰まりや引き付けの防止) に大きく依存します。
メーカーはコンポーネントの完全性を保証するために自動検査を利用しています。欠陥のある磁性材料を使用すると、信頼性の高いモーターやセンサーを構築することはできません。 Magnet AOI マシンは、 いくつかの異なる機能を同時に実行します。ラインに渡されるすべての部品を評価します。これらの機能は 3 つの主要な運用領域に分類できます。
磁石は本質的に壊れやすいものです。焼結NdFeBやフェライトチップなどの材料は、取り扱い時に非常に簡単です。光学検査システムはこれらの壊れやすい表面を常にスキャンします。さまざまな構造的および外観上の欠陥を探します。この装置を利用すると、微細な問題が施設から流出する前に発見できます。
磁石表面の欠け、微小な亀裂、傷、ピンホールを識別します。
部品が最終的に磁化される前に、これらの物理的変形を捕捉します。
膨れや酸化などのコーティングやメッキの異常を検出します。
深刻な現場腐食につながる前に、不均一なめっき層にフラグを立てます。
表面の完全性は長期的な信頼性に直接影響します。ニッケルコーティングの小さなピンホールにより、湿気がネオジムコアに到達します。磁石は時間の経過とともに酸化して膨張します。この拡張により周囲のアセンブリが破壊されます。自動検査は、この特定の障害モードを完全に防ぎます。
最新のアセンブリでは、厳しい幾何公差が必要です。すべてのコンポーネントが最終製品に完全に適合することを確認する必要があります。 Magnet AOI マシンは、 物理的寸法を非常に正確に測定します。高解像度カメラを使用して、これらの測定値をリアルタイムで検証します。
長さ、幅、厚さなどの幾何公差を検証します。
厳密なエンジニアリング仕様に照らして同心度をチェックします。
これにより、すべてのバッチにわたって面取りと半径の均一性が保証されます。
均一な面取りは、自動化されたモーター組立ラインにとって非常に重要です。エッジがギザギザしている場合、ロボット アームは磁石を狭いステーター スロットに挿入できません。光学システムはこれらの小さなエッジ角度を瞬時に測定します。指定した許容範囲の範囲外にある部品は拒否されます。
磁気性能には正しい位置合わせが不可欠です。磁石を逆に取り付けると磁気回路が壊れます。メーカーは多くの場合、特定の極を示すために視覚的なインジケーターを使用します。自動システムがこれらのマーカーを完璧にチェックします。
磁極を示すために使用されるレーザーマーキングを検出します。
塗装された視覚的インジケーターの存在と明瞭さを検証します。
最終梱包前に、磁石の位置がずれている、または方向が間違っている場合にフラグを立てます。
極性の逆によって引き起こされる下流の組み立てエラーを防ぎます。
人間のオペレーターは、長時間の勤務中に小さなレーザーマークを見逃しがちです。機械はそれらを決して見逃しません。毎分数百個の部品の方向を確認します。製品が正しく構成された状態で出荷できます。

これらの検査機能を実際の生産プロセスに変える必要があるメーカー向けに、PTC は専用のサービスを提供しています。 マグネット化粧品検査装置。このシステムはロード、自動検査、アンロードを統合しているため、磁石の外観と寸法のチェックを個別の手動検査ステップとしてではなく、連続的なワークフローで完了できます。
この装置は、製品の寸法と、ピンホール、バンプ、ノッチ、縞、亀裂、輝点、汚れなどの一般的な外観上の欠陥の両方を検査するように設計されています。検査後、システムが各製品の良品・不良品を自動的に判定し、部品を仕分けします。欠陥カテゴリ、サイズ、位置座標を元の検査画像とともに表示・記録できるため、再検査や生産解析をサポートします。
AI 支援による欠陥認識: このソフトウェアは、欠陥を自動的にマークし、モデルのトレーニングをサポートし、誤った欠陥をフィルタリングして、検査の一貫性と製品の歩留まりを向上させることができます。
生産データ管理: 検査データのクエリ、エクスポート、分析が可能であると同時に、システムは生産の監視とトレーサビリティのために MES に接続することもできます。
自動仕分け: OK 製品と NG 製品が自動的に識別され、対応するビンに送られるため、手動仕分けへの依存が軽減されます。
ハイスループット検査: 規定の検査効率は約 2,100 個/h、検査率は 99.9%、オーバーキル率は 1% 以下です。
このタイプのシステムは、外観の一貫性、寸法管理、追跡可能な品質データが同時に必要とされる大量の 3C 製造環境に特に関連します。より広範囲に探索することもできます 3C 関連する自動検査およびハンドリング ソリューションのための機器の範囲。
生産を拡大すると、手動による品質管理の重大な欠陥が明らかになります。人間は高速な目視検査をいつまでも続けることはできません。人間の目に頼ると大きなボトルネックに遭遇します。人間のオペレーターの身体的および認知的限界により、多大な運用リスクが生じます。
検査官は、反射率の高い金属コーティングを評価する際に非常に困難に直面します。磁石には光沢のある Ni-Cu-Ni メッキが施されていることがよくあります。この仕上げは工場の照明をオペレーターの目に直接反射します。結果として生じる眩しさは、重度の視覚疲労を引き起こします。
オペレータは、無害な表面テクスチャと重大な微小亀裂を区別するのに苦労しています。この曖昧さにより、メトリクスの精度が著しく低下します。良好な部分が破棄される場合、高い誤検知率が見られます。さらに悪いことに、欠陥のある部品が顧客に出荷される際に、高い偽陰性率が発生することになります。人間の視覚では、8 時間勤務の間、光沢のある小さな細部を確実に処理することはできません。
手動検査は根本的に生産速度のボトルネックになります。工場の生産量は分当たりの部数 (PPM) で測定されます。迅速な生産には迅速な検査が必要です。人間のオペレーターは速度と精度のどちらかを選択する必要があります。両方を最大化することはできません。
オペレーターにもっと速く作業するように要求すると、オペレーターの精度は大幅に低下します。完璧な精度を要求すると、スループットが大幅に低下します。 Magnet AOI マシンは この妥協を打ち破ります。サイクルタイムを恒久的に標準化します。このシステムは、疲労することなく 1 時間あたり数千ユニットを処理します。時間を問わず完璧な一貫性を維持します。
手動で分類すると、検証可能なデジタル痕跡が残りません。オペレーターは部品を「良好」または「不良」の箱に捨てます。特定の部品が故障した理由を決して知ることはできません。これにより、工場現場に大規模なデータサイロが形成されます。実用的なデータがなければプロセスを改善することはできません。
自動光学システムは、この追跡問題を解決します。これらは、製造実行システム (MES) と直接統合されます。この機械は、すべての部品のリアルタイムの欠陥データを提供します。亀裂の入った磁石を追跡すると、上流のスライスの問題にまで遡ることができます。ブリスターコーティングを特定のめっき浴に直接リンクできます。このトレーサビリティにより、真の根本原因分析が可能になります。
特定の実稼働環境に適したアーキテクチャを選択する必要があります。すべての光学検査システムが同じように動作するわけではありません。これらのソリューションは、イメージング技術と工場現場での物理的な配置に基づいて分類されます。
カメラテクノロジーは、システムの分析機能を定義します。 2 次元イメージングと 3 次元イメージングのどちらかを選択する必要があります。
2D AOI: このテクノロジーは平坦な表面に最適です。傷の検出と迅速な寸法チェックに優れています。非常に高速に動作し、必要な計算能力も少なくなります。一般に、その方が費用対効果が高くなります。ただし、深さの分析には依然として制限があります。切りくずの正確な深さを簡単に測定することはできません。
3D AOI: このテクノロジーは正確な地形データをキャプチャします。これは体積欠陥分析に完全に必要です。表面の欠けの正確な深さを測定するために必要です。また、複雑で多角度の磁石形状も完璧に検査します。たとえば、EV ローターに使用されるアーク磁石には 3D システムを使用する必要があります。
物理的な配置によって、マシンが既存のワークフローとどのように相互作用するかが決まります。システムをラインに直接設置することも、個別に使用することもできます。
インライン システム: これらをコンベヤ システムに直接統合します。メッキ後または磁化後もそのままです。ステーション間を流れる部品を自動的に評価します。この構成は、大量の連続製造に最適です。手動操作は必要ありません。
オフライン システム: これらはバッチベースのテスト ステーションです。オペレーターは部品の入ったトレイを機械に手動でロードします。この設定は、少量多品種の生産に適しています。特定のバッチを監査するのにも最適です。航空宇宙または医療分野の厳しく規制された購入者は、多くの場合、これらのオフライン検証監査を必要とします。
システムカテゴリ |
理想的なアプリケーション シナリオ |
主要な技術的利点 |
主な制限事項 |
|---|---|---|---|
2D検査 |
ブロックマグネット、平面、高速仕分け |
高スループット、低い計算負荷 |
体積深さを測定できません |
3D検査 |
アーク磁石、ローターアセンブリ、複雑な形状 |
正確な深さ測定、体積分析 |
処理速度は遅くなり、データストレージは多くなります |
インラインセットアップ |
24時間365日の継続的な製造業務 |
手動操作不要、リアルタイム MES データ |
コンベヤへの複雑な統合が必要 |
オフラインセットアップ |
多品種生産、バッチ監査、サンプリング |
柔軟な切り替え、簡単な導入 |
オペレーターがトレイのロードとアンロードを行う必要がある |
自動検査装置の購入には慎重な評価が必要です。基本的なカメラのメガピクセルを超えて見る必要があります。最高のシステムには、特殊なハードウェアとインテリジェントなソフトウェアが統合されています。調達を決定する前に、4 つの重要な側面を評価する必要があります。
照明は光学検査において最も重要なハードウェア コンポーネントです。システムの光を操作する能力を評価する必要があります。機械は、反射磁気コーティングからのグレアを完全に除去する必要があります。
マルチアングル、マルチスペクトルの照明アレイを探してください。システムは、平らな表面を強調表示するために同軸照明を利用する必要があります。隆起したエッジを露出させるにはリング照明を使用する必要があります。浅い傷を明らかにするには、ローアングル照明が重要です。これらの照明技術を組み合わせることで、カメラは反射をまぶしくさせることなく、完璧な画像を撮影します。
マシンが画像をどの程度正確に解釈するかはソフトウェアによって決まります。従来のルールベースのソフトウェアは、自然なマテリアルの変動に苦戦しています。ディープ ラーニングと AI を活用した欠陥分類を検討する必要があります。
高度な AI モデルにより、「誤通話」が大幅に減少します。誤判定は、機械が完全に正常な部品を拒否した場合に発生します。 AI は、許容可能な表面テクスチャと実際の微小亀裂との微妙な違いを学習します。人間の判断を模倣していますが、それを数学的な一貫性を持って適用します。この機能により、真の欠陥をブロックしながら歩留まりを高く維持できます。
磁石は自動化に特有の機械的課題をもたらします。一般的なマテリアルハンドリングシステムでは、磁気コンポーネントが破壊されることがよくあります。機械の内部の機械設計を精査する必要があります。
まず、機械は脆性材料を優しく取り扱う必要があります。部品を反転または配線する際にチップが発生することはありません。次に、高磁化部品を安全に管理する必要があります。磁石は標準の金属トラックに激しくくっつきます。内部コンベアには、特殊なプラスチックや非鉄合金などの非磁性材料を使用する必要があります。これにより、部品が機械に引っかかるのを防ぎます。
検査システムは上流プロセスと歩調を合わせる必要があります。これは、単位/時間 (UPH) で測定されます。機械の処理速度を現在および予測される製造ライン速度に合わせてください。ラインが 1 時間あたり 5,000 ユニットを生産する場合、ボトルネックを防ぐために、検査システムは少なくとも 6,000 ユニットを処理する必要があります。スループットの計算には常にバッファを組み込んでください。
新しい自動化テクノロジーの導入が一夜にして完了することはほとんどありません。工場現場では運用の現実に直面することになります。これらのリスクを積極的に管理することで、スムーズな展開が保証されます。私たちは校正、メンテナンス、カスタム エンジニアリングに取り組む必要があります。
すべてのインテリジェント システムには、初期調整フェーズが必要です。マシンを箱から出して初日から完璧な精度を期待することはできません。 AI とルールベースのアルゴリズムには大量のデータが必要です。良品サンプルと不良品サンプルの両方を含む大規模なデータセットを彼らに提供する必要があります。
この校正期間により、本人拒否率が安定します。機械は、特定の欠陥がどのようなものであるかを正確に学習します。最初は手動インスペクタと並行してシステムを実行します。感度パラメータは毎日調整します。アルゴリズムが成熟すると、手動のセーフティ ネットを自信を持って削除できます。
工場環境は本質的に汚れています。メッキされていない磁石や機械加工されたばかりの磁石は、微細な磁気粉塵を発生します。この粉塵は空気中を漂い、表面に付着します。これは、精密な光学機器に大きなリスクをもたらします。
光学レンズの周囲を確実に堅牢な環境シールする必要があります。磁気粉塵がカメラのレンズに付着すると、画質がすぐに低下します。機械は良品の部品を拒否し始めます。厳密な予防保守スケジュールを確立する必要があります。オペレータは、研磨を行わない特殊な技術を使用して光学エンクロージャを定期的に清掃する必要があります。
既製のソリューションが特殊な磁気コンポーネントに対して完璧に機能することはほとんどありません。柔軟なベンダーを選択することの重要性を強調します。カスタムの供給メカニズムを設計できなければなりません。
特定の磁石の形状によっては、独自のボウル フィーダが必要になる場合があります。大型のローターマグネットには、ロボットによるピックアンドプレースシステムが必要になる場合があります。ベンダーは、お客様の製品ラインに合わせてこれらのソリューションを特別に設計する必要があります。統合段階での強力な技術サポートが最終的な成功を左右します。
許容可能な磁石サンプルと欠陥のある磁石サンプルの両方の多様なデータセットを収集します。
ベンダーと協力して、特定の部品に関する AI アルゴリズムをトレーニングします。
カスタムのマテリアル ハンドリング メカニズム (ボウル フィーダーまたはコンベア) を取り付けます。
マシンをオフラインで実行して、人間の検査員に対して初期の誤通話率を検証します。
システムをインライン生産フローに完全に統合します。
リアルタイムの欠陥追跡と分析のためにマシンを MES に接続します。
マグネット AOI マシンの機能は、単に不良部品を見つけるだけではありません。これは、プロセス制御と歩留まりの最適化のための包括的なツールとして機能します。主観的な手動チェックを置き換えることにより、信頼性の高い高速品質のゲートウェイを確立できます。下流の顧客を致命的な障害から守ります。
これらのシステムを適切に導入するには、慎重な計画が必要です。光学アーキテクチャを評価して、反射コーティングを確実に処理できるようにする必要があります。誤通話を最小限に抑えることができる AI ソフトウェアが必要です。さらに、機械的な取り扱いシステムが壊れやすいコンポーネントに損傷を与えないことを確認する必要があります。
当然の次のステップは、代表的なサンプルを使用したアクティブなテストです。最も検査が難しい磁石部品を使用した概念実証 (PoC) は、選択した光学構成、欠陥基準、取り扱い方法、およびソフトウェア設定が実際の生産条件に適しているかどうかを検証するのに役立ちます。新規または既存ラインの自動磁石検査を評価している場合、 PTC にお問い合わせください。 サンプル要件、検査対象、ライン統合のニーズについては、
A: はい。実際、磁化前に部品を検査することは、部品が互いに固まるのを防ぐため、自動処理システムにとって容易であることがよくあります。
A: ハイエンド システムでは、構造化照明 (ドーム照明やマルチフェーズ ストロボ ライトなど) と偏光フィルターを組み合わせて、まぶしさを中和し、表面下の欠陥を明らかにします。
A: 従来のルールベースのシステムでは、複雑な表面では誤判定率が 5 ~ 10% になる可能性がありますが、適切にトレーニングされた AI システムでは通常、これを 1% 未満に削減でき、不必要な手動による再検査を最小限に抑えることができます。


