


La fabrication de composants magnétiques évolue rapidement aujourd’hui. Nous nous éloignons du contrôle qualité manuel subjectif pour nous tourner vers une inspection entièrement automatisée. Cette transition est essentielle pour les lignes de production modernes. Les aimants défectueux entraînent d'immenses coûts commerciaux dans les applications en aval. Une microfissure non détectée dans le moteur d’un véhicule électrique (VE) peut provoquer une panne catastrophique. De même, un minuscule défaut de placage sur un aimant électronique grand public entraîne souvent une corrosion sur le terrain et des rappels de produits. Les industries aux enjeux élevés ne peuvent tout simplement pas se permettre ces angles morts en matière de fabrication.
Ce guide définira clairement comment l’inspection optique automatisée résout ces défis. Nous explorerons les fonctions principales des équipements d’inspection modernes. Vous découvrirez des critères d’évaluation pratiques pour sélectionner la bonne architecture. Nous couvrons également les réalités opérationnelles du déploiement de ces systèmes dans des environnements de production à haut volume. À la fin, vous saurez exactement comment intégrer un Machine AOI magnétique pour sécuriser les rendements de vos produits.
Fonction principale : une machine Magnet AOI remplace les contrôles manuels subjectifs par une métrologie optique et une détection des défauts de surface à grande vitesse et reproductibles.
Pilote de retour sur investissement critique : réduit considérablement le coût d'une mauvaise qualité (COPQ) tout en maintenant des vitesses de débit que l'inspection manuelle ne peut pas égaler.
Priorité d'évaluation : les meilleurs systèmes équilibrent l'imagerie haute résolution avec un éclairage avancé pour surmonter l'éblouissement réfléchissant des revêtements magnétiques (comme Ni-Cu-Ni).
Réalité de la mise en œuvre : le succès dépend autant de la manipulation mécanique des matériaux (empêchant les pièces hautement magnétisées de se coincer ou de s'attirer) que des spécifications de la caméra.
Les fabricants s'appuient sur l'inspection automatisée pour garantir l'intégrité des composants. Vous ne pouvez pas construire des moteurs ou des capteurs fiables en utilisant des matériaux magnétiques défectueux. Une machine Magnet AOI remplit plusieurs fonctions distinctes simultanément. Il évalue chaque pièce qui passe sur la ligne. Nous pouvons classer ces fonctions en trois domaines d’activité principaux.
Les aimants sont intrinsèquement fragiles. Des matériaux comme le NdFeB fritté ou la ferrite s'écaillent très facilement lors de la manipulation. Un système d’inspection optique scanne en permanence ces surfaces fragiles. Il recherche divers défauts structurels et cosmétiques. Vous pouvez compter sur l’équipement pour détecter les problèmes microscopiques avant qu’ils ne quittent votre établissement.
Il identifie les éclats, les microfissures, les rayures et les trous d'épingle sur la surface de l'aimant.
Il détecte ces déformations physiques avant que les pièces ne subissent la magnétisation finale.
Il détecte les anomalies de revêtement et de placage comme les cloques ou l'oxydation.
Il signale les couches de placage inégales avant qu’elles n’entraînent une grave corrosion sur le terrain.
L’intégrité de la surface a un impact direct sur la fiabilité à long terme. Un petit trou dans un revêtement en nickel permet à l'humidité d'atteindre le noyau en néodyme. L'aimant s'oxydera et se dilatera avec le temps. Cette expansion détruit l'ensemble environnant. L’inspection automatisée empêche complètement ce mode de défaillance spécifique.
Les assemblages modernes nécessitent des tolérances géométriques strictes. Vous devez vous assurer que chaque composant s’intègre parfaitement dans le produit final. Une machine Magnet AOI mesure les dimensions physiques avec une extrême précision. Il utilise des caméras haute résolution pour vérifier ces mesures en temps réel.
Il vérifie les tolérances géométriques telles que la longueur, la largeur et l'épaisseur.
Il vérifie la concentricité par rapport à des spécifications techniques strictes.
Il garantit l’uniformité du chanfrein et du rayon dans chaque lot.
Des chanfreins uniformes sont absolument essentiels pour les chaînes d'assemblage de moteurs automatisées. Les bras robotiques ne peuvent pas insérer d'aimants dans les fentes étroites du stator si les bords sont irréguliers. Le système optique mesure instantanément ces petits angles de bord. Il rejette toute pièce tombant en dehors de votre fenêtre de tolérance spécifiée.
Un alignement correct est essentiel pour les performances magnétiques. L'installation d'un aimant à l'envers détruit le circuit magnétique. Les fabricants utilisent souvent des indicateurs visuels pour désigner des pôles spécifiques. Un système automatisé vérifie parfaitement ces marqueurs.
Il détecte les marquages laser utilisés pour désigner les pôles magnétiques.
Il vérifie la présence et la clarté des indicateurs visuels peints.
Il signale les aimants mal alignés ou mal orientés avant l'emballage final.
Il évite les erreurs d'assemblage en aval causées par une inversion de polarité.
Les opérateurs humains ratent facilement les petites marques laser pendant les longues périodes de travail. La machine ne les manque jamais. Il confirme l'orientation de centaines de pièces par minute. Vous pouvez expédier vos produits en sachant qu'ils sont correctement configurés.

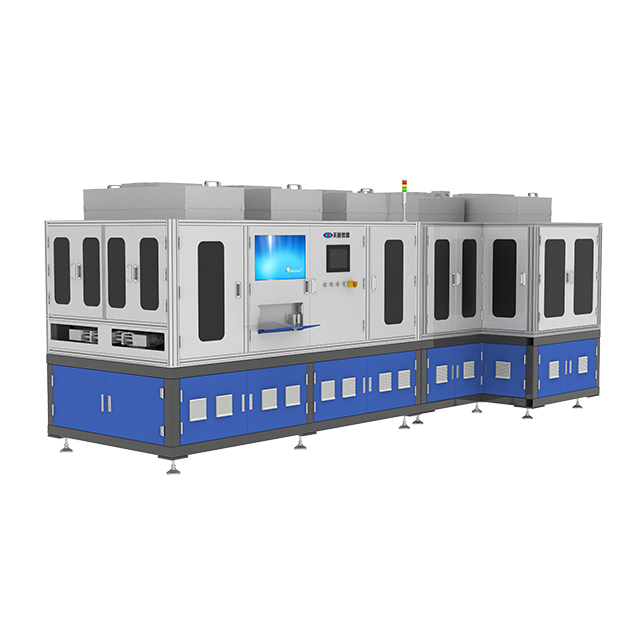
Pour les fabricants qui ont besoin de transformer ces fonctions d'inspection en un processus de production pratique, PTC propose des Équipement d'inspection cosmétique magnétique . Le système intègre le chargement, l'inspection automatique et le déchargement afin que les contrôles de l'apparence et des dimensions de l'aimant puissent être effectués dans le cadre d'un flux de travail continu plutôt que comme une étape d'inspection manuelle distincte.
L'équipement est conçu pour inspecter à la fois les dimensions du produit et les défauts esthétiques courants, notamment les trous d'épingle, les bosses, les encoches, les rayures, les fissures, les points lumineux et les taches. Après inspection, le système détermine automatiquement si chaque produit est OK ou NG et trie les pièces en conséquence. Les catégories de défauts, les tailles et les coordonnées d'emplacement peuvent être affichées et enregistrées avec les images d'inspection originales, permettant ainsi la réinspection et l'analyse de la production.
Reconnaissance des défauts assistée par l'IA : le logiciel peut automatiquement marquer les défauts, prendre en charge la formation des modèles et filtrer les faux défauts pour améliorer la cohérence de l'inspection et le rendement du produit.
Gestion des données de production : les données d'inspection peuvent être interrogées, exportées et analysées, tandis que le système peut également se connecter au MES pour le suivi et la traçabilité de la production.
Tri automatisé : les produits OK et NG sont identifiés automatiquement et dirigés vers les bacs correspondants, réduisant ainsi la dépendance au tri manuel.
Inspection à haut débit : L'efficacité de l'inspection spécifiée est d'environ 2 100 pièces/h, avec un taux d'inspection de 99,9 % et un taux de surpuissance ne dépassant pas 1 % selon les spécifications du produit indiquées.
Ce type de système est particulièrement pertinent pour les environnements de fabrication 3C à grand volume où la cohérence cosmétique, le contrôle dimensionnel et les données de qualité traçables sont simultanément requis. Vous pouvez également explorer notre plus large Gamme d'équipements 3C pour les solutions d'inspection et de manutention automatisées associées.
L’augmentation de la production révèle les graves défauts du contrôle qualité manuel. Les êtres humains ne peuvent pas supporter indéfiniment une inspection visuelle à grande vitesse. Vous rencontrerez des goulots d’étranglement majeurs lorsque vous vous fierez aux yeux humains. Les limites physiques et cognitives des opérateurs humains créent des risques opérationnels massifs.
Les inspecteurs sont confrontés à d’immenses difficultés lorsqu’ils évaluent des revêtements métalliques hautement réfléchissants. Les aimants présentent souvent un placage Ni-Cu-Ni brillant. Cette finition reflète l'éclairage d'usine directement dans les yeux de l'opérateur. L’éblouissement qui en résulte provoque une forte fatigue visuelle.
Les opérateurs ont du mal à faire la distinction entre une texture de surface inoffensive et une microfissure critique. Cette ambiguïté conduit à des mesures de précision terribles. Vous constaterez des taux élevés de faux positifs lorsque les bonnes pièces sont rejetées. Pire encore, vous rencontrerez des taux de faux négatifs élevés lorsque les pièces défectueuses seront expédiées aux clients. La vision humaine ne peut tout simplement pas traiter de manière fiable les petits détails brillants sur une période de huit heures.
L’inspection manuelle entrave fondamentalement les vitesses de production. Vous mesurez la production d’usine en parties par minute (PPM). Une production rapide nécessite une inspection rapide. Les opérateurs humains doivent choisir entre vitesse et précision. Ils ne peuvent pas maximiser les deux.
Si vous demandez aux opérateurs de travailler plus rapidement, leur précision diminue considérablement. Si vous exigez une précision parfaite, votre débit chute. Une machine Magnet AOI brise ce compromis. Il standardise le temps de cycle en permanence. Le système traite des milliers d'unités par heure sans fatigue. Il conserve une parfaite consistance quelle que soit l’heure de la journée.
Le tri manuel ne laisse aucune trace numérique vérifiable. Les opérateurs jettent les pièces dans des bacs « bons » ou « mauvais ». Vous ne savez jamais pourquoi une pièce spécifique a échoué. Cela crée d’énormes silos de données dans votre usine. Vous ne pouvez pas améliorer votre processus sans données exploitables.
Les systèmes optiques automatisés résolvent ce problème de suivi. Ils s'intègrent directement à vos systèmes d'exécution de fabrication (MES). La machine fournit des données de défauts en temps réel pour chaque pièce. Vous pouvez retracer un aimant fissuré jusqu'à un problème de découpage en amont. Vous pouvez associer des revêtements blister directement à un bain de placage spécifique. Cette traçabilité permet une véritable analyse des causes profondes.
Vous devez sélectionner l'architecture appropriée pour votre environnement de production spécifique. Tous les systèmes d’inspection optique ne fonctionnent pas de la même manière. Nous catégorisons ces solutions en fonction de leur technologie d'imagerie et de leur emplacement physique dans l'usine.
La technologie des caméras définit les capacités analytiques du système. Vous devez choisir entre une imagerie bidimensionnelle et tridimensionnelle.
2D AOI : Cette technologie est optimale pour les surfaces planes. Il excelle dans la détection des rayures et les contrôles dimensionnels rapides. Il fonctionne extrêmement rapidement et nécessite moins de puissance de calcul. C’est généralement plus rentable. Elle reste cependant limitée en termes d’analyse approfondie. Il ne peut pas facilement mesurer la profondeur précise d’un éclat.
AOI 3D : Cette technologie capture des données topographiques exactes. C’est absolument nécessaire pour l’analyse volumétrique des défauts. Vous en avez besoin pour mesurer la profondeur exacte d’un éclat de surface. Il inspecte également parfaitement les formes complexes d’aimants à angles multiples. Par exemple, vous devez utiliser des systèmes 3D pour les aimants à arc utilisés dans les rotors EV.
L'emplacement physique détermine la manière dont la machine interagit avec vos flux de travail existants. Vous pouvez installer les systèmes directement dans la ligne ou les utiliser séparément.
Systèmes en ligne : nous les intégrons directement dans le système de convoyeur. Ils sont placés après le placage ou après la magnétisation. Ils évaluent automatiquement les pièces au fur et à mesure qu’elles circulent entre les stations. Cette configuration est idéale pour la fabrication continue de gros volumes. Cela ne nécessite aucune manipulation manuelle.
Systèmes hors ligne : ce sont des stations de test par lots. Les opérateurs chargent manuellement un plateau de pièces dans la machine. Cette configuration est meilleure pour la production à faible volume et à forte mixité. Il est également idéal pour auditer des lots spécifiques. Les acheteurs hautement réglementés dans les domaines aérospatial ou médical exigent souvent ces audits de validation hors ligne.
Catégorie de système |
Scénarios d'application idéaux |
Avantages techniques de base |
Limites principales |
|---|---|---|---|
Inspection 2D |
Blocs magnétiques, surfaces planes, tri rapide |
Débit élevé, charge de calcul réduite |
Impossible de mesurer la profondeur volumétrique |
Inspection 3D |
Aimants à arc, assemblages rotoriques, géométrie complexe |
Mesure précise de la profondeur, analyse volumétrique |
Vitesse de traitement plus lente, stockage de données plus élevé |
Configuration en ligne |
Opérations de fabrication continues 24h/24 et 7j/7 |
Aucune manipulation manuelle, données MES en temps réel |
Nécessite une intégration complexe dans les convoyeurs |
Configuration hors ligne |
Production hautement mixte, audit des lots, échantillonnage |
Changements flexibles, déploiement simple |
Nécessite que les opérateurs chargent et déchargent les plateaux |
L’achat d’équipement d’inspection automatisé nécessite une évaluation minutieuse. Vous devez regarder au-delà des mégapixels de base de l’appareil photo. Les meilleurs systèmes intègrent du matériel spécialisé et des logiciels intelligents. Vous devez évaluer quatre dimensions critiques avant de prendre une décision d’achat.
L'éclairage est le composant matériel le plus important dans l'inspection optique. Vous devez évaluer la capacité du système à manipuler la lumière. La machine doit éliminer entièrement l’éblouissement des revêtements magnétiques réfléchissants.
Recherchez des réseaux d’éclairage multi-angles et multi-spectres. Le système doit utiliser un éclairage coaxial pour mettre en valeur les surfaces planes. Il doit utiliser un éclairage annulaire pour exposer les bords surélevés. Un éclairage à faible angle est essentiel pour révéler les rayures peu profondes. En combinant ces techniques d'éclairage, les caméras capturent des images impeccables, sans reflets aveuglants.
Le logiciel détermine avec quelle précision la machine interprète les images. Les anciens logiciels basés sur des règles sont aux prises avec les variations naturelles des matériaux. Vous devriez rechercher un apprentissage profond et une classification des défauts basée sur l’IA.
Les modèles d'IA avancés réduisent considérablement les « faux appels ». Un faux appel se produit lorsque la machine rejette une pièce parfaitement bonne. L’IA apprend la différence subtile entre une texture de surface acceptable et de véritables microfissures. Il imite le jugement humain mais l’applique avec une cohérence mathématique. Cette capacité maintient vos taux de rendement élevés tout en bloquant les véritables défauts.
Les aimants présentent des défis mécaniques uniques pour l’automatisation. Les systèmes de manutention typiques détruisent souvent les composants magnétiques. Vous devez examiner la conception mécanique interne de la machine.
Premièrement, la machine doit manipuler les matériaux fragiles avec douceur. Il ne peut pas provoquer de copeaux lors du retournement ou du routage des pièces. Deuxièmement, il doit gérer en toute sécurité les pièces fortement magnétisées. Les aimants adhèrent violemment aux pistes métalliques standard. Les convoyeurs internes doivent utiliser des matériaux non magnétiques comme des plastiques spécialisés ou des alliages non ferreux. Cela évite que des pièces bloquent la machinerie.
Le système d’inspection doit suivre le rythme de vos processus en amont. Vous mesurez cela en unités par heure (UPH). Adaptez la vitesse de traitement de la machine aux vitesses de votre chaîne de fabrication actuelles et projetées. Si votre ligne produit 5 000 unités par heure, votre système d’inspection doit en traiter au moins 6 000 pour éviter les goulots d’étranglement. Intégrez toujours un tampon dans vos calculs de débit.
Le déploiement d’une nouvelle technologie automatisée se fait rarement du jour au lendemain. Vous serez confronté aux réalités opérationnelles de l’usine. La gestion proactive de ces risques garantit un déploiement fluide. Nous devons aborder l’étalonnage, la maintenance et l’ingénierie personnalisée.
Tout système intelligent nécessite une phase de réglage initiale. Vous ne pouvez pas déballer la machine et vous attendre à une précision parfaite dès le premier jour. L’IA et les algorithmes basés sur des règles nécessitent des données étendues. Vous devez leur fournir un vaste ensemble de données d’échantillons bons et défectueux.
Cette période d'étalonnage stabilise les taux de faux rejets. La machine apprend exactement à quoi ressemblent vos défauts spécifiques. Dans un premier temps, vous exécuterez le système aux côtés d’inspecteurs manuels. Vous ajustez quotidiennement les paramètres de sensibilité. Une fois l’algorithme mature, vous pouvez supprimer le filet de sécurité manuel en toute confiance.
Les environnements d’usine sont intrinsèquement sales. Les aimants non plaqués ou fraîchement usinés génèrent une fine poussière magnétique. Cette poussière flotte dans l’air et adhère aux surfaces. Cela présente un risque énorme pour les équipements optiques sensibles.
Vous devez garantir une étanchéité environnementale robuste autour des lentilles optiques. Si de la poussière magnétique se dépose sur l’objectif d’un appareil photo, la qualité de l’image se dégrade immédiatement. La machine commencera à rejeter les bonnes pièces. Vous devez établir des calendriers stricts de maintenance préventive. Les opérateurs doivent nettoyer régulièrement les boîtiers optiques à l'aide de techniques spécialisées et non abrasives.
Les solutions disponibles dans le commerce fonctionnent rarement parfaitement pour les composants magnétiques spécialisés. Insistez sur l’importance de sélectionner un fournisseur flexible. Ils doivent être capables de concevoir des mécanismes d’alimentation sur mesure.
Vos géométries magnétiques spécifiques peuvent nécessiter des mangeoires à bol uniques. Les grands aimants du rotor peuvent nécessiter des systèmes robotisés de sélection et de placement. Le fournisseur doit concevoir ces solutions spécifiquement pour votre gamme de produits. Un support technique solide pendant la phase d’intégration détermine votre succès final.
Rassemblez un ensemble de données diversifié d’échantillons d’aimants acceptables et défectueux.
Travaillez avec le fournisseur pour former les algorithmes d'IA sur vos pièces spécifiques.
Installez les mécanismes de manutention de matériaux personnalisés (alimentateurs de bols ou convoyeurs).
Exécutez la machine hors ligne pour valider les taux initiaux de faux appels par rapport aux inspecteurs humains.
Intégrez pleinement le système dans le flux de production en ligne.
Connectez la machine à votre MES pour un suivi et une analyse des défauts en temps réel.
La fonction d’une machine Magnet AOI s’étend bien au-delà de la simple recherche de pièces défectueuses. Il agit comme un outil complet pour le contrôle des processus et l’optimisation du rendement. En remplaçant les contrôles manuels subjectifs, vous établissez une passerelle de qualité fiable et rapide. Vous protégez vos clients en aval des pannes catastrophiques.
Le déploiement réussi de ces systèmes nécessite une planification minutieuse. Vous devez évaluer l’architecture optique pour vous assurer qu’elle gère les revêtements réfléchissants. Vous avez besoin d’un logiciel d’IA capable de minimiser les faux appels. De plus, vous devez vérifier que les systèmes de manutention mécaniques n'endommageront pas vos composants fragiles.
Votre prochaine étape logique consiste à tester activement avec des échantillons représentatifs. Une preuve de concept (PoC) utilisant vos pièces magnétiques les plus difficiles à inspecter peut vous aider à vérifier si la configuration optique sélectionnée, les critères de défaut, la méthode de manipulation et les paramètres logiciels sont adaptés à vos conditions de production réelles. Si vous envisagez une inspection magnétique automatisée pour une ligne nouvelle ou existante, contactez PTC pour discuter de vos besoins en matière d'échantillons, des objectifs d'inspection et des besoins d'intégration de ligne.
R : Oui. En fait, l’inspection des pièces avant la magnétisation est souvent plus facile pour les systèmes de manutention automatisés, car cela évite que les pièces ne s’agglutinent.
R : Les systèmes haut de gamme utilisent un éclairage structuré (tel qu'un éclairage en forme de dôme ou des lumières stroboscopiques multiphasées) combiné à des filtres polarisés pour neutraliser l'éblouissement et révéler les défauts souterrains.
R : Alors que les anciens systèmes basés sur des règles peuvent enregistrer des taux de faux appels de 5 à 10 % sur des surfaces complexes, les systèmes d'IA correctement formés peuvent généralement réduire ce taux à moins de 1 %, minimisant ainsi les réinspections manuelles inutiles.


