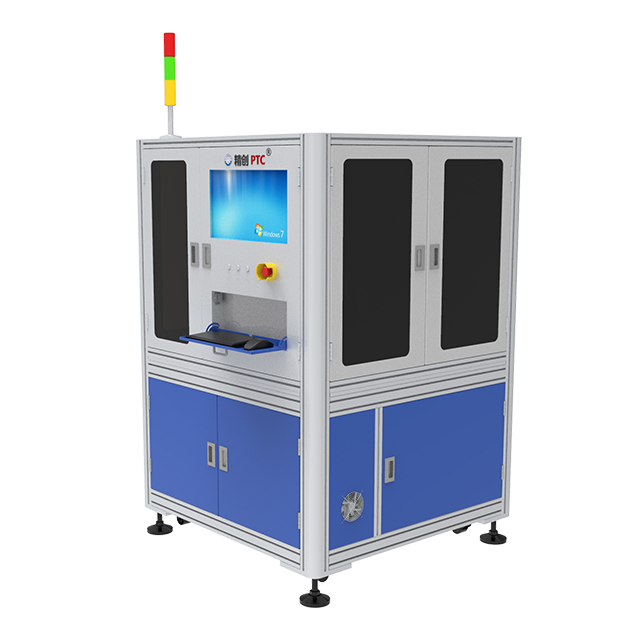
Hersteller kämpfen ständig mit Engpässen bei der Qualitätskontrolle an ihren Produktionslinien. Subjektive manuelle Kontrollen verlangsamen die Ausgabe erheblich. Sich ausschließlich auf das menschliche Auge zu verlassen, führt dazu, dass Fehler übersehen werden. Außerdem kommt es zu kostspieligen Fehlausschüssen. Standardoptische Systeme versuchen, dieses Problem zu lösen. Allerdings haben sie Schwierigkeiten, mikroskopische Fehler genau auszuleuchten. Reflektierende Blendung und komplexe Metallgeometrien verwirren einfache Kameras. Sie interpretieren harmlose Schatten oft fälschlicherweise als kritische Risse. Sie benötigen eine bessere Möglichkeit, eine zuverlässige kosmetische Bewertung sicherzustellen.
Die Integration magnetischer Prinzipien löst genau dieses Sichtbarkeitsproblem. Es erzwingt einen quantifizierbaren Kontrast um verborgene Oberflächenfehler herum. Dieser Ansatz verlagert die Qualitätskontrolle von einem subjektiven Engpass zu einem vorhersehbaren Prozess. Es macht die datengesteuerte Fertigung zur Realität. In diesem Artikel erfahren Sie, wie der magnetische Fluss unsichtbare Oberflächenanomalien aufdeckt. Wir werden untersuchen, wie diese Systeme nahtlos integriert werden können. Außerdem erfahren Sie praktische Schritte zur Bewertung von Hardwareoptionen für Ihre spezifischen Produktionsanforderungen.
Erhöhter Kontrast für Mikrofehler: Magnetische kosmetische Inspektionsgeräte erzwingen einen sichtbaren Kontrast an Fehlerstellen und zeigen Haarrisse und Oberflächenanomalien auf, die für Standardoptiken unsichtbar sind.
Weniger Fehlausschüsse: Die Kombination von Magnetflussdaten mit automatisierten Prüfalgorithmen standardisiert die kosmetische Bewertung und minimiert subjektive menschliche Fehler.
Integration geht vor Ersatz: Moderne Systeme sind so konzipiert, dass sie sich in vorhandene visuelle Inspektionsgeräte und Produktionslinien integrieren lassen, ohne dass eine vollständige Überarbeitung des Arbeitsablaufs erforderlich ist.
Bewertungsschwerpunkt: Für eine erfolgreiche Einführung müssen neben der grundlegenden Erkennungsempfindlichkeit auch die Durchsatzkapazität, die Handhabung der Teilegeometrie und die Entmagnetisierungsanforderungen bewertet werden.
Herkömmliche optische Kameras stoßen im industriellen Umfeld auf erhebliche Einschränkungen. Sie verlassen sich vollständig auf externe Beleuchtung, um Anomalien zu erfassen. Stark reflektierende Metalloberflächen stellen große optische Herausforderungen dar. Eine einfache gebogene Kante reflektiert das Licht unvorhersehbar. Strukturierte Metalle erzeugen Schatten über das gesamte Bauteil. Dieses visuelle „Rauschen“ verwirrt herkömmliche optische Sensoren erheblich. Einfache Kameras können nicht zwischen einem Strukturriss und einem harmlosen Schatten unterscheiden. Ihnen fehlt einfach der Grundlinienkontrast, der für eine hochpräzise Gradierung erforderlich ist.
Die menschliche Subjektivität erschwert die kosmetische Beurteilung zusätzlich. Die manuelle Inspektion führt zu einer enormen Variabilität in der Produktionslinie. Schon nach wenigen Stunden auf dem Boden setzt eine Ermüdung der Augen ein. Während langer Schichten verlieren Bediener leicht den Fokus. Verschiedene Techniker wenden unterschiedliche Grundstandards an. Ein kleiner Kratzer könnte die morgendliche Inspektion bestehen, in der Nachtschicht aber durchfallen. Inkonsistentes Training verstärkt diese Variabilität. Man kann einen subjektiven Qualitätskontrollprozess einfach nicht skalieren.
Die finanziellen Kosten dieser Ungenauigkeit steigen schnell. Hersteller sind mit zwei unterschiedlichen Risiken konfrontiert. Erstens riskieren sie, fehlerhafte Teile an Kunden zu versenden. Dies schadet dem Ruf der Marke sofort. Es führt auch zu teuren Produktretouren. Zweitens verschrotten übermäßig aggressive Prüfer einwandfrei funktionierende Teile. Sie kennzeichnen harmlose Werkzeugspuren als schwerwiegende Mängel. Diese Falsch-Positiv-Kennzeichnung zerstört die Ertragsraten. Mit jeder verschrotteten Komponente verlieren Sie Geld. Zuverlässig Die Erkennung von Oberflächenfehlern muss beide Risiken gleichzeitig beseitigen.
Der magnetische Streufluss (MFL) bildet die Kernphysik dieser Technologie. Das Gerät magnetisiert die ferromagnetische Komponente vorübergehend. Magnetische Linien wandern reibungslos durch massives Metall. Ein Riss oder eine Lücke in der Oberfläche unterbricht diese Linien abrupt. Das Magnetfeld kann den leeren Luftspalt nicht ohne weiteres überwinden. Stattdessen beugt es sich von der Oberfläche nach außen. Dadurch entsteht ein lokalisiertes Streuflussfeld. Anschließend werden spezielle Magnetpartikel auf das Teil aufgetragen. Das Streufeld zieht diese Partikel direkt in den Fehler. Sie sammeln sich dicht an der Defektstelle an. Dies erzwingt einen starken visuellen Kontrast genau dort, wo die Anomalie vorliegt.
Hochauflösende Bildverarbeitungssysteme erfassen dann diesen künstlich erzeugten Kontrast. Dadurch entstehen starke Synergien. Das Magnetfeld garantiert, dass der Fehler sichtbar ist. Die Kamera zeichnet lediglich die Daten auf. Magnet-Kosmetikinspektionsgeräte nutzen diese Synergie wunderbar aus. Unter ultraviolettem Licht leuchten die Spezialpartikel hell. Die Kamera erfasst brillante Anzeigen vor dunklem Hintergrund. Dadurch wird das Problem der reflektierenden Blendung vollständig beseitigt. Das Vision-System rät nicht mehr. Es sieht mathematische Gewissheit.
Dieser hybride Ansatz eignet sich hervorragend für die Kategorisierung unterschiedlicher Mängel. Softwarealgorithmen analysieren die akkumulierten Partikelformen. Sie unterscheiden zwischen kritischen Strukturrissen und geringfügigen kosmetischen Unregelmäßigkeiten. Ein tiefer Riss zieht große Mengen an Partikeln an. Ein flacher Kratzer zieht nur sehr wenige an. Sie können die Ausrüstung auf bestimmte Schwellenwerttoleranzen abstimmen. Das System ignoriert akzeptable Beschichtungsfehler. Gefährliche Einschlüsse werden sofort erkannt. Sie kontrollieren die genaue Grenze zwischen Bestehen und Nichtbestehen.
Fehlertyp |
Magnetische Flussreaktion |
Optische Signatur |
Bewertungsaktion |
|---|---|---|---|
Struktureller Riss |
Hoher Streufluss |
Scharfe, dichte Partikellinie |
Kritische Ablehnung |
Oberflächenkratzer |
Geringe Flussstreuung |
Schwache, dispergierte Partikel |
Toleranzprüfung |
Untergrundeinbeziehung |
Mittlere, breite Leckage |
Unscharfe, gebündelte Anzeige |
Schwellenwertabhängig |
Werkzeugmarke |
Kein Streufluss |
Keine Partikelbildung |
Passieren |
Käufer müssen Hardware in mehreren praktischen Dimensionen bewerten. Geschwindigkeit und Kompatibilität bleiben oberste Priorität. Die Aufrüstung der visuellen Inspektionsausrüstung muss Ihrem grundlegenden Produktionstempo entsprechen. Ein langsames System führt zu einem massiven Fabrikengpass.
Sie müssen beurteilen, wie sich die Ausrüstung an Ihre Liniengeschwindigkeiten anpasst. Das Magnetisieren eines Teils dauert Millisekunden. Durch das Auftragen der Partikelflüssigkeit werden Sekunden hinzugefügt. Die Analyse des Bildes erfordert eine robuste Rechenleistung. Verlangsamt diese Zykluszeit die vorgelagerte Montage? Die besten Systeme nutzen Parallelverarbeitung. Sie magnetisieren einen Teil, während sie einen anderen abbilden. Stellen Sie sicher, dass der Anbieter spezifische Zykluszeiten für Ihre genauen Komponentenmengen garantiert.
Moderne Fabriken produzieren selten einzelne SKUs. Ihr System muss komplexe Geometrien problemlos bewältigen können. Es sollte Zahnräder, Wellen und flache Platten prüfen, ohne dass umfangreiche Umrüstungen erforderlich sind. Bewerten Sie den Umgang mit unterschiedlichen ferromagnetischen Zusammensetzungen. Unterschiedliche Stahllegierungen erfordern unterschiedliche Magnetfeldstärken. Das Gerät muss programmierbare Magnetisierungsprofile bieten. Dies ermöglicht schnelle Umstellungen zwischen Produktläufen. Flexibilität verhindert kostspielige Hardware-Ausfälle.
Hardware liefert das Bild. Software liefert die Entscheidung. Suchen Sie nach Systemen, die maschinelles Lernen nutzen. Deep-Learning-Modelle unterscheiden zwischen echten kosmetischen Mängeln und akzeptablen Abweichungen. Sie lernen aus historischen Bilddaten. KI unterscheidet mühelos einen kritischen Kratzer von harmlosen Werkzeugmaschinenspuren. Dadurch werden die Falsch-Positiv-Raten drastisch reduziert. Bitten Sie Anbieter, ihre Trainingsprozesse für neuronale Netze zu demonstrieren.
Die industrielle Qualitätskontrolle erfordert die strikte Einhaltung von Standards. Das System muss Industriestandards wie ASTM E1444 und ISO 9934 unterstützen. Diese Standards schreiben bestimmte Magnetfeldstärken und Lichtbedingungen vor. Automatisierte Inspektionslösungen sollten die Compliance-Protokollierung automatisieren. Sie müssen historische Bilddaten sicher protokollieren. Dies ermöglicht später eine aussagekräftige Ursachenanalyse. Sie können einen Defekt auf einen bestimmten fehlerhaften Bohrer zurückführen.
Fabrikböden sind eine harte Realität. Es handelt sich selten um unberührte Umgebungen. Sie müssen mit magnetischen Partikeln vorsichtig umgehen. Die meisten Systeme verwenden eine Nassbadsuspension. Sie müssen die Badkonzentrationen täglich überwachen. Zu wenige Partikel verursachen übersehene Fehler. Zu viele Partikel erzeugen verschwommene, unleserliche Bilder. Die Bediener führen Absetzvolumentests durch, um die richtigen Verhältnisse sicherzustellen. Auch die Umgebungslichtverhältnisse schwanken ständig. Fluoreszierende Inspektionskabinen erfordern ein extrem niedriges weißes Umgebungslicht (unter 20 Lux). Staub und Ölnebel schwächen die Kameralinsen mit der Zeit ab. Vorbeugende Wartung ist nicht verhandelbar.
Die Entmagnetisierungspflicht überrascht viele Käufer. Teile weisen nach der Inspektion Restmagnetismus auf. Sie können keine magnetisierten Komponenten versenden. Magnetisierte Zahnräder ziehen während des Betriebs Metallspäne an. Dies führt zu einem katastrophalen mechanischen Versagen. Das System muss über eine robuste Entmagnetisierungsspule verfügen. Das Teil durchläuft ein wechselndes, abnehmendes Magnetfeld. Dadurch wird der Restmagnetismus vollständig neutralisiert. Überprüfen Sie, ob die endgültigen Gauß-Werte Ihren Kundenspezifikationen entsprechen.
Die Schulung der Bediener bleibt ein entscheidender Faktor für die Einführung. Vollständig autonome Systeme erfordern immer noch die menschliche Aufsicht. Sie benötigen qualifizierte Techniker, um Kameras zu kalibrieren. Sie müssen die Erkennungsschwellen richtig einstellen. Sie kümmern sich um Flüssigkeitswechsel und Wartungspläne. Change Management entscheidet hier über den Erfolg. Die Magnet-Kosmetikinspektion ersetzt manuelle Sichtprüfungen. Sie müssen Ihre Inspektoren zu Systembetreibern umschulen. Sie analysieren Datentrends, anstatt nur auf Teile zu starren.
Häufige Fehler, die Sie bei der Implementierung vermeiden sollten:
Ignorieren der Hintergrundbeleuchtung in der Nähe der Inspektionskabine.
Die Wirksamkeit der Entmagnetisierung bei komplexen Formen konnte nicht überprüft werden.
Verzicht auf tägliche Kalibrierungsprüfungen für die UV-Lampen.
Behandeln des KI-Algorithmus als „Set-and-Forget“-Tool ohne fortlaufende Umschulung.
Die Auswahl des richtigen Anbieters erfordert disziplinierte Tests. Sie können sich nicht allein auf Marketingbroschüren verlassen. Betrachten Sie den Beschaffungsprozess als eine technische Validierungsübung.
Legen Sie strenge Erfolgsmetriken fest: Definieren Sie einen „kosmetischen Defekt“ mathematisch, bevor Sie Anbieter bewerten. Quantifizieren Sie Ihre aktuellen Falsch-Positiv-Raten. Dokumentieren Sie akzeptable Fehlerlängen und -tiefen. Ohne genau diese Parameter kann ein Anbieter kein System konfigurieren. Präzise Definitionen verhindern falsche Erwartungen.
Führen Sie Proof of Concept (PoC)-Tests durch: Kaufen Sie niemals blind. Senden Sie eine kontrollierte Charge von Teilen an den Lieferanten. Beziehen Sie bekannte „gute“ Teile ein. Fügen Sie offensichtliche „schlechte“ Teile hinzu. Am wichtigsten ist, dass Sie „grenzwertige“ Teile einbeziehen. Diese Randfälle testen die Grenzen des KI-Algorithmus. Bewerten Sie die tatsächliche Genauigkeit ihrer Erkennungsberichte. Haben sie den Haarriss erwischt? Haben sie den harmlosen Fleck überstanden?
Bewerten Sie die Verbrauchsmaterialeffizienz und die Ausschussreduzierung: Schauen Sie über das ursprüngliche Hardware-Angebot hinaus. Berücksichtigen Sie die langfristigen betrieblichen Auswirkungen. Bewerten Sie die Verbrauchsraten der Trägerflüssigkeit und der magnetischen Partikel. Verfolgen Sie die erwartete Reduzierung des Falschausschusses. Ein hochpräzises System amortisiert sich durch die Einsparung funktionsfähiger Teile aus der Schrotttonne. Vergleichen Sie Ihr aktuelles Ausschussvolumen mit den PoC-Testergebnissen.
Inspektionsmethode |
Sichtbarkeit von Mikrofehlern |
Falsche Ablehnungsrate |
Auswirkungen der Ermüdung des Bedieners |
Datenrückverfolgbarkeit |
|---|---|---|---|---|
Manuelle optische Prüfung |
Niedrig |
Hoch |
Schwer |
Keiner |
Standardmäßige automatisierte Vision |
Medium |
Mäßig |
Keiner |
Hoch |
Magnet-Kosmetikinspektion |
Sehr hoch |
Sehr niedrig |
Keiner |
Hoch |
Die subjektive manuelle Bewertung schränkt die Skalierbarkeit der Fertigung ein. Unvorhersehbare Beleuchtung und reflektierende Oberflächen machen herkömmliche optische Systeme zunichte. Die Magnet-Kosmetikinspektion beseitigt diese Hürden vollständig. Es verwandelt die mehrdeutige Oberflächenbewertung in einen kontrastreichen, überprüfbaren Prozess. Flussleckage zwingt den Defekt dazu, sich deutlich zu offenbaren. Hochauflösende Kameras erfassen diese Daten einwandfrei. KI-Algorithmen wenden Ihre spezifischen Qualitätstoleranzen ohne Ermüdung oder Voreingenommenheit an.
Allerdings erfordert die anspruchsvollste Hardware eine strategische Umsetzung. Es ist nur so effektiv wie die dahinter liegende Schwellenwertabstimmung. Sie müssen Umgebungsvariablen sorgfältig verwalten. Die Entmagnetisierung muss zuverlässig erfolgen. Bediener müssen sich an die Verwaltung von Software gewöhnen, anstatt Teile manuell zu sortieren. Diese praktischen Realitäten bestimmen den letztendlichen Erfolg Ihrer Bereitstellung.
Jetzt ist es an der Zeit, Ihre Qualitätskontrollengpässe objektiv zu bewerten. Sammeln Sie eine gemischte Stichprobe Ihrer anspruchsvollsten Bauteilgeometrien. Fordern Sie noch heute eine Machbarkeitsstudie von spezialisierten Anbietern an. Testen Sie ihre Hardware anhand Ihrer strengsten kosmetischen Grenzwerte, um den messbaren Unterschied aus erster Hand zu sehen.
A: Dieses Gerät funktioniert nur bei ferromagnetischen Materialien. Es erfordert Metalle, die stark magnetisiert werden können. Kohlenstoffstahl, Gusseisen und niedriglegierte Stähle funktionieren einwandfrei. Es kann keine Nichteisenmetalle wie Aluminium, Messing oder Kupfer prüfen. Es versagt auch bei austenitischem Edelstahl, da diese spezielle Legierungsstruktur kein Magnetfeld hält.
A: Typischerweise ergänzt oder verbessert es bestehende Optiken, anstatt das optische Konzept vollständig zu ersetzen. Das System setzt immer noch auf High-End-Kameras und -Objektive. Es werden lediglich Magnetpartikel und spezielle Beleuchtung hinzugefügt, um einen künstlichen Kontrast zu erzeugen. Oftmals integrieren Sie die Magnetstation direkt in Ihren aktuellen visionbasierten Arbeitsablauf.
A: Fortschrittliche KI- und Vision-Algorithmen übernehmen diese Aufgabe. Programmierer legen strenge mathematische Toleranzbänder fest. Das System analysiert das Volumen und die Form der Partikelansammlung. Wenn die Anzeige unter den programmierten Pixelschwellenwert fällt, kategorisiert die KI sie als kosmetische Abweichung. Es ignoriert harmlose Werkzeugspuren und weist auf echte Mängel hin.
A: Normalerweise können Sie innerhalb von 12 bis 24 Monaten mit einer Kapitalrendite rechnen. Dieser Zeitplan hängt stark von Ihrem Produktionsvolumen ab. Die Einsparungen ergeben sich aus der massiven Reduzierung von Falschausschüssen. Sie hören auf, Funktionsteile zu verschrotten. Darüber hinaus reduzieren Sie die Arbeitsstunden, die zuvor für das langsame, manuelle Sortieren und Sortieren aufgewendet wurden.