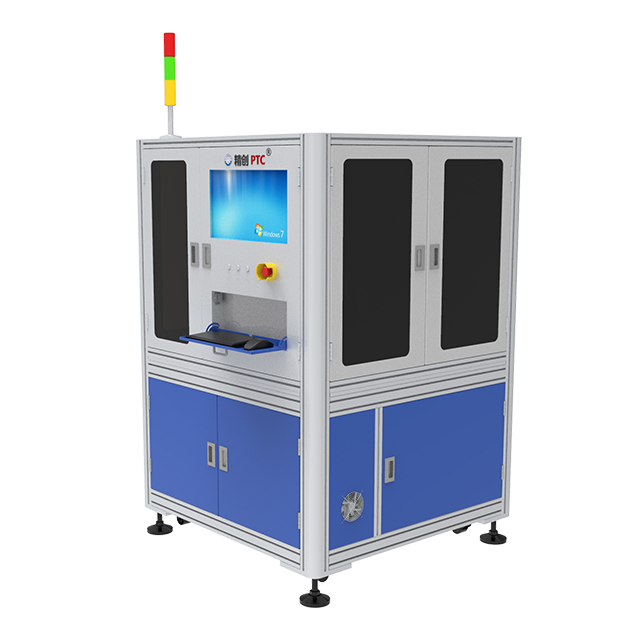
Fabrikanten kampen voortdurend met knelpunten in de kwaliteitscontrole op hun productielijnen. Subjectieve handmatige controles vertragen de productie aanzienlijk. Puur vertrouwen op menselijke ogen leidt tot gemiste fouten. Het leidt ook tot kostbare valse afkeuringen. Standaard optische systemen proberen dit probleem op te lossen. Ze hebben echter moeite om microscopische gebreken nauwkeurig te belichten. Reflecterende schittering en complexe metalen geometrieën verwarren basiscamera's. Ze interpreteren ongevaarlijke schaduwen vaak verkeerd als kritische scheuren. Er is een betere manier nodig om een betrouwbare cosmetische beoordeling te garanderen.
Het integreren van magnetische principes lost dit exacte zichtbaarheidsprobleem op. Het forceert kwantificeerbaar contrast rond verborgen oppervlaktefouten. Deze aanpak verschuift de kwaliteitscontrole van een subjectief knelpunt naar een voorspelbaar proces. Het maakt datagestuurde productie werkelijkheid. In dit artikel leer je hoe magnetische flux onzichtbare oppervlakteafwijkingen onthult. We onderzoeken hoe we deze systemen naadloos kunnen integreren. U ontdekt ook praktische stappen voor het evalueren van hardwareopties voor uw specifieke productiebehoeften.
Verbeterd contrast voor microfouten: Cosmetische inspectieapparatuur met magneet forceert zichtbaar contrast op defectlocaties, waardoor haarscheurtjes en oppervlakteafwijkingen zichtbaar worden die onzichtbaar zijn voor standaardoptiek.
Minder valse afwijzingen: Het combineren van magnetische fluxgegevens met geautomatiseerde inspectie-algoritmen standaardiseert de cosmetische evaluatie, waardoor subjectieve menselijke fouten worden geminimaliseerd.
Integratie boven vervanging: Moderne systemen zijn ontworpen om te integreren met bestaande visuele inspectieapparatuur en productielijnen, in plaats van dat er een totale herziening van de workflow nodig is.
Evaluatiefocus: Succesvolle adoptie vereist het beoordelen van de doorvoercapaciteit, de verwerking van onderdeelgeometrie en demagnetisatievereisten, naast de basisdetectiegevoeligheid.
Conventionele optische camera's worden in industriële omgevingen met ernstige beperkingen geconfronteerd. Ze vertrouwen volledig op externe verlichting om afwijkingen vast te leggen. Sterk reflecterende metalen oppervlakken zorgen voor ernstige optische uitdagingen. Een eenvoudige gebogen rand reflecteert het licht op onvoorspelbare wijze. Getextureerde metalen creëren schaduwen over het hele onderdeel. Deze visuele 'ruis' brengt standaard optische sensoren ernstig in verwarring. Basiscamera's kunnen geen onderscheid maken tussen een structurele scheur en een ongevaarlijke schaduw. Ze missen eenvoudigweg het basiscontrast dat nodig is voor uiterst nauwkeurige sortering.
Menselijke subjectiviteit maakt de cosmetische evaluatie nog ingewikkelder. Handmatige inspectie introduceert een enorme variabiliteit in de productielijn. Oogvermoeidheid treedt op na slechts enkele uren op de vloer. Operators verliezen gemakkelijk hun focus tijdens lange diensten. Verschillende technici passen verschillende basisnormen toe. Een lichte kras kan de ochtendinspectie doorstaan, maar tijdens de nachtdienst mislukken. Inconsistente training versterkt deze variabiliteit. Je kunt een subjectief kwaliteitscontroleproces eenvoudigweg niet schalen.
De financiële kosten van deze onnauwkeurigheid lopen snel op. Fabrikanten worden geconfronteerd met twee verschillende risico's. Ten eerste lopen ze het risico defecte onderdelen naar klanten te verzenden. Dit schaadt de merkreputatie onmiddellijk. Het leidt ook tot dure productretouren. Ten tweede schrappen overdreven agressieve inspecteurs perfect functionele onderdelen. Ze markeren onschadelijke gereedschapssporen als ernstige defecten. Deze vals-positieve markering vernietigt de rentetarieven. Je verliest geld op elk afgedankt onderdeel. Betrouwbaar detectie van oppervlaktedefecten moet beide risico's tegelijkertijd elimineren.
Magnetische fluxlekkage (MFL) vormt de kernfysica voor deze technologie. De apparatuur magnetiseert de ferromagnetische component tijdelijk. Magnetische lijnen bewegen soepel door massief metaal. Een barst of oppervlakteholte onderbreekt deze lijnen abrupt. Het magnetische veld kan de lege luchtspleet niet gemakkelijk passeren. In plaats daarvan buigt het vanaf het oppervlak naar buiten. Hierdoor ontstaat een gelokaliseerd fluxlekveld. Vervolgens worden gespecialiseerde magnetische deeltjes op het onderdeel aangebracht. Het lekveld trekt deze deeltjes rechtstreeks de fout in. Ze hopen zich stevig op op de defectlocatie. Dit dwingt tot een sterk visueel contrast precies daar waar de anomalie bestaat.
Machine vision-systemen met hoge resolutie vangen vervolgens dit kunstmatig geïnduceerde contrast op. Hierdoor ontstaat een krachtige synergie. Het magnetische veld garandeert dat de fout zichtbaar is. De camera registreert eenvoudig de gegevens. Magnetische cosmetische inspectieapparatuur maakt op prachtige wijze gebruik van deze synergie. De gespecialiseerde deeltjes gloeien helder onder ultraviolet licht. De camera legt schitterende indicaties vast tegen een donkere achtergrond. Dit elimineert het probleem van reflectieve verblinding volledig. Het visiesysteem raadt niet langer. Het ziet wiskundige zekerheid.
Deze hybride aanpak blinkt uit in het categoriseren van verschillende tekortkomingen. Software-algoritmen analyseren de verzamelde deeltjesvormen. Ze maken onderscheid tussen kritische structurele scheuren en kleine cosmetische onregelmatigheden. Een diepe scheur zuigt enorme hoeveelheden deeltjes aan. Een ondiepe kras trekt maar heel weinig. U kunt de apparatuur afstemmen op drempelspecifieke toleranties. Het systeem negeert aanvaardbare galvaniseringsfouten. Het markeert onmiddellijk gevaarlijke insluitsels. Jij bepaalt de exacte grens tussen slagen en falen.
Defecttype |
Magnetische fluxrespons |
Optische handtekening |
Beoordelingsactie |
|---|---|---|---|
Structurele scheur |
Hoge fluxlekkage |
Scherpe, dichte deeltjeslijn |
Kritieke afwijzing |
Oppervlakte kras |
Lage fluxlekkage |
Vage, verspreide deeltjes |
Tolerantiecontrole |
Ondergrondse insluiting |
Middelgrote, brede lekkage |
Vage, geclusterde indicatie |
Drempel afhankelijk |
Gereedschap Mark |
Geen fluxlekkage |
Geen deeltjesopbouw |
Doorgang |
Kopers moeten hardware beoordelen op verschillende praktische dimensies. Snelheid en compatibiliteit blijven topprioriteiten. Upgrades van visuele inspectieapparatuur moeten overeenkomen met uw basisproductietempo. Een traag systeem creëert een enorm knelpunt in de fabriek.
U moet beoordelen hoe de apparatuur aansluit bij uw lijnsnelheden. Het magnetiseren van een onderdeel duurt milliseconden. Het aanbrengen van de deeltjesvloeistof voegt seconden toe. Het analyseren van de afbeelding vereist een robuuste verwerkingskracht. Vertraagt deze cyclustijd de stroomopwaartse montage? De beste systemen maken gebruik van parallelle verwerking. Ze magnetiseren het ene deel terwijl ze een ander deel in beeld brengen. Zorg ervoor dat de leverancier specifieke cyclustijden garandeert voor uw exacte componentvolumes.
Moderne fabrieken produceren zelden afzonderlijke SKU's. Uw systeem moet complexe geometrieën gemakkelijk kunnen verwerken. Het moet tandwielen, assen en vlakke platen inspecteren zonder uitgebreid opnieuw uitrusten. Evalueer de omgang met verschillende ferromagnetische samenstellingen. Verschillende staallegeringen vereisen verschillende magnetische veldsterktes. De apparatuur moet programmeerbare magnetisatieprofielen bieden. Dit maakt snelle omschakelingen tussen productruns mogelijk. Flexibiliteit voorkomt kostbare hardware-uitvaltijd.
Hardware zorgt voor het beeld. Software zorgt voor de beslissing. Zoek naar systemen die gebruik maken van machine learning. Deep learning-modellen maken onderscheid tussen echte cosmetische defecten en aanvaardbare variaties. Ze leren van historische beeldgegevens. AI onderscheidt moeiteloos een kritische kras van onschadelijke machinemarkeringen. Dit vermindert de fout-positieve cijfers dramatisch. Vraag leveranciers om hun neurale netwerktrainingsprocessen te demonstreren.
Industriële kwaliteitscontrole vereist strikte naleving van standaarden. Het systeem moet industriestandaarden ondersteunen zoals ASTM E1444 en ISO 9934. Deze standaarden schrijven specifieke magnetische veldsterktes en lichtomstandigheden voor. Geautomatiseerde inspectieoplossingen moeten de nalevingsregistratie automatiseren. Ze moeten historische beeldgegevens veilig loggen. Dit maakt later een krachtige analyse van de hoofdoorzaak mogelijk. Je kunt een defect herleiden tot een specifieke defecte boor.
Fabrieksvloeren vormen de harde realiteit. Het zijn zelden ongerepte omgevingen. Je moet zorgvuldig omgaan met magnetische deeltjes. De meeste systemen maken gebruik van een natbadsuspensie. U moet de badconcentraties dagelijks controleren. Te weinig deeltjes veroorzaken gemiste fouten. Te veel deeltjes zorgen voor modderige, onleesbare beelden. Operators voeren bezinkingsvolumetests uit om de juiste verhoudingen te garanderen. De omgevingslichtomstandigheden fluctueren ook voortdurend. Fluorescerende inspectiecabines vereisen extreem weinig wit omgevingslicht (minder dan 20 lux). Stof en olienevel verslechteren cameralenzen na verloop van tijd. Preventief onderhoud is niet bespreekbaar.
De demagnetisatie-eis overrompelt veel kopers. Onderdelen houden na inspectie restmagnetisme vast. U kunt geen gemagnetiseerde componenten verzenden. Gemagnetiseerde tandwielen trekken tijdens het gebruik metaalspaanders aan. Dit veroorzaakt catastrofaal mechanisch falen. Het systeem moet een robuuste demagnetisatiespoel bevatten. Het onderdeel passeert een wisselend, afnemend magnetisch veld. Dit neutraliseert het restmagnetisme volledig. Controleer of de uiteindelijke Gauss-niveaus voldoen aan uw klantspecificaties.
Het opleiden van operators blijft een kritische adoptiefactor. Volledig autonome systemen vereisen nog steeds menselijk toezicht. Voor het kalibreren van camera's heeft u bekwame technici nodig. Ze moeten detectiedrempels correct instellen. Zij verzorgen de vervangings- en onderhoudsschema's van vloeistoffen. Verandermanagement dicteert hier succes. Cosmetische magneetinspectie vervangt handmatige visuele controles. U moet uw inspecteurs omscholen tot systeembeheerders. Ze zullen datatrends analyseren in plaats van naar onderdelen te staren.
Veel voorkomende fouten die u tijdens de implementatie moet vermijden:
Negeren van achtergrondverlichtingsniveaus in de buurt van de inspectiecabine.
Het niet verifiëren van de demagnetisatie-effectiviteit op complexe vormen.
Dagelijkse kalibratiecontroles voor de ultraviolette lampen overslaan.
Het AI-algoritme behandelen als een 'instellen en vergeten'-tool zonder voortdurende bijscholing.
Het kiezen van de juiste leverancier vereist gedisciplineerd testen. U kunt niet alleen op marketingbrochures vertrouwen. Beschouw het inkoopproces als een technische validatieoefening.
Zorg voor strikte successtatistieken: definieer een 'cosmetisch defect' wiskundig voordat u leveranciers evalueert. Kwantificeer uw huidige fout-positieve percentages. Documenteer aanvaardbare foutlengtes en -dieptes. Een leverancier kan een systeem niet configureren zonder deze exacte parameters. Nauwkeurige definities voorkomen verkeerd op elkaar afgestemde verwachtingen.
Voer Proof of Concept (PoC)-tests uit: koop nooit blindelings. Stuur een gecontroleerde batch onderdelen naar de leverancier. Voeg bekende 'goede' onderdelen toe. Voeg voor de hand liggende 'slechte' onderdelen toe. Het allerbelangrijkste is dat u 'borderline'-onderdelen opneemt. Deze randgevallen testen de limieten van het AI-algoritme. Evalueer de nauwkeurigheid van hun detectierapporten in de echte wereld. Hebben ze de haarscheur opgemerkt? Hebben ze de onschuldige vlek doorgegeven?
Evalueer de efficiëntie van verbruiksartikelen en de uitvalreductie: kijk verder dan de initiële hardwareofferte. Houd rekening met de operationele impact op de lange termijn. Beoordeel het verbruik van dragervloeistof en magnetische deeltjes. Volg de verwachte vermindering van het aantal valse afkeuringen. Een uiterst nauwkeurig systeem betaalt zichzelf terug door functionele onderdelen uit de afvalbak te halen. Benchmark uw huidige schrootvolume met de PoC-testresultaten.
Inspectiemethode |
Zichtbaarheid van microfouten |
Vals afwijzingspercentage |
Impact van vermoeidheid bij de machinist |
Traceerbaarheid van gegevens |
|---|---|---|---|---|
Handmatige optische controle |
Laag |
Hoog |
Streng |
Geen |
Standaard geautomatiseerd zicht |
Medium |
Gematigd |
Geen |
Hoog |
Cosmetische inspectie van magneet |
Zeer hoog |
Zeer laag |
Geen |
Hoog |
Subjectieve handmatige beoordeling beperkt de schaalbaarheid van de productie. Onvoorspelbare verlichting en reflecterende oppervlakken verslaan standaard optische systemen. Cosmetische inspectie met magneet elimineert deze hindernissen volledig. Het transformeert dubbelzinnige oppervlakte-evaluatie in een contrastrijk, verifieerbaar proces. Fluxlekkage dwingt het defect zich duidelijk te openbaren. Camera's met een hoge resolutie leggen deze gegevens feilloos vast. AI-algoritmen passen uw specifieke kwaliteitstoleranties toe zonder vermoeidheid of vooringenomenheid.
De meest geavanceerde hardware vereist echter een strategische implementatie. Het is slechts zo effectief als de drempelafstemming erachter. U moet omgevingsvariabelen strak beheren. Demagnetisatie moet betrouwbaar gebeuren. Operators moeten zich aanpassen aan het beheer van software in plaats van het handmatig sorteren van onderdelen. Deze praktische realiteit bepaalt het uiteindelijke succes van uw implementatie.
Dit is het moment om uw knelpunten in de kwaliteitscontrole objectief te evalueren. Verzamel een gemengd voorbeeld van uw meest uitdagende componentgeometrieën. Vraag vandaag nog een haalbaarheidsstudie aan bij gespecialiseerde leveranciers. Test hun hardware aan de hand van uw strengste cosmetische drempels om het meetbare verschil uit de eerste hand te zien.
A: Deze apparatuur werkt alleen op ferromagnetische materialen. Er zijn metalen nodig die sterk kunnen worden gemagnetiseerd. Koolstofstaal, gietijzer en laaggelegeerde staalsoorten werken perfect. Het kan geen non-ferrometalen zoals aluminium, messing of koper inspecteren. Het faalt ook op austenitisch roestvrij staal, omdat deze specifieke legeringsstructuur geen magnetisch veld vasthoudt.
A: Het is doorgaans een aanvulling of upgrade van bestaande optica in plaats van het optische concept volledig te vervangen. Het systeem is nog steeds afhankelijk van hoogwaardige camera's en lenzen. Het voegt eenvoudigweg de toepassing van magnetische deeltjes en gespecialiseerde verlichting toe om kunstmatig contrast te creëren. Vaak integreert u het magneetstation direct in uw huidige vision-based workflow.
A: Geavanceerde AI- en vision-algoritmen voeren deze taak uit. Programmeurs stellen strikte wiskundige tolerantiebanden in. Het systeem analyseert het volume en de vorm van de deeltjesopbouw. Als de indicatie onder de geprogrammeerde pixeldrempel valt, categoriseert de AI deze als een cosmetische variatie. Het negeert onschadelijke gereedschapsmarkeringen en signaleert echte defecten.
A: Normaal gesproken kunt u binnen 12 tot 24 maanden rendement op uw investering verwachten. Deze tijdlijn is sterk afhankelijk van uw productievolume. De besparingen komen voort uit de enorme vermindering van het aantal valse afkeuringen. Je stopt met het weggooien van functionele onderdelen. Bovendien vermindert u de arbeidsuren die voorheen werden besteed aan langzaam, handmatig sorteren en sorteren.