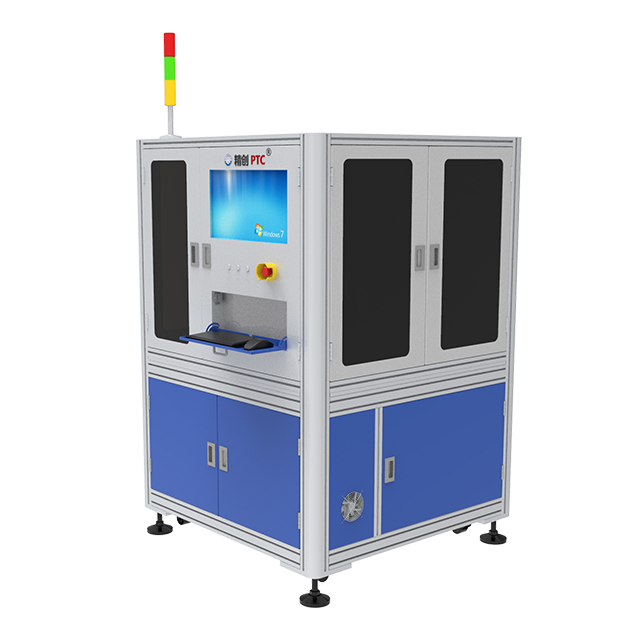
I produttori combattono costantemente contro i colli di bottiglia del controllo qualità sulle loro linee di produzione. I controlli manuali soggettivi rallentano notevolmente la produzione. Affidarsi esclusivamente agli occhi umani porta a difetti non rilevati. Inoltre crea costosi falsi scarti. I sistemi ottici standard tentano di risolvere questo problema. Tuttavia, faticano a illuminare accuratamente i difetti microscopici. L'abbagliamento riflettente e le complesse geometrie metalliche confondono le fotocamere di base. Spesso interpretano erroneamente le ombre innocue come crepe critiche. Hai bisogno di un modo migliore per garantire una classificazione cosmetica affidabile.
L'integrazione dei principi magnetici risolve esattamente questo problema di visibilità. Forza un contrasto quantificabile attorno ai difetti superficiali nascosti. Questo approccio sposta il controllo di qualità da un collo di bottiglia soggettivo a un processo prevedibile. Rende la produzione basata sui dati una realtà. In questo articolo imparerai come il flusso magnetico rivela anomalie superficiali invisibili. Esploreremo come integrare questi sistemi senza soluzione di continuità. Scoprirai anche passaggi pratici per valutare le opzioni hardware per le tue specifiche esigenze di produzione.
Contrasto migliorato per micro-difetti: l'attrezzatura per l'ispezione estetica magnetica forza il contrasto visibile nei siti dei difetti, rivelando sottili crepe e anomalie superficiali invisibili all'ottica standard.
Riduzione dei falsi scarti: la combinazione dei dati del flusso magnetico con algoritmi di ispezione automatizzati standardizza la valutazione estetica, riducendo al minimo l'errore umano soggettivo.
Integrazione anziché sostituzione: i sistemi moderni sono progettati per integrarsi con le apparecchiature di ispezione visiva e le linee di produzione esistenti, anziché richiedere revisioni totali del flusso di lavoro.
Obiettivo della valutazione: per un'adozione di successo è necessario valutare la capacità di rendimento, la gestione della geometria delle parti e i requisiti di smagnetizzazione insieme alla sensibilità di rilevamento di base.
Le telecamere ottiche convenzionali devono affrontare gravi limitazioni negli ambienti industriali. Si affidano interamente all'illuminazione esterna per catturare le anomalie. Le superfici metalliche altamente riflettenti creano gravi sfide ottiche. Un semplice bordo curvo riflette la luce in modo imprevedibile. I metalli strutturati creano ombre sull'intero componente. Questo 'rumore' visivo confonde pesantemente i sensori ottici standard. Le fotocamere di base non sono in grado di distinguere tra una crepa strutturale e un'ombra innocua. Semplicemente non hanno il contrasto di base necessario per una classificazione ad alta precisione.
La soggettività umana complica ulteriormente la valutazione estetica. L'ispezione manuale introduce un'enorme variabilità nella linea di produzione. L'affaticamento degli occhi si manifesta già dopo poche ore trascorse sul pavimento. Gli operatori perdono facilmente la concentrazione durante i turni lunghi. Tecnici diversi applicano standard di base diversi. Un leggero graffio potrebbe superare l'ispezione mattutina ma fallire durante il turno di notte. Un allenamento incoerente aggrava questa variabilità. Semplicemente non è possibile ridimensionare un processo di controllo qualità soggettivo.
Il costo finanziario di questa inesattezza cresce rapidamente. I produttori si trovano ad affrontare due rischi distinti. In primo luogo, rischiano di spedire parti difettose ai clienti. Ciò danneggia immediatamente la reputazione del marchio. Inoltre innesca costosi resi di prodotti. In secondo luogo, gli ispettori eccessivamente aggressivi scartano parti perfettamente funzionanti. Contrassegnano i segni innocui degli utensili come difetti gravi. Questa segnalazione di falsi positivi distrugge i tassi di rendimento. Perdi denaro su ogni componente rottamato. Affidabile il rilevamento dei difetti superficiali deve eliminare entrambi i rischi contemporaneamente.
La dispersione del flusso magnetico (MFL) costituisce la base fisica di questa tecnologia. L'apparecchiatura magnetizza temporaneamente il componente ferromagnetico. Le linee magnetiche viaggiano senza intoppi attraverso il metallo solido. Una crepa o un vuoto superficiale interrompe bruscamente queste linee. Il campo magnetico non può attraversare facilmente il traferro vuoto. Invece, si piega verso l'esterno dalla superficie. Ciò crea un campo di dispersione del flusso localizzato. Particelle magnetiche specializzate vengono quindi applicate alla parte. Il campo di perdita attira queste particelle direttamente nel difetto. Si accumulano strettamente nel sito del difetto. Ciò impone un netto contrasto visivo esattamente dove esiste l’anomalia.
I sistemi di visione artificiale ad alta risoluzione catturano quindi questo contrasto indotto artificialmente. Ciò crea una potente sinergia. Il campo magnetico garantisce che il difetto sia visibile. La fotocamera registra semplicemente i dati. Le apparecchiature per l'ispezione cosmetica magnetica sfruttano magnificamente questa sinergia. Le particelle specializzate brillano intensamente sotto la luce ultravioletta. La fotocamera cattura indicazioni brillanti su uno sfondo scuro. Ciò elimina completamente il problema dell'abbagliamento riflettente. Il sistema di visione non indovina più. Vede certezza matematica.
Questo approccio ibrido eccelle nel classificare difetti distinti. Gli algoritmi del software analizzano le forme delle particelle accumulate. Distinguono tra crepe strutturali critiche e irregolarità estetiche minori. Una crepa profonda attira enormi quantità di particelle. Un graffio superficiale attira pochissimi. È possibile ottimizzare l'apparecchiatura per tolleranze specifiche di soglia. Il sistema ignora i difetti di placcatura accettabili. Segnala istantaneamente le inclusioni pericolose. Sei tu a controllare il confine esatto tra passaggio e fallimento.
Tipo di difetto |
Risposta al flusso magnetico |
Firma ottica |
Azione di valutazione |
|---|---|---|---|
Crepa strutturale |
Elevata perdita di flusso |
Linea di particelle tagliente e densa |
Rifiuto critico |
Graffio superficiale |
Bassa perdita di flusso |
Particelle deboli e disperse |
Controllo della tolleranza |
Inclusione del sottosuolo |
Perdita media e ampia |
Indicazione sfocata e raggruppata |
Dipendente dalla soglia |
Marchio degli utensili |
Nessuna perdita di flusso |
Nessun accumulo di particelle |
Passaggio |
Gli acquirenti devono valutare l'hardware in diverse dimensioni pratiche. La velocità e la compatibilità rimangono le massime priorità. Gli aggiornamenti delle apparecchiature di ispezione visiva devono corrispondere al ritmo di produzione di base. Un sistema lento crea un enorme collo di bottiglia in fabbrica.
È necessario valutare come l'apparecchiatura si allinea con le velocità della linea. La magnetizzazione di una parte richiede millisecondi. L'applicazione del fluido particellare aggiunge secondi. L'analisi dell'immagine richiede una potente potenza di elaborazione. Questo tempo di ciclo rallenta l'assemblaggio a monte? I migliori sistemi utilizzano l'elaborazione parallela. Magnetizzano una parte mentre ne immaginano un'altra. Assicurati che il fornitore garantisca tempi di ciclo specifici per i volumi esatti dei componenti.
Le fabbriche moderne raramente producono singoli SKU. Il tuo sistema deve gestire facilmente geometrie complesse. Dovrebbe ispezionare ingranaggi, alberi e piastre piane senza un ampio riattrezzamento. Valutare la sua gestione di diverse composizioni ferromagnetiche. Diverse leghe di acciaio richiedono diverse intensità di campo magnetico. L'apparecchiatura deve offrire profili di magnetizzazione programmabili. Ciò consente rapidi cambi tra le lavorazioni del prodotto. La flessibilità previene costosi tempi di inattività dell'hardware.
L'hardware fornisce l'immagine. Il software fornisce la decisione. Cerca sistemi che utilizzano l'apprendimento automatico. I modelli di deep learning distinguono tra veri difetti estetici e variazioni accettabili. Imparano dai dati storici delle immagini. L'intelligenza artificiale distingue senza sforzo un graffio critico da segni innocui di macchine utensili. Ciò riduce drasticamente i tassi di falsi positivi. Chiedi ai fornitori di dimostrare i loro processi di formazione della rete neurale.
Il controllo della qualità industriale richiede il rigoroso rispetto degli standard. Il sistema deve supportare standard di settore come ASTM E1444 e ISO 9934. Questi standard dettano intensità di campo magnetico e condizioni di illuminazione specifiche. Le soluzioni di ispezione automatizzata dovrebbero automatizzare la registrazione della conformità. Devono registrare i dati storici delle immagini in modo sicuro. Ciò consente una potente analisi delle cause principali in un secondo momento. È possibile far risalire un difetto a una specifica punta da trapano difettosa.
I pavimenti delle fabbriche presentano dure realtà. Raramente sono ambienti incontaminati. È necessario gestire attentamente le particelle magnetiche. La maggior parte dei sistemi utilizza una sospensione a bagno umido. È necessario monitorare quotidianamente le concentrazioni del bagno. Troppe poche particelle causano difetti mancati. Troppe particelle creano immagini confuse e illeggibili. Gli operatori effettuano test sul volume di sedimentazione per garantire rapporti corretti. Anche le condizioni di illuminazione ambientale variano costantemente. Le cabine di ispezione fluorescenti richiedono una luce bianca ambientale estremamente bassa (sotto i 20 Lux). La polvere e la nebbia d'olio degradano gli obiettivi della fotocamera nel tempo. La manutenzione preventiva non è negoziabile.
Il requisito della smagnetizzazione coglie di sorpresa molti acquirenti. Le parti mantengono magnetismo residuo dopo l'ispezione. Non è possibile spedire componenti magnetizzati. Gli ingranaggi magnetizzati attirano i trucioli metallici durante il funzionamento. Ciò provoca un guasto meccanico catastrofico. Il sistema deve includere una robusta bobina di smagnetizzazione. Il pezzo attraversa un campo magnetico alternato e decrescente. Ciò neutralizza completamente il magnetismo residuo. Verificare che i livelli finali di Gauss soddisfino le specifiche del cliente.
La formazione degli operatori rimane un fattore critico di adozione. I sistemi completamente autonomi richiedono ancora la supervisione umana. Hai bisogno di tecnici qualificati per calibrare le telecamere. Devono impostare correttamente le soglie di rilevamento. Gestiscono i programmi di sostituzione e manutenzione dei fluidi. La gestione del cambiamento determina il successo qui. L'ispezione estetica del magnete sostituisce i controlli visivi manuali. È necessario riqualificare i vostri ispettori affinché diventino operatori di sistema. Analizzeranno le tendenze dei dati invece di fissarne le parti.
Errori comuni da evitare durante l'implementazione:
Ignorare i livelli di illuminazione di fondo vicino alla cabina di ispezione.
Impossibile verificare l'efficacia della smagnetizzazione su forme complesse.
Saltare i controlli giornalieri di calibrazione delle lampade ultraviolette.
Trattare l'algoritmo AI come uno strumento 'imposta e dimentica' senza una riqualificazione continua.
La scelta del fornitore giusto richiede test disciplinati. Non puoi fare affidamento solo sulle brochure di marketing. Trattare il processo di approvvigionamento come un esercizio di convalida ingegneristica.
Stabilire rigorosi parametri di successo: definire matematicamente un 'difetto estetico' prima di valutare i fornitori. Quantificare i tassi attuali di falsi positivi. Documentare lunghezze e profondità accettabili dei difetti. Un fornitore non può configurare un sistema senza questi parametri esatti. Definizioni precise prevengono aspettative disallineate.
Condurre test Proof of Concept (PoC): non acquistare mai alla cieca. Invia un lotto controllato di parti al fornitore. Includi parti note 'buone'. Includi parti 'cattive' evidenti. La cosa più importante è includere parti 'borderline'. Questi casi limite mettono alla prova i limiti dell’algoritmo AI. Valutare l'accuratezza nel mondo reale dei report di rilevamento. Hanno notato la fessura dell'attaccatura dei capelli? Hanno superato l'innocua sbavatura?
Valuta l'efficienza dei materiali di consumo e la riduzione degli scarti: guarda oltre il preventivo hardware iniziale. Considerare l’impatto operativo a lungo termine. Valutare i tassi di consumo del fluido vettore e delle particelle magnetiche. Tieni traccia della riduzione prevista degli scarti di falsi scarti. Un sistema altamente accurato si ammortizza salvando le parti funzionali dal cestino dei rifiuti. Confronta il tuo attuale volume di scarti con i risultati dei test PoC.
Metodo di ispezione |
Visibilità dei microdifetti |
Tasso di falsi rifiuti |
Impatto sulla fatica dell'operatore |
Tracciabilità dei dati |
|---|---|---|---|---|
Controllo ottico manuale |
Basso |
Alto |
Acuto |
Nessuno |
Visione automatizzata standard |
Medio |
Moderare |
Nessuno |
Alto |
Ispezione estetica del magnete |
Molto alto |
Molto basso |
Nessuno |
Alto |
La classificazione manuale soggettiva limita la scalabilità della produzione. L'illuminazione imprevedibile e le superfici riflettenti sconfiggono i sistemi ottici standard. L'ispezione estetica del magnete elimina completamente questi ostacoli. Trasforma la valutazione ambigua della superficie in un processo verificabile ad alto contrasto. La perdita di flusso costringe il difetto a rivelarsi chiaramente. Le fotocamere ad alta risoluzione catturano questi dati in modo impeccabile. Gli algoritmi AI applicano le tue specifiche tolleranze di qualità senza fatica o pregiudizi.
Tuttavia, l’hardware più sofisticato richiede un’implementazione strategica. È efficace quanto la soglia di accordatura dietro di esso. È necessario gestire attentamente le variabili ambientali. La smagnetizzazione deve avvenire in modo affidabile. Gli operatori devono adattarsi alla gestione del software piuttosto che allo smistamento manuale delle parti. Queste realtà pratiche determinano il successo finale della tua implementazione.
Ora è il momento di valutare oggettivamente i colli di bottiglia del controllo qualità. Raccogli un campione misto delle geometrie dei componenti più impegnativi. Richiedi oggi stesso uno studio di fattibilità a fornitori specializzati. Metti alla prova il loro hardware rispetto alle soglie estetiche più rigorose per vedere in prima persona la differenza misurabile.
R: Questa apparecchiatura funziona solo su materiali ferromagnetici. Richiede metalli capaci di essere fortemente magnetizzati. L'acciaio al carbonio, la ghisa e gli acciai bassolegati funzionano perfettamente. Non può ispezionare metalli non ferrosi come alluminio, ottone o rame. Fallisce anche sull'acciaio inossidabile austenitico, poiché questa specifica struttura di lega non trattiene un campo magnetico.
R: In genere integra o aggiorna l'ottica esistente anziché sostituire completamente il concetto ottico. Il sistema si basa ancora su fotocamere e obiettivi di fascia alta. Aggiunge semplicemente l'applicazione di particelle magnetiche e un'illuminazione specializzata per creare un contrasto artificiale. Spesso integri la stazione magnetica direttamente nel tuo attuale flusso di lavoro basato sulla visione.
R: L'intelligenza artificiale avanzata e gli algoritmi di visione gestiscono questo compito. I programmatori stabiliscono rigide bande di tolleranza matematica. Il sistema analizza il volume e la forma dell'accumulo di particelle. Se l'indicazione scende al di sotto della soglia di pixel programmata, l'intelligenza artificiale la classifica come variazione cosmetica. Ignora i segni innocui degli utensili mentre segnala i veri difetti.
R: In genere puoi aspettarti un ritorno sull'investimento entro 12-24 mesi. Questa tempistica dipende fortemente dal volume di produzione. Il risparmio deriva dalla massiccia riduzione dei falsi scarti. Smetti di rottamare parti funzionali. Inoltre, si riducono le ore di manodopera precedentemente impiegate in lente operazioni di smistamento e classificazione manuale.