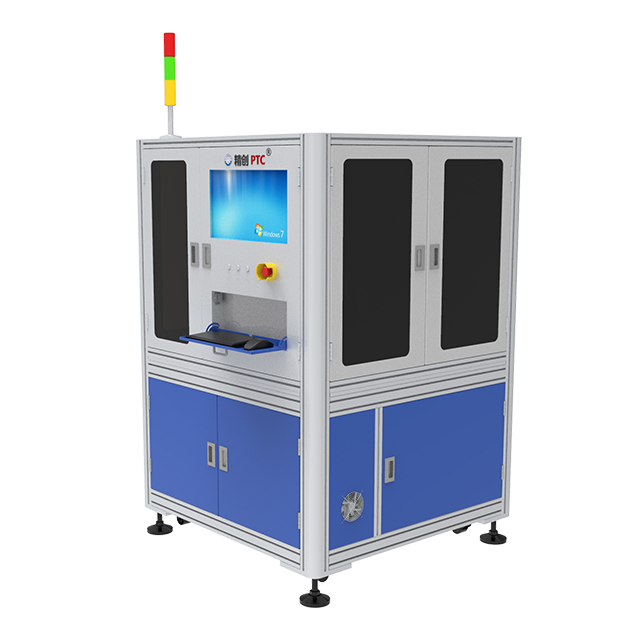
Произвођачи се стално боре против уских грла контроле квалитета на својим производним линијама. Субјективне ручне провере значајно успоравају излаз. Ослањање искључиво на људске очи доводи до пропуштених недостатака. Такође ствара скупа лажна одбацивања. Стандардни оптички системи покушавају да реше овај проблем. Међутим, они се боре да прецизно осветле микроскопске недостатке. Рефлективни одсјај и сложена метална геометрија збуњују основне камере. Они често погрешно тумаче безопасне сенке као критичне пукотине. Потребан вам је бољи начин да обезбедите поуздано козметичко оцењивање.
Интегрисање магнетних принципа решава овај тачан проблем видљивости. Формира мерљиви контраст око скривених површинских недостатака. Овај приступ помера контролу квалитета са субјективног уског грла на предвидљив процес. То чини производњу засновану на подацима стварношћу. У овом чланку ћете научити како магнетни флукс открива невидљиве површинске аномалије. Истражићемо како да неприметно интегришемо ове системе. Такође ћете открити практичне кораке за процену хардверских опција за ваше специфичне производне потребе.
Побољшан контраст за микро-недостатке: Магнетна опрема за козметичку инспекцију ствара видљив контраст на местима дефекта, откривајући пукотине и површинске аномалије невидљиве стандардној оптици.
Смањен број лажних одбијања: Комбиновање података о магнетном току са аутоматизованим алгоритмима инспекције стандардизује козметичку процену, минимизирајући субјективну људску грешку.
Интеграција преко замене: Модерни системи су дизајнирани да се интегришу са постојећом опремом за визуелну инспекцију и производним линијама, уместо да захтевају потпуне ремонте тока посла.
Фокус евалуације: Успешно усвајање захтева процену пропусног капацитета, руковања геометријом дела и захтева за демагнетизацијом, уз осетљивост детекције основне линије.
Конвенционалне оптичке камере суочавају се са озбиљним ограничењима у индустријским окружењима. Они се у потпуности ослањају на спољашње осветљење да би ухватили аномалије. Високо рефлектујуће металне површине стварају озбиљне оптичке изазове. Једноставна закривљена ивица непредвидиво рефлектује светлост. Текстурирани метали стварају сенке преко целе компоненте. Овај визуелни 'шум' у великој мери збуњује стандардне оптичке сензоре. Основне камере не могу да разликују структурну пукотину и безопасну сенку. Једноставно им недостаје основни контраст потребан за високо прецизно оцењивање.
Људска субјективност додатно компликује козметичку процену. Ручна инспекција уводи огромну варијабилност у производну линију. Умор очију се јавља након само неколико сати на поду. Руковаоци лако губе фокус током дугих смена. Различити техничари примењују различите основне стандарде. Мала огреботина може проћи јутарњу проверу, али неће успети током ноћне смене. Недоследан тренинг повећава ову варијабилност. Једноставно не можете скалирати субјективни процес контроле квалитета.
Финансијски трошак ове нетачности брзо расте. Произвођачи се суочавају са два различита ризика. Прво, ризикују да испоруче неисправне делове купцима. Ово тренутно штети репутацији бренда. Такође покреће скупе повраћаје производа. Друго, превише агресивни инспектори растављају савршено функционалне делове. Они означавају безопасне ознаке алата као озбиљне недостатке. Ово лажно позитивно означавање уништава стопе приноса. Губите новац на сваку отпадну компоненту. Поуздан детекција површинских дефекта мора истовремено елиминисати оба ризика.
Цурење магнетног флукса (МФЛ) пружа основну физику за ову технологију. Опрема привремено магнетизује феромагнетну компоненту. Магнетне линије глатко путују кроз чврсти метал. Пукотина или површинска празнина нагло прекида ове линије. Магнетно поље не може лако да пређе празан ваздушни јаз. Уместо тога, савија се према ван од површине. Ово ствара локализовано поље цурења флукса. Специјализоване магнетне честице се затим наносе на део. Поље цурења повлачи ове честице директно у пукотину. Чврсто се акумулирају на месту дефекта. Ово доводи до оштрог визуелног контраста тачно тамо где аномалија постоји.
Системи машинског вида високе резолуције затим хватају овај вештачки изазван контраст. Ово ствара моћну синергију. Магнетно поље гарантује да је недостатак видљив. Камера једноставно бележи податке. Магнетна опрема за козметичку инспекцију одлично користи ову синергију. Специјализоване честице сјајно сијају под ултраљубичастим светлом. Камера снима сјајне индикације на тамној позадини. Ово у потпуности елиминише проблем рефлективног одсјаја. Систем визије више не погађа. Види математичку сигурност.
Овај хибридни приступ истиче се у категоризацији различитих недостатака. Софтверски алгоритми анализирају нагомилане облике честица. Они разликују критичне структурне пукотине и мање козметичке неправилности. Дубока пукотина привлачи огромне количине честица. Плитка огреботина привлачи врло мало. Опрему можете подесити на праг специфичних толеранција. Систем игнорише прихватљиве недостатке оплата. Одмах означава опасне инклузије. Ви контролишете тачну границу између пролаза и неуспеха.
Тип дефекта |
Одзив магнетног флукса |
Оптицал Сигнатуре |
Градинг Ацтион |
|---|---|---|---|
Структурална пукотина |
Високо цурење флукса |
Оштра, густа линија честица |
Цритицал Рејецт |
Сурфаце Сцратцх |
Мало цурење флукса |
Слабе, распршене честице |
Провера толеранције |
Субсурфаце Инцлусион |
Средње, широко цурење |
Нејасна, груписана индикација |
Зависно од прага |
Ознака алата |
Нема цурења флукса |
Нема накупљања честица |
Пасс |
Купци морају да процене хардвер кроз неколико практичних димензија. Брзина и компатибилност остају главни приоритети. Надоградње опреме за визуелну инспекцију морају одговарати вашем основном темпу производње. Спор систем ствара огромно фабричко уско грло.
Морате проценити како је опрема усклађена са брзинама ваше линије. Магнетизација дела траје милисекунде. Наношење течности честица додаје секунде. Анализа слике захтева снажну процесорску снагу. Да ли ово време циклуса успорава монтажу узводно? Најбољи системи користе паралелну обраду. Они магнетизирају један део док сликају други. Уверите се да добављач гарантује специфична времена циклуса за ваше тачне количине компоненти.
Модерне фабрике ретко производе појединачне СКУ. Ваш систем мора лако да рукује сложеним геометријама. Требало би да прегледа зупчанике, вратила и равне плоче без опсежног поновног алата. Процените његово руковање различитим феромагнетним саставима. Различите легуре челика захтевају различите јачине магнетног поља. Опрема мора да нуди програмабилне профиле магнетизације. Ово омогућава брзе промене између серија производа. Флексибилност спречава скупе застоје хардвера.
Хардвер обезбеђује слику. Софтвер доноси одлуку. Потражите системе који користе машинско учење. Модели дубоког учења разликују праве козметичке недостатке и прихватљиве варијације. Они уче из историјских података о слици. АИ без напора разликује критичну огреботину од безопасних трагова алатних машина. Ово драматично смањује стопе лажно позитивних резултата. Замолите продавце да покажу своје процесе обуке неуронских мрежа.
Индустријска контрола квалитета захтева строго поштовање стандарда. Систем мора да подржава индустријске стандарде као што су АСТМ Е1444 и ИСО 9934. Ови стандарди диктирају специфичне јачине магнетног поља и услове осветљења. Аутоматизована решења за инспекцију би требало да аутоматизују евидентирање усклађености. Морају безбедно да евидентирају историјске податке о сликама. Ово касније омогућава моћну анализу основног узрока. Можете пратити дефект до одређене неисправне бургије.
Фабрички подови представљају оштру стварност. Ретко су нетакнуте средине. Морате пажљиво управљати магнетним честицама. Већина система користи суспензију за мокро купатило. Морате свакодневно пратити концентрацију купатила. Премало честица узрокује пропуштене недостатке. Превише честица ствара мутне, нечитљиве слике. Оператери спроводе тестове запремине таложења како би осигурали исправне односе. Услови амбијенталног осветљења такође константно варирају. Флуоресцентне кабине за инспекцију захтевају изузетно слабо амбијентално бело светло (испод 20 лукса). Прашина и уљна магла временом деградирају сочива фотоапарата. О превентивном одржавању се не може преговарати.
Захтев за демагнетизацијом затече многе купце. Делови задржавају преостали магнетизам након прегледа. Не можете слати магнетизоване компоненте. Магнетизовани зупчаници привлаче металне струготине током рада. Ово узрокује катастрофални механички квар. Систем мора укључивати робустан калем за демагнетизацију. Део пролази кроз наизменично, опадајуће магнетно поље. Ово потпуно неутралише резидуални магнетизам. Проверите да ли коначни Гаусс нивои задовољавају спецификације ваших купаца.
Обука оператера остаје критичан фактор усвајања. Потпуно аутономни системи и даље захтевају људски надзор. Потребни су вам вешти техничари за калибрацију камера. Морају исправно поставити прагове детекције. Они се баве заменом течности и распоредом одржавања. Управљање променама овде диктира успех. Козметички преглед магнета замењује ручне визуелне провере. Морате поново обучити своје инспекторе да постану системски оператери. Они ће анализирати трендове података уместо да буље у делове.
Уобичајене грешке које треба избегавати током имплементације:
Игнорисање нивоа позадинског осветљења у близини кабине за инспекцију.
Неуспех да се провери ефикасност демагнетизације на сложеним облицима.
Прескакање дневних провера калибрације за ултраљубичасте лампе.
Третирање АИ алгоритма као алата „подеси и заборави“ без текуће преквалификације.
Одабир правог добављача захтева дисциплиновано тестирање. Не можете се ослонити само на маркетиншке брошуре. Третирајте процес набавке као вежбу инжињерске валидације.
Успоставите строге метрике успеха: Дефинишите „козметички недостатак“ математички пре него што процените добављаче. Квантификујте своје тренутне лажно позитивне стопе. Документујте прихватљиве дужине и дубине мана. Продавац не може да конфигурише систем без ових тачних параметара. Прецизне дефиниције спречавају неусклађена очекивања.
Спровести тестирање доказа концепта (ПоЦ): Никада не купујте на слепо. Пошаљите продавцу контролисану серију делова. Укључите познате „добре“ делове. Укључите очигледне „лоше“ делове. Најважније је да укључите „граничне“ делове. Ови ивични случајеви тестирају ограничења АИ алгоритма. Процените тачност њихових извештаја о откривању у стварном свету. Да ли су ухватили пукотину? Да ли су прошли безопасну мрљу?
Процените ефикасност потрошног материјала и смањење отпада: Погледајте даље од почетне понуде хардвера. Фактор дугорочног оперативног утицаја. Процените стопе потрошње течности носача и магнетних честица. Пратите очекивано смањење отпада са лажним одбијањем. Високо прецизан систем се плаћа чувањем функционалних делова из канте за отпад. Упоредите своју тренутну количину отпада са резултатима ПоЦ тестирања.
Метода инспекције |
Видљивост микро-мана |
Стопа лажног одбијања |
Утицај умора оператера |
Следљивост података |
|---|---|---|---|---|
Ручна оптичка провера |
Ниско |
Високо |
Озбиљно |
Ниједан |
Стандардна аутоматизована визија |
Средње |
Умерено |
Ниједан |
Високо |
Магнет Цосметиц Инспецтион |
Врло високо |
Веома ниска |
Ниједан |
Високо |
Субјективно ручно оцењивање ограничава скалабилност производње. Непредвидиво осветљење и рефлектујуће површине побеђују стандардне оптичке системе. Козметички преглед магнета у потпуности елиминише ове препреке. Он трансформише двосмислену процену површине у процес високог контраста који се може проверити. Цурење флукса присиљава дефект да се јасно открије. Камере високе резолуције бележе ове податке беспрекорно. АИ алгоритми примењују ваше специфичне толеранције квалитета без замора или пристрасности.
Међутим, најсофистициранији хардвер захтева стратешку имплементацију. Ефикасан је само колико и подешавање прага иза њега. Морате строго управљати варијаблама окружења. Демагнетизација се мора извршити поуздано. Оператери морају да се прилагоде управљању софтвером уместо да ручно сортирају делове. Ове практичне реалности диктирају крајњи успех вашег распоређивања.
Сада је време да објективно процените своја уска грла у контроли квалитета. Прикупите мешовити узорак ваших најизазовнијих геометрија компоненти. Затражите студију изводљивости од специјализованих добављача већ данас. Тестирајте њихов хардвер у односу на своје најстроже козметичке прагове да бисте из прве руке видели мерљиву разлику.
О: Ова опрема ради само на феромагнетним материјалима. За то су потребни метали који могу бити снажно магнетизовани. Угљенични челик, ливено гвожђе и нисколегирани челици раде савршено. Не може да контролише обојене метале попут алуминијума, месинга или бакра. Такође не успева на аустенитном нерђајућем челику, пошто ова специфична структура легуре не држи магнетно поље.
О: Обично допуњује или надограђује постојећу оптику уместо да у потпуности замењује оптички концепт. Систем се и даље ослања на врхунске камере и сочива. Једноставно додаје примену магнетних честица и специјализовано осветљење за стварање вештачког контраста. Често интегришете магнетну станицу директно у свој тренутни радни ток заснован на визији.
О: Напредни АИ и алгоритми за вид се баве овим задатком. Програмери су поставили строге математичке границе толеранције. Систем анализира запремину и облик накупљања честица. Ако индикација падне испод програмираног прага пиксела, АИ га категорише као козметичку варијацију. Игнорише безопасне ознаке алата док означава праве дефекте.
О: Обично можете очекивати повраћај улагања у року од 12 до 24 месеца. Овај временски оквир у великој мери зависи од вашег обима производње. Уштеде произилазе из огромног смањења броја лажних одбијеница. Престаните да растављате функционалне делове. Поред тога, смањујете радне сате које сте претходно потрошили на споро, ручно сортирање и оцењивање.