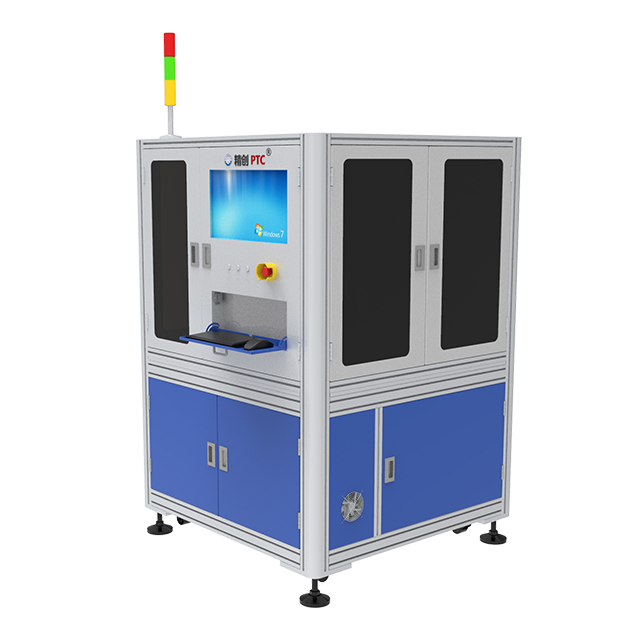
Виробники постійно борються з вузькими місцями контролю якості на своїх виробничих лініях. Суб'єктивні ручні перевірки значно сповільнюють вихід. Покладаючись виключно на людські очі, ви упускаєте недоліки. Це також створює дорогі помилкові відхилення. Стандартні оптичні системи намагаються вирішити цю проблему. Однак їм важко точно висвітлити мікроскопічні вади. Світлові відблиски та складна металева геометрія заплутують звичайні камери. Вони часто неправильно сприймають нешкідливі тіні як критичні тріщини. Вам потрібен кращий спосіб забезпечення надійної косметичної оцінки.
Інтеграція магнітних принципів вирішує саме цю проблему видимості. Це створює кількісно вимірний контраст навколо прихованих дефектів поверхні. Цей підхід переводить контроль якості з суб’єктивного вузького місця на передбачуваний процес. Це робить виробництво, кероване даними, реальністю. У цій статті ви дізнаєтесь, як магнітний потік виявляє невидимі поверхневі аномалії. Ми розглянемо, як бездоганно інтегрувати ці системи. Ви також дізнаєтесь про практичні кроки для оцінки варіантів обладнання для ваших конкретних виробничих потреб.
Покращений контраст для мікродефектів: обладнання для косметичного огляду на магніті створює видимий контраст у місцях дефектів, виявляючи волосяні тріщини та поверхневі аномалії, невидимі для стандартної оптики.
Зменшення помилкових відхилень: поєднання даних магнітного потоку з автоматизованими алгоритмами перевірки стандартизує косметичну оцінку, мінімізуючи суб’єктивну людську помилку.
Інтеграція замість заміни: сучасні системи розроблені для інтеграції з існуючим обладнанням для візуального контролю та виробничими лініями, а не вимагають повного ремонту робочого процесу.
Фокус оцінки: успішне впровадження вимагає оцінки пропускної спроможності, обробки геометрії деталей і вимог до розмагнічування разом із базовою чутливістю виявлення.
Звичайні оптичні камери мають серйозні обмеження в промислових умовах. Вони повністю покладаються на зовнішнє освітлення, щоб вловити аномалії. Металеві поверхні з високим ступенем відбивання створюють серйозні оптичні проблеми. Простий вигнутий край непередбачувано відбиває світло. Текстуровані метали створюють тіні по всьому компоненту. Цей візуальний 'шум' сильно заплутує стандартні оптичні датчики. Звичайні камери не можуть відрізнити структурну тріщину від нешкідливої тіні. Їм просто не вистачає базового контрасту, необхідного для високоточної оцінки.
Людська суб’єктивність ще більше ускладнює косметичну оцінку. Ручна перевірка вносить величезну варіативність у виробничу лінію. Втома очей настає вже через кілька годин на підлозі. Під час довгих змін оператори легко втрачають увагу. Різні технічні спеціалісти застосовують різні базові стандарти. Невелика подряпина може пройти ранковий огляд, але не підійде під час нічної зміни. Непостійне навчання посилює цю мінливість. Ви просто не можете масштабувати процес суб’єктивного контролю якості.
Фінансова вартість цієї неточності швидко зростає. Виробники стикаються з двома різними ризиками. По-перше, вони ризикують доставляти клієнтам дефектні деталі. Це миттєво псує репутацію бренду. Це також викликає повернення дорогих продуктів. По-друге, надто агресивні інспектори здають на металобрухт ідеально справні деталі. Вони позначають нешкідливі сліди інструментів як серйозні дефекти. Це хибно-позитивне маркування руйнує показники врожайності. Ви втрачаєте гроші на кожному списаному компоненті. Надійний виявлення поверхневих дефектів має усунути обидва ризики одночасно.
Витік магнітного потоку (MFL) забезпечує основну фізику цієї технології. Обладнання тимчасово намагнічує феромагнітний компонент. Магнітні лінії плавно проходять через твердий метал. Тріщина або порожнеча на поверхні раптово перериває ці лінії. Магнітне поле не може легко перетнути порожній повітряний зазор. Замість цього він вигинається назовні від поверхні. Це створює локалізоване поле витоку потоку. Потім на деталь наносять спеціальні магнітні частинки. Поле витоку втягує ці частинки безпосередньо в дефект. Вони щільно накопичуються в місці дефекту. Це створює різкий візуальний контраст саме там, де існує аномалія.
Потім системи машинного зору з високою роздільною здатністю вловлюють цей штучно створений контраст. Це створює потужну синергію. Магнітне поле гарантує видимість дефекту. Камера просто записує дані. Обладнання для косметичного контролю на магнітах чудово використовує цю синергію. Спеціалізовані частинки яскраво світяться під ультрафіолетом. Камера фіксує яскраві індикатори на темному тлі. Це повністю усуває проблему відблисків. Система зору більше не вгадує. Він бачить математичну достовірність.
Цей гібридний підхід відмінно підходить для класифікації окремих недоліків. Програмні алгоритми аналізують накопичені форми частинок. Вони відрізняють критичні структурні тріщини від незначних косметичних нерівностей. Глибока тріщина притягує величезну кількість частинок. Неглибока подряпина мало кого малює. Ви можете налаштувати обладнання на певні порогові значення допусків. Система ігнорує прийнятні дефекти покриття. Він миттєво позначає небезпечні включення. Ви контролюєте точну межу між проходженням і невдачею.
Тип дефекту |
Відгук магнітного потоку |
Оптичний підпис |
Дія оцінювання |
|---|---|---|---|
Структурна тріщина |
Високий витік потоку |
Різка, щільна лінія частинок |
Критична відмова |
Поверхнева подряпина |
Низький витік потоку |
Слабкі, дисперговані частинки |
Перевірка на допуск |
Підповерхневе включення |
Середній, широкий витік |
Нечітка, згрупована індикація |
Порогове значення |
Знак інструменту |
Відсутність витоку флюсу |
Відсутність накопичення часток |
Пас |
Покупці повинні оцінювати обладнання за кількома практичними параметрами. Швидкість і сумісність залишаються головними пріоритетами. Оновлення обладнання для візуального контролю має відповідати базовому темпу виробництва. Повільна система створює величезне заводське вузьке місце.
Ви повинні оцінити, наскільки обладнання відповідає швидкості вашої лінії. Намагнічування деталі займає мілісекунди. Застосування рідини для частинок додає секунди. Аналіз зображення вимагає потужної процесорної потужності. Чи сповільнює цей час циклу складання на початку? Найкращі системи використовують паралельну обробку. Вони намагнічують одну частину, створюючи зображення іншої. Переконайтеся, що постачальник гарантує певний час циклу для ваших точних обсягів компонентів.
Сучасні заводи рідко випускають одиничні SKU. Ваша система має легко обробляти складні геометрії. Він повинен перевіряти шестерні, вали та плоскі пластини без значного переоснащення. Оцініть його роботу з різними феромагнітними композиціями. Для різних сталевих сплавів потрібна різна напруженість магнітного поля. Обладнання має мати програмовані профілі намагніченості. Це дозволяє швидко переключатися між циклами продукту. Гнучкість запобігає дорогому простою обладнання.
Обладнання забезпечує зображення. Програмне забезпечення забезпечує рішення. Шукайте системи, які використовують машинне навчання. Моделі глибокого навчання відрізняють справжні косметичні дефекти від прийнятних варіацій. Вони навчаються на історичних даних зображень. Штучний інтелект без особливих зусиль відрізняє критичну подряпину від нешкідливих слідів машинного інструменту. Це значно знижує кількість хибнопозитивних результатів. Попросіть постачальників продемонструвати їхні процеси навчання нейронної мережі.
Промисловий контроль якості вимагає суворого дотримання стандартів. Система має підтримувати такі галузеві стандарти, як ASTM E1444 та ISO 9934. Ці стандарти визначають напруженість магнітного поля та умови освітлення. Рішення для автоматизованої інспекції мають автоматизувати реєстрацію відповідності. Вони повинні безпечно реєструвати історичні дані зображень. Це дає змогу пізніше провести потужний аналіз першопричини. Ви можете відстежити дефект до конкретного несправного свердла.
Фабричні цехи представляють сувору реальність. Вони рідко є незайманими середовищами. Ви повинні обережно поводитися з магнітними частинками. У більшості систем використовується суспензія для вологої ванни. Слідкуйте за концентрацією ванни щодня. Занадто мало частинок спричиняє пропущені недоліки. Занадто багато частинок створює брудні, нечитабельні зображення. Оператори проводять випробування об’єму осідання, щоб забезпечити належні співвідношення. Умови навколишнього освітлення також постійно змінюються. Флуоресцентні інспекційні кабіни потребують надзвичайно низького навколишнього білого світла (менше 20 люкс). Пил і масляний туман з часом псують об’єктиви камери. Профілактичне обслуговування не підлягає обговоренню.
Вимога розмагнічування застає багатьох покупців зненацька. Після перевірки деталі зберігають залишковий магнетизм. Ви не можете відправляти намагнічені компоненти. Намагнічені шестерні під час роботи притягують металеву стружку. Це призводить до катастрофічних механічних пошкоджень. Система повинна включати міцну котушку розмагнічування. Деталь проходить через змінне, спадаюче магнітне поле. Це повністю нейтралізує залишковий магнетизм. Переконайтеся, що остаточні рівні Гаусса відповідають специфікаціям замовника.
Навчання операторів залишається критично важливим фактором впровадження. Повністю автономні системи все ще потребують нагляду з боку людини. Вам потрібні кваліфіковані фахівці для калібрування камер. Вони повинні правильно встановити пороги виявлення. Вони виконують графіки заміни рідини та обслуговування. Управління змінами визначає успіх тут. Косметичний огляд на магніті замінює ручний візуальний огляд. Ви повинні перекваліфікувати своїх інспекторів, щоб вони стали системними операторами. Вони аналізуватимуть тенденції даних замість того, щоб дивитися на частини.
Поширені помилки, яких слід уникати під час впровадження:
Ігнорування фонового освітлення біля оглядової кабіни.
Не вдалося перевірити ефективність розмагнічування складних форм.
Пропуск щоденних перевірок калібрування ультрафіолетових ламп.
Розглядання алгоритму ШІ як інструменту «встановив і забув» без постійного перенавчання.
Вибір правильного постачальника вимагає дисциплінованого тестування. Ви не можете покладатися лише на маркетингові брошури. Ставтеся до процесу закупівель як до вправи з інженерної перевірки.
Встановіть суворі показники успіху: визначте 'косметичний дефект' математично перед тим, як оцінювати постачальників. Кількісно оцініть ваші поточні показники хибнопозитивних результатів. Задокументуйте прийнятну довжину та глибину дефектів. Постачальник не може налаштувати систему без цих точних параметрів. Точні визначення запобігають неправильним очікуванням.
Проведіть перевірку концепції (PoC): ніколи не купуйте наосліп. Надішліть контрольовану партію деталей постачальнику. Включіть відомі 'хороші' частини. Включіть очевидні «погані» частини. Найголовніше, включайте 'прикордонні' частини. Ці крайні випадки перевіряють обмеження алгоритму ШІ. Оцініть реальну точність їхніх звітів про виявлення. Вони впіймали волосяну тріщину? Чи пройшли вони нешкідливу пляму?
Оцініть ефективність використання витратних матеріалів і скорочення браку: подивіться не тільки на початкову пропозицію обладнання. Фактор довгострокового операційного впливу. Оцініть витрати рідини-носія та магнітних частинок. Відстежуйте очікуване скорочення кількості фальшивих бракованих матеріалів. Високоточна система окупає себе, зберігаючи функціональні частини від сміття. Порівняйте свій поточний обсяг брухту з результатами тестування PoC.
Метод перевірки |
Видимість мікродефектів |
Частота помилкових відхилень |
Втома оператора |
Простежуваність даних |
|---|---|---|---|---|
Ручна оптична перевірка |
Низький |
Високий |
Сильний |
Жодного |
Стандартне автоматизоване бачення |
Середній |
Помірний |
Жодного |
Високий |
Магнітний косметичний огляд |
Дуже висока |
Дуже низький |
Жодного |
Високий |
Суб'єктивне ручне оцінювання обмежує масштабність виробництва. Непередбачуване освітлення та відбиваючі поверхні перемагають стандартні оптичні системи. Косметичний огляд на магніті повністю усуває ці перешкоди. Він перетворює неоднозначну оцінку поверхні на висококонтрастний процес, який можна перевірити. Витік флюсу змушує дефект чітко виявлятися. Камери високої роздільної здатності бездоганно фіксують ці дані. Алгоритми AI застосовують ваші конкретні допуски якості без втоми чи упередженості.
Однак найскладніше апаратне забезпечення вимагає стратегічного впровадження. Це настільки ж ефективно, як і порогове налаштування, яке стоїть за ним. Ви повинні жорстко керувати змінними середовища. Розмагнічування має відбуватися надійно. Оператори повинні адаптуватися до керування програмним забезпеченням, а не до сортування деталей вручну. Ці практичні реалії визначають кінцевий успіх вашого розгортання.
Настав час об’єктивно оцінити ваші вузькі місця контролю якості. Зберіть змішану вибірку ваших найскладніших геометрій компонентів. Замовте техніко-економічне обґрунтування у спеціалізованих постачальників сьогодні. Перевірте їх апаратне забезпечення на відповідність вашим найсуворішим косметичним вимогам, щоб на власні очі побачити відчутну різницю.
В: Це обладнання працює лише з феромагнітними матеріалами. Для цього потрібні метали, здатні сильно намагнічуватися. Чудово працює вуглецева сталь, чавун, низьколегована сталь. Він не може перевіряти кольорові метали, такі як алюміній, латунь або мідь. Він також не працює на аустенітній нержавіючій сталі, оскільки ця специфічна структура сплаву не утримує магнітне поле.
A: Зазвичай він доповнює або модернізує існуючу оптику, а не повністю замінює оптичну концепцію. Система все ще покладається на камери та об’єктиви високого класу. Він просто додає застосування магнітних частинок і спеціальне освітлення для створення штучного контрасту. Ви часто інтегруєте магнітну станцію безпосередньо в поточний робочий процес на основі зору.
Відповідь: із цим завданням справляються передові алгоритми ШІ та зору. Програмісти встановлюють жорсткі математичні межі допуску. Система аналізує об'єм і форму накопичення частинок. Якщо індикація падає нижче запрограмованого порогу пікселів, ШІ класифікує це як косметичний варіант. Він ігнорує нешкідливі сліди інструментів, позначаючи справжні дефекти.
A: Ви можете очікувати повернення інвестицій протягом 12-24 місяців. Цей графік сильно залежить від вашого обсягу виробництва. Економія зумовлена значним скороченням помилкових відхилень. Ви припиняєте викидати функціональні частини. Крім того, ви скорочуєте робочі години, які раніше витрачалися на повільне ручне сортування та класифікацію.