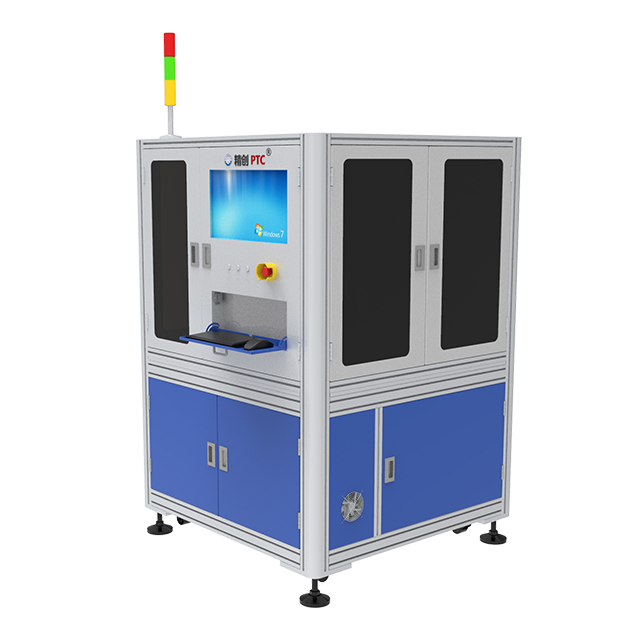
Výrobcovia neustále bojujú s prekážkami kontroly kvality na svojich výrobných linkách. Subjektívne manuálne kontroly výrazne spomaľujú výstup. Spoliehanie sa čisto na ľudské oči vedie k vynechaným chybám. Vytvára tiež nákladné falošné odmietnutia. Tento problém sa pokúšajú vyriešiť štandardné optické systémy. Majú však problém presne osvetliť mikroskopické chyby. Reflexné odlesky a zložité kovové geometrie mätú základné fotoaparáty. Často nesprávne interpretujú neškodné tiene ako kritické trhliny. Potrebujete lepší spôsob, ako zabezpečiť spoľahlivé kozmetické hodnotenie.
Integrácia magnetických princípov rieši tento presný problém viditeľnosti. Vynúti kvantifikovateľný kontrast okolo skrytých povrchových chýb. Tento prístup posúva kontrolu kvality zo subjektívneho úzkeho miesta na predvídateľný proces. Vďaka nemu sa výroba riadená údajmi stáva realitou. V tomto článku sa dozviete, ako magnetický tok odhaľuje neviditeľné povrchové anomálie. Preskúmame, ako tieto systémy bezproblémovo integrovať. Objavíte tiež praktické kroky na vyhodnotenie možností hardvéru pre vaše špecifické výrobné potreby.
Vylepšený kontrast pre mikrochyby: Magnetické kozmetické kontrolné zariadenie vytvára viditeľný kontrast na miestach defektov, odhaľuje vlasové praskliny a povrchové anomálie, ktoré štandardná optika nevidí.
Zníženie počtu falošných odmietnutí: Kombinácia údajov o magnetickom toku s automatizovanými inšpekčnými algoritmami štandardizuje kozmetické hodnotenie a minimalizuje subjektívne ľudské chyby.
Integrácia pred výmenou: Moderné systémy sú navrhnuté tak, aby sa integrovali s existujúcimi zariadeniami na vizuálnu kontrolu a výrobnými linkami, namiesto toho, aby vyžadovali celkové prepracovanie pracovného toku.
Zameranie na hodnotenie: Úspešné prijatie vyžaduje posúdenie kapacity priepustnosti, manipulácie s geometriou dielov a požiadaviek na demagnetizáciu spolu s citlivosťou detekcie základnej línie.
Bežné optické kamery čelia vážnym obmedzeniam v priemyselnom prostredí. Pri zachytení anomálií sa úplne spoliehajú na vonkajšie osvetlenie. Vysoko reflexné kovové povrchy vytvárajú vážne optické problémy. Jednoduchý zakrivený okraj nepredvídateľne odráža svetlo. Textúrované kovy vytvárajú tiene cez celý komponent. Tento vizuálny 'hluk' silne mätie štandardné optické senzory. Základné fotoaparáty nedokážu rozlíšiť medzi štrukturálnou trhlinou a neškodným tieňom. Jednoducho im chýba základný kontrast potrebný na vysoko presné triedenie.
Ľudská subjektivita ešte viac komplikuje kozmetické hodnotenie. Ručná kontrola prináša do výrobnej linky obrovskú variabilitu. Únava očí prichádza už po niekoľkých hodinách na podlahe. Operátori pri dlhých zmenách ľahko strácajú pozornosť. Rôzni technici používajú rôzne základné štandardy. Mierny škrabanec môže prejsť rannou kontrolou, ale zlyhá počas nočnej zmeny. Nekonzistentný tréning znásobuje túto variabilitu. Subjektívny proces kontroly kvality jednoducho nemôžete škálovať.
Finančné náklady na túto nepresnosť rýchlo rastú. Výrobcovia čelia dvom odlišným rizikám. Po prvé, riskujú dodan detekcia povrchových defektov musí eliminovať obe riziká súčasne.
Únik magnetického toku (MFL) poskytuje základnú fyziku pre túto technológiu. Zariadenie dočasne zmagnetizuje feromagnetický komponent. Magnetické čiary hladko prechádzajú pevným kovom. Trhlina alebo povrchová dutina tieto čiary náhle preruší. Magnetické pole nemôže ľahko prejsť prázdnou vzduchovou medzerou. Namiesto toho sa skláňa smerom von z povrchu. To vytvára lokalizované pole úniku toku. Na diel sa potom aplikujú špecializované magnetické častice. Únikové pole vtiahne tieto častice priamo do trhliny. Pevne sa hromadia v mieste defektu. To spôsobuje ostrý vizuálny kontrast presne tam, kde existuje anomália.
Systémy strojového videnia s vysokým rozlíšením potom zachytia tento umelo vyvolaný kontrast. To vytvára silnú synergiu. Magnetické pole zaručuje viditeľnosť chyby. Fotoaparát jednoducho zaznamenáva údaje. Magnetické kozmetické kontrolné zariadenie túto synergiu krásne využíva. Špecializované častice jasne žiaria pod ultrafialovým svetlom. Kamera zachytáva brilantné náznaky na tmavom pozadí. Tým sa úplne eliminuje problém s odrazom. Systém zraku už neháda. Vidí matematickú istotu.
Tento hybridný prístup vyniká pri kategorizácii rôznych nedostatkov. Softvérové algoritmy analyzujú nahromadené tvary častíc. Rozlišujú medzi kritickými štrukturálnymi trhlinami a malými kozmetickými nepravidelnosťami. Hlboká trhlina ťahá obrovské množstvo častíc. Plytký škrabanec kreslí veľmi málo. Zariadenie môžete vyladiť podľa prahových špecifických tolerancií. Systém ignoruje prijateľné chyby pokovovania. Okamžite označí nebezpečné inklúzie. Ovládate presnú hranicu medzi prejdením a neúspechom.
Typ defektu |
Odozva magnetického toku |
Optický podpis |
Akcia hodnotenia |
|---|---|---|---|
Štrukturálna trhlina |
Vysoký únik toku |
Ostrá, hustá čiara častíc |
Kritické odmietnutie |
Povrchový škrabanec |
Nízky únik toku |
Slabé, rozptýlené častice |
Kontrola tolerancie |
Podpovrchové začlenenie |
Stredný, široký únik |
Fuzzy, zoskupená indikácia |
Závislý od prahu |
Nástrojová značka |
Žiadny únik toku |
Žiadne hromadenie častíc |
Pass |
Kupujúci musia hodnotiť hardvér v niekoľkých praktických dimenziách. Rýchlosť a kompatibilita zostávajú prioritami. Inovácie zariadení na vizuálnu kontrolu musia zodpovedať vášmu základnému výrobnému tempu. Pomalý systém vytvára masívne úzke miesto v továrni.
Musíte posúdiť, ako je zariadenie v súlade s rýchlosťami vašej linky. Magnetizácia dielu trvá milisekundy. Aplikácia časticovej tekutiny pridáva sekundy. Analýza obrazu vyžaduje robustný výpočtový výkon. Spomaľuje tento čas cyklu montáž pred prúdom? Najlepšie systémy využívajú paralelné spracovanie. Magnetizujú jednu časť a zároveň zobrazujú druhú. Uistite sa, že dodávateľ garantuje špecifické časy cyklov pre vaše presné objemy komponentov.
Moderné továrne zriedka vyrábajú jednotlivé SKU. Váš systém musí ľahko zvládnuť zložité geometrie. Mal by kontrolovať ozubené kolesá, hriadele a ploché dosky bez rozsiahleho opätovného náradia. Vyhodnoťte jeho manipuláciu s rôznymi feromagnetickými kompozíciami. Rôzne zliatiny ocele vyžadujú rôzne sily magnetického poľa. Zariadenie musí ponúkať programovateľné profily magnetizácie. To umožňuje rýchle zmeny medzi sériami produktov. Flexibilita zabraňuje nákladným výpadkom hardvéru.
Hardvér poskytuje obraz. Softvér poskytuje rozhodnutie. Hľadajte systémy využívajúce strojové učenie. Modely hlbokého učenia rozlišujú medzi skutočnými kozmetickými chybami a prijateľnými variáciami. Učia sa z historických obrazových údajov. AI bez námahy rozlišuje kritický škrabanec od neškodných značiek obrábacích strojov. To dramaticky znižuje mieru falošne pozitívnych výsledkov. Požiadajte predajcov, aby predviedli svoje tréningové procesy neurónových sietí.
Priemyselná kontrola kvality si vyžaduje prísne dodržiavanie noriem. Systém musí podporovať priemyselné štandardy ako ASTM E1444 a ISO 9934. Tieto štandardy určujú špecifické intenzity magnetického poľa a svetelné podmienky. Automatizované kontrolné riešenia by mali automatizovať protokolovanie zhody. Musia bezpečne zaznamenávať historické obrazové údaje. To umožňuje výkonnú analýzu základných príčin neskôr. Chybu môžete spätne vysledovať ku konkrétnemu chybnému vrtáku.
Továrenské podlahy predstavujú krutú realitu. Málokedy sú to nedotknuté prostredie. S magnetickými časticami musíte zaobchádzať opatrne. Väčšina systémov používa suspenziu mokrého kúpeľa. Koncentráciu kúpeľa musíte sledovať denne. Príliš málo častíc spôsobuje vynechané chyby. Príliš veľa častíc vytvára zablatené, nečitateľné obrázky. Operátori vykonávajú testy usadzovacieho objemu, aby zabezpečili správne pomery. Okolité svetelné podmienky tiež neustále kolíšu. Fluorescenčné inšpekčné kabíny vyžadujú extrémne nízke okolité biele svetlo (pod 20 Lux). Prach a olejová hmla časom znehodnocujú šošovky fotoaparátu. O preventívnej údržbe sa nedá rokovať.
Požiadavka demagnetizácie zaskočí mnohých kupujúcich. Diely si po kontrole udržia zvyškový magnetizmus. Magnetizované komponenty nemôžete posielať. Magnetizované prevody priťahujú kovové hobliny počas prevádzky. To spôsobuje katastrofálne mechanické zlyhanie. Systém musí obsahovať robustnú demagnetizačnú cievku. Časť prechádza cez striedavé, klesajúce magnetické pole. To úplne neutralizuje zvyškový magnetizmus. Overte, či konečné úrovne Gauss spĺňajú špecifikácie zákazníka.
Školenie operátorov zostáva kritickým faktorom prijatia. Plne autonómne systémy stále vyžadujú ľudský dohľad. Na kalibráciu kamier potrebujete skúsených technikov. Musia správne nastaviť prahy detekcie. Zaoberajú sa výmenou tekutín a plánmi údržby. Manažment zmien tu diktuje úspech. Magnetická kozmetická kontrola nahrádza manuálne vizuálne kontroly. Musíte preškoliť svojich inšpektorov, aby sa stali operátormi systému. Namiesto pozerania sa na časti budú analyzovať dátové trendy.
Bežné chyby, ktorým sa treba počas implementácie vyhnúť:
Ignorovanie úrovní osvetlenia pozadia v blízkosti inšpekčnej kabínky.
Neoverenie účinnosti demagnetizácie na zložitých tvaroch.
Preskočenie denných kontrol kalibrácie ultrafialových lámp.
Zaobchádzanie s algoritmom AI ako s nástrojom 'nastav a zabudni' bez neustáleho preškoľovania.
Výber správneho predajcu si vyžaduje disciplinované testovanie. Nemôžete sa spoliehať len na marketingové brožúry. Pristupujte k procesu obstarávania ako k technickému overovaniu.
Stanovte si prísne metriky úspechu: Pred hodnotením dodávateľov matematicky definujte 'kozmetický defekt'. Kvantifikujte svoje aktuálne falošne pozitívne hodnoty. Zdokumentujte prijateľné dĺžky a hĺbky chýb. Predajca nemôže nakonfigurovať systém bez týchto presných parametrov. Presné definície zabraňujú nesprávnym očakávaniam.
Testovanie PoC (Proof of Concept): Nikdy nenakupujte naslepo. Pošlite kontrolovanú dávku dielov predajcovi. Zahrňte známe 'dobré' časti. Zahrňte zjavné 'zlé' časti. Najdôležitejšie je zahrnúť 'hraničné' časti. Tieto okrajové prípady testujú limity algoritmu AI. Vyhodnoťte skutočnú presnosť ich správ o detekcii. Chytili vlasovú trhlinu? Prešli cez neškodnú šmuhu?
Vyhodnoťte efektivitu spotrebného materiálu a znižovanie šrotu: Pozrite sa nad rámec počiatočnej cenovej ponuky hardvéru. Faktor dlhodobého prevádzkového vplyvu. Vyhodnoťte mieru spotreby nosnej tekutiny a magnetických častíc. Sledujte očakávané zníženie šrotu s falošným odmietnutím. Vysoko presný systém sa oplatí tým, že šetrí funkčné diely zo smetného koša. Porovnajte svoj aktuálny objem odpadu s výsledkami testovania PoC.
Metóda kontroly |
Viditeľnosť mikrochyby |
Miera falošných odmietnutí |
Vplyv únavy operátora |
Sledovateľnosť údajov |
|---|---|---|---|---|
Manuálna optická kontrola |
Nízka |
Vysoká |
Ťažké |
žiadne |
Štandardné automatické videnie |
Stredná |
Mierne |
žiadne |
Vysoká |
Magnetická kozmetická kontrola |
Veľmi vysoká |
Veľmi nízka |
žiadne |
Vysoká |
Subjektívne manuálne triedenie obmedzuje škálovateľnosť výroby. Nepredvídateľné osvetlenie a reflexné povrchy porazia štandardné optické systémy. Magnetická kozmetická kontrola tieto prekážky úplne odstraňuje. Premieňa nejednoznačné hodnotenie povrchu na vysoko kontrastný a overiteľný proces. Únik toku núti defekt, aby sa jasne odhalil. Kamery s vysokým rozlíšením tieto dáta bezchybne zachytávajú. Algoritmy AI aplikujú vaše špecifické tolerancie kvality bez únavy alebo zaujatosti.
Najsofistikovanejší hardvér však vyžaduje strategickú implementáciu. Je to len také účinné, ako je prahové ladenie za ním. Musíte prísne riadiť premenné prostredia. Demagnetizácia musí prebiehať spoľahlivo. Operátori sa musia prispôsobiť riadeniu softvéru a nie manuálnemu triedeniu dielov. Tieto praktické skutočnosti určujú konečný úspech vášho nasadenia.
Teraz je čas objektívne zhodnotiť svoje nedostatky kontroly kvality. Zhromaždite zmiešanú vzorku svojich najnáročnejších geometrií komponentov. Vyžiadajte si štúdiu uskutočniteľnosti od špecializovaných predajcov ešte dnes. Otestujte ich hardvér podľa vašich najprísnejších kozmetických limitov, aby ste videli merateľný rozdiel z prvej ruky.
Odpoveď: Toto zariadenie funguje iba na feromagnetických materiáloch. Vyžaduje kovy schopné silnej magnetizácie. Uhlíková oceľ, liatina a nízkolegované ocele fungujú perfektne. Nemôže kontrolovať neželezné kovy ako hliník, mosadz alebo meď. Zlyhá aj na austenitickej nehrdzavejúcej oceli, pretože táto špecifická štruktúra zliatiny neudržiava magnetické pole.
Odpoveď: Zvyčajne dopĺňa alebo vylepšuje existujúcu optiku namiesto toho, aby úplne nahrádzal optickú koncepciu. Systém sa stále spolieha na špičkové fotoaparáty a objektívy. Jednoducho pridáva aplikáciu magnetických častíc a špecializované osvetlenie na vytvorenie umelého kontrastu. Magnetickú stanicu často integrujete priamo do vášho súčasného pracovného postupu založeného na vízii.
Odpoveď: Túto úlohu zvládajú pokročilé AI a algoritmy videnia. Programátori nastavili prísne matematické tolerančné pásma. Systém analyzuje objem a tvar nahromadených častíc. Ak indikácia klesne pod naprogramovaný prah pixelov, AI to kategorizuje ako kozmetickú zmenu. Ignoruje neškodné značky nástrojov a zároveň označuje skutočné chyby.
Odpoveď: Zvyčajne môžete očakávať návratnosť investície do 12 až 24 mesiacov. Táto časová os do značnej miery závisí od objemu vašej výroby. Úspory vyplývajú z masívneho zníženia počtu falošných odmietnutí. Prestanete šrotovať funkčné diely. Okrem toho znížite pracovné hodiny, ktoré ste predtým strávili pomalým, manuálnym triedením a triedením.