


Tootjad võitlevad pidevalt oma tootmisliinide kvaliteedikontrolli kitsaskohtadega. Subjektiivsed käsitsi kontrollimised aeglustavad toodangut oluliselt. Puhtalt inimsilmadele toetumine viib puuduste vahele. See loob ka kulukaid valeheiteid. Standardsed optilised süsteemid püüavad seda probleemi lahendada. Siiski näevad nad vaeva, et mikroskoopilisi vigu täpselt valgustada. Peegeldav peegeldus ja keerulised metalligeomeetriad ajavad põhikaamerad segadusse. Sageli tõlgendavad nad kahjutuid varje kriitiliste pragudena valesti. Usaldusväärse kosmeetilise klassifikatsiooni tagamiseks on vaja paremat viisi.
Magnetiliste põhimõtete integreerimine lahendab selle täpse nähtavuse probleemi. See sunnib mõõdetavat kontrasti varjatud pinnavigade ümber. Selline lähenemine nihutab kvaliteedikontrolli subjektiivselt kitsaskohalt prognoositavale protsessile. See muudab andmepõhise tootmise reaalsuseks. Sellest artiklist saate teada, kuidas magnetvoog paljastab nähtamatud pinnaanomaaliad. Uurime, kuidas neid süsteeme sujuvalt integreerida. Samuti saate teada praktilisi samme riistvaravalikute hindamiseks teie konkreetsete tootmisvajaduste jaoks.
Täiustatud kontrastsus mikrovigade jaoks: Magnet-kosmeetikakontrolli seadmed sunnivad nähtava kontrasti defektikohtades, paljastades juuksepiiril olevad praod ja pinnaanomaaliad, mis on tavalisele optikale nähtamatud.
Vähendatud valede tagasilükkamiste arv: magnetvoo andmete kombineerimine automaatsete kontrollialgoritmidega standardiseerib kosmeetilise hindamise, minimeerides subjektiivsed inimlikud vead.
Integreerimine asendamise asemel: kaasaegsed süsteemid on loodud integreeruma olemasolevate visuaalse kontrolli seadmete ja tootmisliinidega, selle asemel, et nõuda täielikku töövoo kapitaalremonti.
Hindamise fookus: edukaks kasutuselevõtuks on vaja hinnata läbilaskevõimet, osade geomeetria käsitlemist ja demagnetiseerimisnõudeid koos algtaseme tuvastamise tundlikkusega.
Tavalised optilised kaamerad seisavad tööstuslikes seadetes silmitsi tõsiste piirangutega. Anomaaliate jäädvustamiseks tuginevad nad täielikult välisele valgustusele. Väga peegeldavad metallpinnad tekitavad tõsiseid optilisi väljakutseid. Lihtne kumer serv peegeldab valgust ettearvamatult. Tekstuuriga metallid loovad varjud üle kogu komponendi. See visuaalne 'müra' ajab standardsed optilised andurid tugevalt segadusse. Põhikaamerad ei suuda eristada struktuurset pragu kahjutu varju vahel. Neil lihtsalt puudub ülitäpse sorteerimise jaoks vajalik algtaseme kontrastsus.
Inimese subjektiivsus muudab kosmeetilise hindamise veelgi keerulisemaks. Käsitsi kontrollimine toob tootmisliini sisse tohutu varieeruvuse. Silmade väsimus ilmneb juba pärast tundidepikkust põrandal viibimist. Operaatorid kaotavad pikkade vahetuste ajal kergesti fookuse. Erinevad tehnikud rakendavad erinevaid baasstandardeid. Kerge kriimustus võib läbida hommikuse kontrolli, kuid ebaõnnestuda öövahetuse ajal. Ebajärjekindel treening suurendab seda varieeruvust. Te lihtsalt ei saa subjektiivset kvaliteedikontrolli protsessi skaleerida.
Selle ebatäpsuse rahalised kulud kasvavad kiiresti. Tootjad seisavad silmitsi kahe erineva riskiga. Esiteks riskivad nad defektsete osade klientidele saatmisega. See kahjustab koheselt kaubamärgi mainet. See käivitab ka kallite toodete tagastamise. Teiseks lammutavad liiga agressiivsed inspektorid täiesti toimivaid osi. Nad märgivad kahjutuid tööriistajälgi tõsiste defektidena. See valepositiivne märgistamine hävitab saagikuse määra. Iga praagitud komponendi eest kaotate raha. Usaldusväärne pinnadefektide tuvastamine peab kõrvaldama mõlemad riskid üheaegselt.
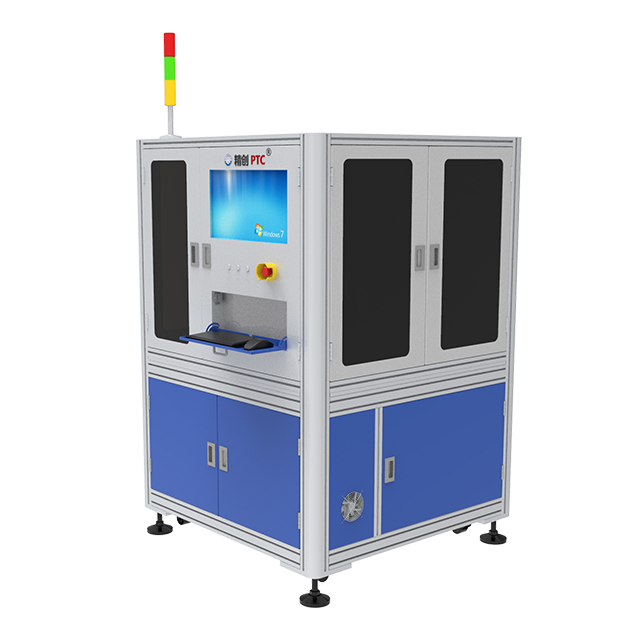
Magnetvoo leke (MFL) annab selle tehnoloogia põhifüüsika. Seade magnetiseerib ferromagnetilist komponenti ajutiselt. Magnetjooned liiguvad sujuvalt läbi tahke metalli. Pragu või pinnatühik katkestab need jooned järsult. Magnetväli ei saa tühja õhupilu kergesti ületada. Selle asemel kummardub see pinnast väljapoole. See loob lokaliseeritud voo lekkevälja. Seejärel kantakse detailile spetsiaalsed magnetosakesed. Lekkeväli tõmbab need osakesed otse defekti. Need kogunevad defektikohas tihedalt. See tekitab terava visuaalse kontrasti täpselt seal, kus anomaalia esineb.
Kõrge eraldusvõimega masinnägemissüsteemid jäädvustavad selle kunstlikult tekitatud kontrasti. See loob võimsa sünergia. Magnetväli tagab vea nähtavuse. Kaamera lihtsalt salvestab andmed. Magnet-kosmeetikakontrolli seadmed kasutavad seda sünergiat kaunilt. Spetsiaalsed osakesed helendavad ultraviolettvalguses eredalt. Kaamera jäädvustab eredaid signaale tumedal taustal. See kõrvaldab peegeldava pimestamise probleemi täielikult. Nägemissüsteem enam ei arva. See näeb matemaatilist kindlust.
See hübriidne lähenemisviis sobib suurepäraselt selgete vigade kategoriseerimisega. Tarkvaraalgoritmid analüüsivad kogunenud osakeste kuju. Need eristavad kriitilisi struktuuripragusid ja väiksemaid kosmeetilisi ebakorrapärasusi. Sügav pragu tõmbab endasse tohutul hulgal osakesi. Madal kriimustus tõmbab väga vähe. Saate seadmeid häälestada konkreetsete tolerantside lävedele. Süsteem ignoreerib aktsepteeritavaid plaadistuse vigu. See märgistab ohtlikud kandmised koheselt. Teie kontrollite täpset piiri läbimise ja ebaõnnestumise vahel.
Defekti tüüp |
Magnetvoo reaktsioon |
Optiline allkiri |
Hindamistegevus |
|---|---|---|---|
Struktuurne pragu |
Suure voo leke |
Terav, tihe osakeste joon |
Kriitiline tagasilükkamine |
Pinna kriimustus |
Madala voolu leke |
Nõrgad, hajutatud osakesed |
Tolerantsi kontroll |
Maa-alune kaasamine |
Keskmine, lai leke |
Hägune, rühmitatud näit |
Lävendist sõltuv |
Tööriistamärk |
Voolu lekkimine puudub |
Osakeste kogunemine puudub |
Läbida |
Ostjad peavad hindama riistvara mitme praktilise mõõtme kaudu. Kiirus ja ühilduvus on endiselt peamised prioriteedid. Visuaalse kontrolli seadmete uuendused peavad vastama teie algtaseme tootmistempole. Aeglane süsteem tekitab tohutu tehase kitsaskoha.
Peate hindama, kuidas seadmed vastavad teie liinikiirustele. Osa magnetiseerimine võtab millisekundeid. Osakeste vedeliku pealekandmine lisab sekundeid. Pildi analüüsimine nõuab tugevat töötlemisvõimsust. Kas see tsükliaeg aeglustab ülesvoolu kokkupanekut? Parimad süsteemid kasutavad paralleeltöötlust. Nad magnetiseerivad ühte osa teist pildistades. Veenduge, et müüja garanteerib teie täpsete komponentide mahtude jaoks konkreetsed tsükliajad.
Kaasaegsed tehased toodavad harva üksikuid SKU-sid. Teie süsteem peab keerukate geomeetriatega hõlpsalt hakkama saama. See peaks kontrollima hammasrattaid, võlle ja lamedaid plaate ilma ulatusliku ümbertöötlemiseta. Hinnake selle erinevate ferromagnetiliste koostiste käsitlemist. Erinevad terasesulamid nõuavad erinevat magnetvälja tugevust. Seadmed peavad pakkuma programmeeritavaid magnetiseerimisprofiile. See võimaldab kiiret üleminekut toote käitamise vahel. Paindlikkus hoiab ära kuluka riistvara seisakuaja.
Riistvara annab pildi. Tarkvara teeb otsuse. Otsige masinõpet kasutavaid süsteeme. Süvaõppe mudelid eristavad tõelisi kosmeetilisi defekte vastuvõetavatest variatsioonidest. Nad õpivad ajalooliste piltide andmetest. AI eristab vaevata kriitilist kriimustust kahjututest tööpinkide jälgedest. See vähendab järsult valepositiivsete tulemuste määra. Paluge müüjatel näidata oma närvivõrgu koolitusprotsesse.
Tööstusliku kvaliteedi kontroll nõuab ranget standardite järgimist. Süsteem peab toetama selliseid tööstusstandardeid nagu ASTM E1444 ja ISO 9934. Need standardid määravad konkreetsed magnetvälja tugevused ja valgustingimused. Automatiseeritud kontrollilahendused peaksid automatiseerima vastavuse logimise. Nad peavad ajaloolised pildiandmed turvaliselt logima. See võimaldab hiljem võimsat algpõhjusanalüüsi. Saate tuvastada defekti kuni konkreetse vigase puuri otsani.
Tehase põrandad kujutavad endast karmi tegelikkust. Need on harva puutumatud keskkonnad. Magnetosakesi tuleb hoolikalt käsitseda. Enamik süsteeme kasutab märgvanni suspensiooni. Vanni kontsentratsiooni tuleb jälgida iga päev. Liiga vähe osakesi põhjustab puuduvaid vigu. Liiga palju osakesi loob mudaseid, loetamatuid pilte. Operaatorid viivad läbi settimismahu teste, et tagada õiged suhted. Ka ümbritsevad valgustingimused muutuvad pidevalt. Luminofoorlampide ülevaatuskabiinid nõuavad äärmiselt madalat valget valgust (alla 20 luksi). Tolm ja õliudu kahjustavad aja jooksul kaamera objektiive. Ennetav hooldus ei ole läbiräägitav.
Demagnetiseerimise nõue tabab paljusid ostjaid. Osad säilitavad pärast kontrollimist jääkmagnetismi. Magnetiseeritud komponente ei saa tarnida. Magnetiseeritud hammasrattad tõmbavad töö ajal metallilaaste ligi. See põhjustab katastroofilist mehaanilist riket. Süsteem peab sisaldama tugevat demagnetiseerimismähist. Osa läbib vahelduvat, kahanevat magnetvälja. See neutraliseerib jääkmagnetismi täielikult. Veenduge, et Gaussi lõplikud tasemed vastavad teie kliendi spetsifikatsioonidele.
Operaatorkoolitus on endiselt oluline kasutuselevõtu tegur. Täielikult autonoomsed süsteemid nõuavad endiselt inimese järelevalvet. Kaamerate kalibreerimiseks vajate kvalifitseeritud tehnikuid. Nad peavad määrama tuvastamisläved õigesti. Nad tegelevad vedeliku asendamise ja hoolduse ajakavadega. Muudatuste juhtimine määrab siin edu. Magnetiline kosmeetiline kontroll asendab käsitsi visuaalset kontrolli. Süsteemihalduriks saamiseks peate oma inspektorid ümber koolitama. Osade vaatamise asemel analüüsivad nad andmete suundumusi.
Levinud vead, mida rakendamisel vältida:
Taustvalgustuse taseme ignoreerimine ülevaatuskabiini lähedal.
Keeruliste kujundite demagnetiseerimise tõhusust ei õnnestu kontrollida.
Ultraviolettlampide igapäevaste kalibreerimiskontrollide vahelejätmine.
AI-algoritmi käsitlemine 'seadista ja unusta' tööriistana ilma pideva ümberõppeta.
Õige müüja valimine nõuab distsiplineeritud testimist. Sa ei saa loota ainult turundusbrošüüridele. Käsitlege hankeprotsessi kui insenertehnilist valideerimist.
Seadke sisse ranged edumõõdikud: defineerige enne tarnijate hindamist matemaatiliselt 'kosmeetiline defekt'. Kvantifitseerige oma praegused valepositiivsed määrad. Dokumenteerige vastuvõetavad vigade pikkused ja sügavused. Tarnija ei saa süsteemi konfigureerida ilma nende täpsete parameetriteta. Täpsed määratlused hoiavad ära valesid ootusi.
Kontseptsiooni tõendamise (PoC) testimine: ärge kunagi ostke pimesi. Saatke kontrollitud osade partii müüjale. Kaasake teadaolevad 'head' osad. Kaasake ilmsed 'halvad' osad. Kõige tähtsam on lisada 'piiripealsed' osad. Need servajuhtumid testivad AI algoritmi piire. Hinnake nende avastamisaruannete tegelikku täpsust. Kas nad püüdsid juuksepiiri kinni? Kas nad läbisid kahjutu pleki?
Tarbetarvikute tõhususe ja jääkide vähendamise hindamine: vaadake esialgsest riistvarapakkumisest kaugemale. Pikaajalise tegevuse mõju tegur. Hinnake kandevedeliku ja magnetosakeste tarbimise määra. Jälgige vale tagasilükkamise jääkide eeldatavat vähenemist. Väga täpne süsteem tasub end ära, säästes funktsionaalseid osi prügikastist. Võrrelge oma praegust jääkide mahtu PoC testimise tulemustega.
Kontrollimeetod |
Mikrovigade nähtavus |
Vale tagasilükkamise määr |
Operaatori väsimuse mõju |
Andmete jälgitavus |
|---|---|---|---|---|
Käsitsi optiline kontroll |
Madal |
Kõrge |
Raske |
Mitte ühtegi |
Standardne automatiseeritud nägemine |
Keskmine |
Mõõdukas |
Mitte ühtegi |
Kõrge |
Magnetiline kosmeetikakontroll |
Väga kõrge |
Väga madal |
Mitte ühtegi |
Kõrge |
Subjektiivne käsitsi liigitamine piirab tootmise mastaapsust. Ettearvamatu valgustus ja peegeldavad pinnad alistavad standardsed optilised süsteemid. Magnetiline kosmeetiline kontroll kõrvaldab need takistused täielikult. See muudab mitmetähendusliku pinna hindamise suure kontrastsusega ja kontrollitavaks protsessiks. Voolu leke sunnib defekti selgelt esile tulema. Kõrge eraldusvõimega kaamerad jäädvustavad need andmed veatult. AI-algoritmid rakendavad teie spetsiifilisi kvaliteeditolerantse ilma väsimuse ja eelarvamusteta.
Kõige keerukam riistvara nõuab aga strateegilist rakendamist. See on nii tõhus kui selle taga olev läve häälestus. Peate keskkonnamuutujaid rangelt juhtima. Demagnetiseerimine peab toimuma usaldusväärselt. Operaatorid peavad kohanema tarkvara haldamisega, mitte osade käsitsi sorteerimisega. Need praktilised reaalsused määravad teie kasutuselevõtu ülima edu.
Nüüd on aeg oma kvaliteedikontrolli kitsaskohti objektiivselt hinnata. Koguge segaproov oma kõige keerulisematest komponentide geomeetriatest. Taotlege juba täna spetsialiseeritud müüjatelt teostatavusuuringut. Testige nende riistvara kõige rangemate kosmeetiliste lävede suhtes, et näha mõõdetavat erinevust vahetult.
V: See seade töötab ainult ferromagnetiliste materjalidega. See nõuab tugevalt magnetiseeritavaid metalle. Süsinikteras, malm ja vähelegeeritud teras töötavad ideaalselt. See ei saa kontrollida värvilisi metalle, nagu alumiinium, messing või vask. See ebaõnnestub ka austeniitsel roostevabal terasel, kuna see spetsiifiline sulami struktuur ei hoia magnetvälja.
V: Tavaliselt täiendab või uuendab see olemasolevat optikat, mitte ei asenda optilist kontseptsiooni täielikult. Süsteem tugineb endiselt tipptasemel kaameratele ja objektiividele. See lisab kunstliku kontrasti loomiseks lihtsalt magnetiliste osakeste rakenduse ja spetsiaalse valgustuse. Sageli integreerite magnetjaama otse oma praegusesse visioonipõhisesse töövoogu.
V: Selle ülesandega tegelevad täiustatud AI- ja nägemisalgoritmid. Programmeerijad määravad ranged matemaatilised tolerantsivahemikud. Süsteem analüüsib osakeste kogunemise mahtu ja kuju. Kui näit langeb alla programmeeritud piksliläve, liigitab AI selle kosmeetiliseks variatsiooniks. See ignoreerib kahjutuid tööriistajälgi, märgistades samal ajal tõelisi defekte.
V: Tavaliselt võite oodata investeeringutasuvust 12–24 kuu jooksul. See ajakava sõltub suuresti teie tootmismahust. Kokkuhoid tuleneb valeheitmete massilisest vähendamisest. Te lõpetate funktsionaalsete osade lammutamise. Lisaks vähendate varem aeglasele käsitsi sortimisele ja liigitamisele kulutatud töötunde.


