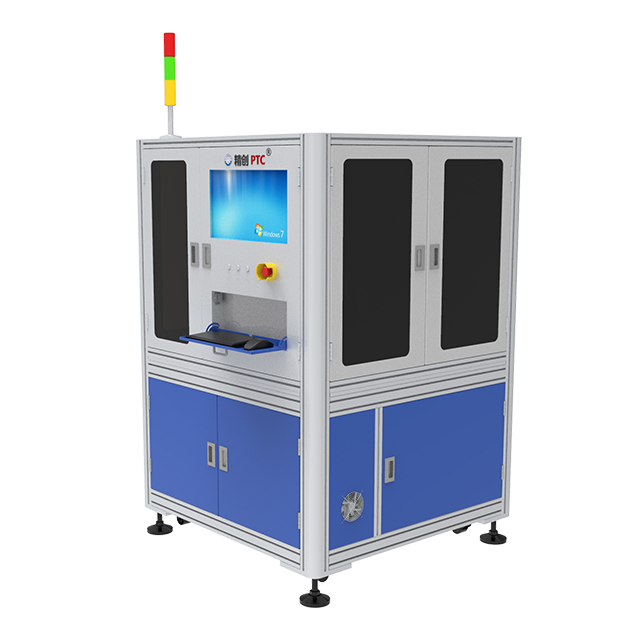
Os fabricantes enfrentam constantemente gargalos no controle de qualidade em suas linhas de produção. Verificações manuais subjetivas diminuem significativamente a produção. Confiar exclusivamente nos olhos humanos leva a falhas perdidas. Também cria falsas rejeições dispendiosas. Os sistemas ópticos padrão tentam resolver este problema. No entanto, eles lutam para iluminar falhas microscópicas com precisão. O brilho reflexivo e as geometrias metálicas complexas confundem as câmeras básicas. Freqüentemente, eles interpretam erroneamente sombras inofensivas como rachaduras críticas. Você precisa de uma maneira melhor de garantir uma classificação cosmética confiável.
A integração de princípios magnéticos resolve exatamente esse problema de visibilidade. Força o contraste quantificável em torno de falhas superficiais ocultas. Essa abordagem muda o controle de qualidade de um gargalo subjetivo para um processo previsível. Isso torna a fabricação baseada em dados uma realidade. Neste artigo, você aprenderá como o fluxo magnético revela anomalias invisíveis em superfícies. Exploraremos como integrar esses sistemas perfeitamente. Você também descobrirá etapas práticas para avaliar opções de hardware para suas necessidades específicas de produção.
Contraste aprimorado para microdefeitos: O equipamento magnético de inspeção cosmética força o contraste visível nos locais dos defeitos, revelando rachaduras finas e anomalias de superfície invisíveis à óptica padrão.
Redução de falsas rejeições: a combinação de dados de fluxo magnético com algoritmos de inspeção automatizados padroniza a avaliação cosmética, minimizando erros humanos subjetivos.
Integração em vez de substituição: Os sistemas modernos são projetados para integração com equipamentos de inspeção visual e linhas de produção existentes, em vez de exigir revisões totais do fluxo de trabalho.
Foco da avaliação: A adoção bem-sucedida requer a avaliação da capacidade de produção, do manuseio da geometria das peças e dos requisitos de desmagnetização, juntamente com a sensibilidade de detecção da linha de base.
As câmeras ópticas convencionais enfrentam severas limitações em ambientes industriais. Eles dependem inteiramente de iluminação externa para capturar anomalias. Superfícies metálicas altamente refletivas criam sérios desafios ópticos. Uma borda curva simples reflete a luz de forma imprevisível. Metais texturizados criam sombras em todo o componente. Esse “ruído” visual confunde fortemente os sensores ópticos padrão. As câmeras básicas não conseguem diferenciar entre uma rachadura estrutural e uma sombra inofensiva. Eles simplesmente não possuem o contraste de base necessário para uma classificação de alta precisão.
A subjetividade humana complica ainda mais a avaliação cosmética. A inspeção manual introduz imensa variabilidade na linha de produção. A fadiga ocular surge depois de apenas algumas horas no chão. Os operadores perdem facilmente o foco durante longos turnos. Diferentes técnicos aplicam diferentes padrões de base. Um leve arranhão pode passar na inspeção matinal, mas falhar durante o turno da noite. O treinamento inconsistente agrava essa variabilidade. Você simplesmente não pode dimensionar um processo subjetivo de controle de qualidade.
O custo financeiro desta imprecisão aumenta rapidamente. Os fabricantes enfrentam dois riscos distintos. Primeiro, eles correm o risco de enviar peças defeituosas aos clientes. Isso prejudica a reputação da marca instantaneamente. Também desencadeia devoluções de produtos caros. Em segundo lugar, inspetores excessivamente agressivos descartam peças perfeitamente funcionais. Eles sinalizam marcas de ferramentas inofensivas como defeitos graves. Esta sinalização de falso positivo destrói as taxas de rendimento. Você perde dinheiro com cada componente descartado. Confiável a detecção de defeitos superficiais deve eliminar ambos os riscos simultaneamente.
O vazamento de fluxo magnético (MFL) fornece a física central para esta tecnologia. O equipamento magnetiza temporariamente o componente ferromagnético. As linhas magnéticas viajam suavemente através do metal sólido. Uma rachadura ou vazio superficial interrompe essas linhas abruptamente. O campo magnético não pode cruzar facilmente o entreferro vazio. Em vez disso, ele se curva para fora da superfície. Isso cria um campo de vazamento de fluxo localizado. Partículas magnéticas especializadas são então aplicadas à peça. O campo de vazamento puxa essas partículas diretamente para a falha. Eles se acumulam firmemente no local do defeito. Isso força um forte contraste visual exatamente onde a anomalia existe.
Os sistemas de visão artificial de alta resolução capturam esse contraste induzido artificialmente. Isso cria uma sinergia poderosa. O campo magnético garante que a falha seja visível. A câmera simplesmente registra os dados. O equipamento magnético de inspeção cosmética aproveita essa sinergia lindamente. As partículas especializadas brilham intensamente sob a luz ultravioleta. A câmera captura indicações brilhantes contra um fundo escuro. Isso elimina totalmente o problema do brilho reflexivo. O sistema de visão não adivinha mais. Ele vê certeza matemática.
Essa abordagem híbrida é excelente na categorização de falhas distintas. Algoritmos de software analisam as formas das partículas acumuladas. Eles distinguem entre fissuras estruturais críticas e pequenas irregularidades cosméticas. Uma fissura profunda atrai grandes quantidades de partículas. Um arranhão superficial desenha muito poucos. Você pode ajustar o equipamento para atingir tolerâncias específicas. O sistema ignora falhas de revestimento aceitáveis. Ele sinaliza inclusões perigosas instantaneamente. Você controla o limite exato entre aprovação e reprovação.
Tipo de defeito |
Resposta ao Fluxo Magnético |
Assinatura Óptica |
Ação de classificação |
|---|---|---|---|
Rachadura Estrutural |
Vazamento de alto fluxo |
Linha de partículas nítida e densa |
Rejeição Crítica |
Arranhão de superfície |
Vazamento de baixo fluxo |
Partículas fracas e dispersas |
Verificação de tolerância |
Inclusão subterrânea |
Vazamento médio e amplo |
Indicação difusa e agrupada |
Dependente de Limite |
Marca de Ferramentas |
Sem vazamento de fluxo |
Sem acúmulo de partículas |
Passar |
Os compradores devem avaliar o hardware em diversas dimensões práticas. Velocidade e compatibilidade continuam sendo as principais prioridades. As atualizações dos equipamentos de inspeção visual devem corresponder ao seu ritmo de produção básico. Um sistema lento cria um enorme gargalo na fábrica.
Você deve avaliar como o equipamento se alinha com as velocidades da sua linha. Magnetizar uma peça leva milissegundos. Aplicar o fluido de partículas adiciona segundos. A análise da imagem requer um poder de processamento robusto. Esse tempo de ciclo retarda a montagem upstream? Os melhores sistemas utilizam processamento paralelo. Eles magnetizam uma parte enquanto imaginam outra. Certifique-se de que o fornecedor garanta tempos de ciclo específicos para seus volumes exatos de componentes.
As fábricas modernas raramente produzem SKUs únicos. Seu sistema deve lidar facilmente com geometrias complexas. Ele deve inspecionar engrenagens, eixos e placas planas sem grandes retrabalhos. Avalie seu manuseio de diversas composições ferromagnéticas. Diferentes ligas de aço requerem diferentes intensidades de campo magnético. O equipamento deverá oferecer perfis de magnetização programáveis. Isto permite trocas rápidas entre execuções de produtos. A flexibilidade evita dispendiosos períodos de inatividade de hardware.
O hardware fornece a imagem. O software fornece a decisão. Procure sistemas que utilizem aprendizado de máquina. Os modelos de aprendizagem profunda diferenciam entre defeitos cosméticos verdadeiros e variações aceitáveis. Eles aprendem com dados históricos de imagens. A IA distingue facilmente um arranhão crítico de marcas inofensivas de máquinas-ferramenta. Isso reduz drasticamente as taxas de falsos positivos. Peça aos fornecedores que demonstrem seus processos de treinamento de redes neurais.
O controle de qualidade industrial exige estrita adesão aos padrões. O sistema deve suportar padrões da indústria como ASTM E1444 e ISO 9934. Esses padrões determinam intensidades de campo magnético e condições de iluminação específicas. As soluções de inspeção automatizadas devem automatizar o registro de conformidade. Eles devem registrar dados históricos de imagens com segurança. Isso permite uma análise poderosa da causa raiz posteriormente. Você pode rastrear um defeito até uma broca específica com defeito.
Os chãos de fábrica apresentam duras realidades. Raramente são ambientes imaculados. Você deve gerenciar as partículas magnéticas com cuidado. A maioria dos sistemas utiliza uma suspensão de banho úmido. Você deve monitorar as concentrações do banho diariamente. Poucas partículas causam falhas perdidas. Muitas partículas criam imagens turvas e ilegíveis. Os operadores realizam testes de volume de sedimentação para garantir proporções adequadas. As condições de iluminação ambiente também flutuam constantemente. As cabines de inspeção fluorescentes requerem luz branca ambiente extremamente baixa (menos de 20 Lux). Poeira e névoa de óleo degradam as lentes da câmera com o tempo. A manutenção preventiva não é negociável.
A exigência de desmagnetização pega muitos compradores desprevenidos. As peças retêm magnetismo residual após a inspeção. Você não pode enviar componentes magnetizados. Engrenagens magnetizadas atraem lascas de metal durante a operação. Isso causa falha mecânica catastrófica. O sistema deve incluir uma bobina de desmagnetização robusta. A peça passa por um campo magnético alternado e decrescente. Isto neutraliza completamente o magnetismo residual. Verifique se os níveis finais de Gauss atendem às especificações do cliente.
O treinamento do operador continua sendo um fator crítico de adoção. Sistemas totalmente autônomos ainda requerem supervisão humana. Você precisa de técnicos qualificados para calibrar câmeras. Eles devem definir os limites de detecção corretamente. Eles cuidam dos cronogramas de reposição e manutenção de fluidos. O gerenciamento de mudanças dita o sucesso aqui. A inspeção cosmética magnética substitui as verificações visuais manuais. Você deve treinar novamente seus inspetores para se tornarem operadores de sistema. Eles analisarão as tendências dos dados em vez de ficar olhando para as partes.
Erros comuns a evitar durante a implementação:
Ignorar os níveis de iluminação de fundo perto da cabine de inspeção.
Falha ao verificar a eficácia da desmagnetização em formas complexas.
Ignorando as verificações diárias de calibração das lâmpadas ultravioleta.
Tratar o algoritmo de IA como uma ferramenta de “definir e esquecer” sem reciclagem contínua.
Escolher o fornecedor certo requer testes disciplinados. Você não pode confiar apenas em folhetos de marketing. Trate o processo de aquisição como um exercício de validação de engenharia.
Estabeleça métricas rigorosas de sucesso: defina matematicamente um “defeito cosmético” antes de avaliar os fornecedores. Quantifique suas taxas atuais de falsos positivos. Documente comprimentos e profundidades de falhas aceitáveis. Um fornecedor não pode configurar um sistema sem esses parâmetros exatos. Definições precisas evitam expectativas desalinhadas.
Realize testes de prova de conceito (PoC): Nunca compre às cegas. Envie um lote controlado de peças ao fornecedor. Inclua peças “boas” conhecidas. Inclua partes 'ruins' óbvias. Mais importante ainda, inclua partes “limítrofes”. Esses casos extremos testam os limites do algoritmo de IA. Avalie a precisão real de seus relatórios de detecção. Eles pegaram a rachadura no couro cabeludo? Eles passaram pela mancha inofensiva?
Avalie a eficiência dos consumíveis e a redução de sucata: vá além da cotação inicial de hardware. Considere o impacto operacional de longo prazo. Avalie as taxas de consumo de fluido transportador e partículas magnéticas. Acompanhe a redução esperada em sucata falsamente rejeitada. Um sistema altamente preciso se paga ao salvar peças funcionais da lixeira. Compare seu volume atual de sucata com os resultados dos testes PoC.
Método de inspeção |
Visibilidade de micro-falhas |
Taxa de rejeição falsa |
Impacto da fadiga do operador |
Rastreabilidade de dados |
|---|---|---|---|---|
Verificação óptica manual |
Baixo |
Alto |
Forte |
Nenhum |
Visão Automatizada Padrão |
Médio |
Moderado |
Nenhum |
Alto |
Inspeção cosmética magnética |
Muito alto |
Muito baixo |
Nenhum |
Alto |
A classificação manual subjetiva limita a escalabilidade da fabricação. Iluminação imprevisível e superfícies reflexivas derrotam os sistemas ópticos padrão. A inspeção cosmética magnética elimina totalmente esses obstáculos. Ele transforma a avaliação de superfícies ambíguas em um processo verificável e de alto contraste. O vazamento de fluxo força o defeito a se revelar claramente. Câmeras de alta resolução capturam esses dados perfeitamente. Os algoritmos de IA aplicam suas tolerâncias de qualidade específicas sem fadiga ou preconceito.
Contudo, o hardware mais sofisticado requer implementação estratégica. É tão eficaz quanto o ajuste de limite por trás dele. Você deve gerenciar rigorosamente as variáveis ambientais. A desmagnetização deve acontecer de forma confiável. Os operadores devem se adaptar ao gerenciamento de software em vez de classificar manualmente as peças. Essas realidades práticas determinam o sucesso final da sua implantação.
Agora é a hora de avaliar objetivamente seus gargalos de controle de qualidade. Reúna uma amostra mista de suas geometrias de componentes mais desafiadoras. Solicite hoje mesmo um estudo de viabilidade de fornecedores especializados. Teste o hardware deles em relação aos seus limites cosméticos mais rígidos para ver a diferença mensurável em primeira mão.
R: Este equipamento funciona apenas em materiais ferromagnéticos. Requer metais capazes de serem fortemente magnetizados. Aço carbono, ferro fundido e aços de baixa liga funcionam perfeitamente. Ele não pode inspecionar metais não ferrosos como alumínio, latão ou cobre. Também falha em aço inoxidável austenítico, pois esta estrutura de liga específica não retém campo magnético.
R: Normalmente complementa ou atualiza a óptica existente, em vez de substituir completamente o conceito óptico. O sistema ainda depende de câmeras e lentes de última geração. Ele simplesmente adiciona aplicação de partículas magnéticas e iluminação especializada para criar contraste artificial. Freqüentemente, você integra a estação magnética diretamente em seu fluxo de trabalho atual baseado em visão.
R: Algoritmos avançados de IA e visão cuidam dessa tarefa. Os programadores estabelecem faixas de tolerância matemática estritas. O sistema analisa o volume e a forma do acúmulo de partículas. Se a indicação cair abaixo do limite de pixel programado, a IA a categoriza como uma variação cosmética. Ele ignora marcas de ferramentas inofensivas enquanto sinaliza defeitos verdadeiros.
R: Normalmente você pode esperar um retorno do investimento dentro de 12 a 24 meses. Este cronograma depende muito do seu volume de produção. As economias resultam de reduções maciças nas falsas rejeições. Você para de descartar peças funcionais. Além disso, você reduz as horas de trabalho anteriormente gastas em classificação e classificação lenta e manual.