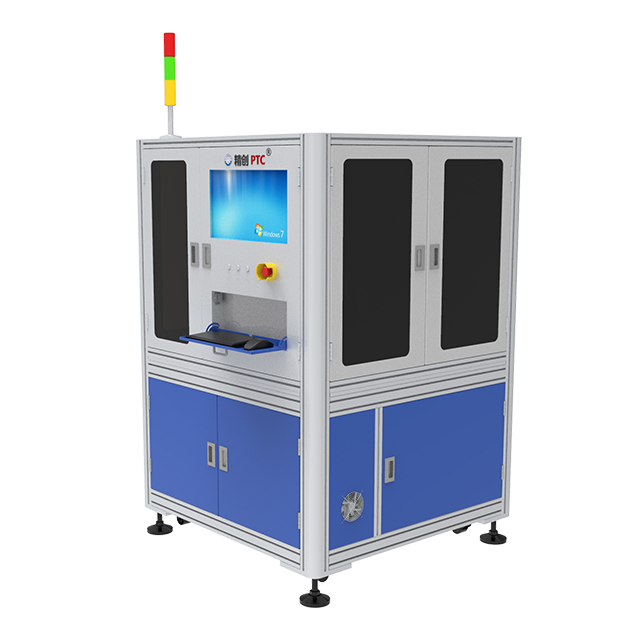
Los fabricantes luchan constantemente contra los cuellos de botella del control de calidad en sus líneas de producción. Las comprobaciones manuales subjetivas ralentizan significativamente la producción. Depender únicamente de los ojos humanos conduce a errores que se pasan por alto. También genera costosos falsos rechazos. Los sistemas ópticos estándar intentan resolver este problema. Sin embargo, tienen dificultades para iluminar con precisión los defectos microscópicos. Los reflejos reflectantes y las complejas geometrías metálicas confunden a las cámaras básicas. A menudo interpretan erróneamente sombras inofensivas como grietas críticas. Necesita una mejor manera de garantizar una clasificación cosmética confiable.
La integración de principios magnéticos resuelve exactamente este problema de visibilidad. Obliga a un contraste cuantificable alrededor de defectos superficiales ocultos. Este enfoque hace que el control de calidad pase de ser un cuello de botella subjetivo a ser un proceso predecible. Hace realidad la fabricación basada en datos. En este artículo, aprenderá cómo el flujo magnético revela anomalías superficiales invisibles. Exploraremos cómo integrar estos sistemas sin problemas. También descubrirá pasos prácticos para evaluar opciones de hardware para sus necesidades de producción específicas.
Contraste mejorado para microdefectos: el equipo de inspección cosmética magnético fuerza un contraste visible en los sitios de defectos, revelando grietas finas y anomalías superficiales invisibles para la óptica estándar.
Reducción de falsos rechazos: la combinación de datos de flujo magnético con algoritmos de inspección automatizados estandariza la evaluación cosmética, minimizando el error humano subjetivo.
Integración en lugar de reemplazo: los sistemas modernos están diseñados para integrarse con los equipos de inspección visual y las líneas de producción existentes, en lugar de requerir revisiones totales del flujo de trabajo.
Enfoque de la evaluación: La adopción exitosa requiere evaluar la capacidad de rendimiento, el manejo de la geometría de las piezas y los requisitos de desmagnetización junto con la sensibilidad de detección de referencia.
Las cámaras ópticas convencionales enfrentan graves limitaciones en entornos industriales. Dependen completamente de la iluminación externa para capturar anomalías. Las superficies metálicas altamente reflectantes crean graves desafíos ópticos. Un simple borde curvo refleja la luz de manera impredecible. Los metales texturizados crean sombras en todo el componente. Este 'ruido' visual confunde mucho a los sensores ópticos estándar. Las cámaras básicas no pueden diferenciar entre una grieta estructural y una sombra inofensiva. Simplemente carecen del contraste básico necesario para una nivelación de alta precisión.
La subjetividad humana complica aún más la evaluación cosmética. La inspección manual introduce una inmensa variabilidad en la línea de producción. La fatiga ocular aparece después de unas pocas horas en el suelo. Los operadores pierden la concentración fácilmente durante turnos largos. Diferentes técnicos aplican diferentes estándares básicos. Un ligero rasguño puede pasar la inspección matutina pero fallar durante el turno de noche. El entrenamiento inconsistente agrava esta variabilidad. Simplemente no se puede escalar un proceso de control de calidad subjetivo.
El costo financiero de esta inexactitud crece rápidamente. Los fabricantes enfrentan dos riesgos distintos. En primer lugar, corren el riesgo de enviar piezas defectuosas a los clientes. Esto daña instantáneamente la reputación de la marca. También provoca costosas devoluciones de productos. En segundo lugar, los inspectores demasiado agresivos desechan piezas que funcionan perfectamente. Señalan marcas de herramientas inofensivas como defectos graves. Esta señalización falsamente positiva destruye las tasas de rendimiento. Pierde dinero con cada componente desechado. Confiable La detección de defectos superficiales debe eliminar ambos riesgos simultáneamente.
La fuga de flujo magnético (MFL) proporciona la física central de esta tecnología. El equipo magnetiza temporalmente el componente ferromagnético. Las líneas magnéticas viajan suavemente a través del metal sólido. Una grieta o un vacío en la superficie interrumpe abruptamente estas líneas. El campo magnético no puede atravesar fácilmente el entrehierro vacío. En cambio, se inclina hacia afuera desde la superficie. Esto crea un campo de fuga de flujo localizado. Luego se aplican partículas magnéticas especializadas a la pieza. El campo de fuga atrae estas partículas directamente hacia la falla. Se acumulan firmemente en el sitio del defecto. Esto fuerza un marcado contraste visual exactamente donde existe la anomalía.
Luego, los sistemas de visión artificial de alta resolución capturan este contraste inducido artificialmente. Esto crea una poderosa sinergia. El campo magnético garantiza que el defecto sea visible. La cámara simplemente registra los datos. El equipo de inspección cosmética magnético aprovecha esta sinergia maravillosamente. Las partículas especializadas brillan intensamente bajo la luz ultravioleta. La cámara capta indicaciones brillantes sobre un fondo oscuro. Esto elimina por completo el problema del deslumbramiento reflectante. El sistema de visión ya no adivina. Ve certeza matemática.
Este enfoque híbrido destaca a la hora de categorizar distintos defectos. Los algoritmos de software analizan las formas de las partículas acumuladas. Distinguen entre grietas estructurales críticas e irregularidades cosméticas menores. Una grieta profunda atrae cantidades masivas de partículas. Un rasguño superficial atrae a muy pocos. Puede ajustar el equipo para alcanzar tolerancias específicas. El sistema ignora los defectos aceptables del revestimiento. Señala inclusiones peligrosas al instante. Tú controlas el límite exacto entre aprobar y fallar.
Tipo de defecto |
Respuesta del flujo magnético |
Firma óptica |
Acción de calificación |
|---|---|---|---|
Grieta estructural |
Fuga de alto flujo |
Línea de partículas densa y nítida |
Rechazo crítico |
Rayado superficial |
Fuga de bajo flujo |
Partículas débiles y dispersas. |
Verificación de tolerancia |
Inclusión del subsuelo |
Fuga media y amplia |
Indicación borrosa y agrupada |
Dependiente del umbral |
Marca de herramientas |
Sin fugas de flujo |
Sin acumulación de partículas |
Aprobar |
Los compradores deben evaluar el hardware en varias dimensiones prácticas. La velocidad y la compatibilidad siguen siendo las principales prioridades. Las actualizaciones de los equipos de inspección visual deben coincidir con su ritmo de producción básico. Un sistema lento crea un enorme cuello de botella en la fábrica.
Debe evaluar cómo se alinea el equipo con las velocidades de su línea. Magnetizar una pieza lleva milisegundos. La aplicación del fluido de partículas añade segundos. El análisis de la imagen requiere una potencia de procesamiento sólida. ¿Este tiempo de ciclo ralentiza el montaje aguas arriba? Los mejores sistemas utilizan procesamiento paralelo. Magnetizan una parte mientras imaginan otra. Asegúrese de que el proveedor garantice tiempos de ciclo específicos para los volúmenes exactos de sus componentes.
Las fábricas modernas rara vez producen SKU únicos. Su sistema debe manejar geometrías complejas fácilmente. Debe inspeccionar engranajes, ejes y placas planas sin necesidad de realizar grandes cambios de herramientas. Evaluar su manejo de diversas composiciones ferromagnéticas. Las diferentes aleaciones de acero requieren diferentes intensidades de campo magnético. El equipo debe ofrecer perfiles de magnetización programables. Esto permite cambios rápidos entre tiradas de productos. La flexibilidad evita costosos tiempos de inactividad del hardware.
El hardware proporciona la imagen. El software proporciona la decisión. Busque sistemas que utilicen el aprendizaje automático. Los modelos de aprendizaje profundo diferencian entre verdaderos defectos cosméticos y variaciones aceptables. Aprenden de datos de imágenes históricas. La IA distingue sin esfuerzo un rasguño crítico de marcas inofensivas de máquinas herramienta. Esto reduce drásticamente las tasas de falsos positivos. Pida a los proveedores que demuestren sus procesos de capacitación en redes neuronales.
El control de calidad industrial requiere un estricto cumplimiento de los estándares. El sistema debe ser compatible con estándares industriales como ASTM E1444 e ISO 9934. Estos estándares dictan intensidades de campo magnético y condiciones de iluminación específicas. Las soluciones de inspección automatizadas deberían automatizar el registro de cumplimiento. Deben registrar datos de imágenes históricas de forma segura. Esto permite un potente análisis de la causa raíz más adelante. Puede rastrear un defecto hasta una broca defectuosa específica.
Los suelos de las fábricas presentan duras realidades. Rara vez son entornos prístinos. Debes manejar las partículas magnéticas con cuidado. La mayoría de los sistemas utilizan una suspensión de baño húmeda. Debes controlar las concentraciones del baño diariamente. Muy pocas partículas causan fallas omitidas. Demasiadas partículas crean imágenes turbias e ilegibles. Los operadores realizan pruebas de volumen de sedimentación para garantizar las proporciones adecuadas. Las condiciones de iluminación ambiental también varían constantemente. Las cabinas de inspección fluorescentes requieren una luz blanca ambiental extremadamente baja (menos de 20 lux). El polvo y la niebla de aceite degradan las lentes de las cámaras con el tiempo. El mantenimiento preventivo no es negociable.
El requisito de desmagnetización toma por sorpresa a muchos compradores. Las piezas mantienen magnetismo residual después de la inspección. No se pueden enviar componentes magnetizados. Los engranajes magnetizados atraen virutas de metal durante el funcionamiento. Esto provoca fallas mecánicas catastróficas. El sistema debe incluir una bobina de desmagnetización robusta. La pieza pasa a través de un campo magnético alterno y decreciente. Esto neutraliza completamente el magnetismo residual. Verifique que los niveles finales de Gauss cumplan con las especificaciones de su cliente.
La capacitación de los operadores sigue siendo un factor crítico de adopción. Los sistemas totalmente autónomos todavía requieren supervisión humana. Necesita técnicos capacitados para calibrar las cámaras. Deben establecer los umbrales de detección correctamente. Se encargan de los programas de mantenimiento y reposición de líquidos. La gestión del cambio dicta el éxito aquí. La inspección cosmética magnética reemplaza las comprobaciones visuales manuales. Debe volver a capacitar a sus inspectores para que se conviertan en operadores del sistema. Analizarán las tendencias de los datos en lugar de mirar partes.
Errores comunes que se deben evitar durante la implementación:
Ignorar los niveles de iluminación de fondo cerca de la cabina de inspección.
No verificar la efectividad de la desmagnetización en formas complejas.
Saltarse las comprobaciones diarias de calibración de las lámparas ultravioleta.
Tratar el algoritmo de IA como una herramienta de 'configurar y olvidar' sin un reentrenamiento continuo.
Elegir al proveedor adecuado requiere pruebas disciplinadas. No puede confiar únicamente en los folletos de marketing. Trate el proceso de adquisición como un ejercicio de validación de ingeniería.
Establezca métricas de éxito estrictas: defina matemáticamente un 'defecto cosmético' antes de evaluar a los proveedores. Cuantifique sus tasas actuales de falsos positivos. Documente las longitudes y profundidades aceptables de los defectos. Un proveedor no puede configurar un sistema sin estos parámetros exactos. Las definiciones precisas evitan expectativas desalineadas.
Realice pruebas de prueba de concepto (PoC): nunca compre a ciegas. Enviar un lote controlado de piezas al proveedor. Incluya las piezas 'buenas' conocidas. Incluya partes 'malas' obvias. Lo más importante es incluir partes 'límite'. Estos casos extremos ponen a prueba los límites del algoritmo de IA. Evalúe la precisión en el mundo real de sus informes de detección. ¿Captaron la grieta del cabello? ¿Pasaron la mancha inofensiva?
Evalúe la eficiencia de los consumibles y la reducción de desechos: mire más allá de la cotización inicial de hardware. Tenga en cuenta el impacto operativo a largo plazo. Evaluar las tasas de consumo de fluido portador y partículas magnéticas. Realice un seguimiento de la reducción esperada de rechazos falsos. Un sistema de alta precisión se amortiza al guardar piezas funcionales del contenedor de chatarra. Compare su volumen de desechos actual con los resultados de las pruebas PoC.
Método de inspección |
Visibilidad de microdefectos |
Tasa de falsos rechazos |
Impacto de la fatiga del operador |
Trazabilidad de datos |
|---|---|---|---|---|
Comprobación óptica manual |
Bajo |
Alto |
Severo |
Ninguno |
Visión automatizada estándar |
Medio |
Moderado |
Ninguno |
Alto |
Inspección cosmética magnética |
muy alto |
Muy bajo |
Ninguno |
Alto |
La clasificación manual subjetiva limita la escalabilidad de la fabricación. La iluminación impredecible y las superficies reflectantes anulan los sistemas ópticos estándar. La inspección cosmética con imán elimina estos obstáculos por completo. Transforma la evaluación de superficies ambiguas en un proceso verificable de alto contraste. La fuga de flujo obliga a que el defecto se revele claramente. Las cámaras de alta resolución capturan estos datos a la perfección. Los algoritmos de IA aplican sus tolerancias de calidad específicas sin fatiga ni sesgos.
Sin embargo, el hardware más sofisticado requiere una implementación estratégica. Es tan efectivo como el umbral de sintonización detrás de él. Debes gestionar estrictamente las variables ambientales. La desmagnetización debe realizarse de forma fiable. Los operadores deben adaptarse a la gestión del software en lugar de clasificar piezas manualmente. Estas realidades prácticas dictan el éxito final de su implementación.
Ahora es el momento de evaluar objetivamente los cuellos de botella del control de calidad. Reúna una muestra mixta de las geometrías de sus componentes más desafiantes. Solicite hoy un estudio de viabilidad a proveedores especializados. Pruebe su hardware con sus umbrales cosméticos más estrictos para ver la diferencia mensurable de primera mano.
R: Este equipo sólo funciona con materiales ferromagnéticos. Requiere metales capaces de magnetizarse fuertemente. El acero al carbono, el hierro fundido y los aceros de baja aleación funcionan perfectamente. No puede inspeccionar metales no ferrosos como aluminio, latón o cobre. También falla en el acero inoxidable austenítico, ya que esta estructura de aleación específica no retiene un campo magnético.
R: Por lo general, complementa o mejora la óptica existente en lugar de reemplazar el concepto óptico por completo. El sistema todavía depende de cámaras y lentes de alta gama. Simplemente agrega una aplicación de partículas magnéticas e iluminación especializada para crear un contraste artificial. A menudo integra la estación magnética directamente en su flujo de trabajo actual basado en visión.
R: Los algoritmos avanzados de visión e inteligencia artificial se encargan de esta tarea. Los programadores establecen estrictas bandas de tolerancia matemática. El sistema analiza el volumen y la forma de la acumulación de partículas. Si la indicación cae por debajo del umbral de píxeles programado, la IA lo clasifica como una variación cosmética. Ignora marcas de herramientas inofensivas y al mismo tiempo señala defectos verdaderos.
R: Normalmente, puede esperar un retorno de la inversión en un plazo de 12 a 24 meses. Este cronograma depende en gran medida de su volumen de producción. Los ahorros se derivan de reducciones masivas en los falsos rechazos. Dejas de desechar piezas funcionales. Además, reduce las horas de mano de obra que antes se dedicaban a la clasificación y clasificación lenta y manual.