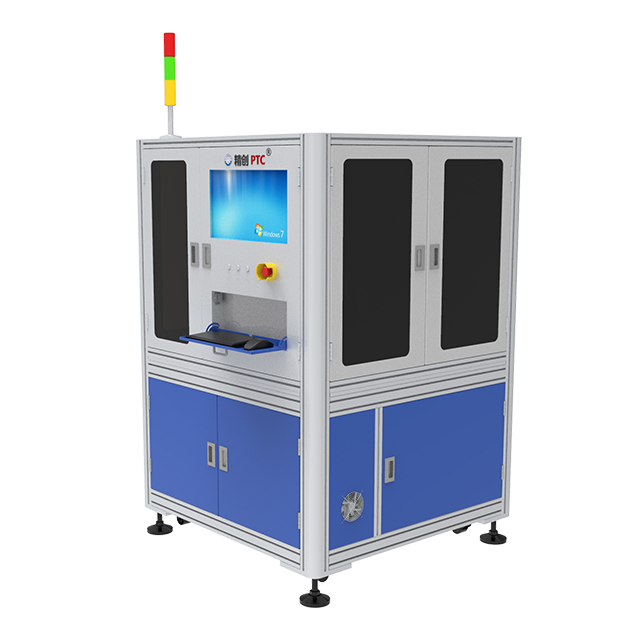
メーカーは、生産ラインにおける品質管理のボトルネックと常に戦っています。主観的な手動チェックでは、出力が大幅に遅くなります。人間の目だけに頼ると欠陥が見落とされてしまいます。また、コストのかかる誤った拒否も発生します。標準的な光学システムは、この問題の解決を試みます。しかし、微細な欠陥を正確に照らすのは困難です。反射グレアと複雑な金属の形状により、基本的なカメラは混乱します。彼らは、無害な影を重大な亀裂と誤解することがよくあります。信頼性の高い外観グレーディングを確保するには、より良い方法が必要です。
磁気原理を統合することで、この正確な視認性の問題が解決されます。隠れた表面の欠陥の周囲に定量化可能なコントラストを強制します。このアプローチにより、品質管理が主観的なボトルネックから予測可能なプロセスに移行します。データ駆動型の製造を実現します。この記事では、磁束が目に見えない表面の異常をどのように明らかにするかを学びます。これらのシステムをシームレスに統合する方法を検討していきます。また、特定の制作ニーズに合わせてハードウェア オプションを評価するための実践的な手順についても説明します。
微小欠陥のコントラストの強化: 磁石の外観検査装置は、欠陥箇所に目に見えるコントラストを強制し、標準的な光学機器では見えないヘアラインの亀裂や表面の異常を明らかにします。
誤検知の削減: 磁束データと自動検査アルゴリズムを組み合わせることで、外観の評価が標準化され、主観的な人為的エラーが最小限に抑えられます。
交換ではなく統合: 最新のシステムは、ワークフロー全体の見直しを必要とするのではなく、既存の外観検査装置や生産ラインと統合するように設計されています。
評価の焦点: 導入を成功させるには、ベースライン検出感度とともに、スループット容量、部品形状の処理、消磁要件を評価する必要があります。
従来の光学カメラは、産業環境において厳しい制限に直面しています。彼らは異常を捕捉するために完全に外部照明に依存しています。反射率の高い金属表面は、光学的に深刻な問題を引き起こします。シンプルな曲線エッジが予期せぬ光を反射します。テクスチャーのある金属は、コンポーネント全体に影を作成します。この視覚的な「ノイズ」は、標準の光学センサーを大きく混乱させます。基本的なカメラでは、構造的な亀裂と無害な影を区別できません。高精度のグレーディングに必要なベースラインのコントラストが欠けているだけです。
人間の主観により、化粧品の評価はさらに複雑になります。手作業による検査では、生産ラインに大きなばらつきが生じます。床に数時間座っているだけで目の疲労が始まります。オペレーターは長時間の勤務中に集中力を失いやすくなります。技術者が異なれば、適用するベースライン基準も異なります。わずかな傷は朝の検査に合格しても、夜勤中に不合格になる可能性があります。一貫性のないトレーニングは、この変動をさらに悪化させます。主観的な品質管理プロセスを拡張することはできません。
この不正確さによる経済的コストは急速に増大します。メーカーは 2 つの異なるリスクに直面しています。まず、欠陥のある部品を顧客に発送するリスクがあります。これはブランドの評判を即座に傷つけます。また、高額な商品の返品も発生します。第二に、過度に攻撃的な検査官は、完全に機能する部品を廃棄します。無害なツールマークに重大な欠陥としてフラグを立てます。この誤検知フラグにより、歩留まりが低下します。コンポーネントが廃棄されるたびに損失が発生します。信頼性のある 表面欠陥の検出では、 両方のリスクを同時に排除する必要があります。
漏洩磁束 (MFL) は、このテクノロジーの中核となる物理学を提供します。この装置は強磁性コンポーネントを一時的に磁化します。磁力線は固体金属の中をスムーズに移動します。亀裂や表面の空洞がこれらの線を突然中断します。磁場は空の空隙を容易に横切ることができません。代わりに、表面から外側に向かって湾曲します。これにより、局所的な磁束漏れ磁場が発生します。次に、特殊な磁性粒子が部品に適用されます。漏れ磁場はこれらの粒子をきずの中に直接引き込みます。それらは欠損部位にしっかりと蓄積されます。これにより、異常が存在する場所に明確な視覚的コントラストが強制されます。
高解像度マシン ビジョン システムは、この人工的に誘発されたコントラストを捕捉します。これにより強力な相乗効果が生まれます。磁場により、欠陥が確実に見えるようになります。カメラは単にデータを記録するだけです。 マグネット式外観検査装置です。 この相乗効果を見事に活かしたのが特殊な粒子は紫外線下で明るく発光します。カメラは、暗い背景に対して鮮やかな兆候を捉えます。これにより、反射グレアの問題が完全に解消されます。視覚システムはもはや推測しません。数学的な確実性が見られます。
このハイブリッド アプローチは、明確な欠陥を分類することに優れています。ソフトウェア アルゴリズムは、蓄積された粒子形状を分析します。これらは、重大な構造的亀裂と軽微な表面上の凹凸を区別します。深い亀裂には大量の粒子が吸い込まれます。浅い傷はほとんどつきません。特定の許容値のしきい値に合わせて機器を調整できます。システムは、許容可能なめっき欠陥を無視します。危険な混入物を即座に警告します。合格と不合格の正確な境界を制御することができます。
欠陥の種類 |
磁束応答 |
光学署名 |
採点アクション |
|---|---|---|---|
構造的亀裂 |
高い磁束漏れ |
シャープで緻密な粒子ライン |
クリティカル拒否 |
表面の傷 |
低磁束漏れ |
かすかな分散粒子 |
公差チェック |
地下包含物 |
中程度の広い漏れ |
あいまいなクラスター化された表示 |
しきい値依存 |
ツーリングマーク |
磁束漏れなし |
粒子の蓄積がない |
合格 |
購入者は、いくつかの実用的な側面からハードウェアを評価する必要があります。速度と互換性は依然として最優先事項です。 外観検査装置の アップグレードは、ベースラインの生産ペースに一致する必要があります。システムが遅いと、工場に大きなボトルネックが生じます。
機器が回線速度にどのように適合するかを評価する必要があります。部品の磁化には数ミリ秒かかります。パーティクル流体を適用すると秒数が追加されます。画像の分析には堅牢な処理能力が必要です。このサイクル タイムにより上流の組み立てが遅くなりますか?最良のシステムは並列処理を利用します。彼らは、ある部分を磁化しながら別の部分を磁化します。ベンダーが正確なコンポーネント量に対して特定のサイクル時間を保証していることを確認してください。
現代の工場では、単一の SKU を生産することはほとんどありません。システムは複雑な形状を簡単に処理できる必要があります。大規模な再工具を行わずに、ギア、シャフト、平らなプレートを検査する必要があります。さまざまな強磁性組成の処理を評価します。鋼合金が異なれば、必要な磁場の強度も異なります。装置はプログラム可能な磁化プロファイルを提供する必要があります。これにより、製品の実行間の迅速な切り替えが可能になります。柔軟性により、コストのかかるハードウェアのダウンタイムを防ぎます。
ハードウェアがイメージを提供します。ソフトウェアが決定を行います。機械学習を活用したシステムを探してください。深層学習モデルは、真の表面上の欠陥と許容可能な変動を区別します。彼らは過去の画像データから学習します。 AI は重大な傷と無害な工作機械の傷を簡単に区別します。これにより、誤検知率が大幅に減少します。ベンダーにニューラル ネットワークのトレーニング プロセスをデモンストレーションするよう依頼してください。
工業用品質管理では、厳格な基準の順守が必要です。システムは、ASTM E1444 や ISO 9934 などの業界標準をサポートする必要があります。これらの標準は、特定の磁場の強度と照明条件を規定します。 自動検査 ソリューションでは、コンプライアンスのログ記録を自動化する必要があります。過去の画像データを安全に記録する必要があります。これにより、後で強力な根本原因分析が可能になります。欠陥を追跡して、特定の欠陥のあるドリルビットにまで遡ることができます。
工場の現場には厳しい現実があります。自然のままの環境であることはほとんどありません。磁性粒子は慎重に管理する必要があります。ほとんどのシステムは湿式バス懸濁液を使用します。浴中の濃度を毎日監視する必要があります。粒子が少なすぎると、欠陥が見逃される原因になります。粒子が多すぎると、濁った判読不能な画像が作成されます。オペレーターは沈下量テストを実施して、適切な比率を確保します。周囲の照明条件も常に変動します。蛍光検査ブースでは、非常に低い周囲白色光 (20 ルクス未満) が必要です。埃やオイルミストは時間の経過とともにカメラのレンズを劣化させます。予防メンテナンスは交渉の余地がありません。
消磁要件は多くの購入者を不意を突くものです。検査後も部品には残留磁気が残っています。磁気を帯びたコンポーネントは発送できません。磁化されたギアは動作中に金属の削りくずを引きつけます。これにより、致命的な機械的故障が発生します。システムには堅牢な消磁コイルが含まれている必要があります。この部品は、減少する交互磁場を通過します。これにより残留磁気が完全に中和されます。最終的なガウス レベルが顧客の仕様を満たしていることを確認します。
オペレーターのトレーニングは依然として重要な採用要素です。完全自律型システムでも依然として人間の監視が必要です。カメラを調整するには熟練した技術者が必要です。検出しきい値を正しく設定する必要があります。液体の交換やメンテナンスのスケジュールにも対応します。ここでの成功は変更管理によって決まります。 磁石の外観検査は 手動の目視検査に代わるものです。検査官をシステムオペレーターになるように再訓練する必要があります。彼らは部分を見つめるのではなく、データの傾向を分析します。
実装中に避けるべきよくある間違い:
検査ブース付近の背景照明レベルを無視する。
複雑な形状での消磁効果の検証ができていない。
紫外線ランプの毎日の校正チェックをスキップします。
継続的な再トレーニングを行わずに、AI アルゴリズムを「設定したら忘れる」ツールとして扱います。
適切なベンダーを選択するには、規律あるテストが必要です。マーケティングパンフレットだけに頼ることはできません。調達プロセスをエンジニアリング検証の演習として扱います。
厳密な成功指標を確立する: ベンダーを評価する前に、「表面上の欠陥」を数学的に定義します。現在の誤検知率を定量化します。許容可能な欠陥の長さと深さを文書化します。ベンダーは、これらの正確なパラメータがなければシステムを構成できません。正確な定義により、期待のずれを防ぎます。
概念実証 (PoC) テストを実施する: 決して盲目的に購入しないでください。管理された部品のバッチをベンダーに送ります。既知の「良い」部分を含めます。明らかな「悪い」部分を含めます。最も重要なのは、「境界線」部分を含めることです。これらのエッジケースでは、AI アルゴリズムの限界がテストされます。検出レポートの実際の精度を評価します。ヘアラインクラックを捉えたでしょうか?無害な汚れを通過させたのでしょうか?
消耗品の効率とスクラップの削減を評価する: ハードウェアの最初の見積もりを超えて検討します。長期的な運用への影響を考慮します。キャリア流体と磁性粒子の消費率を評価します。誤拒否スクラップの予想される削減量を追跡します。高精度のシステムは、機能部品をスクラップ箱から節約することで元が取れます。現在のスクラップ量を PoC テストの結果と比較してベンチマークします。
検査方法 |
微小欠陥の可視性 |
本人拒否率 |
オペレータの疲労の影響 |
データのトレーサビリティ |
|---|---|---|---|---|
手動光学検査 |
低い |
高い |
厳しい |
なし |
標準自動ビジョン |
中くらい |
適度 |
なし |
高い |
磁石の外観検査 |
非常に高い |
非常に低い |
なし |
高い |
主観的な手動グレーディングは製造の拡張性を制限します。予測できない照明と反射面は、標準的な光学システムを打ち負かします。磁石の外観検査は、これらのハードルを完全に排除します。曖昧な表面評価を、コントラストの高い検証可能なプロセスに変換します。磁束漏れにより、欠陥がはっきりと明らかになります。高解像度カメラはこのデータを完璧にキャプチャします。 AI アルゴリズムは、疲労や偏見を伴うことなく、特定の品質許容範囲を適用します。
ただし、最も洗練されたハードウェアには戦略的な実装が必要です。これは、その背後にあるしきい値調整と同じくらい効果的です。環境変数を厳密に管理する必要があります。消磁は確実に行われなければなりません。オペレータは部品を手動で分類するのではなく、ソフトウェアを管理することに適応する必要があります。これらの現実的な現実が、展開の最終的な成功を左右します。
今こそ、品質管理のボトルネックを客観的に評価する時期です。最も困難なコンポーネント ジオメトリの混合サンプルを収集します。今すぐ専門ベンダーに実現可能性調査を依頼してください。最も厳格な外観上のしきい値に照らしてハードウェアをテストし、測定可能な違いを直接確認してください。
A: この装置は強磁性体でのみ動作します。強力に磁化できる金属が必要です。炭素鋼、鋳鉄、低合金鋼は完璧に機能します。アルミニウム、真鍮、銅などの非鉄金属は検査できません。また、オーステナイト系ステンレス鋼では、この特定の合金構造が磁場を保持しないため、失敗します。
A: 通常、光学概念を完全に置き換えるのではなく、既存の光学系を補完またはアップグレードします。このシステムは依然としてハイエンドのカメラとレンズに依存しています。磁性粒子の適用と特殊な照明を追加するだけで、人工的なコントラストが作成されます。多くの場合、磁気ステーションを現在のビジョンベースのワークフローに直接統合します。
A: 高度な AI およびビジョン アルゴリズムがこのタスクを処理します。プログラマは厳密な数学的許容範囲を設定します。このシステムは蓄積した粒子の体積と形状を分析します。兆候がプログラムされたピクセルしきい値を下回る場合、AI はそれを表面上の変化として分類します。真の欠陥にフラグを立てながら、無害な工具の跡は無視します。
A: 通常、12 ~ 24 か月以内に投資収益率が期待できます。このスケジュールは、生産量に大きく依存します。この節約は、誤った拒否の大幅な削減によってもたらされます。機能部品を廃棄するのはやめましょう。さらに、これまで時間のかかる手動の分類とグレーディングに費やされていた労働時間を削減できます。