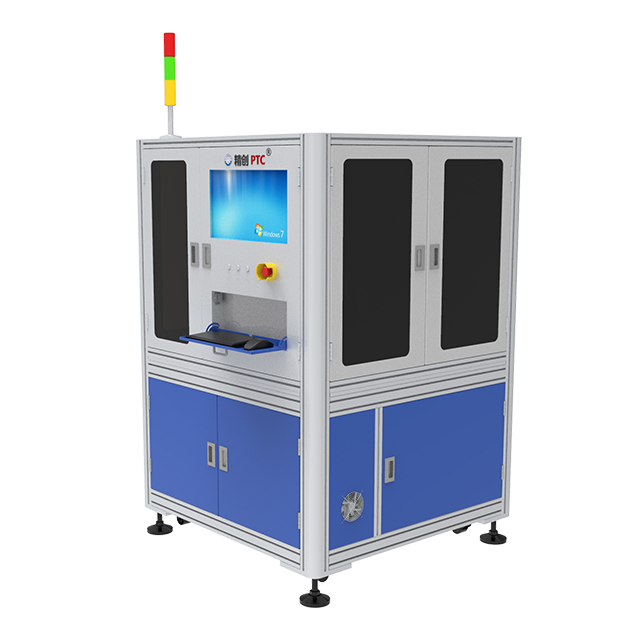
Üreticiler sürekli olarak üretim hatlarında kalite kontrol darboğazlarıyla mücadele ediyor. Öznel manuel kontroller çıktıyı önemli ölçüde yavaşlatır. Tamamen insan gözüne güvenmek, gözden kaçan kusurlara yol açar. Aynı zamanda maliyetli, hatalı retlere de neden olur. Standart optik sistemler bu sorunu çözmeye çalışır. Ancak mikroskobik kusurları doğru bir şekilde aydınlatmak için çabalıyorlar. Yansıtıcı parlama ve karmaşık metal geometriler temel kameraların kafasını karıştırır. Genellikle zararsız gölgeleri kritik çatlaklar olarak yanlış yorumlarlar. Güvenilir kozmetik derecelendirme sağlamak için daha iyi bir yola ihtiyacınız var.
Manyetik ilkeleri entegre etmek bu görünürlük sorununu çözer. Gizli yüzey kusurlarının etrafında ölçülebilir kontrastı zorlar. Bu yaklaşım, kalite kontrolünü subjektif bir darboğazdan öngörülebilir bir sürece dönüştürür. Veriye dayalı üretimi gerçeğe dönüştürüyor. Bu makalede manyetik akının görünmez yüzey anormalliklerini nasıl ortaya çıkardığını öğreneceksiniz. Bu sistemleri sorunsuz bir şekilde nasıl entegre edebileceğimizi araştıracağız. Ayrıca özel üretim ihtiyaçlarınız için donanım seçeneklerini değerlendirmeye yönelik pratik adımları da keşfedeceksiniz.
Mikro Kusurlar için Geliştirilmiş Kontrast: Mıknatıslı kozmetik inceleme ekipmanı, kusurlu bölgelerde görünür kontrastı zorlayarak, standart optiklerle görülmeyen ince çatlakları ve yüzey anormalliklerini ortaya çıkarır.
Yanlış Reddetme Oranlarının Azaltılması: Manyetik akı verilerinin otomatik denetim algoritmalarıyla birleştirilmesi, kozmetik değerlendirmeyi standartlaştırarak öznel insan hatasını en aza indirir.
Değiştirme yerine Entegrasyon: Modern sistemler, toplam iş akışı revizyonunu gerektirmek yerine, mevcut görsel denetim ekipmanı ve üretim hatlarıyla entegre olacak şekilde tasarlanmıştır.
Değerlendirme Odağı: Başarılı bir benimseme, temel algılama hassasiyetinin yanı sıra üretim kapasitesinin, parça geometrisinin işlenmesinin ve manyetiklik giderme gereksinimlerinin değerlendirilmesini gerektirir.
Geleneksel optik kameralar endüstriyel ortamlarda ciddi sınırlamalarla karşı karşıyadır. Anormallikleri yakalamak için tamamen dış aydınlatmaya güveniyorlar. Yüksek derecede yansıtıcı metal yüzeyler ciddi optik zorluklar yaratır. Basit bir kavisli kenar, ışığı tahmin edilemeyecek şekilde yansıtır. Dokulu metaller bileşenin tamamında gölgeler oluşturur. Bu görsel 'gürültü', standart optik sensörlerin kafasını büyük ölçüde karıştırır. Temel kameralar yapısal bir çatlak ile zararsız bir gölge arasında ayrım yapamaz. Yüksek hassasiyetli sınıflandırma için gereken temel kontrasttan yoksundurlar.
İnsan öznelliği kozmetik değerlendirmeyi daha da karmaşık hale getirir. Manuel inceleme, üretim hattına çok büyük değişkenlik getirir. Göz yorgunluğu, yerde saatlerce çalıştıktan sonra ortaya çıkar. Operatörler uzun vardiyalar sırasında kolayca odağını kaybeder. Farklı teknisyenler farklı temel standartları uygular. Hafif bir çizik sabah muayenesinden geçebilir ancak gece vardiyasında başarısız olabilir. Tutarsız eğitim bu değişkenliği artırır. Subjektif bir kalite kontrol sürecini basitçe ölçeklendiremezsiniz.
Bu yanlışlığın finansal maliyeti hızla artıyor. Üreticiler iki farklı riskle karşı karşıyadır. İlk olarak, kusurlu parçaları müşterilere gönderme riskiyle karşı karşıya kalıyorlar. Bu da marka itibarına anında zarar verir. Aynı zamanda pahalı ürün iadelerini de tetikler. İkincisi, aşırı agresif denetçiler mükemmel işlevselliğe sahip parçaları hurdaya çıkarıyor. Zararsız takım izlerini ciddi kusurlar olarak işaretlerler. Bu yanlış pozitif işaretleme getiri oranlarını yok eder. Hurdaya çıkarılan her bileşende para kaybedersiniz. Güvenilir yüzey kusur tespiti her iki riski de aynı anda ortadan kaldırmalıdır.
Manyetik akı kaçağı (MFL), bu teknolojinin temel fiziği sağlar. Ekipman ferromanyetik bileşeni geçici olarak mıknatıslar. Manyetik çizgiler katı metalin içinden sorunsuzca geçer. Bir çatlak veya yüzey boşluğu bu çizgileri aniden keser. Manyetik alan boş hava boşluğunu kolaylıkla geçemez. Bunun yerine yüzeyden dışarıya doğru eğilir. Bu, lokalize bir akı sızıntı alanı yaratır. Daha sonra parçaya özel manyetik parçacıklar uygulanır. Sızıntı alanı bu parçacıkları doğrudan kusurun içine çeker. Kusur bölgesinde sıkı bir şekilde birikirler. Bu, tam olarak anormalliğin olduğu yerde keskin bir görsel kontrast oluşmasını sağlar.
Yüksek çözünürlüklü yapay görme sistemleri daha sonra yapay olarak oluşturulan bu kontrastı yakalar. Bu güçlü bir sinerji yaratır. Manyetik alan kusurun görünür olmasını garanti eder. Kamera yalnızca verileri kaydeder. Mıknatıslı kozmetik muayene ekipmanı bu sinerjiyi güzel bir şekilde kullanıyor. Özel parçacıklar ultraviyole ışık altında parlak bir şekilde parlıyor. Kamera, karanlık bir arka planda parlak görüntüler yakalar. Bu, yansıtıcı parlama sorununu tamamen ortadan kaldırır. Görüş sistemi artık tahminde bulunmuyor. Matematiksel kesinlik görür.
Bu hibrit yaklaşım, farklı kusurları kategorize etme konusunda başarılıdır. Yazılım algoritmaları biriken parçacık şekillerini analiz eder. Kritik yapısal çatlaklar ile küçük kozmetik düzensizlikler arasında ayrım yaparlar. Derin bir çatlak büyük miktarlarda parçacıkları çeker. Sığ bir çizik çok az çizer. Ekipmanı belirli toleransların eşiğine göre ayarlayabilirsiniz. Sistem kabul edilebilir kaplama kusurlarını göz ardı eder. Tehlikeli kapanımları anında işaretler. Başarılı ve başarısız arasındaki sınırı tam olarak siz kontrol edersiniz.
Kusur Türü |
Manyetik Akı Tepkisi |
Optik İmza |
Not Verme Eylemi |
|---|---|---|---|
Yapısal Çatlak |
Yüksek akı kaçağı |
Keskin, yoğun parçacık çizgisi |
Kritik Reddetme |
Yüzey Çiziği |
Düşük akı kaçağı |
Soluk, dağınık parçacıklar |
Tolerans Kontrolü |
Yeraltı Katılımı |
Orta, geniş sızıntı |
Bulanık, kümelenmiş gösterge |
Eşiğe Bağlı |
Takım İşareti |
Akı kaçağı yok |
Parçacık oluşumu yok |
Geçmek |
Alıcıların donanımı çeşitli pratik boyutlara göre değerlendirmesi gerekir. Hız ve uyumluluk en önemli öncelikler olmaya devam ediyor. Görsel inceleme ekipmanı yükseltmeleri temel üretim hızınıza uygun olmalıdır. Yavaş bir sistem büyük bir fabrika darboğazı yaratır.
Ekipmanın hat hızlarınızla nasıl uyum sağladığını değerlendirmelisiniz. Bir parçanın mıknatıslanması milisaniyeler alır. Parçacık sıvısının uygulanması saniyeler ekler. Görüntüyü analiz etmek güçlü bir işlem gücü gerektirir. Bu döngü süresi yukarı yöndeki montajı yavaşlatıyor mu? En iyi sistemler paralel işlemeyi kullanır. Bir parçayı görüntülerken diğerini mıknatıslıyorlar. Satıcının tam bileşen hacimleriniz için belirli döngü sürelerini garanti ettiğinden emin olun.
Modern fabrikalar nadiren tek SKU üretir. Sisteminizin karmaşık geometrileri kolayca işlemesi gerekir. Dişlileri, milleri ve düz plakaları, kapsamlı yeniden takımlama işlemlerine gerek kalmadan incelemelidir. Değişken ferromanyetik bileşimlerle nasıl başa çıktığını değerlendirin. Farklı çelik alaşımları farklı manyetik alan güçleri gerektirir. Ekipman programlanabilir mıknatıslanma profilleri sunmalıdır. Bu, ürün çalışmaları arasında hızlı geçişlere olanak tanır. Esneklik, maliyetli donanım kesintilerini önler.
Donanım görüntüyü sağlar. Yazılım kararı sağlar. Makine öğrenimini kullanan sistemleri arayın. Derin öğrenme modelleri, gerçek kozmetik kusurlar ile kabul edilebilir varyasyonlar arasında ayrım yapar. Geçmiş görüntü verilerinden öğrenirler. Yapay zeka, kritik çizikleri zararsız makine işleme izlerinden zahmetsizce ayırır. Bu, yanlış pozitif oranları önemli ölçüde azaltır. Satıcılardan sinir ağı eğitim süreçlerini göstermelerini isteyin.
Endüstriyel kalite kontrolü, standartlara sıkı sıkıya bağlı kalmayı gerektirir. Sistemin ASTM E1444 ve ISO 9934 gibi endüstri standartlarını desteklemesi gerekir. Bu standartlar belirli manyetik alan güçlerini ve aydınlatma koşullarını belirler. Otomatik denetim çözümleri uyumluluk günlüğünü otomatikleştirmelidir. Geçmiş görüntü verilerini güvenli bir şekilde kaydetmeleri gerekir. Bu, daha sonra güçlü kök neden analizine olanak sağlar. Bir kusurun izini belirli bir hatalı matkap ucuna kadar sürebilirsiniz.
Fabrika zeminleri sert gerçekleri temsil ediyor. Bunlar nadiren bozulmamış ortamlardır. Manyetik parçacıkları dikkatli bir şekilde yönetmelisiniz. Çoğu sistem ıslak banyo süspansiyonu kullanır. Banyo konsantrasyonlarını günlük olarak izlemelisiniz. Çok az parçacık gözden kaçan kusurlara neden olur. Çok fazla parçacık çamurlu, okunamayan görüntüler oluşturur. Operatörler uygun oranları sağlamak için çökelme hacmi testleri yapar. Ortam aydınlatma koşulları da sürekli dalgalanır. Floresan muayene kabinleri son derece düşük ortam beyaz ışığına (20 Lux'un altında) ihtiyaç duyar. Toz ve yağ buharı zamanla kamera lenslerinin bozulmasına neden olur. Önleyici bakım tartışılamaz.
Demanyetizasyon gerekliliği birçok alıcıyı hazırlıksız yakalıyor. Parçalar incelemeden sonra artık mıknatıslanmayı tutar. Mıknatıslanmış bileşenleri gönderemezsiniz. Mıknatıslanmış dişliler çalışma sırasında metal talaşlarını çeker. Bu, yıkıcı mekanik arızaya neden olur. Sistem sağlam bir manyetiklik giderme bobini içermelidir. Parça, alternatif, azalan bir manyetik alandan geçer. Bu, kalan manyetizmayı tamamen nötralize eder. Nihai Gauss seviyelerinin müşteri spesifikasyonlarınızı karşıladığını doğrulayın.
Operatör eğitimi kritik bir benimseme faktörü olmayı sürdürüyor. Tamamen otonom sistemler hala insan gözetimine ihtiyaç duyuyor. Kameraları kalibre etmek için yetenekli teknisyenlere ihtiyacınız var. Tespit eşiklerini doğru ayarlamaları gerekir. Sıvı değişimi ve bakım programlarını yönetirler. Değişim yönetimi burada başarıyı belirler. Mıknatıslı kozmetik inceleme, manuel görsel kontrollerin yerini alır. Sistem operatörleri olmaları için denetçilerinizi yeniden eğitmelisiniz. Parçalara bakmak yerine veri eğilimlerini analiz edecekler.
Uygulama Sırasında Kaçınılması Gereken Yaygın Hatalar:
Muayene kabininin yakınındaki arka plan aydınlatma seviyelerinin göz ardı edilmesi.
Karmaşık şekillerde manyetikliği giderme etkinliğinin doğrulanamaması.
Ultraviyole lambalar için günlük kalibrasyon kontrollerinin atlanması.
Yapay zeka algoritmasını sürekli yeniden eğitim gerektirmeden bir 'ayarla ve unut' aracı olarak ele almak.
Doğru satıcıyı seçmek disiplinli testler gerektirir. Yalnızca pazarlama broşürlerine güvenemezsiniz. Tedarik sürecini bir mühendislik doğrulama uygulaması olarak ele alın.
Sıkı Başarı Metrikleri Oluşturun: Satıcıları değerlendirmeden önce matematiksel olarak bir 'kozmetik kusuru' tanımlayın. Mevcut yanlış pozitif oranlarınızı ölçün. Kabul edilebilir kusur uzunluklarını ve derinliklerini belgeleyin. Bir satıcı, bu kesin parametreler olmadan bir sistemi yapılandıramaz. Kesin tanımlar yanlış hizalanmış beklentileri önler.
Kavram Kanıtı (PoC) Testi Yapın: Asla körü körüne satın almayın. Satıcıya kontrollü bir parça partisi gönderin. Bilinen 'iyi' parçaları ekleyin. Bariz 'kötü' kısımları ekleyin. En önemlisi, 'sınır çizgisi' kısımlarını ekleyin. Bu uç durumlar, yapay zeka algoritmasının sınırlarını test eder. Tespit raporlarının gerçek dünyadaki doğruluğunu değerlendirin. Kılcal çatlakları yakaladılar mı? Zararsız lekeyi geçtiler mi?
Sarf Malzemesi Verimliliğini ve Hurda Azalmasını Değerlendirin: İlk donanım teklifinin ötesine bakın. Uzun vadeli operasyonel etki faktörü. Taşıyıcı sıvı ve manyetik parçacık tüketim oranlarını değerlendirin. Yanlış reddedilen hurdada beklenen azalmayı takip edin. Son derece hassas bir sistem, işlevsel parçaları hurda kutusundan kurtararak masrafını çıkarır. Mevcut hurda hacminizi PoC testi sonuçlarıyla karşılaştırın.
Muayene Yöntemi |
Mikro Kusur Görünürlüğü |
Yanlış Reddetme Oranı |
Operatör Yorulma Etkisi |
Veri İzlenebilirliği |
|---|---|---|---|---|
Manuel Optik Kontrol |
Düşük |
Yüksek |
Haşin |
Hiçbiri |
Standart Otomatik Görüş |
Orta |
Ilıman |
Hiçbiri |
Yüksek |
Mıknatıs Kozmetik Muayenesi |
Çok Yüksek |
Çok Düşük |
Hiçbiri |
Yüksek |
Öznel manuel derecelendirme, üretimin ölçeklenebilirliğini sınırlar. Tahmin edilemeyen aydınlatma ve yansıtıcı yüzeyler standart optik sistemleri alt eder. Mıknatıslı kozmetik muayene bu engelleri tamamen ortadan kaldırır. Belirsiz yüzey değerlendirmesini yüksek kontrastlı, doğrulanabilir bir sürece dönüştürür. Akı sızıntısı, kusurun kendisini açıkça ortaya çıkarmasına zorlar. Yüksek çözünürlüklü kameralar bu verileri kusursuz bir şekilde yakalar. Yapay zeka algoritmaları, belirli kalite toleranslarınızı yorulmadan veya önyargısız şekilde uygular.
Ancak en gelişmiş donanım, stratejik uygulama gerektirir. Yalnızca arkasındaki eşik ayarı kadar etkilidir. Çevresel değişkenleri sıkı bir şekilde yönetmelisiniz. Demanyetizasyon güvenilir bir şekilde gerçekleşmelidir. Operatörlerin parçaları manuel olarak sıralamak yerine yazılımı yönetmeye uyum sağlamaları gerekiyor. Bu pratik gerçekler, dağıtımınızın nihai başarısını belirler.
Artık kalite kontrol darboğazlarınızı objektif bir şekilde değerlendirmenin zamanı geldi. En zorlu bileşen geometrilerinizin karışık bir örneğini toplayın. Uzman satıcılardan bugün bir fizibilite çalışması talep edin. Ölçülebilir farkı ilk elden görmek için donanımlarını en katı kozmetik eşiklerinize göre test edin.
C: Bu ekipman yalnızca ferromanyetik malzemeler üzerinde çalışır. Güçlü bir şekilde mıknatıslanabilme yeteneğine sahip metaller gerektirir. Karbon çeliği, dökme demir ve düşük alaşımlı çelikler mükemmel çalışır. Alüminyum, pirinç veya bakır gibi demir dışı metalleri denetleyemez. Bu özel alaşım yapısı manyetik alan tutmadığından östenitik paslanmaz çelikte de başarısız olur.
C: Optik konsepti tamamen değiştirmek yerine genellikle mevcut optikleri tamamlar veya yükseltir. Sistem hâlâ ileri teknoloji kameralara ve lenslere güveniyor. Yapay kontrast oluşturmak için basitçe manyetik parçacık uygulaması ve özel aydınlatma ekler. Genellikle manyetik istasyonu doğrudan mevcut görüntü tabanlı iş akışınıza entegre edersiniz.
C: Gelişmiş yapay zeka ve görsel algoritmalar bu görevi üstleniyor. Programcılar katı matematiksel tolerans aralıkları belirlerler. Sistem, parçacık oluşumunun hacmini ve şeklini analiz eder. Gösterge programlanan piksel eşiğinin altına düşerse yapay zeka bunu kozmetik bir varyasyon olarak sınıflandırır. Gerçek kusurları işaretlerken zararsız takım işaretlerini göz ardı eder.
C: Genellikle 12 ila 24 ay içinde yatırımınızın geri dönüşünü bekleyebilirsiniz. Bu zaman çizelgesi büyük ölçüde üretim hacminize bağlıdır. Tasarruflar, hatalı reddetmelerdeki büyük azalmalardan kaynaklanmaktadır. İşlevsel parçaları hurdaya çıkarmayı bırakırsınız. Ayrıca, daha önce yavaş, manuel sıralama ve sınıflandırma için harcadığınız çalışma saatlerini de azaltırsınız.