


Tillverkare kämpar ständigt mot flaskhalsar i kvalitetskontroll på sina produktionslinjer. Subjektiva manuella kontroller saktar ner produktionen avsevärt. Att enbart förlita sig på mänskliga ögon leder till missade brister. Det skapar också kostsamma falska avslag. Optiska standardsystem försöker lösa detta problem. Men de kämpar för att belysa mikroskopiska brister korrekt. Reflekterande bländning och komplexa metallgeometrier förvirrar grundläggande kameror. De misstolkar ofta ofarliga skuggor som kritiska sprickor. Du behöver ett bättre sätt att säkerställa tillförlitlig kosmetisk gradering.
Att integrera magnetiska principer löser detta exakta siktproblem. Det tvingar fram kvantifierbar kontrast runt dolda ytfel. Detta tillvägagångssätt skiftar kvalitetskontroll från en subjektiv flaskhals till en förutsägbar process. Det gör datadriven tillverkning till verklighet. I den här artikeln kommer du att lära dig hur magnetiskt flöde avslöjar osynliga ytanomalier. Vi kommer att utforska hur man integrerar dessa system sömlöst. Du kommer också att upptäcka praktiska steg för att utvärdera hårdvarualternativ för dina specifika produktionsbehov.
Förbättrad kontrast för mikrodefekter: Magnet kosmetisk inspektionsutrustning tvingar fram synlig kontrast på defektplatser, avslöjar hårfästes sprickor och ytavvikelser som är osynliga för standardoptik.
Minskade falska avvisningar: Genom att kombinera magnetiska flödesdata med automatiserade inspektionsalgoritmer standardiseras kosmetisk utvärdering, vilket minimerar subjektiva mänskliga fel.
Integration över utbyte: Moderna system är designade för att integreras med befintlig visuell inspektionsutrustning och produktionslinjer, snarare än att kräva totala arbetsflödesöversyner.
Utvärderingsfokus: Framgångsrik användning kräver bedömning av genomströmningskapacitet, delgeometrihantering och avmagnetiseringskrav tillsammans med baslinjedetekteringskänslighet.
Konventionella optiska kameror möter allvarliga begränsningar i industriella miljöer. De förlitar sig helt på extern belysning för att fånga avvikelser. Mycket reflekterande metallytor skapar svåra optiska utmaningar. En enkel böjd kant reflekterar ljus på ett oförutsägbart sätt. Texturerade metaller skapar skuggor över hela komponenten. Detta visuella 'brus' förvirrar kraftigt optiska standardsensorer. Grundläggande kameror kan inte skilja mellan en strukturell spricka och en ofarlig skugga. De saknar helt enkelt den baslinjekontrast som krävs för högprecisionsgradering.
Mänsklig subjektivitet komplicerar ytterligare kosmetisk utvärdering. Manuell inspektion introducerar enorm variation i produktionslinjen. Ögontrötthet sätter in efter bara timmar på golvet. Förare tappar lätt fokus under långa arbetspass. Olika tekniker tillämpar olika grundstandarder. En liten repa kan passera morgoninspektionen men misslyckas under nattskiftet. Inkonsekvent träning förvärrar denna variation. Du kan helt enkelt inte skala en subjektiv kvalitetskontrollprocess.
Den ekonomiska kostnaden för denna felaktighet växer snabbt. Tillverkare står inför två distinkta risker. För det första riskerar de att skicka defekta delar till kunderna. Detta skadar varumärkets rykte omedelbart. Det utlöser också dyra produktreturer. För det andra, alltför aggressiva inspektörer skrotar perfekt funktionella delar. De flaggar ofarliga verktygsmärken som allvarliga defekter. Denna falska positiva flaggning förstör avkastningen. Du förlorar pengar på varje skrotad komponent. Pålitlig Detektering av ytdefekter måste eliminera båda riskerna samtidigt.
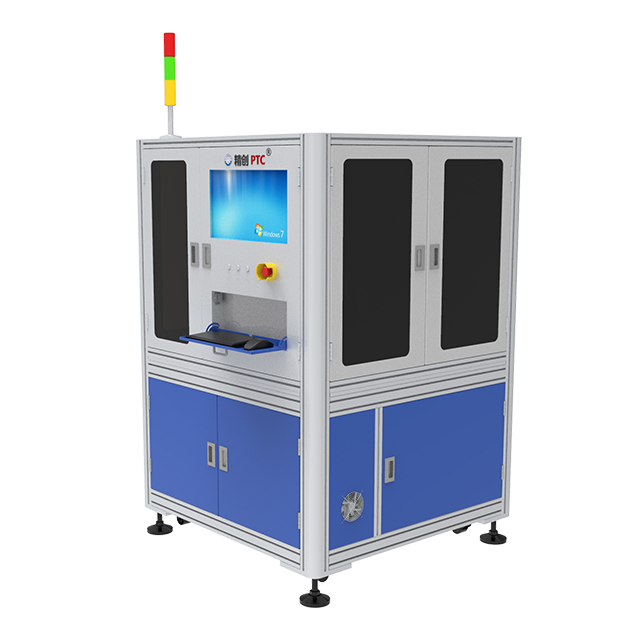
Magnetiskt flödesläckage (MFL) tillhandahåller kärnfysiken för denna teknik. Utrustningen magnetiserar den ferromagnetiska komponenten tillfälligt. Magnetiska linjer går smidigt genom solid metall. En spricka eller yttomrum avbryter dessa linjer abrupt. Magnetfältet kan inte lätt passera det tomma luftgapet. Istället böjer den sig utåt från ytan. Detta skapar ett lokalt flödesläckagefält. Specialiserade magnetiska partiklar appliceras sedan på delen. Läckagefältet drar dessa partiklar direkt in i defekten. De ackumuleras tätt på defektplatsen. Detta tvingar fram skarp visuell kontrast exakt där anomalien finns.
Högupplösta maskinseendesystem fångar sedan denna konstgjorda kontrast. Detta skapar kraftfull synergi. Magnetfältet garanterar att felet är synligt. Kameran registrerar helt enkelt data. Magnet kosmetisk inspektionsutrustning utnyttjar denna synergi på ett vackert sätt. De specialiserade partiklarna lyser starkt under ultraviolett ljus. Kameran fångar lysande indikationer mot en mörk bakgrund. Detta eliminerar problemet med reflekterande bländning helt. Synsystemet gissar inte längre. Den ser matematisk säkerhet.
Den här hybridmetoden utmärker sig vid att kategorisera distinkta brister. Mjukvarualgoritmer analyserar de ackumulerade partikelformerna. De skiljer mellan kritiska strukturella sprickor och mindre kosmetiska oegentligheter. En djup spricka drar enorma mängder partiklar. En ytlig repa drar väldigt få. Du kan ställa in utrustningen till tröskelspecifika toleranser. Systemet ignorerar acceptabla pläteringsfel. Det flaggar farliga inneslutningar direkt. Du kontrollerar den exakta gränsen mellan godkänd och underkänd.
Typ av defekt |
Magnetisk flödesrespons |
Optisk signatur |
Betygsåtgärd |
|---|---|---|---|
Strukturell spricka |
Högt flödesläckage |
Skarp, tät partikellinje |
Kritiskt avvisande |
Ytskrapa |
Lågt flödesläckage |
Svaga, spridda partiklar |
Toleranskontroll |
Inkludering under ytan |
Medium, bred läckage |
Luddrig, klungad indikation |
Tröskelberoende |
Verktygsmärke |
Inget flödesläckage |
Ingen partikeluppbyggnad |
Passera |
Köpare måste utvärdera hårdvara över flera praktiska dimensioner. Hastighet och kompatibilitet är fortfarande högsta prioritet. Uppgraderingar av visuell inspektionsutrustning måste matcha din baslinjeproduktionstakt. Ett långsamt system skapar en massiv fabriksflaskhals.
Du måste bedöma hur utrustningen överensstämmer med dina linjehastigheter. Att magnetisera en del tar millisekunder. Att applicera partikelvätskan lägger till sekunder. Att analysera bilden kräver robust processorkraft. Saktar denna cykeltid uppströmsmonteringen? De bästa systemen använder parallell bearbetning. De magnetiserar en del medan de avbildar en annan. Se till att leverantören garanterar specifika cykeltider för dina exakta komponentvolymer.
Moderna fabriker producerar sällan enstaka SKU:er. Ditt system måste enkelt hantera komplexa geometrier. Den bör inspektera växlar, axlar och plana plattor utan omfattande omverktyg. Utvärdera dess hantering av varierande ferromagnetiska sammansättningar. Olika stållegeringar kräver olika magnetfältstyrkor. Utrustningen ska erbjuda programmerbara magnetiseringsprofiler. Detta möjliggör snabba växlingar mellan produktserier. Flexibilitet förhindrar kostsam maskinvarustopp.
Hårdvara tillhandahåller bilden. Programvaran ger beslutet. Leta efter system som använder maskininlärning. Modeller för djupinlärning skiljer mellan verkliga kosmetiska defekter och acceptabla variationer. De lär sig av historiska bilddata. AI skiljer en kritisk repa från ofarliga maskinverktygsmärken utan ansträngning. Detta minskar dramatiskt antalet falska positiva siffror. Be leverantörer att demonstrera sina utbildningsprocesser för neurala nätverk.
Industriell kvalitetskontroll kräver strikt efterlevnad av standarder. Systemet måste stödja industristandarder som ASTM E1444 och ISO 9934. Dessa standarder dikterar specifika magnetfältstyrkor och ljusförhållanden. Automatiserade inspektionslösningar bör automatisera efterlevnadsloggning. De måste logga historisk bilddata säkert. Detta möjliggör kraftfull rotorsaksanalys senare. Du kan spåra en defekt tillbaka till en specifik defekt borr.
Fabriksgolv presenterar hårda realiteter. De är sällan orörda miljöer. Du måste hantera magnetiska partiklar noggrant. De flesta system använder en våtbadsuspension. Du måste övervaka badkoncentrationerna dagligen. För få partiklar orsakar missade brister. För många partiklar skapar leriga, oläsliga bilder. Operatörer utför sedimenteringsvolymtester för att säkerställa korrekta förhållanden. Omgivande ljusförhållanden fluktuerar också konstant. Fluorescerande inspektionsbås kräver extremt lågt omgivande vitt ljus (under 20 Lux). Damm och oljedimma försämrar kameralinser med tiden. Förebyggande underhåll är inte förhandlingsbart.
Avmagnetiseringskravet fångar många köpare på osäkerhet. Delar håller kvar kvarvarande magnetism efter inspektion. Du kan inte skicka magnetiserade komponenter. Magnetiserade kugghjul lockar till sig metallspån under drift. Detta orsakar katastrofala mekaniska fel. Systemet måste innehålla en robust avmagnetiseringsspole. Delen passerar genom ett alternerande, minskande magnetfält. Detta neutraliserar restmagnetismen helt. Verifiera att de slutliga Gauss-nivåerna uppfyller dina kundspecifikationer.
Operatörsutbildning förblir en kritisk adoptionsfaktor. Helt autonoma system kräver fortfarande mänsklig tillsyn. Du behöver skickliga tekniker för att kalibrera kameror. De måste ställa in detektionströsklar korrekt. De hanterar vätskebyten och underhållsscheman. Change management dikterar framgång här. Magnet kosmetisk inspektion ersätter manuella visuella kontroller. Du måste omskola dina inspektörer för att bli systemoperatörer. De kommer att analysera datatrender istället för att stirra på delar.
Vanliga misstag att undvika under implementering:
Ignorera bakgrundsbelysningsnivåer nära inspektionsbåset.
Misslyckas med att verifiera avmagnetiseringseffektiviteten på komplexa former.
Hoppa över dagliga kalibreringskontroller för de ultravioletta lamporna.
Behandla AI-algoritmen som ett 'ställ in och glöm'-verktyg utan pågående omskolning.
Att välja rätt leverantör kräver disciplinerade tester. Du kan inte förlita dig enbart på marknadsföringsbroschyrer. Behandla upphandlingsprocessen som en teknisk valideringsövning.
Upprätta strikta framgångsmått: Definiera ett 'kosmetiskt defekt' matematiskt innan man utvärderar leverantörer. Kvantifiera dina nuvarande falska positiva priser. Dokumentera acceptabla fellängder och djup. En leverantör kan inte konfigurera ett system utan dessa exakta parametrar. Exakta definitioner förhindrar felaktiga förväntningar.
Genomför Proof of Concept (PoC)-testning: Köp aldrig blint. Skicka ett kontrollerat parti delar till leverantören. Inkludera kända 'bra' delar. Inkludera uppenbara 'dåliga' delar. Viktigast av allt, inkludera 'borderline' delar. Dessa kantfall testar AI-algoritmens gränser. Utvärdera den verkliga noggrannheten i deras upptäcktsrapporter. Fick de tag i hårfästet? Passade de den ofarliga fläcken?
Utvärdera förbrukningsmaterialseffektivitet och skrotminskning: Se bortom den ursprungliga hårdvaruofferten. Ta hänsyn till den långsiktiga operativa effekten. Bedöm förbrukningen av bärarvätska och magnetiska partiklar. Spåra den förväntade minskningen av skrot med falskt avvisande. Ett mycket exakt system betalar sig själv genom att spara funktionella delar från skrotkärlet. Jämför din nuvarande skrotvolym mot PoC-testresultaten.
Inspektionsmetod |
Micro-Flaw Synlighet |
Falskt avslagsfrekvens |
Operatörs trötthetspåverkan |
Dataspårbarhet |
|---|---|---|---|---|
Manuell optisk kontroll |
Låg |
Hög |
Svår |
Ingen |
Standard Automated Vision |
Medium |
Måttlig |
Ingen |
Hög |
Magnet Kosmetisk inspektion |
Mycket hög |
Mycket låg |
Ingen |
Hög |
Subjektiv manuell gradering begränsar tillverkningens skalbarhet. Oförutsägbar belysning och reflekterande ytor besegrar vanliga optiska system. Magnet kosmetisk inspektion eliminerar dessa hinder helt. Den förvandlar tvetydig ytutvärdering till en verifierbar process med hög kontrast. Fluxläckage tvingar defekten att avslöja sig tydligt. Högupplösta kameror fångar denna data felfritt. AI-algoritmer tillämpar dina specifika kvalitetstoleranser utan trötthet eller fördomar.
Den mest sofistikerade hårdvaran kräver dock strategisk implementering. Den är bara lika effektiv som tröskeljusteringen bakom den. Du måste hantera miljövariabler noggrant. Avmagnetisering måste ske på ett tillförlitligt sätt. Operatörer måste anpassa sig till att hantera programvara snarare än att manuellt sortera delar. Dessa praktiska verkligheter dikterar den ultimata framgången för din implementering.
Nu är det dags att utvärdera dina kvalitetskontrollflaskhalsar objektivt. Samla ett blandat urval av dina mest utmanande komponentgeometrier. Begär en förstudie från specialiserade leverantörer idag. Testa deras hårdvara mot dina strängaste kosmetiska trösklar för att se den mätbara skillnaden i första hand.
S: Denna utrustning fungerar endast på ferromagnetiska material. Det kräver metaller som kan magnetiseras starkt. Kolstål, gjutjärn och låglegerade stål fungerar perfekt. Den kan inte inspektera icke-järnmetaller som aluminium, mässing eller koppar. Det misslyckas också på austenitiskt rostfritt stål, eftersom denna specifika legeringsstruktur inte håller ett magnetfält.
S: Det kompletterar eller uppgraderar vanligtvis befintlig optik snarare än att helt ersätta det optiska konceptet. Systemet är fortfarande beroende av avancerade kameror och objektiv. Den lägger helt enkelt till applicering av magnetiska partiklar och specialiserad belysning för att skapa konstgjord kontrast. Du integrerar ofta magnetstationen direkt i ditt nuvarande visionbaserade arbetsflöde.
S: Avancerade AI- och visionalgoritmer hanterar denna uppgift. Programmerare sätter strikta matematiska toleransband. Systemet analyserar volymen och formen på partikeluppbyggnaden. Om indikationen faller under den programmerade pixeltröskeln, kategoriserar AI den som en kosmetisk variant. Den ignorerar ofarliga verktygsmärken samtidigt som sanna defekter flaggas.
S: Du kan normalt förvänta dig en avkastning på investeringen inom 12 till 24 månader. Denna tidslinje beror mycket på din produktionsvolym. Besparingarna härrör från massiva minskningar av falska avslag. Du slutar skrota funktionsdelar. Dessutom minskar du arbetstimmar som tidigare lagts ner på långsam, manuell sortering och sortering.


