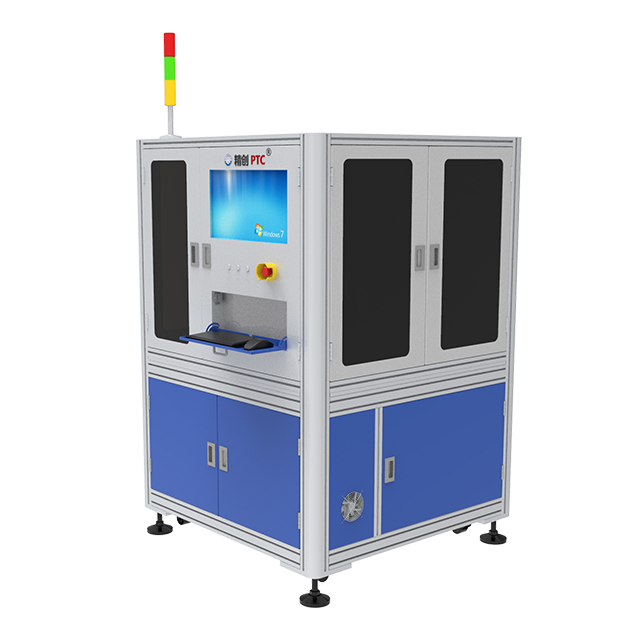
Les fabricants luttent constamment contre les goulots d’étranglement du contrôle qualité sur leurs lignes de production. Les contrôles manuels subjectifs ralentissent considérablement la production. S'appuyer uniquement sur les yeux humains conduit à des défauts manqués. It also creates costly false rejects. Les systèmes optiques standards tentent de résoudre ce problème. Cependant, ils ont du mal à éclairer avec précision les défauts microscopiques. Les reflets réfléchissants et les géométries métalliques complexes confondent les caméras de base. Ils interprètent souvent à tort les ombres inoffensives comme des fissures critiques. Vous avez besoin d’un meilleur moyen de garantir un classement cosmétique fiable.
L'intégration des principes magnétiques résout précisément ce problème de visibilité. Il force un contraste quantifiable autour des défauts de surface cachés. Cette approche fait passer le contrôle qualité d’un goulot d’étranglement subjectif à un processus prévisible. Cela fait de la fabrication basée sur les données une réalité. Dans cet article, vous apprendrez comment le flux magnétique révèle des anomalies de surface invisibles. Nous explorerons comment intégrer ces systèmes de manière transparente. Vous découvrirez également les étapes pratiques pour évaluer les options matérielles adaptées à vos besoins de production spécifiques.
Contraste amélioré pour les micro-défauts : l'équipement d'inspection cosmétique magnétique force un contraste visible sur les sites de défauts, révélant des fissures capillaires et des anomalies de surface invisibles pour les optiques standard.
Réduction des faux rejets : la combinaison des données de flux magnétique avec des algorithmes d'inspection automatisés standardise l'évaluation cosmétique, minimisant ainsi l'erreur humaine subjective.
Intégration plutôt que remplacement : les systèmes modernes sont conçus pour s'intégrer aux équipements d'inspection visuelle et aux lignes de production existants, plutôt que de nécessiter une refonte totale du flux de travail.
Objectif de l'évaluation : une adoption réussie nécessite d'évaluer la capacité de débit, la gestion de la géométrie des pièces et les exigences de démagnétisation, ainsi que la sensibilité de détection de base.
Les caméras optiques conventionnelles sont confrontées à de sévères limitations dans les environnements industriels. Ils s'appuient entièrement sur l'éclairage extérieur pour capturer les anomalies. Les surfaces métalliques hautement réfléchissantes créent de graves problèmes optiques. Un simple bord incurvé reflète la lumière de manière imprévisible. Les métaux texturés créent des ombres sur l’ensemble du composant. Ce « bruit » visuel confond fortement les capteurs optiques standards. Les caméras de base ne peuvent pas faire la différence entre une fissure structurelle et une ombre inoffensive. Il leur manque tout simplement le contraste de base requis pour une gradation de haute précision.
La subjectivité humaine complique encore davantage l’évaluation cosmétique. L’inspection manuelle introduit une immense variabilité dans la chaîne de production. La fatigue oculaire s’installe après seulement quelques heures passées au sol. Operators lose focus easily during long shifts. Différents techniciens appliquent différentes normes de base. Une légère égratignure peut passer l'inspection du matin mais échouer pendant le quart de nuit. Une formation incohérente aggrave cette variabilité. Vous ne pouvez tout simplement pas mettre à l’échelle un processus de contrôle qualité subjectif.
Le coût financier de cette inexactitude augmente rapidement. Les fabricants sont confrontés à deux risques distincts. Premièrement, ils risquent d’expédier des pièces défectueuses aux clients. Cela nuit instantanément à la réputation de la marque. Cela déclenche également des retours de produits coûteux. Deuxièmement, des inspecteurs trop agressifs mettent au rebut les pièces parfaitement fonctionnelles. Ils signalent les marques d'outillage inoffensives comme des défauts graves. Ce signalement de faux positifs détruit les taux de rendement. Vous perdez de l'argent sur chaque composant mis au rebut. Fiable la détection des défauts de surface doit éliminer simultanément les deux risques.
La fuite de flux magnétique (MFL) constitue la physique de base de cette technologie. L'équipement magnétise temporairement le composant ferromagnétique. Les lignes magnétiques se déplacent en douceur à travers le métal solide. Une fissure ou un vide superficiel interrompt brusquement ces lignes. Le champ magnétique ne peut pas traverser facilement l’entrefer vide. Au lieu de cela, il s’incline vers l’extérieur depuis la surface. Cela crée un champ de fuite de flux localisé. Des particules magnétiques spécialisées sont ensuite appliquées sur la pièce. Le champ de fuite attire ces particules directement dans la faille. Ils s'accumulent étroitement sur le site du défaut. Cela force un contraste visuel saisissant exactement là où l’anomalie existe.
Les systèmes de vision industrielle haute résolution capturent ensuite ce contraste induit artificiellement. Cela crée une puissante synergie. Le champ magnétique garantit la visibilité du défaut. La caméra enregistre simplement les données. L’équipement d’inspection cosmétique Magnet exploite à merveille cette synergie. Les particules spécialisées brillent brillamment sous la lumière ultraviolette. L'appareil photo capture des indications brillantes sur un fond sombre. Cela élimine complètement le problème de l’éblouissement réfléchissant. The vision system no longer guesses. It sees mathematical certainty.
Cette approche hybride excelle dans la catégorisation des défauts distincts. Les algorithmes logiciels analysent les formes de particules accumulées. Ils font la distinction entre les fissures structurelles critiques et les irrégularités esthétiques mineures. A deep crack draws massive amounts of particles. Une égratignure superficielle en attire très peu. Vous pouvez régler l'équipement sur des tolérances spécifiques de seuil. The system ignores acceptable plating flaws. It flags dangerous inclusions instantly. Vous contrôlez la limite exacte entre la réussite et l’échec.
Type de défaut |
Réponse au flux magnétique |
Signature optique |
Action de notation |
|---|---|---|---|
Fissure structurelle |
Fuite à flux élevé |
Ligne de particules nette et dense |
Rejet critique |
Rayure de surface |
Faible fuite de flux |
Particules faibles et dispersées |
Contrôle de tolérance |
Inclusion souterraine |
Fuite moyenne et large |
Indication floue et groupée |
Dépend du seuil |
Marque d'outillage |
Aucune fuite de flux |
Aucune accumulation de particules |
Passer |
Les acheteurs doivent évaluer le matériel selon plusieurs dimensions pratiques. Speed and compatibility remain top priorities. Les mises à niveau des équipements d’inspection visuelle doivent correspondre à votre rythme de production de base. Un système lent crée un énorme goulot d’étranglement dans l’usine.
Vous devez évaluer la manière dont l’équipement s’aligne sur les vitesses de votre ligne. Magnetizing a part takes milliseconds. L'application du fluide de particules ajoute des secondes. L’analyse de l’image nécessite une puissance de traitement robuste. Ce temps de cycle ralentit-il l'assemblage en amont ? Les meilleurs systèmes utilisent le traitement parallèle. They magnetize one part while imaging another. Assurez-vous que le fournisseur garantit des temps de cycle spécifiques pour vos volumes exacts de composants.
Modern factories rarely produce single SKUs. Votre système doit gérer facilement des géométries complexes. Il doit inspecter les engrenages, les arbres et les plaques plates sans réoutillage approfondi. Évaluer sa manipulation de différentes compositions ferromagnétiques. Différents alliages d'acier nécessitent différentes intensités de champ magnétique. L'équipement doit offrir des profils de magnétisation programmables. Cela permet des changements rapides entre les séries de produits. La flexibilité évite les temps d’arrêt coûteux du matériel.
Hardware provides the image. Software provides the decision. Look for systems utilizing machine learning. Les modèles d'apprentissage profond font la différence entre les véritables défauts cosmétiques et les variations acceptables. They learn from historical image data. L’IA distingue sans effort une égratignure critique des marques inoffensives de machines-outils. This dramatically reduces false-positive rates. Demandez aux fournisseurs de démontrer leurs processus de formation aux réseaux neuronaux.
Le contrôle de la qualité industrielle nécessite le strict respect des normes. Le système doit prendre en charge les normes industrielles telles que ASTM E1444 et ISO 9934. Ces normes dictent des intensités de champ magnétique et des conditions d'éclairage spécifiques. Les solutions d'inspection automatisées devraient automatiser la journalisation de la conformité. Ils doivent enregistrer les données d’images historiques en toute sécurité. Cela permet une analyse approfondie des causes profondes ultérieurement. Vous pouvez retracer un défaut jusqu'à un foret défectueux spécifique.
Les usines présentent de dures réalités. Ce sont rarement des environnements vierges. Vous devez gérer les particules magnétiques avec soin. La plupart des systèmes utilisent une suspension de bain humide. Vous devez surveiller quotidiennement les concentrations du bain. Trop peu de particules provoquent des défauts manqués. Trop de particules créent des images troubles et illisibles. Les opérateurs effectuent des tests de volume de décantation pour garantir des ratios appropriés. Les conditions d’éclairage ambiant varient également constamment. Les cabines d'inspection fluorescentes nécessitent une lumière blanche ambiante extrêmement faible (moins de 20 Lux). La poussière et le brouillard d'huile dégradent les objectifs des appareils photo au fil du temps. La maintenance préventive n'est pas négociable.
L’exigence de démagnétisation surprend de nombreux acheteurs. Les pièces conservent un magnétisme résiduel après inspection. Vous ne pouvez pas expédier de composants magnétisés. Les engrenages magnétisés attirent les copeaux de métal pendant le fonctionnement. Cela provoque une défaillance mécanique catastrophique. Le système doit inclure une bobine de démagnétisation robuste. La pièce traverse un champ magnétique alternatif et décroissant. Cela neutralise complètement le magnétisme résiduel. Vérifiez que les niveaux de Gauss finaux répondent aux spécifications de votre client.
La formation des opérateurs reste un facteur d’adoption critique. Les systèmes entièrement autonomes nécessitent toujours une surveillance humaine. Vous avez besoin de techniciens qualifiés pour calibrer les caméras. Ils doivent définir correctement les seuils de détection. Ils gèrent les calendriers de remplacement et de maintenance des fluides. La gestion du changement dicte ici le succès. L’inspection cosmétique magnétique remplace les contrôles visuels manuels. Vous devez recycler vos inspecteurs pour devenir des opérateurs de système. Ils analyseront les tendances des données au lieu de s’intéresser aux pièces détachées.
Erreurs courantes à éviter lors de la mise en œuvre :
Ignorer les niveaux d’éclairage de fond près de la cabine d’inspection.
Ne pas vérifier l'efficacité de la démagnétisation sur des formes complexes.
Ignorer les contrôles d'étalonnage quotidiens des lampes ultraviolettes.
Traiter l'algorithme d'IA comme un outil « définir et oublier » sans recyclage continu.
Choisir le bon fournisseur nécessite des tests rigoureux. Vous ne pouvez pas vous fier uniquement aux brochures marketing. Considérez le processus d’approvisionnement comme un exercice de validation technique.
Établissez des mesures de réussite strictes : définissez mathématiquement un « défaut esthétique » avant d'évaluer les fournisseurs. Quantifiez vos taux de faux positifs actuels. Documentez les longueurs et profondeurs de défauts acceptables. Un fournisseur ne peut pas configurer un système sans ces paramètres exacts. Des définitions précises évitent des attentes mal alignées.
Effectuez des tests de preuve de concept (PoC) : n’achetez jamais à l’aveugle. Envoyez un lot contrôlé de pièces au fournisseur. Incluez les pièces « bonnes » connues. Incluez les « mauvaises » parties évidentes. Plus important encore, incluez les parties « limites ». Ces cas extrêmes testent les limites de l’algorithme d’IA. Évaluez l’exactitude réelle de leurs rapports de détection. Ont-ils attrapé la fissure capillaire ? Ont-ils réussi la tache inoffensive ?
Évaluez l’efficacité des consommables et la réduction des rebuts : regardez au-delà du devis initial pour le matériel. Tenez compte de l’impact opérationnel à long terme. Évaluer les taux de consommation de fluide porteur et de particules magnétiques. Suivez la réduction attendue des faux rejets. Un système très précis est rentabilisé en sauvant les pièces fonctionnelles de la corbeille. Comparez votre volume de déchets actuel aux résultats des tests PoC.
Méthode d'inspection |
Visibilité des microdéfauts |
Taux de faux rejets |
Impact de la fatigue de l'opérateur |
Traçabilité des données |
|---|---|---|---|---|
Vérification optique manuelle |
Faible |
Haut |
Grave |
Aucun |
Vision automatisée standard |
Moyen |
Modéré |
Aucun |
Haut |
Inspection cosmétique magnétique |
Très élevé |
Très faible |
Aucun |
Haut |
La classification manuelle subjective limite l’évolutivité de la fabrication. Un éclairage imprévisible et des surfaces réfléchissantes mettent à mal les systèmes optiques standards. L’inspection cosmétique par aimant élimine complètement ces obstacles. Il transforme l’évaluation de surface ambiguë en un processus vérifiable à contraste élevé. Les fuites de flux obligent le défaut à se révéler clairement. Les caméras haute résolution capturent parfaitement ces données. Les algorithmes d’IA appliquent vos tolérances de qualité spécifiques sans fatigue ni parti pris.
Toutefois, le matériel le plus sophistiqué nécessite une mise en œuvre stratégique. Son efficacité dépend du réglage du seuil qui le sous-tend. Vous devez gérer étroitement les variables environnementales. La démagnétisation doit être fiable. Les opérateurs doivent s’adapter à la gestion logicielle plutôt qu’au tri manuel des pièces. Ces réalités pratiques dictent le succès ultime de votre déploiement.
Il est maintenant temps d’évaluer objectivement vos goulots d’étranglement en matière de contrôle qualité. Rassemblez un échantillon mixte de vos géométries de composants les plus difficiles. Demandez dès aujourd’hui une étude de faisabilité auprès de fournisseurs spécialisés. Testez leur matériel par rapport à vos seuils cosmétiques les plus stricts pour constater par vous-même la différence mesurable.
R : Cet équipement fonctionne uniquement sur les matériaux ferromagnétiques. Elle nécessite des métaux capables d’être fortement magnétisés. L'acier au carbone, la fonte et les aciers faiblement alliés fonctionnent parfaitement. Il ne peut pas inspecter les métaux non ferreux comme l’aluminium, le laiton ou le cuivre. Il échoue également sur l’acier inoxydable austénitique, car cette structure d’alliage spécifique ne retient pas de champ magnétique.
R : Il complète ou améliore généralement les optiques existantes plutôt que de remplacer complètement le concept optique. Le système repose toujours sur des appareils photo et des objectifs haut de gamme. Il ajoute simplement une application de particules magnétiques et un éclairage spécialisé pour créer un contraste artificiel. Vous intégrez souvent la station magnétique directement dans votre flux de travail actuel basé sur la vision.
R : Des algorithmes avancés d’IA et de vision se chargent de cette tâche. Les programmeurs fixent des bandes de tolérance mathématiques strictes. Le système analyse le volume et la forme de l'accumulation de particules. Si l’indication tombe en dessous du seuil de pixels programmé, l’IA la classe comme variation cosmétique. Il ignore les marques d'outillage inoffensives tout en signalant les véritables défauts.
R : Vous pouvez généralement vous attendre à un retour sur investissement dans un délai de 12 à 24 mois. Ce calendrier dépend fortement de votre volume de production. Les économies proviennent d’une réduction massive des faux rejets. Vous arrêtez de mettre au rebut les pièces fonctionnelles. De plus, vous réduisez les heures de travail auparavant consacrées au tri et au classement lents et manuels.