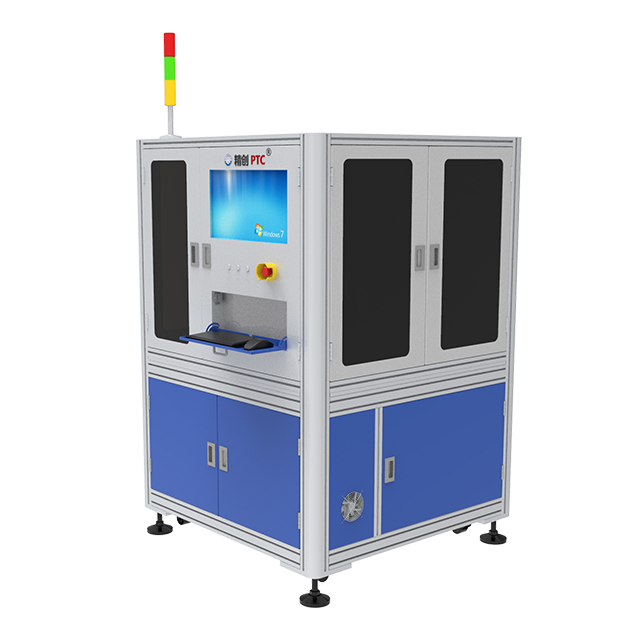
Producenci nieustannie walczą z wąskimi gardłami kontroli jakości na swoich liniach produkcyjnych. Subiektywne, ręczne kontrole znacznie spowalniają produkcję. Poleganie wyłącznie na ludzkich oczach prowadzi do przeoczenia wad. Prowadzi to również do kosztownych fałszywych odrzuceń. Standardowe systemy optyczne próbują rozwiązać ten problem. Jednak mają trudności z dokładnym oświetleniem mikroskopijnych wad. Odblaskowe odblaski i złożona geometria metalu dezorientują podstawowe aparaty. Często błędnie interpretują nieszkodliwe cienie jako krytyczne pęknięcia. Potrzebujesz lepszego sposobu na zapewnienie niezawodnej klasyfikacji kosmetyków.
Integracja zasad magnetycznych rozwiązuje ten dokładny problem widoczności. Wymusza wymierny kontrast wokół ukrytych wad powierzchni. Podejście to przenosi kontrolę jakości z subiektywnego wąskiego gardła na przewidywalny proces. Dzięki temu produkcja oparta na danych staje się rzeczywistością. W tym artykule dowiesz się, jak strumień magnetyczny ujawnia niewidoczne anomalie powierzchniowe. Zastanowimy się, jak płynnie zintegrować te systemy. Poznasz także praktyczne kroki oceny opcji sprzętowych pod kątem konkretnych potrzeb produkcyjnych.
Zwiększony kontrast w przypadku mikro wad: Magnetyczny sprzęt do kontroli kosmetycznej wymusza widoczny kontrast w miejscach defektów, ujawniając włoskowate pęknięcia i anomalie powierzchni niewidoczne dla standardowej optyki.
Mniej fałszywych odrzutów: połączenie danych dotyczących strumienia magnetycznego z algorytmami automatycznej kontroli standaryzuje ocenę kosmetyczną, minimalizując subiektywny błąd ludzki.
Integracja zamiast wymiany: Nowoczesne systemy są zaprojektowane tak, aby integrować się z istniejącym sprzętem do kontroli wizualnej i liniami produkcyjnymi, zamiast wymagać całkowitego przeglądu przepływu pracy.
Cel oceny: Pomyślne wdrożenie wymaga oceny wydajności, obsługi geometrii części i wymagań dotyczących rozmagnesowania, a także podstawowej czułości wykrywania.
Konwencjonalne kamery optyczne napotykają poważne ograniczenia w warunkach przemysłowych. Aby uchwycić anomalie, polegają całkowicie na oświetleniu zewnętrznym. Wysoce odblaskowe powierzchnie metalowe stwarzają poważne wyzwania optyczne. Prosta zakrzywiona krawędź odbija światło w nieprzewidywalny sposób. Teksturowane metale tworzą cienie na całym komponencie. Ten wizualny „szum” mocno dezorientuje standardowe czujniki optyczne. Podstawowe kamery nie potrafią odróżnić pęknięcia strukturalnego od nieszkodliwego cienia. Po prostu brakuje im podstawowego kontrastu wymaganego do precyzyjnej gradacji.
Ludzka subiektywność dodatkowo komplikuje ocenę kosmetyczną. Ręczna kontrola wprowadza ogromną zmienność na linii produkcyjnej. Zmęczenie oczu pojawia się już po kilku godzinach spędzonych na podłodze. Operatorzy łatwo tracą koncentrację podczas długich zmian. Różni technicy stosują różne standardy podstawowe. Lekkie zadrapanie może przejść poranną kontrolę, ale nie sprawdzić się podczas nocnej zmiany. Niespójny trening pogłębia tę zmienność. Po prostu nie da się skalować subiektywnego procesu kontroli jakości.
Koszty finansowe tej niedokładności szybko rosną. Producenci stoją w obliczu dwóch odrębnych zagrożeń. Po pierwsze, ryzykują wysyłkę wadliwych części do klientów. To natychmiast szkodzi reputacji marki. Powoduje to również kosztowne zwroty produktów. Po drugie, zbyt agresywni inspektorzy złomują doskonale działające części. Oznaczają nieszkodliwe ślady narzędzi jako poważne wady. To fałszywie pozytywne oznaczanie niszczy wskaźniki wydajności. Tracisz pieniądze na każdym złomowanym elemencie. Niezawodny wykrywanie wad powierzchniowych musi eliminować oba ryzyka jednocześnie.
Uciekanie strumienia magnetycznego (MFL) stanowi rdzeń fizyki tej technologii. Urządzenie tymczasowo magnesuje element ferromagnetyczny. Linie magnetyczne płynnie przechodzą przez lity metal. Pęknięcie lub pustka powierzchniowa gwałtownie przerywa te linie. Pole magnetyczne nie może łatwo przejść przez pustą szczelinę powietrzną. Zamiast tego wygina się na zewnątrz od powierzchni. Tworzy to zlokalizowane pole rozproszenia strumienia. Następnie na część nakładane są specjalistyczne cząstki magnetyczne. Pole wycieku wciąga te cząstki bezpośrednio do wady. Gromadzą się ściśle w miejscu ubytku. Wymusza to wyraźny kontrast wizualny dokładnie tam, gdzie występuje anomalia.
Systemy widzenia maszynowego o wysokiej rozdzielczości wychwytują następnie ten sztucznie wywołany kontrast. Tworzy to potężną synergię. Pole magnetyczne gwarantuje, że wada będzie widoczna. Kamera po prostu rejestruje dane. Magnetyczne urządzenia do kontroli kosmetyków doskonale wykorzystują tę synergię. Wyspecjalizowane cząstki świecą jasno w świetle ultrafioletowym. Aparat rejestruje doskonałe wskazania na ciemnym tle. Eliminuje to całkowicie problem odblasków. System wizyjny już nie zgaduje. Widzi matematyczną pewność.
To hybrydowe podejście doskonale radzi sobie z kategoryzacją odrębnych wad. Algorytmy oprogramowania analizują zgromadzone kształty cząstek. Rozróżniają krytyczne pęknięcia konstrukcyjne i drobne nieprawidłowości kosmetyczne. Głębokie pęknięcie przyciąga ogromne ilości cząstek. Płytka rysa przyciąga bardzo niewielu. Można dostroić sprzęt, aby uzyskać określone tolerancje progowe. System ignoruje akceptowalne wady poszycia. Natychmiast sygnalizuje niebezpieczne wtrącenia. Kontrolujesz dokładną granicę między zdaniem a niepowodzeniem.
Typ wady |
Odpowiedź na strumień magnetyczny |
Podpis optyczny |
Akcja oceniająca |
|---|---|---|---|
Pęknięcie strukturalne |
Wyciek wysokiego strumienia |
Ostra, gęsta linia cząstek |
Odrzucenie krytyczne |
Zadrapanie powierzchniowe |
Wyciek o niskim strumieniu |
Słabe, rozproszone cząstki |
Kontrola tolerancji |
Włączenie podpowierzchniowe |
Średni, szeroki wyciek |
Niewyraźne, skupione wskazanie |
Zależne od progu |
Znak oprzyrządowania |
Brak wycieków strumienia |
Brak gromadzenia się cząstek |
Przechodzić |
Kupujący muszą ocenić sprzęt pod kątem kilku praktycznych wymiarów. Szybkość i kompatybilność pozostają najważniejszymi priorytetami. Modernizacje sprzętu do kontroli wizualnej muszą odpowiadać Twojemu podstawowemu tempu produkcji. Powolny system tworzy ogromne wąskie gardło w fabryce.
Należy ocenić, jak sprzęt dopasowuje się do prędkości linii. Namagnesowanie części zajmuje milisekundy. Nałożenie płynu cząsteczkowego dodaje sekundy. Analiza obrazu wymaga dużej mocy obliczeniowej. Czy ten czas cyklu spowalnia montaż poprzedzający? Najlepsze systemy wykorzystują przetwarzanie równoległe. Magnetyzują jedną część, jednocześnie obrazując inną. Upewnij się, że dostawca gwarantuje określone czasy cykli dla dokładnych ilości komponentów.
Nowoczesne fabryki rzadko produkują pojedyncze jednostki SKU. Twój system musi z łatwością obsługiwać złożone geometrie. Powinien sprawdzać koła zębate, wały i płaskie płyty bez konieczności obszernej wymiany narzędzi. Oceń sposób postępowania z różnymi składami ferromagnetycznymi. Różne stopy stali wymagają różnych natężeń pola magnetycznego. Sprzęt musi oferować programowalne profile magnesowania. Umożliwia to szybką zmianę serii produktów. Elastyczność zapobiega kosztownym przestojom sprzętu.
Sprzęt zapewnia obraz. Oprogramowanie zapewnia decyzję. Szukaj systemów wykorzystujących uczenie maszynowe. Modele głębokiego uczenia się rozróżniają rzeczywiste defekty kosmetyczne od akceptowalnych odchyleń. Uczą się na podstawie historycznych danych obrazowych. Sztuczna inteligencja bez trudu odróżnia krytyczne zadrapanie od nieszkodliwych śladów obróbki mechanicznej. To radykalnie zmniejsza liczbę wyników fałszywie dodatnich. Poproś dostawców o zademonstrowanie procesów szkoleniowych w zakresie sieci neuronowych.
Przemysłowa kontrola jakości wymaga ścisłego przestrzegania standardów. System musi obsługiwać standardy branżowe, takie jak ASTM E1444 i ISO 9934. Normy te określają określone natężenie pola magnetycznego i warunki oświetlenia. Zautomatyzowane rozwiązania kontrolne powinny automatyzować rejestrowanie zgodności. Muszą bezpiecznie rejestrować historyczne dane obrazu. Umożliwia to późniejszą potężną analizę przyczyn źródłowych. Możesz prześledzić defekt aż do konkretnego wadliwego wiertła.
Hale fabryczne przedstawiają trudną rzeczywistość. Rzadko są to dziewicze środowiska. Musisz ostrożnie zarządzać cząsteczkami magnetycznymi. W większości systemów stosuje się zawiesinę do mokrej kąpieli. Należy codziennie monitorować stężenie kąpieli. Zbyt mała liczba cząstek powoduje przeoczenie wad. Zbyt wiele cząstek tworzy mętne i nieczytelne obrazy. Operatorzy przeprowadzają testy objętości osadzania, aby zapewnić właściwe proporcje. Warunki oświetlenia otoczenia również stale się zmieniają. Fluorescencyjne kabiny inspekcyjne wymagają bardzo niskiego białego światła otoczenia (poniżej 20 luksów). Kurz i mgła olejowa z biegiem czasu niszczą obiektywy aparatu. Konserwacja zapobiegawcza nie podlega negocjacjom.
Wymóg rozmagnesowania zaskakuje wielu kupujących. Po sprawdzeniu części wykazują resztkowy magnetyzm. Nie można wysyłać namagnesowanych komponentów. Namagnesowane koła zębate przyciągają metalowe wióry podczas pracy. Powoduje to katastrofalną awarię mechaniczną. System musi zawierać solidną cewkę demagnetyzującą. Część przechodzi przez zmienne, malejące pole magnetyczne. To całkowicie neutralizuje magnetyzm szczątkowy. Sprawdź, czy końcowe poziomy Gaussa odpowiadają specyfikacjom klienta.
Szkolenie operatorów pozostaje kluczowym czynnikiem przyjęcia. W pełni autonomiczne systemy nadal wymagają nadzoru człowieka. Do kalibracji kamer potrzeba wykwalifikowanych techników. Muszą prawidłowo ustawić progi wykrywalności. Zajmują się harmonogramami wymiany płynów i konserwacji. Zarządzanie zmianami decyduje tutaj o sukcesie. Kosmetyczna inspekcja magnesu zastępuje ręczne kontrole wizualne. Musisz przeszkolić swoich inspektorów, aby zostali operatorami systemów. Zamiast skupiać się na fragmentach, będą analizować trendy danych.
Typowe błędy, których należy unikać podczas wdrażania:
Ignorowanie poziomów oświetlenia tła w pobliżu kabiny inspekcyjnej.
Brak weryfikacji skuteczności rozmagnesowania w przypadku skomplikowanych kształtów.
Pomijanie codziennych kontroli kalibracji lamp ultrafioletowych.
Traktowanie algorytmu AI jako narzędzia, które można „ustawić i zapomnieć” bez ciągłego przeszkolenia.
Wybór odpowiedniego dostawcy wymaga rygorystycznych testów. Nie można polegać wyłącznie na broszurach marketingowych. Traktuj proces zamówień jako ćwiczenie sprawdzające inżynierię.
Ustal ścisłe wskaźniki sukcesu: zdefiniuj „wadę kosmetyczną” matematycznie przed oceną dostawców. Określ ilościowo swoje aktualne wskaźniki wyników fałszywie dodatnich. Udokumentuj dopuszczalne długości i głębokości wad. Dostawca nie może skonfigurować systemu bez tych dokładnych parametrów. Precyzyjne definicje zapobiegają błędnym oczekiwaniom.
Przeprowadź testy sprawdzające koncepcję (PoC): Nigdy nie kupuj w ciemno. Wyślij kontrolowaną partię części do dostawcy. Uwzględnij znane „dobre” części. Uwzględnij oczywiste „złe” części. Co najważniejsze, uwzględnij części „graniczne”. Te przypadki brzegowe testują ograniczenia algorytmu AI. Oceń dokładność raportów o ich wykryciu w świecie rzeczywistym. Czy złapali włoskowate pęknięcie? Czy przeszły przez nieszkodliwą smugę?
Oceń wydajność materiałów eksploatacyjnych i redukcję złomu: spójrz poza wstępną wycenę sprzętu. Uwzględnij długoterminowy wpływ operacyjny. Ocenić zużycie płynu nośnego i cząstek magnetycznych. Śledź oczekiwaną redukcję ilości odpadów fałszywie odrzuconych. Bardzo dokładny system zwraca się sam, oszczędzając funkcjonalne części na śmietniku. Porównaj swoją obecną ilość złomu z wynikami testów PoC.
Metoda inspekcji |
Widoczność mikro-wad |
Wskaźnik fałszywych odrzuceń |
Wpływ zmęczenia operatora |
Identyfikowalność danych |
|---|---|---|---|---|
Ręczna kontrola optyczna |
Niski |
Wysoki |
Ciężki : silny |
Nic |
Standardowa zautomatyzowana wizja |
Średni |
Umiarkowany |
Nic |
Wysoki |
Kontrola kosmetyczna magnesu |
Bardzo wysoki |
Bardzo niski |
Nic |
Wysoki |
Subiektywna ręczna ocena ogranicza skalowalność produkcji. Nieprzewidywalne oświetlenie i powierzchnie odblaskowe pokonują standardowe systemy optyczne. Kontrola kosmetyczna magnesów całkowicie eliminuje te przeszkody. Przekształca niejednoznaczną ocenę powierzchni w wysoce kontrastowy i weryfikowalny proces. Wyciek strumienia zmusza defekt do wyraźnego ujawnienia się. Kamery o wysokiej rozdzielczości rejestrują te dane bezbłędnie. Algorytmy AI stosują określone tolerancje jakościowe bez zmęczenia i uprzedzeń.
Jednak najbardziej wyrafinowany sprzęt wymaga strategicznego wdrożenia. Jest tak skuteczny, jak dostrojenie progu za nim. Musisz ściśle zarządzać zmiennymi środowiskowymi. Rozmagnesowanie musi odbywać się niezawodnie. Operatorzy muszą dostosować się do zarządzania oprogramowaniem, a nie do ręcznego sortowania części. Te praktyczne realia decydują o ostatecznym powodzeniu wdrożenia.
Nadszedł czas, aby obiektywnie ocenić wąskie gardła w kontroli jakości. Zbierz mieszaną próbkę najbardziej wymagających geometrii komponentów. Już dziś poproś wyspecjalizowanych dostawców o studium wykonalności. Przetestuj ich sprzęt pod kątem najsurowszych progów kosmetycznych, aby na własne oczy zobaczyć mierzalną różnicę.
Odp.: To urządzenie działa tylko na materiałach ferromagnetycznych. Wymaga metali zdolnych do silnego namagnesowania. Stal węglowa, żeliwo i stale niskostopowe sprawdzają się doskonale. Nie pozwala na kontrolę metali nieżelaznych, takich jak aluminium, mosiądz czy miedź. Nie sprawdza się również w przypadku austenitycznej stali nierdzewnej, ponieważ ta specyficzna struktura stopu nie utrzymuje pola magnetycznego.
Odp.: Zwykle uzupełnia lub unowocześnia istniejącą optykę, a nie całkowicie zastępuje koncepcję optyczną. System w dalszym ciągu opiera się na wysokiej klasy aparatach i obiektywach. Po prostu dodaje zastosowanie cząstek magnetycznych i specjalistyczne oświetlenie, aby stworzyć sztuczny kontrast. Często integrujesz stację magnetyczną bezpośrednio z bieżącym procesem pracy opartym na wizji.
Odp.: Zaawansowane algorytmy sztucznej inteligencji i wizji radzą sobie z tym zadaniem. Programiści ustalają ścisłe matematyczne pasma tolerancji. System analizuje objętość i kształt nagromadzonych cząstek. Jeśli wskazanie spadnie poniżej zaprogramowanego progu pikseli, sztuczna inteligencja kategoryzuje to jako zmianę kosmetyczną. Ignoruje nieszkodliwe ślady narzędzi, sygnalizując prawdziwe wady.
Odpowiedź: Zwrotu z inwestycji można się spodziewać zazwyczaj w ciągu 12–24 miesięcy. Ten harmonogram zależy w dużej mierze od wielkości produkcji. Oszczędności wynikają z ogromnej redukcji liczby fałszywych odrzuceń. Przestajesz złomować funkcjonalne części. Dodatkowo redukujesz godziny pracy, które poprzednio spędzałeś na powolnym, ręcznym sortowaniu i sortowaniu.