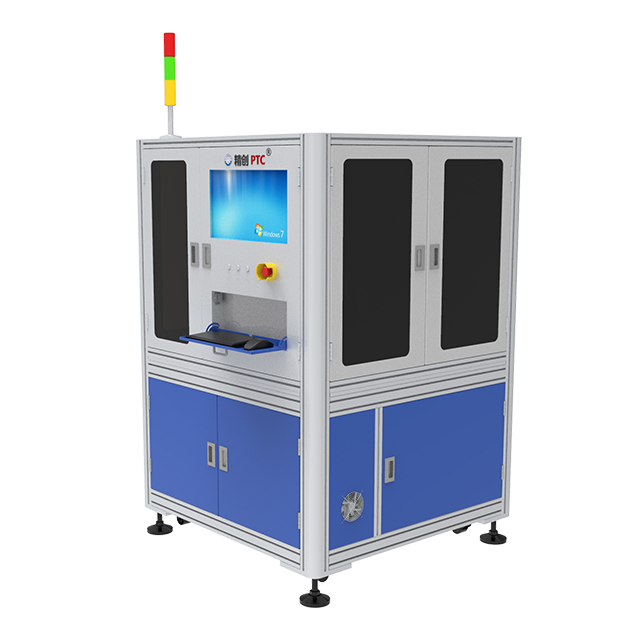
Производители постоянно борются с проблемами контроля качества на своих производственных линиях. Субъективные ручные проверки значительно замедляют вывод. Полагаться исключительно на человеческие глаза приводит к упущению недостатков. Это также приводит к дорогостоящим ложным отказам. Стандартные оптические системы пытаются решить эту проблему. Однако им сложно точно осветить микроскопические дефекты. Отражающие блики и сложная металлическая геометрия сбивают с толку обычные камеры. Они часто ошибочно принимают безобидные тени за критические трещины. Вам нужен лучший способ обеспечить надежную косметическую оценку.
Интеграция магнитных принципов решает именно эту проблему видимости. Это создает измеримый контраст вокруг скрытых дефектов поверхности. Такой подход превращает контроль качества из субъективного узкого места в предсказуемый процесс. Это делает производство, управляемое данными, реальностью. В этой статье вы узнаете, как магнитный поток выявляет невидимые аномалии поверхности. Мы рассмотрим, как легко интегрировать эти системы. Вы также узнаете практические шаги по оценке вариантов оборудования для ваших конкретных производственных потребностей.
Повышенный контраст для микродефектов: магнитное оборудование для косметического контроля обеспечивает видимый контраст в местах дефектов, выявляя микротрещины и поверхностные аномалии, невидимые для стандартной оптики.
Снижение количества ложных браков: объединение данных магнитного потока с автоматическими алгоритмами проверки стандартизирует косметическую оценку, сводя к минимуму субъективную человеческую ошибку.
Интеграция вместо замены. Современные системы предназначены для интеграции с существующим оборудованием визуального контроля и производственными линиями, а не требуют полной перестройки рабочего процесса.
Цель оценки: успешное внедрение требует оценки пропускной способности, обработки геометрии детали и требований к размагничиванию, а также базовой чувствительности обнаружения.
Обычные оптические камеры сталкиваются с серьезными ограничениями в промышленных условиях. Они полностью полагаются на внешнее освещение для фиксации аномалий. Металлические поверхности с высокой отражающей способностью создают серьезные оптические проблемы. Простой изогнутый край непредсказуемо отражает свет. Текстурированные металлы создают тени по всему компоненту. Этот визуальный «шум» сильно сбивает с толку стандартные оптические датчики. Базовые камеры не могут отличить структурную трещину от безобидной тени. Им просто не хватает базового контраста, необходимого для высокоточной сортировки.
Человеческая субъективность еще больше усложняет косметическую оценку. Ручной контроль вносит огромную вариативность в производственную линию. Усталость глаз наступает уже после нескольких часов пребывания на полу. Операторы легко теряют концентрацию во время длительных смен. Разные технические специалисты применяют разные базовые стандарты. Небольшая царапина может пройти утреннюю проверку, но не пройти во время ночной смены. Непоследовательные тренировки усугубляют эту изменчивость. Вы просто не можете масштабировать субъективный процесс контроля качества.
Финансовые издержки этой неточности быстро растут. Производители сталкиваются с двумя различными рисками. Во-первых, они рискуют отправить клиентам дефектные детали. Это мгновенно наносит ущерб репутации бренда. Это также приводит к дорогостоящему возврату продукции. Во-вторых, чрезмерно агрессивные инспекторы отказываются от идеально функциональных деталей. Они помечают безобидные следы инструментов как серьезные дефекты. Эта ложноположительная пометка снижает уровень доходности. Вы теряете деньги на каждом списанном компоненте. Надежный Обнаружение поверхностных дефектов должно устранять оба риска одновременно.
Утечка магнитного потока (MFL) обеспечивает основную физику этой технологии. Оборудование временно намагничивает ферромагнитный компонент. Магнитные линии плавно проходят через твердый металл. Трещина или пустота на поверхности резко прерывают эти линии. Магнитное поле не может легко пересечь пустой воздушный зазор. Вместо этого он выгибается наружу от поверхности. Это создает локализованное поле рассеяния потока. Затем на деталь наносятся специальные магнитные частицы. Поле утечки втягивает эти частицы прямо в дефект. Они плотно скапливаются в месте дефекта. Это приводит к резкому визуальному контрасту именно там, где существует аномалия.
Системы машинного зрения высокого разрешения затем фиксируют этот искусственно созданный контраст. Это создает мощную синергию. Магнитное поле гарантирует видимость дефекта. Камера просто записывает данные. Магнитное оборудование для косметического контроля прекрасно использует эту синергию. Специализированные частицы ярко светятся в ультрафиолетовом свете. Камера фиксирует яркие объекты на темном фоне. Это полностью устраняет проблему отражающих бликов. Система зрения больше не догадывается. Он видит математическую достоверность.
Этот гибридный подход превосходно подходит для классификации отдельных недостатков. Программные алгоритмы анализируют накопленные формы частиц. Они различают критические структурные трещины и незначительные косметические неровности. Глубокая трещина притягивает огромное количество частиц. Неглубокая царапина мало кого привлекает. Вы можете настроить оборудование с учетом определенных допусков. Система игнорирует допустимые дефекты покрытия. Он мгновенно распознает опасные включения. Вы контролируете точную границу между успехом и провалом.
Тип дефекта |
Реакция магнитного потока |
Оптическая подпись |
Оценивание действий |
|---|---|---|---|
Структурная трещина |
Высокая утечка потока |
Острая, плотная линия частиц |
Критический отказ |
Поверхностная царапина |
Низкая утечка флюса |
Слабые, дисперсные частицы |
Проверка допуска |
Подповерхностное включение |
Средняя, широкая утечка |
Нечеткая, кластерная индикация |
Зависит от порога |
Маркировка инструмента |
Нет утечки флюса |
Нет накопления частиц |
Проходить |
Покупатели должны оценить оборудование по нескольким практическим параметрам. Скорость и совместимость остаются главными приоритетами. Модернизация оборудования для визуального контроля должна соответствовать базовому темпу производства. Медленная система создает огромные узкие места на заводе.
Вы должны оценить, насколько оборудование соответствует скорости вашей линии. Намагничивание детали занимает миллисекунды. Применение жидкости для частиц добавляет секунды. Анализ изображения требует мощной вычислительной мощности. Замедляет ли такое время цикла сборку исходного процесса? Лучшие системы используют параллельную обработку. Они намагничивают одну часть, одновременно визуализируя другую. Убедитесь, что поставщик гарантирует определенное время цикла для конкретных объемов компонентов.
Современные фабрики редко выпускают единичные артикулы. Ваша система должна легко обрабатывать сложную геометрию. Он должен проверять шестерни, валы и плоские пластины без обширной переоснастки. Оцените его работу с различными ферромагнитными составами. Разные стальные сплавы требуют разной напряженности магнитного поля. Оборудование должно иметь программируемые профили намагничивания. Это позволяет быстро переключаться между выпусками продукции. Гибкость предотвращает дорогостоящие простои оборудования.
Аппаратное обеспечение обеспечивает изображение. Программное обеспечение обеспечивает решение. Ищите системы, использующие машинное обучение. Модели глубокого обучения различают настоящие косметические дефекты и приемлемые вариации. Они учатся на исторических данных изображений. ИИ без особых усилий отличает критическую царапину от безобидных следов станка. Это значительно снижает уровень ложноположительных результатов. Попросите поставщиков продемонстрировать процессы обучения нейронных сетей.
Промышленный контроль качества требует строгого соблюдения стандартов. Система должна поддерживать отраслевые стандарты, такие как ASTM E1444 и ISO 9934. Эти стандарты определяют определенную напряженность магнитного поля и условия освещения. Решения для автоматизированной проверки должны автоматизировать регистрацию соответствия. Они должны безопасно регистрировать исторические данные изображений. Это позволит впоследствии провести мощный анализ первопричин. Вы можете отследить дефект до конкретного неисправного сверла.
Заводские цеха представляют суровую реальность. Они редко представляют собой нетронутую среду. Вы должны осторожно обращаться с магнитными частицами. В большинстве систем используется суспензия с мокрой ванной. Вы должны ежедневно контролировать концентрацию в ванне. Слишком малое количество частиц приводит к пропущенным дефектам. Слишком много частиц создают мутные, нечитаемые изображения. Операторы проводят тесты объема оседания, чтобы обеспечить правильное соотношение. Условия окружающего освещения также постоянно меняются. Для люминесцентных инспекционных кабин требуется очень низкий уровень окружающего белого света (менее 20 люкс). Пыль и масляный туман со временем портят линзы фотоаппаратов. Профилактическое обслуживание не подлежит обсуждению.
Требование размагничивания застает многих покупателей врасплох. Детали сохраняют остаточный магнетизм после проверки. Вы не можете отправлять намагниченные компоненты. Намагниченные шестерни во время работы притягивают металлическую стружку. Это приводит к катастрофическому механическому повреждению. Система должна включать надежную катушку размагничивания. Деталь проходит через переменное, уменьшающееся магнитное поле. Это полностью нейтрализует остаточный магнетизм. Убедитесь, что конечные уровни Гаусса соответствуют требованиям вашего клиента.
Обучение операторов остается решающим фактором внедрения. Полностью автономные системы по-прежнему требуют человеческого контроля. Вам нужны квалифицированные специалисты для калибровки камер. Они должны правильно установить пороги обнаружения. Они контролируют график замены жидкости и технического обслуживания. Управление изменениями здесь определяет успех. Магнитный косметический осмотр заменяет визуальную проверку вручную. Вы должны переобучить своих инспекторов, чтобы они стали системными операторами. Они будут анализировать тенденции данных, а не рассматривать их части.
Распространенные ошибки, которых следует избегать при внедрении:
Игнорирование уровня фонового освещения возле инспекционной кабины.
Не удалось проверить эффективность размагничивания сложных форм.
Пропуск ежедневных проверок калибровки ультрафиолетовых ламп.
Отношение к алгоритму ИИ как к инструменту «установил и забыл» без постоянного переобучения.
Выбор подходящего поставщика требует дисциплинированного тестирования. Вы не можете полагаться только на маркетинговые брошюры. Относитесь к процессу закупок как к инженерной проверке.
Установите строгие показатели успеха: математически определите «косметический дефект», прежде чем оценивать поставщиков. Оцените текущие показатели ложноположительных результатов. Задокументируйте приемлемую длину и глубину дефектов. Поставщик не может настроить систему без этих точных параметров. Точные определения предотвращают неоправданные ожидания.
Проведите тестирование концепции (PoC): никогда не покупайте вслепую. Отправьте контролируемую партию деталей поставщику. Включите известные «хорошие» детали. Включите очевидные «плохие» детали. Самое главное — включать «пограничные» части. Эти крайние случаи проверяют пределы алгоритма ИИ. Оцените реальную точность их отчетов об обнаружении. Они уловили микротрещину? Прошли ли они безобидное пятно?
Оцените эффективность расходных материалов и сокращение количества отходов. Не ограничивайтесь первоначальной ценой на оборудование. Фактор долгосрочного эксплуатационного воздействия. Оцените расход несущей жидкости и магнитных частиц. Отслеживайте ожидаемое сокращение бракованного лома. Высокоточная система окупается за счет сохранения функциональных деталей из мусорного бака. Сравните свой текущий объем лома с результатами тестирования PoC.
Метод проверки |
Видимость микродефектов |
Частота ложных отклонений |
Влияние усталости оператора |
Отслеживание данных |
|---|---|---|---|---|
Ручная оптическая проверка |
Низкий |
Высокий |
Серьезный |
Никто |
Стандартное автоматизированное зрение |
Середина |
Умеренный |
Никто |
Высокий |
Магнит Косметический осмотр |
Очень высокий |
Очень низкий |
Никто |
Высокий |
Субъективная ручная оценка ограничивает масштабируемость производства. Непредсказуемое освещение и отражающие поверхности побеждают стандартные оптические системы. Магнитный косметический осмотр полностью устраняет эти препятствия. Он превращает неоднозначную оценку поверхности в высококонтрастный, поддающийся проверке процесс. Утечка флюса приводит к тому, что дефект становится явным. Камеры высокого разрешения безупречно фиксируют эти данные. Алгоритмы искусственного интеллекта применяют ваши конкретные допуски по качеству без утомления и предвзятости.
Однако самое сложное оборудование требует стратегического внедрения. Это настолько эффективно, насколько эффективна настройка порога, стоящая за ним. Вы должны жестко управлять переменными среды. Размагничивание должно происходить надежно. Операторы должны адаптироваться к управлению программным обеспечением, а не к ручной сортировке деталей. Эти практические реалии определяют конечный успех вашего развертывания.
Настало время объективно оценить узкие места контроля качества. Соберите смешанную выборку компонентов с самой сложной геометрией. Запросите технико-экономическое обоснование у специализированных поставщиков сегодня. Проверьте их оборудование на соответствие самым строгим косметическим порогам, чтобы увидеть измеримую разницу воочию.
О: Это оборудование работает только с ферромагнитными материалами. Для этого необходимы металлы, способные сильно намагничиваться. Углеродистая сталь, чугун и низколегированные стали отлично работают. Он не может проверять цветные металлы, такие как алюминий, латунь или медь. Он также не работает с аустенитной нержавеющей сталью, поскольку эта специфическая структура сплава не удерживает магнитное поле.
Ответ: Обычно он дополняет или модернизирует существующую оптику, а не полностью заменяет оптическую концепцию. Система по-прежнему опирается на высококачественные камеры и объективы. Он просто добавляет применение магнитных частиц и специальное освещение для создания искусственного контраста. Вы часто интегрируете магнитную станцию непосредственно в свой текущий рабочий процесс, основанный на зрении.
Ответ: С этой задачей справятся продвинутые алгоритмы искусственного интеллекта и зрения. Программисты устанавливают строгие математические пределы допуска. Система анализирует объем и форму скоплений частиц. Если показания падают ниже запрограммированного порога пикселей, ИИ классифицирует это как косметическую вариацию. Он игнорирует безобидные следы инструментов и отмечает истинные дефекты.
О: Обычно вы можете ожидать возврата инвестиций в течение 12–24 месяцев. Этот график во многом зависит от объема вашего производства. Экономия достигается за счет значительного сокращения количества ложных браков. Вы перестанете выбрасывать функциональные детали. Кроме того, вы сокращаете трудозатраты, которые раньше тратились на медленную ручную сортировку и сортировку.