


Ražotāji pastāvīgi cīnās ar kvalitātes kontroles vājajām vietām savās ražošanas līnijās. Subjektīvas manuālas pārbaudes ievērojami palēnina izlaidi. Paļaušanās tikai uz cilvēka acīm noved pie nepamanītiem trūkumiem. Tas arī rada dārgus viltus noraidījumus. Standarta optiskās sistēmas mēģina atrisināt šo problēmu. Tomēr viņi cīnās, lai precīzi izgaismotu mikroskopiskus trūkumus. Atstarojošais atspīdums un sarežģītas metāla ģeometrijas mulsina pamata kameras. Viņi bieži nepareizi interpretē nekaitīgas ēnas kā kritiskas plaisas. Jums ir nepieciešams labāks veids, kā nodrošināt uzticamu kosmētisko klasifikāciju.
Magnētisko principu integrēšana atrisina šo precīzu redzamības problēmu. Tas rada kvantitatīvu kontrastu ap slēptiem virsmas defektiem. Šī pieeja pārceļ kvalitātes kontroli no subjektīvas vājās vietas uz paredzamu procesu. Tas padara uz datiem balstītu ražošanu par realitāti. Šajā rakstā jūs uzzināsit, kā magnētiskā plūsma atklāj neredzamas virsmas anomālijas. Mēs izpētīsim, kā šīs sistēmas nemanāmi integrēt. Jūs atklāsiet arī praktiskus soļus, lai novērtētu aparatūras iespējas jūsu konkrētajām ražošanas vajadzībām.
Uzlabots kontrasts mikrodefektiem: Magnētiskā kosmētikas pārbaudes iekārta rada redzamu kontrastu defektu vietās, atklājot matu līnijas plaisas un virsmas anomālijas, kas nav redzamas standarta optikai.
Samazināts viltus noraidījumu skaits: magnētiskās plūsmas datu apvienošana ar automatizētiem pārbaudes algoritmiem standartizē kosmētisko novērtējumu, samazinot subjektīvās cilvēka kļūdas.
Integrācija, nevis nomaiņa: modernās sistēmas ir izstrādātas tā, lai tās integrētos ar esošajām vizuālās pārbaudes iekārtām un ražošanas līnijām, nevis nepieciešamas pilnīgas darbplūsmas kapitālremonts.
Novērtēšanas fokuss: sekmīgai ieviešanai ir jānovērtē caurlaidspēja, detaļu ģeometrijas apstrāde un demagnetizācijas prasības, kā arī sākotnējās noteikšanas jutīgums.
Parastās optiskās kameras rūpnieciskos apstākļos saskaras ar nopietniem ierobežojumiem. Tie pilnībā paļaujas uz ārējo apgaismojumu, lai fiksētu anomālijas. Ļoti atstarojošas metāla virsmas rada nopietnus optiskus izaicinājumus. Vienkārša izliekta mala neparedzami atstaro gaismu. Teksturēti metāli rada ēnas visā komponentā. Šis vizuālais 'troksnis' stipri mulsina standarta optiskos sensorus. Pamata kameras nevar atšķirt strukturālu plaisu un nekaitīgu ēnu. Viņiem vienkārši trūkst bāzes kontrasta, kas nepieciešams augstas precizitātes šķirošanai.
Cilvēka subjektivitāte vēl vairāk sarežģī kosmētisko novērtēšanu. Manuālā pārbaude rada milzīgu mainīgumu ražošanas līnijā. Acu nogurums iestājas jau pēc stundām, kas pavadītas uz grīdas. Ilgu maiņu laikā operatori viegli zaudē fokusu. Dažādi tehniķi piemēro dažādus bāzes standartus. Neliels skrāpējums var izturēt rīta pārbaudi, bet neizdoties nakts maiņas laikā. Nekonsekventa apmācība palielina šo mainīgumu. Jūs vienkārši nevarat mērogot subjektīvo kvalitātes kontroles procesu.
Šīs neprecizitātes finansiālās izmaksas strauji pieaug. Ražotāji saskaras ar diviem atšķirīgiem riskiem. Pirmkārt, viņi riskē piegādāt klientiem bojātas detaļas. Tas uzreiz sabojā zīmola reputāciju. Tas arī izraisa dārgu produktu atgriešanu. Otrkārt, pārlieku agresīvi inspektori izmet perfekti funkcionālās detaļas. Viņi atzīmē nekaitīgas instrumentu zīmes kā nopietnus defektus. Šī viltus pozitīvā atzīmēšana iznīcina ražas likmes. Jūs zaudējat naudu par katru nolietoto komponentu. Uzticams virsmas defektu noteikšanai jānovērš abi riski vienlaicīgi.
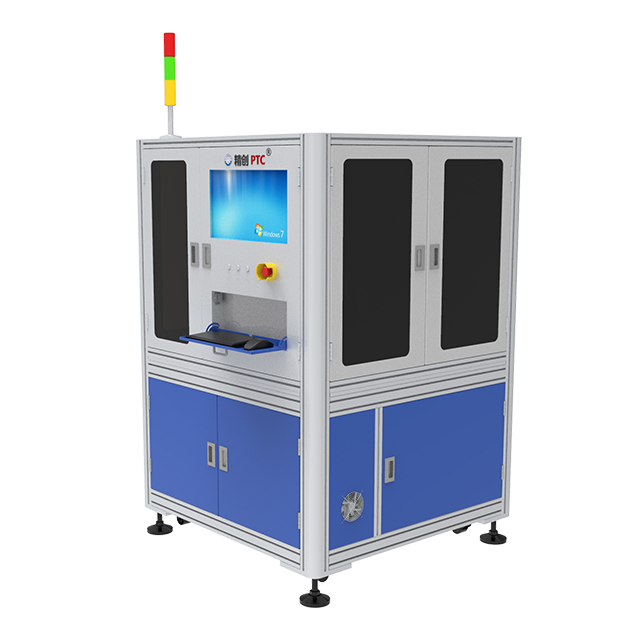
Magnētiskās plūsmas noplūde (MFL) nodrošina šīs tehnoloģijas pamatfiziku. Iekārta īslaicīgi magnetizē feromagnētisko komponentu. Magnētiskās līnijas vienmērīgi pārvietojas caur cieto metālu. Plaisa vai virsmas tukšums pēkšņi pārtrauc šīs līnijas. Magnētiskais lauks nevar viegli šķērsot tukšo gaisa spraugu. Tā vietā tas noliecas uz āru no virsmas. Tas rada lokālu plūsmas noplūdes lauku. Pēc tam daļai tiek uzklātas specializētas magnētiskās daļiņas. Noplūdes lauks ievelk šīs daļiņas tieši defektā. Tie uzkrājas cieši defekta vietā. Tas rada izteiktu vizuālo kontrastu tieši tur, kur pastāv anomālija.
Pēc tam augstas izšķirtspējas mašīnredzes sistēmas uztver šo mākslīgi radīto kontrastu. Tas rada spēcīgu sinerģiju. Magnētiskais lauks garantē, ka defekts ir redzams. Kamera vienkārši ieraksta datus. Magnētu kosmētikas pārbaudes aprīkojums lieliski izmanto šo sinerģiju. Specializētās daļiņas spilgti spīd ultravioletajā gaismā. Kamera uztver izcilas norādes uz tumša fona. Tas pilnībā novērš atstarojošo atspīdumu problēmu. Redzes sistēma vairs neuzminē. Tas redz matemātisko noteiktību.
Šī hibrīdā pieeja ir izcila, klasificējot atšķirīgus trūkumus. Programmatūras algoritmi analizē uzkrātās daļiņu formas. Tie atšķir kritiskas strukturālas plaisas un nelielus kosmētiskus nelīdzenumus. Dziļa plaisa piesaista milzīgu daudzumu daļiņu. Sekla skrāpējums rada ļoti maz. Jūs varat noregulēt aprīkojumu, lai noteiktu konkrētas pielaides. Sistēma ignorē pieļaujamos pārklājuma trūkumus. Tas nekavējoties atzīmē bīstamus ieslēgumus. Jūs kontrolējat precīzu robežu starp piespēli un neveiksmi.
Defekta veids |
Magnētiskās plūsmas reakcija |
Optiskais paraksts |
Novērtēšanas darbība |
|---|---|---|---|
Strukturālā plaisa |
Augstas plūsmas noplūde |
Asa, blīva daļiņu līnija |
Kritisks noraidījums |
Virsmas skrāpējums |
Zema plūsmas noplūde |
Vājas, izkliedētas daļiņas |
Pielaides pārbaude |
Pazemes iekļaušana |
Vidēja, plaša noplūde |
Izplūdusi, sagrupēta indikācija |
Atkarīgs no sliekšņa |
Instrumentu atzīme |
Nav plūsmas noplūdes |
Nav daļiņu uzkrāšanās |
Pass |
Pircējiem ir jānovērtē aparatūra vairākās praktiskās dimensijās. Ātrums un savietojamība joprojām ir galvenā prioritāte. Vizuālās pārbaudes aprīkojuma jauninājumiem ir jāatbilst jūsu pamata ražošanas tempam. Lēna sistēma rada milzīgu rūpnīcas sastrēgumu.
Jums jānovērtē, kā aprīkojums atbilst jūsu līnijas ātrumam. Daļas magnetizēšana aizņem milisekundes. Daļiņu šķidruma uzklāšana palielina sekundes. Attēla analīzei ir nepieciešama spēcīga apstrādes jauda. Vai šis cikla laiks palēnina augšupējo montāžu? Labākās sistēmas izmanto paralēlo apstrādi. Tie magnetizē vienu daļu, vienlaikus attēlojot citu. Pārliecinieties, ka pārdevējs garantē konkrētu cikla laiku jūsu precīzam komponentu apjomam.
Mūsdienu rūpnīcas reti ražo vienu SKU. Jūsu sistēmai ir viegli jāapstrādā sarežģītas ģeometrijas. Tai jāpārbauda zobrati, vārpstas un plakanas plāksnes bez plašas atkārtotas apstrādes. Novērtējiet tā izturēšanos pret dažādām feromagnētiskajām kompozīcijām. Dažādiem tērauda sakausējumiem ir nepieciešams atšķirīgs magnētiskā lauka stiprums. Iekārtai jāpiedāvā programmējami magnetizācijas profili. Tas ļauj ātri pārslēgties starp produktu palaišanas reizēm. Elastība novērš dārgas aparatūras dīkstāves.
Aparatūra nodrošina attēlu. Programmatūra nodrošina lēmumu. Meklējiet sistēmas, kas izmanto mašīnmācīšanos. Dziļās mācīšanās modeļi atšķir patiesus kosmētiskus defektus no pieņemamām variācijām. Viņi mācās no vēsturiskiem attēlu datiem. AI bez piepūles atšķir kritisku skrāpējumu no nekaitīgām darbgaldu pēdām. Tas ievērojami samazina viltus pozitīvu rezultātu rādītājus. Lūdziet pārdevējiem demonstrēt savus neironu tīklu apmācības procesus.
Rūpnieciskās kvalitātes kontrolei ir nepieciešama stingra standarta ievērošana. Sistēmai ir jāatbalsta nozares standarti, piemēram, ASTM E1444 un ISO 9934. Šie standarti nosaka konkrētus magnētiskā lauka stiprumus un apgaismojuma apstākļus. Automatizētajiem pārbaudes risinājumiem būtu jāautomatizē atbilstības reģistrēšana. Viņiem ir droši jāreģistrē vēsturiskie attēlu dati. Tas vēlāk ļauj veikt spēcīgu pamatcēloņu analīzi. Jūs varat izsekot defektam līdz konkrētam bojātam urbjam.
Rūpnīcas grīdas rada skarbu realitāti. Tā reti ir senatnīga vide. Jums rūpīgi jāpārvalda magnētiskās daļiņas. Lielākajā daļā sistēmu tiek izmantota mitrās vannas suspensija. Katru dienu jāuzrauga vannas koncentrācija. Pārāk maz daļiņu izraisa nepamanītus trūkumus. Pārāk daudz daļiņu rada dubļainus, nesalasāmus attēlus. Operatori veic nosēšanās tilpuma pārbaudes, lai nodrošinātu pareizu attiecību. Apkārtējā apgaismojuma apstākļi arī pastāvīgi svārstās. Fluorescējošām pārbaudes kabīnēm ir nepieciešama ārkārtīgi zema apkārtējā baltā gaisma (mazāk nekā 20 luksi). Putekļi un eļļas migla laika gaitā sabojā kameras objektīvus. Profilaktiskā apkope nav apspriežama.
Demagnetizācijas prasība pieķer daudzus pircējus. Pēc pārbaudes daļas saglabā atlikušo magnētismu. Jūs nevarat nosūtīt magnetizētus komponentus. Magnetizētie zobrati darbības laikā piesaista metāla skaidas. Tas izraisa katastrofālu mehānisku bojājumu. Sistēmā jāiekļauj izturīga demagnetizācijas spole. Daļa iet caur mainīgu, dilstošu magnētisko lauku. Tas pilnībā neitralizē atlikušo magnētismu. Pārbaudiet, vai gala Gauss līmeņi atbilst jūsu klienta specifikācijām.
Operatoru apmācība joprojām ir būtisks pieņemšanas faktors. Pilnībā autonomām sistēmām joprojām ir nepieciešama cilvēka uzraudzība. Jums ir nepieciešami kvalificēti tehniķi, lai kalibrētu kameras. Viņiem ir pareizi jāiestata noteikšanas sliekšņi. Viņi apstrādā šķidruma nomaiņas un apkopes grafikus. Izmaiņu vadība šeit nosaka panākumus. Magnētiskā kosmētiskā pārbaude aizstāj manuālās vizuālās pārbaudes. Jums ir jāpārmāca savi inspektori, lai kļūtu par sistēmas operatoriem. Viņi analizēs datu tendences, nevis skatīsies uz daļām.
Biežākās kļūdas, no kurām jāizvairās ieviešanas laikā:
Fona apgaismojuma līmeņu ignorēšana pārbaudes kabīnes tuvumā.
Nevar pārbaudīt sarežģītu formu demagnetizācijas efektivitāti.
Ultravioleto spuldžu ikdienas kalibrēšanas pārbaužu izlaišana.
AI algoritms tiek uzskatīts par 'iestatiet un aizmirstiet' rīku bez pastāvīgas pārkvalificēšanas.
Lai izvēlētos pareizo pārdevēju, nepieciešama disciplinēta pārbaude. Jūs nevarat paļauties tikai uz mārketinga brošūrām. Uztveriet iepirkuma procesu kā inženiertehniskās validācijas uzdevumu.
Nosakiet stingrus panākumu rādītājus: pirms pārdevēju novērtēšanas matemātiski definējiet 'kosmētisku defektu'. Nosakiet savus pašreizējos viltus pozitīvos rādītājus. Dokumentējiet pieņemamos defektu garumus un dziļumus. Pārdevējs nevar konfigurēt sistēmu bez šiem precīziem parametriem. Precīzas definīcijas novērš nepareizas cerības.
Veiciet koncepcijas pierādījumu (PoC) pārbaudi: nekad nepērciet akli. Nosūtiet kontrolētu detaļu partiju pārdevējam. Iekļaujiet zināmās 'labās' daļas. Iekļaujiet acīmredzamas 'sliktas' daļas. Vissvarīgākais ir iekļaut 'robežas' daļas. Šie malas gadījumi pārbauda AI algoritma ierobežojumus. Novērtējiet to noteikšanas ziņojumu reālo precizitāti. Vai viņi noķēra matu līnijas plaisu? Vai viņi izturēja nekaitīgo traipu?
Novērtējiet izejmateriālu efektivitāti un lūžņu samazināšanu: skatieties tālāk par sākotnējo aparatūras piedāvājumu. Ilgtermiņa darbības ietekmes faktors. Novērtējiet nesēja šķidruma un magnētisko daļiņu patēriņa rādītājus. Izsekojiet paredzamajam viltus noraidīšanas lūžņu skaita samazinājumam. Ļoti precīza sistēma atmaksājas, saglabājot funkcionālās daļas no lūžņu tvertnes. Salīdzini savu pašreizējo lūžņu apjomu ar PoC testēšanas rezultātiem.
Pārbaudes metode |
Mikrodefektu redzamība |
Viltus noraidīšanas līmenis |
Operatora noguruma ietekme |
Datu izsekojamība |
|---|---|---|---|---|
Manuālā optiskā pārbaude |
Zems |
Augsts |
Smags |
Nav |
Standarta automatizētā redze |
Vidēja |
Mērens |
Nav |
Augsts |
Magnētiskā kosmētiskā pārbaude |
Ļoti augsts |
Ļoti zems |
Nav |
Augsts |
Subjektīva manuāla vērtēšana ierobežo ražošanas mērogojamību. Neprognozējams apgaismojums un atstarojošās virsmas pārspēj standarta optiskās sistēmas. Magnētiskā kosmētiskā pārbaude pilnībā novērš šos šķēršļus. Tas pārveido neskaidru virsmas novērtēšanu augsta kontrasta, pārbaudāmā procesā. Plūsmas noplūde liek defektam skaidri atklāties. Augstas izšķirtspējas kameras nevainojami uztver šos datus. AI algoritmi piemēro jūsu īpašās kvalitātes pielaides bez noguruma vai novirzēm.
Tomēr vismodernākajai aparatūrai ir nepieciešama stratēģiska ieviešana. Tas ir tikpat efektīvs kā aiz tā esošā sliekšņa regulēšana. Jums ir stingri jāpārvalda vides mainīgie. Demagnetizācijai jānotiek uzticami. Operatoriem ir jāpielāgojas programmatūras pārvaldībai, nevis manuālai daļu šķirošanai. Šīs praktiskās realitātes nosaka jūsu izvietošanas galīgos panākumus.
Tagad ir pienācis laiks objektīvi novērtēt savas kvalitātes kontroles vājās vietas. Apkopojiet savu sarežģītāko komponentu ģeometriju jauktu paraugu. Jau šodien pieprasiet priekšizpēti specializētiem pārdevējiem. Pārbaudiet to aparatūru atbilstoši jūsu stingrākajiem kosmētikas sliekšņiem, lai redzētu izmērāmo atšķirību.
A: Šis aprīkojums darbojas tikai ar feromagnētiskiem materiāliem. Tam nepieciešami metāli, kas var būt spēcīgi magnetizēti. Oglekļa tērauds, čuguns un mazleģētais tērauds darbojas lieliski. Tas nevar pārbaudīt krāsainos metālus, piemēram, alumīniju, misu vai varu. Tas neizdodas arī uz austenīta nerūsējošā tērauda, jo šī specifiskā sakausējuma struktūra neuztur magnētisko lauku.
A: Tas parasti papildina vai uzlabo esošo optiku, nevis pilnībā aizstāj optisko koncepciju. Sistēma joprojām ir atkarīga no augstākās klases kamerām un objektīviem. Tas vienkārši pievieno magnētisko daļiņu aplikāciju un specializētu apgaismojumu, lai radītu mākslīgu kontrastu. Jūs bieži integrējat magnētisko staciju tieši savā pašreizējā uz redzi balstītajā darbplūsmā.
A: Ar šo uzdevumu tiek galā uzlaboti AI un redzes algoritmi. Programmētāji nosaka stingras matemātiskās pielaides joslas. Sistēma analizē daļiņu uzkrāšanās tilpumu un formu. Ja indikācija nokrītas zem ieprogrammētā pikseļu sliekšņa, mākslīgais intelekts to klasificē kā kosmētisku variāciju. Tas ignorē nekaitīgas instrumentu zīmes, vienlaikus atzīmējot patiesos defektus.
A: Parasti jūs varat sagaidīt ieguldījumu atdevi 12–24 mēnešu laikā. Šis laika grafiks lielā mērā ir atkarīgs no jūsu ražošanas apjoma. Ietaupījumi rodas, ievērojami samazinot viltus atgrūšanas gadījumu skaitu. Jūs pārtraucat nodot funkcionālās daļas metāllūžņos. Turklāt jūs samazinat darba stundas, kas iepriekš tika pavadītas lēnai, manuālai šķirošanai un šķirošanai.


