


Keramiksubstrate wie Aluminiumnitrid (AlN) und Aluminiumoxid (Al2O3) spielen eine entscheidende Rolle bei Hochleistungs-, Hochfrequenz- und Extremtemperaturanwendungen. Sie treiben Energiemodule für Elektrofahrzeuge und hochmoderne HF-Kommunikation voran, bei denen das Wärmemanagement absolut nicht verhandelbar bleibt. Die Branche leidet jedoch unter einem großen Problem bei der Qualitätskontrolle. Standardmäßige optische FR-4-Inspektionsprotokolle versagen bei diesen Hochleistungskeramiken kläglich. Hohes Oberflächenreflexionsvermögen, geringer Metallisierungskontrast und einzigartige Materialsprödigkeit blenden herkömmliche Inspektionsmaschinen leicht. Die Verwendung von Standardausrüstung führt unweigerlich zu gefährlichen, übersehenen Defekten oder einer überwältigenden Anzahl von Fehlalarmen.
Dieser Leitfaden stellt einen standardisierten, evidenzbasierten Rahmen für die Bewertung von AOI-Geräten und Anbieterfähigkeiten dar. Wir helfen Ihnen dabei, die Maschinenfähigkeiten gründlich zu validieren, bevor Sie sich zu großen Kapitalausgaben oder langfristigen Outsourcing-Vereinbarungen verpflichten. Sie erfahren genau, wie Sie strenge Testchargen strukturieren, klare Fehlertaxonomien definieren und endgültige Abnahmeberichte analysieren.
Keramiksubstrate erfordern aufgrund der aggressiven Oberflächenblendung und des geringen Metallisierungskontrasts eine spezielle Mehrwinkel- oder Koaxialbeleuchtung.
Ein strenger AOI-Probenvalidierungsprozess muss eine ausgewogene Mischung aus „bekanntermaßen guten“ Platinen und einer umfassenden „bekanntermaßen schlechten“ Fehlerbibliothek umfassen.
Akzeptanzberichte müssen den Kompromiss zwischen der Escape-Rate (falsch-negative Ergebnisse) und der False-Call-Rate (falsch-positive Ergebnisse) unter Verwendung branchenüblicher Gage R&R-Metriken klar quantifizieren.
Der Einsatz spezieller Abnahmetestprotokolle geht weit über die grundlegende Compliance hinaus. Wir müssen uns mit der katastrophalen Natur von Feldausfällen befassen. Mikrodefekte in Keramiken mit direkt gebundenem Kupfer (DBC) oder direkt beschichtetem Kupfer (DPC) beeinträchtigen aktiv die Wärmeleitfähigkeit. Wenn ein EV-Wechselrichter-Leistungsmodul einen Mikrohohlraum in seiner Substratmetallisierung enthält, kann die Wärme nicht effizient entweichen. Bei Spitzenlasten zerstört sich das Modul schließlich selbst. Um diese kostspieligen Feldaustritte zu verhindern, sind spezielle Geräte erforderlich, die auf die besonderen physikalischen Eigenschaften von Keramik zugeschnitten sind.
Die optischen Gegebenheiten erfordern einen völlig anderen Inspektionsansatz als bei herkömmlichen Bio-Platten. Standard-FR-4-Leiterplatten verfügen normalerweise über matte Lötmasken. Sie bieten einen hohen Kontrast zu Kupferspuren. Keramiksubstraten fehlt dieser angenehme Kontrast. Blanke Aluminiumoxid- und Aluminiumnitridoberflächen erzeugen unter Standard-LED-Ringlichtern intensive Blendung und Spiegelreflexion. Standardkameras interpretieren diese starke Blendung fälschlicherweise als Überbrückungskurzschlüsse oder Fremdkupfer.
Die Anwendung standardmäßiger PCB-Inspektionsregeln auf hochreflektierende Keramiken führt sofort zu extremer Ermüdung durch Fehlalarme. Standardmäßige regelbasierte Algorithmen kennzeichnen Hunderte von imaginären Fehlern pro Panel. Die Betreiber müssen dann jeden einzelnen gekennzeichneten Standort manuell überprüfen. Die Überprüfung endloser Fehlalarme erschöpft menschliche Bediener schnell. Sie werden desensibilisiert und genehmigen unweigerlich echte Funktionsmängel, nur um den Rückstand zu beseitigen. Die Festlegung spezieller Akzeptanzkriterien stoppt diesen gefährlichen Kreislauf, indem nachgewiesen wird, dass die Maschine zwischen harmlosem Blendlicht und tatsächlichen Fehlern unterscheiden kann.
Die Auswahl der richtigen Prüfmuster garantiert die Integrität Ihrer Bewertung. Eine zuverlässige Für die AOI-Probenvalidierung sind sorgfältig kuratierte Panels erforderlich, die normale Produktionsabweichungen darstellen, und nicht nur „goldene Boards“. Perfekte Panels sagen nichts über die tatsächliche Produktionsbereitschaft einer Maschine aus. Sie müssen Substrate sammeln, die normale Farbverschiebungen von Charge zu Charge, geringfügige Kornschwankungen und zulässige Unterschiede in der Metallisierungsdicke aufweisen.
Um die Erkennungsgrenzen genau zu testen, müssen Sie eine umfassende Fehlerbibliothek mit bekannten Fehlern erstellen. Verlassen Sie sich nicht ausschließlich auf theoretische Softwaresimulationen. Sie benötigen physische Edge-Case-Defekte. Beschaffen oder stellen Sie gezielt Platten her, die Haarrisse, geringfügige Kupferoxidation und mikroskopisch kleine Kantenspäne aufweisen. Wir empfehlen, bei der Durchführung der Auswertung eine strikte Reihenfolge einzuhalten:
Stellen Sie fünfzig Standard-Produktionstafeln zusammen, die eine normale Prozessdrift zeigen.
Integrieren Sie zwanzig gezielt fehlerhafte Panels aus Ihrer bekanntermaßen fehlerhaften Bibliothek.
Ordnen Sie die genauen Koordinaten jedes bekannten Defekts zu, bevor Sie ihn in die Maschine einsetzen.
Lassen Sie die gesamte gemischte Charge blind durch die Maschine laufen.
Erstellen Sie abschließend immer eine nicht optimierte Basislinie. Zwingen Sie den Anbieter, Ihre gemischte Probencharge mehrmals mit seinen standardmäßigen, sofort einsatzbereiten Keramikalgorithmen zu scannen. Zeichnen Sie diese Basisdaten auf, bevor Sie Ihren Technikern erlauben, die Beleuchtungseinstellungen zu optimieren oder die Empfindlichkeitsschwellen anzupassen. Der Vergleich der nicht optimierten Basislinie mit den endgültigen abgestimmten Ergebnissen zeigt, wie viel kundenspezifische Entwicklung Ihr spezifisches Produkt in Zukunft erfordern wird.
Klare Pass/Fail-Kriterien verhindern kostspielige Auseinandersetzungen bei der endgültigen Maschinenfreigabe. Dokumentation exakter Toleranzen für die Der AOI-Abnahmetest für Keramiksubstrate gleicht die Versprechen des Anbieters direkt an die Realität Ihrer Produktion an. Sie können keine vagen Versprechungen hinsichtlich der Fehlererkennung akzeptieren. Jede einzelne Anomalie muss in eine genau definierte Kategorie fallen.
Defekte auf Substratebene erfordern hochspezifische Messgrößen. Keramik ist bekanntermaßen spröde. Laserprofilierungs- und Vereinzelungsprozesse verursachen häufig mikroskopische Kantenabsplitterungen. Sie müssen genau definieren, wie viele Mikrometer Absplitterung noch akzeptabel sind, bevor ein Panel ausfällt. Darüber hinaus muss das System strukturelle Mikrorisse erkennen, ohne natürliche Keramikkorngrenzen fälschlicherweise als Kratzer zu kennzeichnen. Oberflächenverschmutzung muss Alarme auslösen, harmlose Wasserflecken können jedoch akzeptabel bleiben.
Metallisierungs- und Schaltkreisfehler erfordern ebenfalls strenge Grenzwerte. Hochdichte Verbindungen auf Keramik nutzen häufig feine Linien-/Zwischenraumbreiten. Das Gerät muss Kupferablösungen, Spurenüberätzungen und Überbrückungskurzschlüsse genau messen. Hochfrequenz-HF-Anwendungen tolerieren nicht einmal geringfügige Einschnürungen der Leiterbahnen, da sie die Impedanz verändern. Sie müssen diese physikalischen Toleranzen für das Bildverarbeitungssystem klar definieren.
Der Umgang mit Mehrdeutigkeiten bleibt der schwierigste Teil der Taxonomiedefinition. Sie müssen harmlose kosmetische Anomalien von echten Funktionsmängeln trennen. Leichte Kupferverfärbungen sehen möglicherweise hässlich aus, funktionieren aber einwandfrei. Eine starke Oxidation verhindert jedoch ein ordnungsgemäßes Drahtbonden im weiteren Verlauf. Ihre Taxonomie muss klar vorgeben, wie der Algorithmus mit diesen mehrdeutigen visuellen Unterschieden umgeht.
Fehlerkategorie |
Spezifische Anomalie |
Beispiel für einen Pass/Fail-Schwellenwert |
|---|---|---|
Substratintegrität |
Kantenabplatzer |
Scheitert, wenn die Spantiefe 50 Mikrometer von der Schneidkante überschreitet. |
Substratintegrität |
Mikrorisse |
Alle durchgehenden Risse mit einer Länge von mehr als 0,1 mm sind zu versagen. |
Metallisierung |
Halsausschnitt nach unten verfolgen |
Scheitert, wenn die Leiterbahnbreite um mehr als 15 % des Nenndesigns abnimmt. |
Metallisierung |
Kupferpeeling |
Es darf keine sichtbare Trennung zwischen der Kupferschicht und der Keramikbasis vorhanden sein. |
Oberflächenkontamination |
Oxidation |
Keine dunkle Oxidation in den Drahtbondzonen; leichte Verfärbungen an anderer Stelle übertragen. |
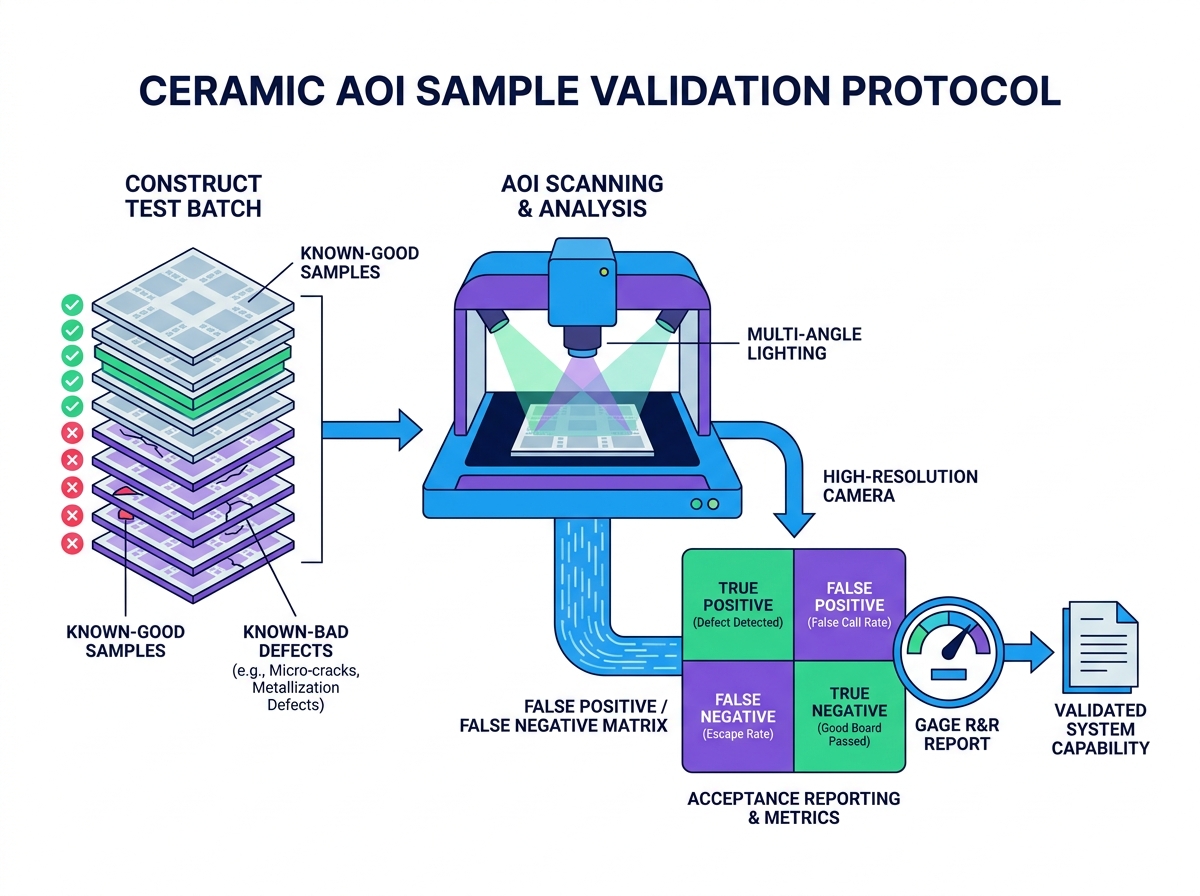
Hardwarespezifikationen bestimmen direkt die Inspektionsleistung bei modernen Materialien. Die Beleuchtungsarchitektur ist die kritischste Hardwarekomponente. Herkömmliche Top-Down-LED-Ringe versagen auf glänzendem Aluminiumoxid. Um intensive Spiegelreflexion zu verhindern, sind hochspezialisierte Hardwarekonfigurationen erforderlich. Achten Sie bei der Bewertung einer Maschine auf die folgenden spezifischen Beleuchtungsfunktionen:
Koaxiale Beleuchtung: Projiziert Licht perfekt senkrecht zum Untergrund, eliminiert Schatten und hebt flache, reflektierende Oberflächen hervor.
Multispektrale LEDs: Nutzen unterschiedliche Wellenlängen (Rot, Grün, Blau, UV), um unterschiedliche Materialschichten hervorzuheben, z. B. freiliegende Keramik vs. plattiertes Gold.
Programmierbare Mehrwinkelkuppeln: Wirft diffuses Licht aus verschiedenen niedrigen Winkeln, um erhabene Defekte, abblätterndes Kupfer und subtile Oberflächenkratzer zu erkennen.
Die Anforderungen an Kamera und Auflösung müssen Ihren spezifischen Designregeln entsprechen. Die standardmäßige Pixelauflösung von 15 Mikrometern reicht nicht aus, um HF-Keramikschaltkreise mit feinem Rasterabstand ausreichend zu prüfen. Wenn Ihr Herstellungsprozess Linien-/Abstandsbreiten von weniger als 20 Mikrometern verwendet, benötigen Sie optische Auflösungsfunktionen im Submikrometerbereich. Hochauflösende Zeilenkameras in Kombination mit telezentrischen Objektiven verhindern Bildverzerrungen an den Panelkanten und sorgen so für eine gleichbleibende Messgenauigkeit.
Sie müssen die Ansprüche auf KI- und Deep-Learning-Integration sorgfältig prüfen. Viele Anbieter verwenden KI als Marketing-Schlagwort. Authentisches Deep Learning verändert jedoch die Keramikinspektion grundlegend. Starre, regelbasierte Algorithmen haben Schwierigkeiten, natürliche Keramikkornvariationen zu interpretieren. Moderne Deep-Learning-Modelle sind hervorragend darin, diese mehrdeutigen visuellen Muster zu klassifizieren. Sie unterdrücken wirksam falsche Aussagen, indem sie die subtilen Unterschiede zwischen einer harmlosen natürlichen Maserung und einem katastrophalen Mikroriss erlernen.
Mit diesen fortschrittlichen KI-Funktionen gehen Implementierungsrisiken einher. Deep Learning führt zu einer steilen Lernkurve. Das Training neuronaler Netze erfordert einen erheblichen Datenaufwand. Wenn Sie eine Produktionslinie mit geringem Volumen und hohem Mix betreiben, erzeugen Sie möglicherweise nicht genügend fehlerhafte Proben, um die KI richtig zu trainieren. Darüber hinaus kann eine starke KI-Verarbeitung die Zeit für die Bildanalyse erheblich verlängern. Sie müssen sicherstellen, dass die integrierte Computerhardware die algorithmische Last bewältigen kann, ohne dass es zu Engpässen kommt.
Das Endabnahmeprotokoll dient als Ihr ultimativer Nachweis der Maschinenzuverlässigkeit. Akzeptieren Sie keine einfachen E-Mails mit „Bestanden/Nicht bestanden“-Zusammenfassungen. Sie benötigen eine umfassende Gage R&R-Studie (Wiederholbarkeit und Reproduzierbarkeit). Gage R&R liefert den mathematischen Beweis der Systemstabilität. Die Wiederholbarkeit bestätigt, dass das Gerät genau das gleiche Ergebnis liefert, wenn es dieselbe Keramikplatte zehnmal hintereinander scannt. Die Reproduzierbarkeit bestätigt, dass die Ergebnisse auch dann konsistent bleiben, wenn verschiedene Bediener die Platten in verschiedenen Schichten beladen.
Sie müssen die Falsch-Positiv- vs. Falsch-Negativ-Matrix transparent dokumentieren. Jedes Inspektionssystem geht Kompromisse ein. Wenn Sie die Schwellenwerte verschärfen, um jeden noch so kleinen Mikroriss zu erfassen (wodurch falsch-negative Ergebnisse reduziert werden), werden Sie unweigerlich harmlosere Staubpartikel markieren (was zu einer Zunahme falsch-positiver Ergebnisse führt). Der Bericht muss genau diesen prozentualen Kompromiss darstellen. Hinweis: Es ist statistisch gesehen unwahrscheinlich, dass ein Anbieter behauptet, dass es bei komplexen Keramiken 0 % entgeht und 0 % falsche Angaben gibt. Verlangen Sie, die Rohdaten zu sehen, die ihre Behauptungen untermauern.
Die Überprüfung der Zykluszeit bleibt äußerst wichtig. Eine Maschine, die 100 % der Fehler erkennt, aber zum Scannen einer einzelnen Platte fünf Minuten benötigt, hat in der Massenproduktion keinen Wert. Stellen Sie sicher, dass die Ausrüstung Ihre erforderlichen Einheiten pro Stunde (UPH)-Ziele erreicht, ohne die grundlegende Erkennungsgenauigkeit zu beeinträchtigen. Lassen Sie die Maschine während des Tests mit maximaler Nenngeschwindigkeit laufen und stellen Sie sicher, dass die Fluchtrate nicht aufgrund von Kameraunschärfe oder Verarbeitungsverzögerungen künstlich ansteigt.
Überprüfen Sie abschließend die zuverlässige Rückverfolgbarkeit der Daten. Moderne intelligente Fertigung erfordert einen nahtlosen Datenfluss. Stellen Sie sicher, dass das System hochauflösende Fehlerbilder sofort exportieren kann. Es muss Bounding-Box-Daten und Koordinatenkarten nahtlos in Ihre vorhandenen MES- (Manufacturing Execution System) oder ERP-Plattformen koordinieren. Durch die zuverlässige Integration können nachgeschaltete SPC-Engines (Statistical Process Control) negative Ertragstrends erkennen, bevor sie zu massiven Ausschussereignissen eskalieren.
Ihre endgültige Auswahllogik sollte sich ausschließlich auf empirische Beweise stützen. Kaufen oder beauftragen Sie niemals Keramikinspektionsgeräte allein auf der Grundlage glänzender Datenblätter. Keramik stellt einzigartige optische Herausforderungen dar, die Standard-PCB-Algorithmen einfach nicht bewältigen können. Durch den Einsatz strukturierter Testchargen, strenger Fehlertaxonomien und strenger Gage R&R-Metriken schützen Sie Ihre Produktionslinie vor katastrophalen Ausfällen und Ermüdung des Bedieners.
Ihr unmittelbarer nächster Schritt besteht darin, eine dokumentierte Live-Demonstration zu fordern. Zwingen Sie den Anbieter, Ihre spezifischen Keramiksubstratmuster zu verwenden, einschließlich guter Platinen und Randfehler. Erlauben Sie ihnen nicht, Tests mit ihren eigenen voroptimierten Demo-Panels durchzuführen. Fordern Sie von ihnen die Bereitstellung eines umfassenden statistischen Berichts, der belegt, dass ihr System Ihre geforderten UPH-Ziele erreichen und gleichzeitig eine akzeptable Falschanrufrate aufrechterhalten kann.
A: Nein. Röntgenaufnahmen (AXI) sind erforderlich, um versteckte Hohlräume in Lötverbindungen oder Via-Füllungen zu entdecken. Für die Hochgeschwindigkeitserkennung von Oberflächenfehlern, die Identifizierung von Kratzern und die Spurenmessung ist die optische Inspektion jedoch nach wie vor zwingend erforderlich. Die beiden Technologien ergänzen sich und sind nicht austauschbar.
A: Obwohl es stark von der Produktkomplexität abhängt, zielt ein gut abgestimmtes System, das Deep Learning auf Keramik nutzt, in der Regel auf weniger als 3–5 % falsche Angaben ab. Die anfänglichen Einstellungen können viel höher beginnen, bis die Algorithmen Ihre spezifische Produktionsabweichung erkennen.
A: Abhängig von der Komplexität Ihrer Fehlertaxonomie und den Anforderungen an die KI-Schulung dauert eine ordnungsgemäße Validierungsphase in der Regel zwei bis vier Wochen. Dadurch bleibt genügend Zeit für iterative Tests, physische Probenläufe und die notwendige Algorithmenoptimierung.


