


Keramikas pamatnēm, piemēram, alumīnija nitrīdam (AlN) un alumīnija oksīdam (Al2O3), ir izšķiroša nozīme lieljaudas, augstfrekvences un ārkārtējas temperatūras lietojumos. Jūs atradīsit, ka tie vada EV barošanas moduļus un progresīvus RF sakarus, kur siltuma pārvaldība joprojām ir neapšaubāma. Tomēr nozari nomoka liela kvalitātes kontroles problēma. Standarta FR-4 optiskās pārbaudes protokoli šai uzlabotajai keramikai nožēlojami neizdodas. Augsta virsmas atstarošanās spēja, zems metalizācijas kontrasts un unikāla materiāla trauslums viegli aizsprosto parastās pārbaudes iekārtas. Standarta aprīkojuma izmantošana neizbēgami izraisa bīstamus defektus vai milzīgu skaitu viltus trauksmes signālu.
Šajā rokasgrāmatā ir izveidota standartizēta, uz pierādījumiem balstīta sistēma AOI aprīkojuma un pārdevēja iespēju novērtēšanai. Mēs palīdzēsim jums rūpīgi pārbaudīt mašīnas iespējas, pirms jūs apņematies veikt lielus kapitālizdevumus vai ilgtermiņa ārpakalpojumu līgumus. Jūs uzzināsit, kā precīzi strukturēt stingras testa partijas, definēt skaidras defektu taksonomijas un analizēt galīgos pieņemšanas ziņojumus.
Keramikas pamatnēm ir nepieciešams specializēts vairāku leņķu vai koaksiālais apgaismojums agresīvā virsmas atspīduma un zemā metalizācijas kontrasta dēļ.
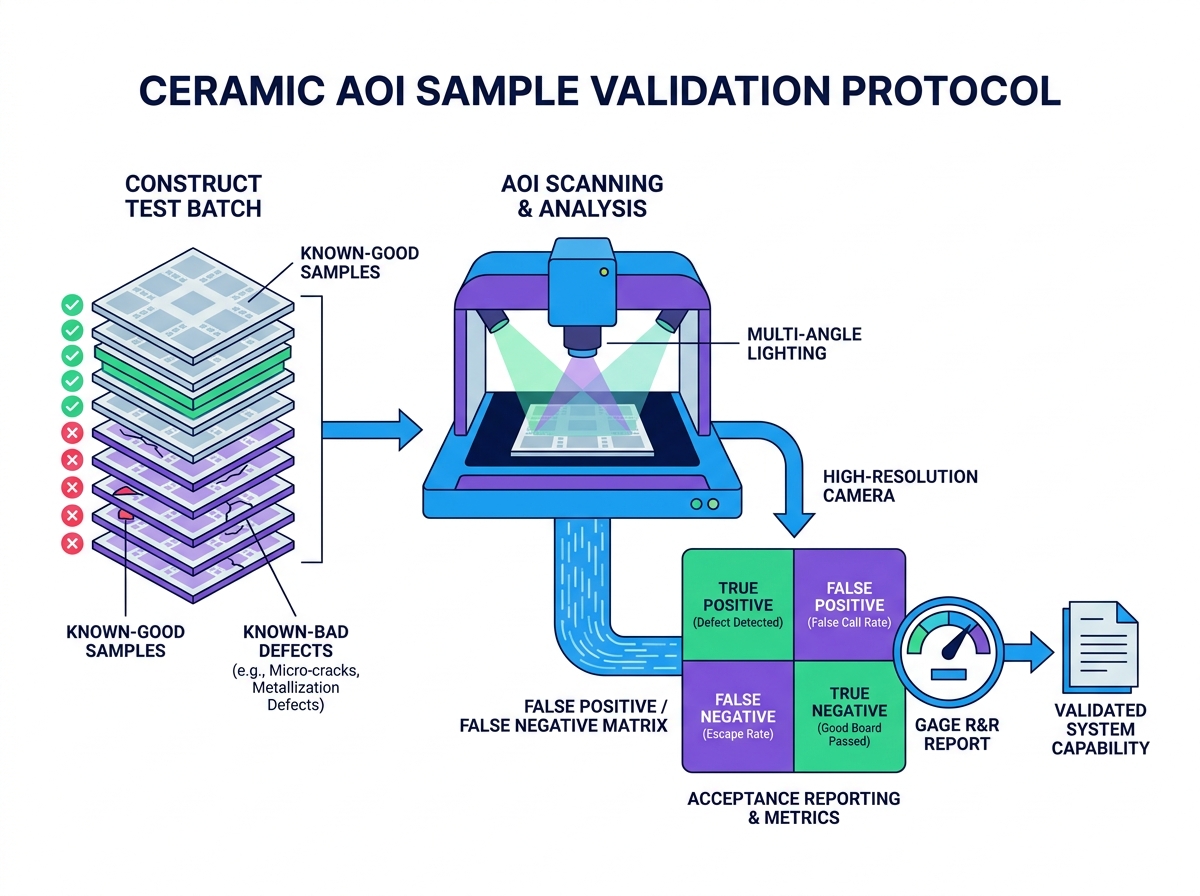
Stingrā AOI parauga validācijas procesā jāiekļauj līdzsvarots 'zināmo-labo' dēļu un visaptverošas 'zināmo-slikto' defektu bibliotēkas kombinācija.
Pieņemšanas ziņojumos ir skaidri jānorāda kompromiss starp atkāpšanās ātrumu (viltus negatīvi) un viltus zvanu ātrumu (viltus pozitīvi), izmantojot nozares standarta Gage R&R metriku.
Specializētu pieņemšanas testēšanas protokolu izvietošana ir daudz plašāka nekā pamata atbilstība. Mums ir jārisina lauka kļūmju katastrofālais raksturs. Mikrodefekti tiešā savienojuma vara (DBC) vai tiešā pārklājuma vara (DPC) keramikā aktīvi apdraud siltumvadītspēju. Ja EV invertora jaudas moduļa substrāta metalizācijā ir mikro tukšums, siltums nevar efektīvi izplūst. Modulis galu galā iznīcina sevi maksimālās slodzes laikā. Lai novērstu šīs dārgās izplūdes no lauka, ir nepieciešams specializēts aprīkojums, kas pielāgots keramikas atšķirīgajām fiziskajām īpašībām.
Optiskās realitātes nosaka pilnīgi atšķirīgu pārbaudes pieeju salīdzinājumā ar tradicionālajām organiskajām plāksnēm. Standarta FR-4 iespiedshēmu plates parasti ir aprīkotas ar matētu lodēšanas masku. Tie nodrošina augstu kontrastu pret vara pēdām. Keramikas pamatnēm trūkst šī ērtā kontrasta. Alumīnija oksīda un alumīnija nitrīda virsmas rada intensīvu atspīdumu un spožu atspīdumu standarta LED gredzenveida gaismās. Standarta kameras šo intensīvo atspīdumu nepareizi interpretē kā savienojošus šortus vai svešu varu.
Standarta PCB pārbaudes noteikumu piemērošana ļoti atstarojošai keramikai nekavējoties izraisa ārkārtēju viltus zvanu nogurumu. Standarta uz kārtulām balstīti algoritmi katrā panelī atzīmē simtiem iedomātu defektu. Pēc tam operatoriem ir manuāli jāpārskata katra atzīmētā vieta. Bezgalīgu viltus pozitīvu rezultātu pārskatīšana ātri nogurdina cilvēkus. Viņi kļūst desensibilizēti un neizbēgami apstiprina patiesus funkcionālus defektus, lai vienkārši notīrītu nepabeigto darbu. Specializētu pieņemšanas kritēriju noteikšana aptur šo bīstamo ciklu, pierādot, ka iekārta spēj atšķirt nekaitīgu atspīdumu no faktiskajiem trūkumiem.
Pareizo testēšanas paraugu izvēle garantē jūsu novērtējuma integritāti. Uzticama AOI parauga validācijai ir nepieciešami rūpīgi atlasīti paneļi, kas atspoguļo normālu ražošanas novirzi, nevis tikai 'zelta dēļi'. Perfekti paneļi neko nepasaka par iekārtas patieso gatavību ražošanai. Ir jāapkopo substrāti, kuriem ir normālas partijas uz partiju krāsas maiņas, nelielas graudu atšķirības un pieļaujamās metalizācijas biezuma atšķirības.
Lai precīzi veiktu stresa testu noteikšanas robežas, jums ir jāizveido visaptveroša 'zināmo-slikto' defektu bibliotēka. Nepaļaujieties tikai uz teorētiskām programmatūras simulācijām. Jums ir nepieciešami fiziski malas korpusa defekti. Iegūstiet vai mērķtiecīgi ražojiet paneļus, kas satur matu līnijas lūzumus, smalku vara oksidāciju un mikroskopiskas malu šķembas. Veicot novērtēšanu, iesakām ievērot stingru secību:
Salieciet piecdesmit standarta ražošanas paneļus, kas parāda normālu procesa novirzi.
Integrējiet divdesmit mērķtiecīgi kļūdainus paneļus no savas zināmās sliktās bibliotēkas.
Kartējiet katra zināmā defekta precīzas koordinātas pirms to ievietošanas mašīnā.
Izlaidiet visu jaukto partiju caur iekārtu.
Visbeidzot, vienmēr izveidojiet neoptimizētu bāzes līniju. Piespiediet pārdevējam vairākas reizes skenēt jūsu jaukto paraugu partiju, izmantojot noklusējuma, gatavus keramikas algoritmus. Ierakstiet šos bāzes datus, pirms ļaujat saviem inženieriem pielāgot apgaismojuma iestatījumus vai pielāgot jutības sliekšņus. Salīdzinot neoptimizēto bāzes līniju ar galīgajiem noregulētajiem rezultātiem, tiek atklāts, cik daudz pielāgotas izstrādes būs nepieciešams jūsu konkrētajam produktam, lai virzītos uz priekšu.
Skaidri apstiprināti/neatbilstoši kritēriji novērš dārgus argumentus mašīnas galīgās pierakstīšanās laikā. Precīzu pielaides dokumentēšana keramikas substrāts AOI pieņemšanas tests saskaņo pārdevēja solījumus tieši ar jūsu ražošanas realitāti. Jūs nevarat pieņemt neskaidrus solījumus par defektu noteikšanu. Katrai anomālijai ir jāiekļaujas stingri noteiktā kategorijā.
Substrāta līmeņa defektiem nepieciešama ļoti specifiska metrika. Keramika ir ļoti trausla. Lāzera profilēšanas un singulācijas procesi bieži izraisa mikroskopisku malu nošķelšanos. Jums precīzi jādefinē, cik mikronu šķembu paliek pieņemams, pirms panelis sabojājas. Turklāt sistēmai ir jāatrod strukturālas mikroplaisas, nepatiesi neatzīmējot dabisko keramikas graudu robežas kā skrāpējumus. Virsmas piesārņojumam ir jāiedarbina trauksmes signāli, taču nekaitīgi ūdens plankumi var palikt pieņemami.
Arī metalizācijas un ķēdes defektiem ir nepieciešami stingri sliekšņi. Augsta blīvuma starpsavienojumi uz keramikas bieži izmanto smalku līniju/atstarpes platumu. Mašīnai ir precīzi jāmēra vara nolobīšanās, izsekojamība un pārejoši šorti. Augstas frekvences RF lietojumprogrammas nevar izturēt pat nelielus izgriezumus, jo tie maina pretestību. Jums ir skaidri jādefinē šīs redzes sistēmas fiziskās pielaides.
Neskaidrību novēršana joprojām ir visgrūtākā taksonomijas definīcijas daļa. Jums ir jānodala nekaitīgas kosmētiskās anomālijas no patiesiem funkcionāliem defektiem. Neliela vara krāsas maiņa var izskatīties neglīta, taču tā darbojas lieliski. Tomēr spēcīga oksidēšanās neļauj pareizi savienot stiepli pa straumi. Jūsu taksonomijai ir skaidri jānorāda, kā algoritms apstrādā šīs neskaidrās vizuālās atšķirības.
Defektu kategorija |
Specifiska anomālija |
Apstiprināšanas/neatteices sliekšņa piemērs |
|---|---|---|
Substrāta integritāte |
Malu šķeldošana |
Neizdevās, ja skaidas dziļums pārsniedz 50 mikronus no griešanas malas. |
Substrāta integritāte |
Mikroplaisāšana |
Neatbilst jebkurai nepārtrauktai plaisai, kuras garums pārsniedz 0,1 mm. |
Metalizācija |
Trace Neck-down |
Neizdevās, ja trases platums samazinās par vairāk nekā 15% no nominālās konstrukcijas. |
Metalizācija |
Vara pīlings |
Neatdalīties starp vara slāni un keramikas pamatni. |
Virsmas piesārņojums |
Oksidācija |
Neveiksmīga tumšā oksidēšana stiepļu savienošanas zonās; iziet citur. |
Aparatūras specifikācijas tieši nosaka uzlaboto materiālu pārbaudes veiktspēju. Apgaismojuma arhitektūra kalpo kā vissvarīgākā aparatūras sastāvdaļa. Standarta no augšas uz leju LED gredzeni neizdodas uz spīdīga alumīnija oksīda. Lai uzveiktu intensīvu spoguļattēlu, ir nepieciešamas ļoti specializētas aparatūras konfigurācijas. Novērtējot mašīnu, meklējiet šīs īpašās apgaismojuma iespējas:
Koaksiālais apgaismojums: projicē gaismu perfekti perpendikulāri pamatnei, novēršot ēnas un izceļot plakanas atstarojošas virsmas.
Daudzspektru gaismas diodes: izmanto dažādus viļņu garumus (sarkanu, zaļu, zilu, UV), lai izceltu atšķirīgus materiāla slāņus, piemēram, atklātu keramikas VS pārklājumu zeltu.
Programmējami vairāku leņķu kupoli: izkliedē gaismu no dažādiem zemiem leņķiem, lai identificētu izvirzītus defektus, nolobītu varu un smalkus virsmas skrāpējumus.
Kameras un izšķirtspējas prasībām ir jāatbilst jūsu īpašajiem dizaina noteikumiem. Standarta 15 mikronu pikseļu izšķirtspēja nevar pienācīgi pārbaudīt smalkas skaņas RF keramikas shēmas. Ja jūsu ražošanas procesā tiek izmantots līnijas/atstarpes platums, kas ir mazāks par 20 mikroniem, jums ir nepieciešamas submikronu optiskās izšķirtspējas iespējas. Augstas izšķirtspējas līnijas skenēšanas kameras apvienojumā ar telecentriskiem objektīviem novērš attēla kropļojumus paneļa malās, nodrošinot nemainīgu mērījumu precizitāti.
Jums rūpīgi jāizvērtē AI un dziļās mācīšanās integrācijas apgalvojumi. Daudzi pārdevēji AI izmanto kā mārketinga modes vārdu. Tomēr autentiska dziļa mācīšanās pamatīgi pārveido keramikas pārbaudi. Stingri, uz noteikumiem balstīti algoritmi cīnās, lai interpretētu dabiskās keramikas graudu variācijas. Mūsdienu dziļās mācīšanās modeļi ir izcili, klasificējot šos neskaidros vizuālos modeļus. Tie efektīvi nomāc viltus zvanus, apgūstot smalkās atšķirības starp nekaitīgu dabisko graudu līniju un katastrofālu mikroplaisu.
Ieviešanas riski ir saistīti ar šīm uzlabotajām AI iespējām. Padziļināta mācīšanās ievieš stāvu mācīšanās līkni. Neironu tīklu apmācībai ir nepieciešamas ievērojamas datu izmaksas. Ja izmantojat maza apjoma, lielas kombinācijas ražošanas līniju, iespējams, neģenerēsit pietiekami daudz bojātu paraugu, lai pareizi apmācītu AI. Turklāt intensīva AI apstrāde var ievērojami palielināt attēlu analīzes laiku. Jums ir jānodrošina, ka iebūvētā skaitļošanas aparatūra var tikt galā ar algoritmisko slodzi, neradot sastrēgumus.
Galīgais pieņemšanas ziņojums kalpo kā jūsu galvenais pierādījums mašīnas uzticamībai. Nepieņemiet vienkāršus kopsavilkuma e-pasta ziņojumus ar 'apstiprināts/neizdevās'. Jums ir nepieciešams visaptverošs Gage R&R (atkārtojamības un reproducējamības) pētījums. Gage R&R nodrošina sistēmas stabilitātes matemātisko pierādījumu. Atkārtojamība apstiprina, ka iekārta sniedz tieši tādu pašu rezultātu, kad tā desmit reizes pēc kārtas skenē vienu un to pašu keramikas paneli. Reproducējamība apstiprina, ka rezultāti paliek nemainīgi pat tad, ja dažādi operatori ielādē paneļus dažādās maiņās.
Jums ir skaidri jādokumentē viltus pozitīvā un viltus negatīvā matrica. Katra pārbaudes sistēma pieļauj kompromisus. Ja pastiprināsit sliekšņus, lai noķertu katru sīko mikroplaisu (samazinot viltus negatīvus), jūs neizbēgami atzīmēsit nekaitīgākas putekļu daļiņas (palielinot viltus pozitīvu rezultātu skaitu). Ziņojumā ir jāatzīmē šis precīzs procentuālais kompromiss. Piezīme. Pārdevējs, kurš apgalvo, ka sarežģītās keramikas izstrādājumiem ir 0% aizbēgšanas un 0% viltus zvanu, ir statistiski maz ticams. Pieprasiet redzēt neapstrādātus datus, kas pamato viņu prasības.
Cikla laika pārbaude joprojām ir ļoti svarīga. Iekārtai, kas uztver 100% defektu, bet viena paneļa skenēšana prasa piecas minūtes, masveida ražošanā nav nekādas vērtības. Nodrošiniet, lai iekārta atbilstu jūsu nepieciešamajiem mērvienībām stundā (UPH), nezaudējot bāzes līnijas noteikšanas precizitāti. Pārbaudes laikā palaidiet iekārtu ar maksimālo nominālo ātrumu un pārbaudiet, vai izplūdes ātrums mākslīgi nepalielinās kameras izplūšanas vai apstrādes aizkaves dēļ.
Visbeidzot, pārbaudiet stabilu datu izsekojamību. Mūsdienu viedajai ražošanai ir nepieciešama netraucēta datu plūsma. Pārbaudiet, vai sistēma var nekavējoties eksportēt augstas izšķirtspējas defektu attēlus. Tam ir nemanāmi jāsaskaņo ierobežojošo lodziņu dati un jāsaskaņo kartes jūsu esošajās MES (ražošanas izpildes sistēmā) vai ERP platformās. Uzticama integrācija ļauj pakārtotajiem statistisko procesu kontroles (SPC) dzinējiem noteikt negatīvas ražas tendences, pirms tās pārvēršas masveida metāllūžņu notikumos.
Jūsu galīgajai atlases loģikai vajadzētu pilnībā balstīties uz empīriskiem pierādījumiem. Nekad neiegādājieties vai neslēdziet līgumu par keramikas pārbaudes aprīkojumu, pamatojoties tikai uz spīdīgām specifikāciju lapām. Keramika rada unikālas optiskās problēmas, kuras standarta PCB algoritmi vienkārši nevar pārvarēt. Izmantojot strukturētas testa partijas, stingru defektu taksonomiju un stingru Gage R&R metriku, jūs aizsargājat savu ražošanas līniju no katastrofālas izplūdes no lauka un operatora noguruma.
Jūsu tuvākais nākamais solis ir tiešraides, dokumentēta demonstrācija. Piespiediet pārdevēju izmantot jūsu īpašos keramikas substrāta paraugus, tostarp gan labus dēļus, gan malu korpusa defektus. Neļaujiet viņiem testēt, izmantojot savus iepriekš optimizētos demonstrācijas paneļus. Pieprasiet viņiem sniegt visaptverošu statistikas pārskatu, kas pierāda, ka viņu sistēma var sasniegt jūsu noteiktos UPH mērķus, vienlaikus saglabājot pieņemamu viltus zvanu ātrumu.
A: Nē. Rentgena starojums (AXI) ir nepieciešams, lai atklātu slēptos tukšumus lodēšanas savienojumos vai caur aizpildījumu. Tomēr optiskā pārbaude joprojām ir stingri obligāta ātrgaitas virsmas defektu noteikšanai, skrāpējumu identificēšanai un pēdu mērīšanai. Abas tehnoloģijas ir viena otru papildinošas, nevis savstarpēji aizstājamas.
A. Lai gan tā ir ļoti atkarīga no produkta sarežģītības, labi noregulēta sistēma, kurā tiek izmantota dziļa keramikas apguve, parasti nodrošina mazāk nekā 3–5% viltus zvanu. Sākotnējie iestatījumi var sākties daudz augstāk, līdz algoritmi uzzinās jūsu konkrēto ražošanas novirzi.
A: Atkarībā no jūsu defektu taksonomijas sarežģītības un AI apmācības prasībām pareiza validācijas fāze parasti ilgst no 2 līdz 4 nedēļām. Tas nodrošina pietiekami daudz laika iteratīvai pārbaudei, fiziskai izlases palaišanai un nepieciešamajai algoritmiskai regulēšanai.


