


Keraamilised substraadid nagu alumiiniumnitriid (AlN) ja alumiiniumoksiid (Al2O3) mängivad üliolulist rolli suure võimsusega, kõrgsageduslike ja äärmuslike temperatuuride rakendustes. Leiate, et need juhivad elektrisõidukite toitemooduleid ja tipptasemel raadiosageduslikku sidet, kus soojusjuhtimine on rangelt vaieldav. Siiski vaevab tööstust suur kvaliteedikontrolli probleem. Standardsed FR-4 optilise kontrolli protokollid ebaõnnestuvad nende täiustatud keraamika puhul. Kõrge pinna peegeldusvõime, madal metallistamise kontrastsus ja ainulaadne materjali rabedus pimestavad kergesti tavapäraseid kontrollmasinaid. Standardvarustuse kasutamine toob paratamatult kaasa ohtlikke puuduvaid defekte või tohutu arvu valehäireid.
See juhend loob standardiseeritud tõenditepõhise raamistiku AOI seadmete ja tarnija võimaluste hindamiseks. Aitame teil põhjalikult kontrollida masina võimeid enne suurte kapitalikulude või pikaajaliste allhankelepingute sõlmimist. Saate täpselt teada, kuidas struktureerida rangeid katsepartiisid, määratleda selged defektide taksonoomiad ja analüüsida lõplikke vastuvõtuaruandeid.
Keraamilised aluspinnad nõuavad spetsiaalset mitme nurga või koaksiaalset valgustust pinna agressiivse pimestamise ja madala metallisatsioonikontrasti tõttu.
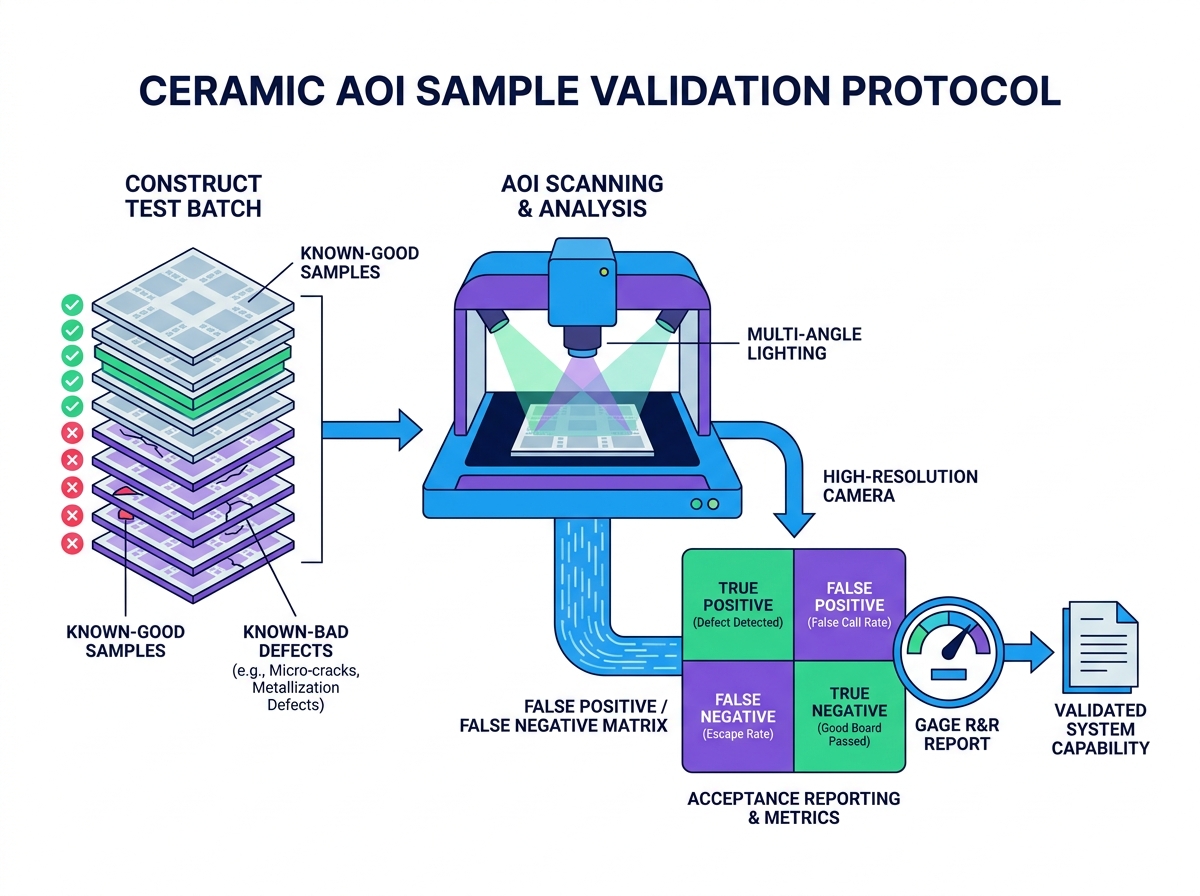
Range AOI näidise valideerimisprotsess peab sisaldama tasakaalustatud segu 'teada-hea' tahvlitest ja kõikehõlmavat 'tuntud-halbade' defektide teeki.
Vastuvõtmise aruannetes tuleb selgelt kvantifitseerida kompromiss põgenemissageduse (valenegatiivsed) ja valekõnede määra (valepositiivsed) vahel, kasutades tööstusharu standardseid Gage'i päästmis- ja taastamismõõdikuid.
Spetsiaalsete vastuvõtutestiprotokollide juurutamine ületab põhinõuetele vastavuse. Peame tegelema välitõrgete katastroofilise olemusega. Otseühendatud vase (DBC) või Direct Plated Copper (DPC) keraamika mikrodefektid kahjustavad aktiivselt soojusjuhtivust. Kui EV-inverteri toitemooduli substraadi metallistamisel on mikrotühik, ei saa soojus tõhusalt välja pääseda. Moodul hävitab end lõpuks tippkoormuse all. Nende kulukate väljapääsude vältimiseks on vaja spetsiaalseid seadmeid, mis on kohandatud keraamika erinevatele füüsikalistele omadustele.
Optiline reaalsus dikteerib traditsiooniliste orgaaniliste plaatidega võrreldes täiesti erineva kontrolli. Tavalistel FR-4 trükkplaatidel on tavaliselt matt-jootmaskid. Need tagavad suure kontrasti vasejälgede vastu. Keraamilistel aluspindadel puudub see mugav kontrast. Paljas alumiiniumoksiid ja alumiiniumnitriidpinnad tekitavad tavaliste LED-rõngastulede all intensiivse pimestamise ja peegelduse. Tavakaamerad tõlgendavad seda intensiivset pimestamist valesti kui lühikesi pükse või kõrvalist vaske.
Standardsete PCB kontrollireeglite rakendamine väga peegeldava keraamika puhul põhjustab kohe äärmise valekõne väsimuse. Standardsed reeglipõhised algoritmid märgistavad paneeli kohta sadu kujuteldavaid defekte. Seejärel peavad operaatorid iga märgistatud asukoha käsitsi üle vaatama. Lõputute valepositiivsete tulemuste ülevaatamine kurnab kiiresti operaatorid. Nad muutuvad tundlikuks ja kiidavad paratamatult heaks tõelised funktsionaalsed defektid lihtsalt mahajäämuse kõrvaldamiseks. Spetsiaalsete aktsepteerimiskriteeriumide kehtestamine peatab selle ohtliku tsükli, tõestades, et masin suudab eristada kahjutut pimestamist tegelikest vigadest.
Õigete testimisnäidiste valimine tagab teie hindamise terviklikkuse. Usaldusväärne AOI näidiste valideerimiseks on vaja hoolikalt kureeritud paneele, mis esindavad normaalset tootmisvarianti, mitte ainult 'kuldseid tahvleid'. Täiuslikud paneelid ei ütle teile midagi masina tegelikust tootmisvalmidusest. Peate koguma substraate, millel on tavalised partiidevahelised värvinihked, väikesed teralised erinevused ja lubatud metallistamise paksuse erinevused.
Koormustesti tuvastamise piiride täpseks kontrollimiseks peate koostama tervikliku 'teadaolevate-halbade' defektide raamatukogu. Ärge toetuge täielikult teoreetilistele tarkvarasimulatsioonidele. Teil on vaja füüsilisi servakorpuse defekte. Hankige või valmistage sihipäraselt paneele, mis sisaldavad juuksepiiri murdu, peent vase oksüdatsiooni ja mikroskoopilisi servakilpe. Soovitame hindamisel järgida ranget järjestust:
Pange kokku viiskümmend standardset tootmispaneeli, mis näitavad normaalset protsessi triivi.
Integreerige kakskümmend sihikindlalt vigast paneeli oma teadaolevast halvast teegist.
Enne seadmesse sisestamist kaardistage kõigi teadaolevate defektide täpsed koordinaadid.
Laske kogu segatud partii pimesi läbi masina.
Lõpuks looge alati optimeerimata lähtejoon. Sunnige müüjat skannima teie segatud proovipartii mitu korda, kasutades nende vaikimisi valmis keraamilisi algoritme. Salvestage need lähteandmed, enne kui lubate nende inseneridel valgustuse sätteid kohandada või tundlikkuse lävesid reguleerida. Optimeerimata baasjoone võrdlemine lõplike häälestatud tulemustega näitab, kui palju teie konkreetse toote kohandatud projekteerimist vajab edasiminek.
Selged läbimise/ebaõnnestumise kriteeriumid hoiavad ära kulukaid argumente masina lõpliku väljalogimise ajal. Täpsete tolerantside dokumenteerimine keraamilise substraadi AOI vastuvõtutest viib müüja lubadused otse teie tootmise tegelikkusele. Te ei saa aktsepteerida ebamääraseid lubadusi defektide tuvastamise kohta. Iga anomaalia peab kuuluma rangelt määratletud kategooriasse.
Substraadi tasandi defektid nõuavad väga spetsiifilisi mõõdikuid. Keraamika on kurikuulsalt rabe. Laserprofiilimine ja singulatsiooniprotsessid põhjustavad sageli mikroskoopilisi servade lõhenemist. Peate täpselt määratlema, mitu mikronit killustumist jääb vastuvõetavaks, enne kui paneel ebaõnnestub. Lisaks peab süsteem tuvastama struktuursed mikropragud, ilma et eksitaks keraamiliste terakeste piire kriimustustena. Pinna saastumine peab käivitama häire, kuid kahjutud veelaigud võivad jääda vastuvõetavaks.
Metalliseerimise ja vooluahela defektid nõuavad samuti rangeid piirmäärasid. Keraamika suure tihedusega ühenduste puhul kasutatakse sageli peeneid joonte/ruumi laiusi. Masin peab täpselt mõõtma vase koorumist, ülesöövitamist ja sildavaid lühikesi pükse. Kõrgsageduslikud RF-rakendused ei talu isegi väiksemaid kaeluse vähenemist, kuna need muudavad impedantsi. Peate selgelt määratlema nägemissüsteemi füüsilised tolerantsid.
Mitmetähenduslikkuse käsitlemine jääb taksonoomia määratluse kõige raskemaks osaks. Peate eraldama kahjutud kosmeetilised anomaaliad tõelistest funktsionaalsetest defektidest. Kerge vase värvimuutus võib tunduda kole, kuid toimib ideaalselt. Tugev oksüdatsioon takistab aga traadi õiget sidumist allavoolu. Teie taksonoomia peab selgelt dikteerima, kuidas algoritm käsitleb neid mitmetähenduslikke visuaalseid erinevusi.
Defekti kategooria |
Spetsiifiline anomaalia |
Läbitud/ebaõnnestunud künnise näide |
|---|---|---|
Substraadi terviklikkus |
Serva lõikamine |
Ebaõnnestumine, kui laastu sügavus lõikeservast ületab 50 mikronit. |
Substraadi terviklikkus |
Mikropragunemine |
Katkestada katkematu pragu, mille pikkus ületab 0,1 mm. |
Metalliseerimine |
Jälgige kaela alla |
Ebaõnnestumine, kui jälje laius väheneb rohkem kui 15% nominaalprojektist. |
Metalliseerimine |
Vase koorimine |
Vasekihi ja keraamilise aluse vahel ei teki nähtavat eraldumist. |
Pinna saastumine |
Oksüdatsioon |
Ebaõnnestunud tume oksüdatsioon traadi sidumistsoonides; kerget värvimuutust mujal läbima. |
Riistvara spetsifikatsioonid määravad otse täiustatud materjalide kontrollimise. Valgustuse arhitektuur on kõige kriitilisem riistvarakomponent. Standardsed ülalt-alla LED-rõngad läikival alumiiniumoksiidil ebaõnnestuvad. Intensiivse peegelduse võitmiseks on vaja väga spetsiifilisi riistvarakonfiguratsioone. Masinat hinnates otsige järgmisi konkreetseid valgustusvõimalusi:
Koaksiaalne valgustus: projitseerib valgust aluspinnaga ideaalselt risti, kõrvaldades varjud ja tõstes esile tasased peegeldavad pinnad.
Multi-Spectral LED-id: kasutab erinevaid lainepikkusi (punane, roheline, sinine, UV), et esile tõsta erinevaid materjalikihte, nagu näiteks paljastatud keraamiline VS-ga kaetud kuld.
Programmeeritavad mitme nurgaga kuplid: hajutavad valgust erinevate madalate nurkade alt, et tuvastada kõrgendatud defektid, kooruv vask ja peened pinnakriimud.
Kaamera ja eraldusvõime nõuded peavad vastama teie konkreetsetele disainireeglitele. Standardne 15-mikroniline pikslite eraldusvõime ei suuda peensammusega RF-keraamilisi ahelaid piisavalt kontrollida. Kui teie tootmisprotsessis kasutatakse joone/ruumi laiust alla 20 mikroni, on teil vaja optilist eraldusvõimet alla mikroni. Kõrge eraldusvõimega line-scan kaamerad koos teletsentriliste objektiividega hoiavad ära pildi moonutamise paneeli servades, tagades ühtlase mõõtmistäpsuse.
Peate hoolikalt hindama tehisintellekti ja süvaõppe integreerimise väiteid. Paljud müüjad kasutavad tehisintellekti turunduse moesõnana. Ent autentne süvaõpe muudab keraamilist kontrolli põhjalikult. Jäigad, reeglitel põhinevad algoritmid näevad vaeva, et tõlgendada looduslikke keraamiliste terade variatsioone. Kaasaegsed süvaõppe mudelid on nende mitmetähenduslike visuaalsete mustrite klassifitseerimisel suurepärased. Nad suruvad tõhusalt maha valekõned, õppides ära peened erinevused kahjutu loodusliku terajoone ja katastroofilise mikroprao vahel.
Nende täiustatud tehisintellekti võimalustega kaasnevad juurutusriskid. Sügav õppimine toob sisse järsu õppimiskõvera. Närvivõrkude treenimine nõuab märkimisväärseid andmemahtu. Kui kasutate väikesemahulist ja suure seguga tootmisliini, ei pruugi te luua piisavalt defektseid proove, et AI korralikult välja õpetada. Lisaks võib raske tehisintellekti töötlemine oluliselt suurendada pildianalüüsi aega. Peate tagama, et pardaarvuti riistvara saaks algoritmilise koormusega hakkama ilma kitsaskohti tekitamata.
Lõplik vastuvõtuaruanne on teie lõplik tõend masina töökindluse kohta. Ärge võtke vastu lihtsaid 'läbi/ei õnnestu' kokkuvõtlikke e-kirju. Teil on vaja põhjalikku Gage R&R (repeatability and reprodutseeritavuse) uuringut. Gage R&R annab süsteemi stabiilsuse matemaatilise tõendi. Korratavus kinnitab, et masin annab täpselt sama tulemuse, kui skannib sama keraamilist paneeli kümme korda järjest. Reprodutseeritavus kinnitab, et tulemused jäävad järjepidevaks isegi siis, kui erinevad operaatorid panevad paneele eri vahetustega laadima.
Peate läbipaistvalt dokumenteerima valepositiivse vs. valenegatiivse maatriksi. Iga kontrollisüsteem teeb kompromisse. Kui pingutate lävesid, et püüda kinni iga pisikese mikropragu (vähendades valenegatiivseid tulemusi), märgistate paratamatult rohkem kahjutuid tolmuosakesi (suurendab valepositiivseid tulemusi). Aruandes tuleb joonistada see täpne protsentuaalne kompromiss. Märkus: müüja, kes väidab, et keerulise keraamika puhul on 0% põgenemisi ja 0% valekõnesid, on statistiliselt ebatõenäoline. Nõudke oma nõuete toendamiseks toorandmete nägemist.
Tsükli aja kontrollimine on endiselt väga oluline. Masinal, mis tuvastab 100% defektidest, kuid ühe paneeli skaneerimiseks kulub viis minutit, pole masstootmises mingit väärtust. Veenduge, et seadmed vastaksid teie nõutavatele ühikute tunnis (UPH) eesmärkidele, ilma et see ohverdaks algtaseme tuvastamise täpsust. Testimise ajal käivitage masin maksimaalsel nimikiirusel ja veenduge, et väljapääsukiirus ei suureneks kunstlikult kaamera hägustumise või töötlemise viivituse tõttu.
Lõpuks kontrollige usaldusväärset andmete jälgitavust. Kaasaegne intelligentne tootmine nõuab sujuvat andmevoogu. Veenduge, et süsteem suudab koheselt eksportida kõrge eraldusvõimega defektseid pilte. See peab koordineerima piirdekasti andmeid ja koordineerima kaarte sujuvalt teie olemasoleva MES-i (Manufacturing Execution System) või ERP-platvormiga. Usaldusväärne integratsioon võimaldab allavoolu statistiliste protsesside juhtimise (SPC) mootoritel tuvastada negatiivsed saagikuse suundumused enne, kui need muutuvad massiliseks praagiks.
Teie lõplik nimekirja loogika peaks täielikult tuginema empiirilistele tõenditele. Ärge kunagi ostke ega sõlmige lepingut keraamiliste kontrolliseadmetega, mis põhinevad ainult läikivatel spetsifikatsioonilehtedel. Keraamika kujutab endast ainulaadseid optilisi väljakutseid, mida tavalised PCB-algoritmid lihtsalt ei suuda ületada. Kasutades struktureeritud testpartiisid, rangeid defektitaksonoomiaid ning rangeid Gage R&R mõõdikuid, kaitsete oma tootmisliini katastroofiliste väljapääsude ja operaatori väsimuse eest.
Teie vahetu järgmine samm on reaalajas dokumenteeritud demonstratsioon. Sunnige müüjat kasutama teie konkreetseid keraamilisi aluspinna näidiseid, sealhulgas nii häid tahvleid kui ka servade korpuse defekte. Ärge lubage neil testida nende enda eelnevalt optimeeritud demopaneelide abil. Nõuda neilt põhjaliku statistilise aruande esitamist, mis tõendab, et nende süsteem suudab täita teie nõutavad UPH eesmärgid, säilitades samal ajal vastuvõetava valekõnede määra.
V: Ei. Röntgenikiirgus (AXI) on vajalik varjatud tühimike leidmiseks jootekohtades või täitematerjalide kaudu. Optiline kontroll jääb siiski rangelt kohustuslikuks pinnadefektide kiireks tuvastamiseks, kriimustuste tuvastamiseks ja jälgede mõõtmiseks. Need kaks tehnoloogiat täiendavad üksteist, mitte omavahel asendatavad.
V: Kuigi see sõltub suuresti toote keerukusest, on hästi häälestatud süsteem, mis kasutab keraamika süvaõpet, tavaliselt vähem kui 3–5% valekõnede eest. Esialgsed seadistused võivad alata palju kõrgemalt, kuni algoritmid õpivad teie konkreetse tootmise dispersiooni.
V: Sõltuvalt teie defektide taksonoomia keerukusest ja tehisintellekti koolitusnõuetest kestab õige valideerimisfaas tavaliselt 2–4 nädalat. See annab piisavalt aega iteratiivseks testimiseks, füüsilise proovi käitamiseks ja vajalikuks algoritmiliseks häälestamiseks.


