


Alüminyum Nitrür (AlN) ve Alümina (Al2O3) gibi seramik yüzeyler, yüksek güç, yüksek frekans ve aşırı sıcaklık uygulamalarında kritik bir rol oynar. Bunların EV güç modüllerini ve termal yönetimin kesinlikle tartışılamaz olduğu son teknoloji RF iletişimlerini çalıştırdığını göreceksiniz. Ancak büyük bir kalite kontrol sorunu endüstrinin başına dert oluyor. Standart FR-4 optik inceleme protokolleri bu gelişmiş seramiklerde fena halde başarısız oluyor. Yüksek yüzey yansıtma özelliği, düşük metalizasyon kontrastı ve benzersiz malzeme kırılganlığı, geleneksel muayene makinelerini kolayca kör eder. Standart ekipmanın kullanılması kaçınılmaz olarak tehlikeli kusurların gözden kaçmasına veya çok sayıda yanlış alarma yol açar.
Bu kılavuz, AOI ekipmanını ve satıcı yeteneklerini değerlendirmek için standartlaştırılmış, kanıta dayalı bir çerçeve oluşturur. Büyük sermaye harcamalarına veya uzun vadeli dış kaynak kullanım anlaşmalarına taahhütte bulunmadan önce makine yeteneklerini kapsamlı bir şekilde doğrulamanıza yardımcı olacağız. Titiz test gruplarını nasıl yapılandıracağınızı, açık hata sınıflandırmalarını nasıl tanımlayacağınızı ve nihai kabul raporlarını nasıl analiz edeceğinizi tam olarak öğreneceksiniz.
Seramik yüzeyler, agresif yüzey parlaması ve düşük metalizasyon kontrastı nedeniyle özel çok açılı veya koaksiyel aydınlatma gerektirir.
Titiz bir AOI örnek doğrulama süreci, 'bilinen iyi' kartlar ile kapsamlı bir 'bilinen-kötü' kusur kitaplığının dengeli bir karışımını içermelidir.
Kabul raporları, endüstri standardı Gage R&R ölçümlerini kullanarak Kaçış Oranı (yanlış negatifler) ile Yanlış Çağrı Oranı (yanlış pozitifler) arasındaki dengeyi açıkça belirlemelidir.
Özel kabul testi protokollerinin uygulanması, temel uyumluluğun çok ötesine geçer. Saha arızalarının yıkıcı doğasını ele almalıyız. Doğrudan Bağlı Bakır (DBC) veya Doğrudan Kaplamalı Bakır (DPC) seramiklerdeki mikro kusurlar, termal iletkenliği aktif olarak tehlikeye atar. Bir EV invertör güç modülünün alt tabaka metal kaplamasında mikro boşluk varsa, ısı verimli bir şekilde kaçamaz. Modül en sonunda en yüksek yük altında kendini yok eder. Bu maliyetli saha kaçışlarının önlenmesi, seramiğin farklı fiziksel özelliklerine göre uyarlanmış özel ekipmanlar gerektirir.
Optik gerçeklikler, geleneksel organik tahtalara kıyasla tamamen farklı bir denetim yaklaşımını zorunlu kılmaktadır. Standart FR-4 baskılı devre kartlarında genellikle mat lehim maskeleri bulunur. Bakır izlerine karşı yüksek kontrast sağlarlar. Seramik yüzeyler bu kullanışlı kontrasttan yoksundur. Çıplak alümina ve alüminyum nitrür yüzeyler, standart LED halka ışıklar altında yoğun parlama ve aynasal yansıma oluşturur. Standart kameralar bu yoğun parıltıyı köprü oluşturan kısa devre veya yabancı bakır olarak yanlış yorumluyor.
Yüksek derecede yansıtıcı seramiklere standart PCB inceleme kurallarının uygulanması, anında aşırı yanlış çağrı yorgunluğunu tetikler. Standart kural tabanlı algoritmalar panel başına yüzlerce hayali hatayı işaretler. Operatörlerin daha sonra işaretlenen her konumu manuel olarak incelemesi gerekir. Sayısız hatalı pozitif sonuçların incelenmesi, insan operatörleri hızla yorar. Duyarsızlaşırlar ve sırf birikmiş işleri temizlemek için kaçınılmaz olarak gerçek işlevsel kusurları onaylarlar. Özel kabul kriterlerinin oluşturulması, makinenin zararsız parlama ile gerçek kusurları ayırt edebildiğini kanıtlayarak bu tehlikeli döngüyü durdurur.
Doğru test numunelerinin seçilmesi değerlendirmenizin bütünlüğünü garanti eder. Güvenilir AOI örnek doğrulaması, yalnızca 'altın panolar'ı değil, normal üretim farklılığını temsil eden dikkatle seçilmiş paneller gerektirir. Mükemmel paneller, bir makinenin gerçek üretime hazır olup olmadığı hakkında size hiçbir şey söylemez. Partiden partiye normal renk değişimleri, küçük tanecik farklılıkları ve izin verilen metalizasyon kalınlığı farklılıkları sergileyen alt tabakaları toplamalısınız.
Stres testi tespit limitlerini doğru bir şekilde belirlemek için kapsamlı bir 'bilinen-kötü' kusur kitaplığı oluşturmalısınız. Tamamen teorik yazılım simülasyonlarına güvenmeyin. Fiziksel uç durum kusurlarına ihtiyacınız var. İnce çatlaklar, ince bakır oksidasyonu ve mikroskobik kenar talaşları içeren panelleri kaynaklayın veya bilerek üretin. Değerlendirmeyi çalıştırırken kesin bir sıra izlemenizi öneririz:
Normal süreç sapmasını gösteren elli standart üretim panelini bir araya getirin.
Kötü olduğu bilinen kitaplığınızdaki yirmi kasıtlı kusurlu paneli entegre edin.
Bilinen her kusurun kesin koordinatlarını makineye yerleştirmeden önce haritalandırın.
Karışık partinin tamamını makineden körü körüne çalıştırın.
Son olarak, her zaman optimize edilmemiş bir temel oluşturun. Satıcıyı, varsayılan, kullanıma hazır seramik algoritmalarını kullanarak karışık numune grubunuzu birden çok kez taramaya zorlayın. Mühendislerinin aydınlatma ayarlarında ince ayar yapmasına veya hassasiyet eşiklerini ayarlamasına izin vermeden önce bu temel verileri kaydedin. Optimize edilmemiş temel çizgiyi, ayarlanmış son sonuçlarla karşılaştırmak, belirli ürününüzün ilerlemek için ne kadar özel mühendislik gerektireceğini ortaya çıkarır.
Açık başarılı/başarısız kriterleri, son makine oturumu kapatma sırasında maliyetli tartışmaları önler. Tam toleransların belgelenmesi seramik alt tabaka AOI kabul testi, satıcının vaatlerini doğrudan üretim gerçeklerinizle uyumlu hale getirir. Kusur tespiti konusunda muğlak vaatleri kabul edemezsiniz. Her bir anormallik kesin olarak tanımlanmış bir kategoriye girmelidir.
Alt tabaka düzeyindeki kusurlar oldukça spesifik ölçümler gerektirir. Seramikler herkesin bildiği gibi kırılgandır. Lazer profil oluşturma ve tekilleştirme işlemleri sıklıkla mikroskobik kenar kırılmalarına neden olur. Bir panel arızalanmadan önce tam olarak kaç mikronluk talaşın kabul edilebilir kalacağını tanımlamanız gerekir. Ayrıca sistem, doğal seramik tanecik sınırlarını yanlışlıkla çizik olarak işaretlemeden yapısal mikro çatlakları tespit etmelidir. Yüzey kirliliği alarmları tetiklemelidir ancak zararsız su lekeleri kabul edilebilir olarak kalabilir.
Metalizasyon ve devre kusurları da sıkı eşik değerleri gerektirir. Seramiklerdeki yüksek yoğunluklu ara bağlantılarda genellikle ince çizgi/boşluk genişlikleri kullanılır. Makinenin bakır soyulmasını, iz aşındırmasını ve kısa devreleri köprülemeyi doğru bir şekilde ölçmesi gerekir. Yüksek frekanslı RF uygulamaları, empedansı değiştirdikleri için en küçük sinyal kesintilerini bile tolere edemez. Görüntü sistemi için bu fiziksel toleransları açıkça tanımlamanız gerekir.
Belirsizliğin ele alınması, sınıflandırma tanımının en zor kısmı olmayı sürdürüyor. Zararsız kozmetik anomalileri gerçek fonksiyonel kusurlardan ayırmalısınız. Hafif bakır rengi değişikliği çirkin görünebilir ancak mükemmel performans gösterebilir. Bununla birlikte şiddetli oksidasyon, aşağı yönde uygun tel bağlanmasını engeller. Taksonominiz, algoritmanın bu belirsiz görsel farklılıkları nasıl ele alacağını açıkça belirtmelidir.
Kusur Kategorisi |
Spesifik Anomali |
Başarılı/Başarısız Eşiği Örneği |
|---|---|---|
Yüzey Bütünlüğü |
Kenar Kırılması |
Talaş derinliği kesici kenardan itibaren 50 mikronu aşarsa başarısız olur. |
Yüzey Bütünlüğü |
Mikro çatlama |
Uzunluğu 0,1 mm'yi aşan sürekli çatlaklar başarısız olur. |
Metalizasyon |
Boyun Aşağı İzleme |
İz genişliği nominal tasarımın %15'inden fazla azalırsa başarısız olur. |
Metalizasyon |
Bakır Soyma |
Bakır katman ile seramik taban arasında görünür bir ayrım olmasın. |
Yüzey Kirliliği |
Oksidasyon |
Tel bağlama bölgelerinde koyu oksidasyonun başarısız olması; hafif renk değişikliğini başka bir yere aktarın. |
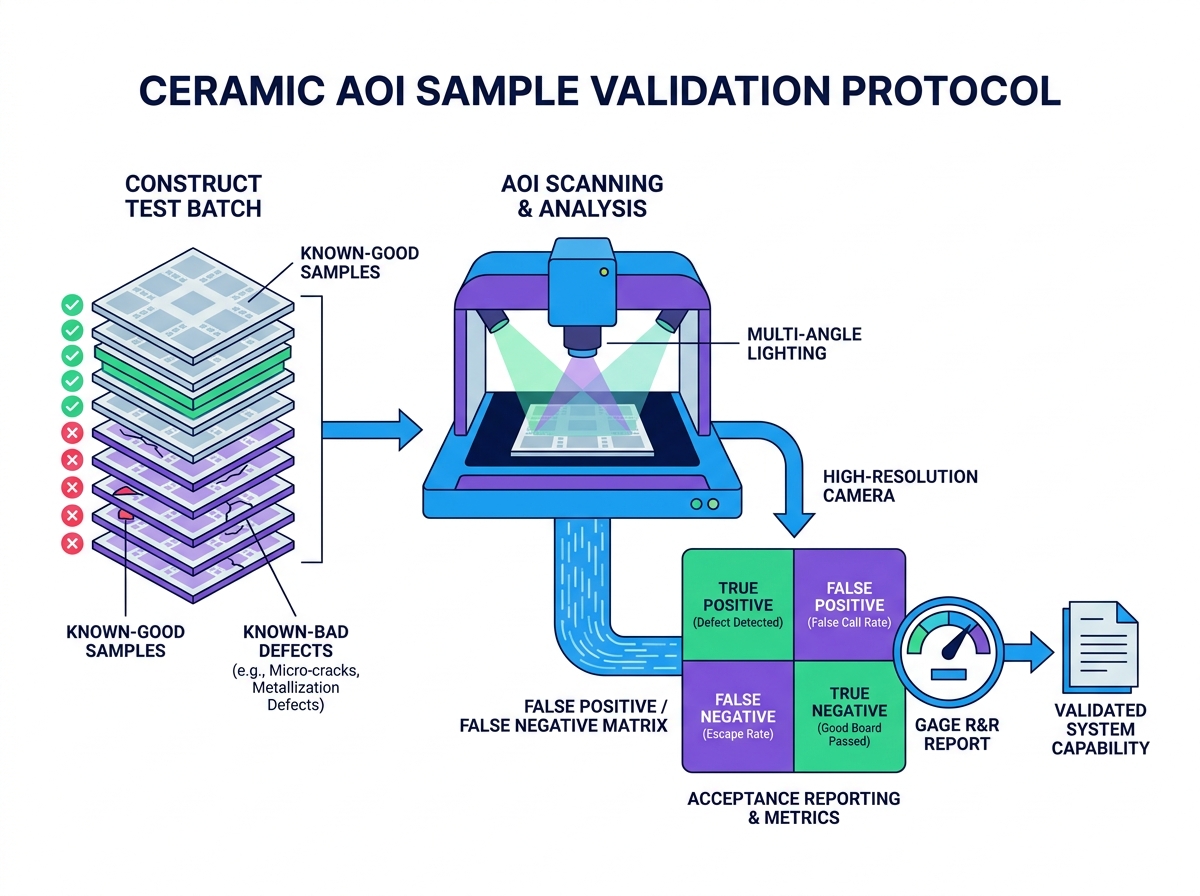
Donanım özellikleri, gelişmiş malzemeler üzerindeki denetim performansını doğrudan belirler. Aydınlatma mimarisi en kritik donanım bileşeni olarak hizmet vermektedir. Standart yukarıdan aşağıya LED halkaları parlak alüminada başarısız olur. Yoğun aynasal yansımayı yenmek için son derece uzmanlaşmış donanım konfigürasyonları gerekir. Bir makineyi değerlendirirken şu spesifik aydınlatma özelliklerine bakın:
Koaksiyel Aydınlatma: Işığı alt tabakaya mükemmel şekilde dik olarak yansıtır, gölgeleri ortadan kaldırır ve düz yansıtıcı yüzeyleri vurgular.
Çoklu Spektral LED'ler: Açıkta kalan seramik VS kaplamalı altın gibi farklı malzeme katmanlarını vurgulamak için farklı dalga boylarından (kırmızı, yeşil, mavi, UV) yararlanır.
Programlanabilir Çok Açılı Kubbeler: Yükselmiş kusurları, soyulan bakırı ve ince yüzey çiziklerini tanımlamak için çeşitli düşük açılardan dağınık ışık yayar.
Kamera ve çözünürlük gereksinimleri, özel tasarım kurallarınıza uygun olmalıdır. Standart 15 mikron piksel çözünürlük, ince aralıklı RF seramik devrelerini yeterince denetleyemez. Üretim sürecinizde 20 mikronun altındaki çizgi/boşluk genişlikleri kullanılıyorsa, mikron altı optik çözünürlük özelliklerine ihtiyacınız vardır. Telesentrik lenslerle birleştirilmiş yüksek çözünürlüklü çizgi tarama kameraları, panel kenarlarında görüntü bozulmasını önleyerek tutarlı ölçüm doğruluğu sağlar.
Yapay zeka ve derin öğrenme entegrasyonu iddialarını dikkatli bir şekilde değerlendirmelisiniz. Birçok satıcı yapay zekayı pazarlamada moda bir sözcük olarak kullanıyor. Ancak gerçek derin öğrenme, seramik denetimini derinden dönüştürüyor. Katı, kurala dayalı algoritmalar, doğal seramik tanecik değişimlerini yorumlamakta zorluk çekiyor. Modern derin öğrenme modelleri bu belirsiz görsel kalıpları sınıflandırmada mükemmeldir. Zararsız bir doğal damar çizgisi ile yıkıcı bir mikro çatlak arasındaki ince farkları öğrenerek yanlış çağrıları etkili bir şekilde bastırırlar.
Bu gelişmiş yapay zeka yeteneklerine uygulama riskleri de eşlik ediyor. Derin öğrenme, dik bir öğrenme eğrisi sunar. Sinir ağlarının eğitimi önemli miktarda veri yükü gerektirir. Düşük hacimli, yüksek karışımlı bir üretim hattı işletiyorsanız yapay zekayı doğru şekilde eğitmeye yetecek kadar kusurlu örnek oluşturamayabilirsiniz. Ayrıca yoğun yapay zeka işleme, görüntü analiz süresini önemli ölçüde artırabilir. Yerleşik bilgi işlem donanımının, darboğazlara neden olmadan algoritmik yükü kaldırabileceğinden emin olmalısınız.
Nihai kabul raporu, makine güvenilirliğinin nihai kanıtıdır. Basit 'başarılı/başarısız' özet e-postalarını kabul etmeyin. Kapsamlı bir Gage R&R (Tekrarlanabilirlik ve Üretilebilirlik) çalışmasına ihtiyacınız var. Gage R&R, sistem kararlılığının matematiksel kanıtını sağlar. Tekrarlanabilirlik, makinenin aynı seramik paneli arka arkaya on kez taradığında tam olarak aynı sonucu verdiğini doğrular. Tekrarlanabilirlik, farklı operatörler panelleri farklı vardiyalarda yüklese bile sonuçların tutarlı kaldığını doğrular.
Yanlış Pozitif ve Yanlış Negatif Matrisini şeffaf bir şekilde belgelemeniz gerekir. Her denetim sistemi taviz verir. Her küçük mikro çatlağı yakalamak için eşikleri sıkılaştırırsanız (yanlış negatifleri azaltırsanız), kaçınılmaz olarak daha zararsız toz parçacıklarını işaretlersiniz (yanlış pozitifleri artırırsınız). Raporda bu tam yüzdelik değişimin grafiği çizilmelidir. Not: Karmaşık seramiklerde %0 kaçış ve %0 yanlış arama iddiasında bulunan bir satıcı istatistiksel olarak olanak dışıdır. İddialarını destekleyen ham verileri görmeyi talep edin.
Döngü süresinin doğrulanması son derece kritik olmaya devam ediyor. Kusurları %100 yakalayan ancak tek bir paneli beş dakikada tarayan bir makinenin seri üretimde hiçbir değeri yoktur. Ekipmanın temel algılama doğruluğundan ödün vermeden gerekli saat başına birim (UPH) hedeflerinizi karşıladığından emin olun. Test sırasında makineyi maksimum nominal hızında çalıştırın ve kaçış oranının kamera bulanıklığı veya işleme gecikmesi nedeniyle yapay olarak yükselmediğini doğrulayın.
Son olarak, sağlam veri izlenebilirliğini doğrulayın. Modern akıllı üretim, kesintisiz veri akışı gerektirir. Sistemin yüksek çözünürlüklü kusurlu görüntüleri anında dışa aktarabildiğini doğrulayın. Sınırlayıcı kutu verilerini koordine etmeli ve haritaları mevcut MES (Üretim Yürütme Sistemi) veya ERP platformlarınıza sorunsuz bir şekilde koordine etmelidir. Güvenilir entegrasyon, aşağı yöndeki İstatistiksel Proses Kontrol (SPC) motorlarının, büyük hurda olaylarına dönüşmeden önce olumsuz getiri eğilimlerini belirlemesine olanak tanır.
Nihai kısa liste mantığınız tamamen ampirik kanıtlara dayanmalıdır. Hiçbir zaman seramik muayene ekipmanını yalnızca parlak teknik özellik sayfalarına dayanarak satın almayın veya sözleşme yapmayın. Seramikler, standart PCB algoritmalarının üstesinden gelemeyeceği benzersiz optik zorluklar sunar. Yapılandırılmış test gruplarından, sıkı kusur sınıflandırmalarından ve titiz Gage R&R ölçümlerinden yararlanarak, üretim hattınızı yıkıcı saha kaçışlarından ve operatör yorgunluğundan korursunuz.
Bir sonraki adımınız canlı, belgelenmiş bir gösteri talep etmektir. Satıcıyı hem iyi tahtalar hem de kenar kasa kusurları dahil olmak üzere özel seramik alt tabaka numunelerinizi kullanmaya zorlayın. Kendi önceden optimize edilmiş demo panellerini kullanarak test yapmalarına izin vermeyin. Kabul edilebilir bir yanlış çağrı oranını korurken, sistemlerinin gerekli UPH hedeflerinizi karşılayabildiğini kanıtlayan kapsamlı bir istatistiksel rapor sunmalarını isteyin.
C: Hayır. Lehim bağlantılarındaki veya dolgulardaki gizli boşlukları keşfetmek için röntgen (AXI) gereklidir. Bununla birlikte, yüksek hızlı yüzey kusur tespiti, çizik tanımlama ve iz ölçümü için optik inceleme kesinlikle zorunlu olmaya devam etmektedir. Bu iki teknoloji birbirinin yerine geçemez, birbirini tamamlar.
C: Ürünün karmaşıklığına büyük ölçüde bağımlı olsa da, seramik üzerinde derin öğrenmeyi kullanan iyi ayarlanmış bir sistem genellikle %3-5'ten daha az yanlış çağrıyı hedefler. Algoritmalar sizin üretim farkınızı öğrenene kadar ilk kurulumlar çok daha yüksek seviyelerden başlayabilir.
C: Kusur sınıflandırmanızın ve yapay zeka eğitim gereksinimlerinizin karmaşıklığına bağlı olarak uygun bir doğrulama aşaması genellikle 2 ila 4 hafta sürer. Bu, yinelemeli testler, fiziksel örnek çalıştırmalar ve gerekli algoritmik ayarlamalar için yeterli zamana olanak tanır.


