


Podłoża ceramiczne, takie jak azotek glinu (AlN) i tlenek glinu (Al2O3), odgrywają kluczową rolę w zastosowaniach wymagających dużej mocy, wysokiej częstotliwości i ekstremalnych temperatur. Znajdziesz je sterujące modułami zasilania pojazdów elektrycznych i najnowocześniejszą komunikacją radiową, w których zarządzanie ciepłem nie podlega negocjacjom. Jednakże branżę nęka poważny problem kontroli jakości. Standardowe protokoły kontroli optycznej FR-4 zawodzą w przypadku tej zaawansowanej ceramiki. Wysoki współczynnik odbicia powierzchni, niski kontrast metalizacji i wyjątkowa kruchość materiału łatwo oślepiają konwencjonalne maszyny kontrolne. Korzystanie ze standardowego wyposażenia nieuchronnie prowadzi do niebezpiecznych, przeoczonych usterek lub przeważającej liczby fałszywych alarmów.
Niniejszy przewodnik ustanawia ujednolicone, oparte na dowodach ramy oceny sprzętu AOI i możliwości dostawców. Pomożemy Ci dokładnie sprawdzić możliwości maszyny, zanim zdecydujesz się na duże nakłady inwestycyjne lub długoterminowe umowy outsourcingowe. Dowiesz się dokładnie, jak konstruować rygorystyczne partie testowe, definiować jasne taksonomie defektów i analizować końcowe raporty akceptacji.
Podłoża ceramiczne wymagają specjalistycznego oświetlenia wielokątnego lub współosiowego ze względu na agresywne odblaski powierzchni i niski kontrast metalizacji.
Rygorystyczny proces walidacji próbek AOI musi obejmować zrównoważoną mieszankę „znanych dobrych” płytek i obszernej biblioteki „znanych złych” defektów.
Raporty akceptacji muszą wyraźnie określać ilościowo kompromis pomiędzy współczynnikiem ucieczki (fałszywie negatywne) a współczynnikiem fałszywych połączeń (fałszywie dodatnie) przy użyciu standardowych wskaźników branżowych Gage R&R.
Wdrażanie specjalistycznych protokołów testów akceptacyjnych wykracza daleko poza podstawową zgodność. Musimy zająć się katastrofalnym charakterem awarii w terenie. Mikrodefekty w ceramice z miedzi wiązanej bezpośrednio (DBC) lub miedzi platerowanej metodą bezpośrednią (DPC) aktywnie pogarszają przewodność cieplną. Jeśli moduł zasilania inwertera pojazdu elektrycznego zawiera mikropustkę w metalizacji podłoża, ciepło nie może skutecznie uciekać. Moduł ostatecznie ulega zniszczeniu pod obciążeniem szczytowym. Zapobieganie tym kosztownym ucieczkom z pola wymaga specjalistycznego sprzętu dostosowanego do różnych właściwości fizycznych ceramiki.
Rzeczywistość optyczna narzuca zupełnie inne podejście do kontroli w porównaniu z tradycyjnymi tablicami organicznymi. Standardowe płytki drukowane FR-4 są zwykle wyposażone w matowe maski lutownicze. Zapewniają wysoki kontrast w stosunku do śladów miedzi. Podłożom ceramicznym brakuje tego wygodnego kontrastu. Powierzchnie z gołego tlenku glinu i azotku aluminium tworzą intensywne odblaski i odbicia lustrzane w przypadku standardowych lamp pierścieniowych LED. Standardowe kamery błędnie interpretują to intensywne odblaski jako zwarcia mostkowe lub obcą miedź.
Stosowanie standardowych zasad kontroli PCB do wysoce odblaskowej ceramiki natychmiast powoduje skrajne zmęczenie fałszywymi wywołaniami. Standardowe algorytmy oparte na regułach sygnalizują setki wyimaginowanych defektów na panel. Operatorzy muszą następnie ręcznie sprawdzić każdą oznaczoną lokalizację. Przeglądanie niekończących się fałszywych alarmów szybko wyczerpuje ludzkich operatorów. Stają się znieczuleni i nieuchronnie aprobują prawdziwe defekty funkcjonalne, aby po prostu nadrobić zaległości. Ustanowienie specjalistycznych kryteriów akceptacji zatrzymuje ten niebezpieczny cykl, udowadniając, że maszyna potrafi odróżnić nieszkodliwe odblaski od rzeczywistych wad.
Wybór odpowiednich próbek testowych gwarantuje rzetelność oceny. Niezawodny Walidacja próbek AOI wymaga starannie dobranych paneli reprezentujących normalne odchylenia produkcyjne, a nie tylko „złote tablice”. Doskonałe panele nie mówią nic o prawdziwej gotowości produkcyjnej maszyny. Należy zebrać podłoża wykazujące normalne zmiany koloru między partiami, niewielkie różnice w ziarnie i dopuszczalne różnice w grubości metalizacji.
Aby dokładnie określić granice wykrywalności testu warunków skrajnych, należy skonstruować obszerną bibliotekę defektów „znanych złych”. Nie polegaj wyłącznie na teoretycznych symulacjach oprogramowania. Potrzebujesz fizycznych defektów Edge Case. Pozyskuj lub celowo wytwarzaj panele zawierające włoskowate pęknięcia, subtelne utlenianie miedzi i mikroskopijne odpryski na krawędziach. Zalecamy przestrzeganie ścisłej kolejności podczas przeprowadzania oceny:
Zmontuj pięćdziesiąt standardowych paneli produkcyjnych wykazujących normalne odchylenia procesu.
Zintegruj dwadzieścia celowo wadliwych paneli ze swojej znanej, złej biblioteki.
Zamapuj dokładne współrzędne każdej znanej wady przed umieszczeniem jej w maszynie.
Przepuść całą wymieszaną partię przez maszynę na ślepo.
Na koniec zawsze ustalaj niezoptymalizowaną linię bazową. Zmuś dostawcę do wielokrotnego skanowania zmieszanej partii próbek przy użyciu domyślnych, gotowych do użycia algorytmów ceramicznych. Zapisz te podstawowe dane, zanim pozwolisz inżynierom na dostosowanie ustawień oświetlenia lub progów czułości. Porównanie niezoptymalizowanej linii bazowej z ostatecznymi, dostosowanymi wynikami pokazuje, ile niestandardowej inżynierii będzie wymagał Twój konkretny produkt w przyszłości.
Jasne kryteria Pass/Fail zapobiegają kosztownym argumentom podczas końcowego zatwierdzania maszyny. Dokumentowanie dokładnych tolerancji dla Test akceptacyjny AOI podłoża ceramicznego pozwala bezpośrednio dopasować obietnice dostawcy do realiów produkcyjnych. Nie można akceptować niejasnych obietnic dotyczących wykrywania usterek. Każda anomalia musi należeć do ściśle określonej kategorii.
Wady na poziomie podłoża wymagają bardzo szczegółowych wskaźników. Ceramika jest notorycznie krucha. Procesy profilowania laserowego i izolowania często powodują mikroskopijne odpryski krawędzi. Należy dokładnie określić, ile mikronów odprysków pozostanie akceptowalnych, zanim panel ulegnie uszkodzeniu. Co więcej, system musi wykrywać mikropęknięcia strukturalne bez fałszywego oznaczania granic naturalnych ziaren ceramicznych w postaci zadrapań. Zanieczyszczenie powierzchni musi wywołać alarm, ale nieszkodliwe plamy wodne mogą pozostać akceptowalne.
Metalizacja i defekty obwodów również wymagają rygorystycznych progów. W interkonektach o dużej gęstości na ceramice często wykorzystuje się cienkie linie/odstępy. Maszyna musi dokładnie mierzyć łuszczenie się miedzi, ślady nadmiernego trawienia i zwarcia mostkujące. Aplikacje RF o wysokiej częstotliwości nie tolerują nawet niewielkich przewężeń ścieżek, ponieważ zmieniają one impedancję. Należy jasno zdefiniować tolerancje fizyczne systemu wizyjnego.
Radzenie sobie z niejednoznacznością pozostaje najtrudniejszą częścią definicji taksonomii. Należy oddzielić nieszkodliwe anomalie kosmetyczne od prawdziwych wad funkcjonalnych. Nieznaczne odbarwienie miedzi może wyglądać brzydko, ale działa doskonale. Silne utlenianie uniemożliwia jednak prawidłowe połączenie drutu w dalszej części. Twoja taksonomia musi jasno dyktować, w jaki sposób algorytm radzi sobie z tymi niejednoznacznymi różnicami wizualnymi.
Kategoria wady |
Konkretna anomalia |
Przykład progu pozytywnego/niezaliczonego |
|---|---|---|
Integralność podłoża |
Odpryski krawędzi |
Niepowodzenie, jeśli głębokość wióra przekracza 50 mikronów od krawędzi skrawającej. |
Integralność podłoża |
Mikropęknięcia |
Nie usuwa żadnych ciągłych pęknięć o długości przekraczającej 0,1 mm. |
Metalizacja |
Ślad szyi w dół |
Niepowodzenie, jeśli szerokość śladu zmniejszy się o więcej niż 15% nominalnego projektu. |
Metalizacja |
Peeling miedziany |
Nie dopuścić do widocznego oddzielenia warstwy miedzi od podstawy ceramicznej. |
Zanieczyszczenie powierzchni |
Utlenianie |
Nie udaje się ciemne utlenianie w strefach łączenia drutów; przepuścić lekkie przebarwienia w innym miejscu. |
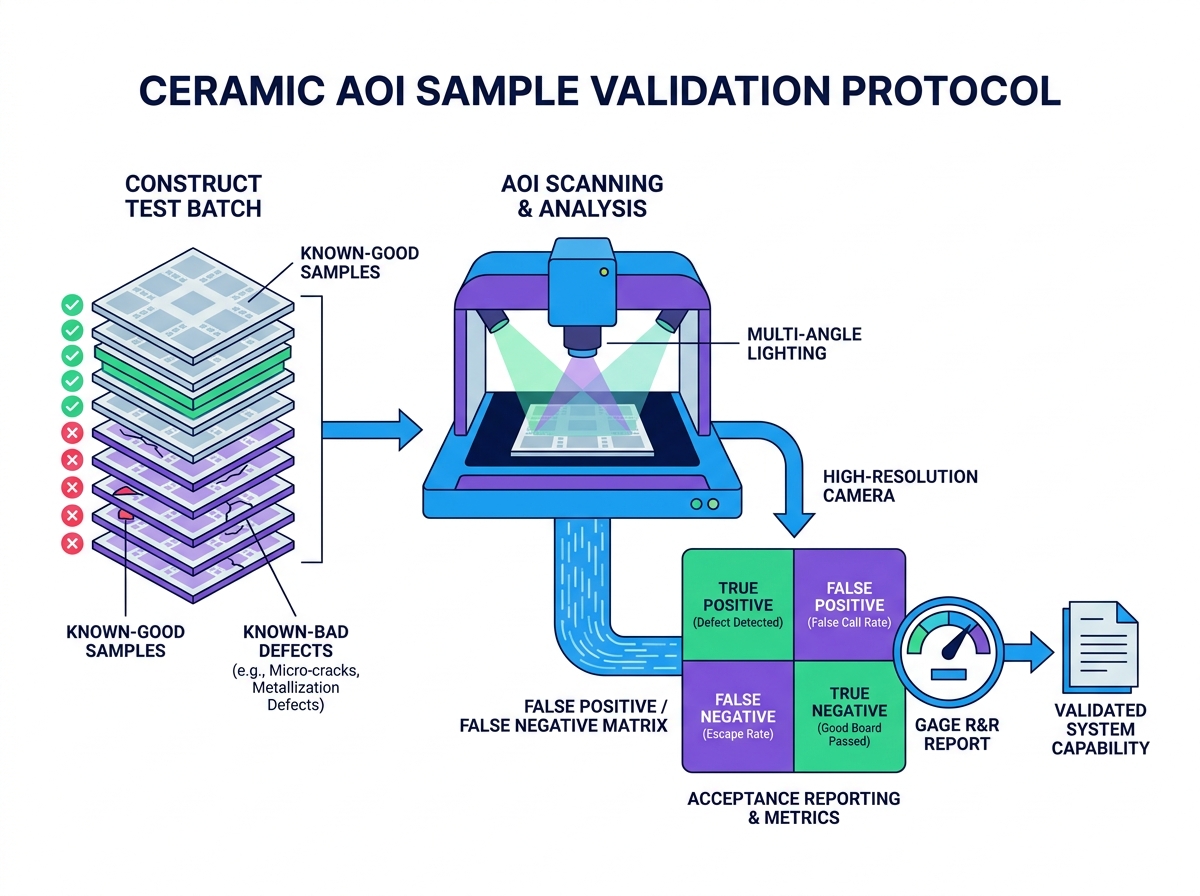
Specyfikacje sprzętu bezpośrednio decydują o wydajności kontroli zaawansowanych materiałów. Architektura oświetlenia jest najważniejszym elementem sprzętowym. Standardowe górne pierścienie LED nie działają na błyszczącym tlenku glinu. Pokonanie intensywnego odbicia lustrzanego wymaga wysoce wyspecjalizowanych konfiguracji sprzętowych. Oceniając maszynę, zwróć uwagę na następujące konkretne możliwości oświetlenia:
Oświetlenie koncentryczne: rzuca światło idealnie prostopadle do podłoża, eliminując cienie i podkreślając płaskie powierzchnie odblaskowe.
Diody LED Multi-Spectral: wykorzystują różne długości fal (czerwone, zielone, niebieskie, UV) do podświetlania odrębnych warstw materiału, takich jak odsłonięta ceramika pokryta złotem VS.
Programowalne kopułki o wielu kątach: rzucają rozproszone światło pod różnymi niskimi kątami, aby zidentyfikować wypukłe defekty, łuszczącą się miedź i subtelne zadrapania powierzchni.
Wymagania dotyczące aparatu i rozdzielczości muszą odpowiadać konkretnym zasadom projektowania. Standardowa rozdzielczość pikseli 15 mikronów nie pozwala na odpowiednią kontrolę obwodów ceramicznych RF o drobnej podziałce. Jeśli w Twoim procesie produkcyjnym wykorzystuje się linie/przestrzenie o szerokości poniżej 20 mikronów, potrzebujesz rozdzielczości optycznej poniżej mikrona. Kamery liniowe o wysokiej rozdzielczości w połączeniu z obiektywami telecentrycznymi zapobiegają zniekształceniom obrazu na krawędziach panelu, zapewniając stałą dokładność pomiaru.
Musisz dokładnie ocenić roszczenia dotyczące integracji sztucznej inteligencji i głębokiego uczenia się. Wielu dostawców wykorzystuje sztuczną inteligencję jako modne hasło marketingowe. Jednak autentyczne głębokie uczenie się głęboko zmienia kontrolę ceramiki. Sztywne, oparte na regułach algorytmy mają trudności z interpretacją naturalnych odmian ziaren ceramicznych. Nowoczesne modele głębokiego uczenia się przodują w klasyfikowaniu tych niejednoznacznych wzorców wizualnych. Skutecznie tłumią fałszywe wezwania, ucząc się subtelnych różnic między nieszkodliwą naturalną linią słojów a katastrofalnym mikropęknięciem.
Zaawansowanym możliwościom sztucznej inteligencji towarzyszą zagrożenia związane z wdrożeniem. Głębokie uczenie się wprowadza stromą krzywą uczenia się. Uczenie sieci neuronowych wymaga znacznych nakładów danych. Jeśli prowadzisz linię produkcyjną o niskim nakładzie i dużej różnorodności, możesz nie wygenerować wystarczającej liczby wadliwych próbek, aby prawidłowo wyszkolić sztuczną inteligencję. Co więcej, intensywne przetwarzanie AI może znacznie wydłużyć czas analizy obrazu. Należy upewnić się, że wbudowany sprzęt komputerowy wytrzyma obciążenie algorytmiczne bez powodowania wąskich gardeł.
Końcowy raport z odbioru stanowi ostateczny dowód niezawodności maszyny. Nie akceptuj prostych e-maili z podsumowaniem typu „pozytywny/nieudany”. Potrzebujesz kompleksowego badania Gage R&R (powtarzalności i odtwarzalności). Gage R&R zapewnia matematyczny dowód stabilności systemu. Powtarzalność potwierdza, że maszyna daje dokładnie taki sam wynik, gdy skanuje ten sam panel ceramiczny dziesięć razy z rzędu. Powtarzalność potwierdza, że wyniki pozostają spójne nawet wtedy, gdy różni operatorzy ładują panele na różnych zmianach.
Należy w przejrzysty sposób udokumentować macierz wyników fałszywie dodatnich i fałszywie ujemnych. Każdy system kontroli idzie na kompromisy. Jeśli zaostrzysz progi, aby wychwycić każde najmniejsze mikropęknięcie (redukując liczbę fałszywych negatywów), nieuchronnie oznaczysz więcej nieszkodliwych cząstek kurzu (zwiększając liczbę fałszywych alarmów). Raport musi przedstawiać dokładnie ten kompromis procentowy. Uwaga: sprzedawca twierdzący, że w przypadku złożonej ceramiki wynosi 0% ucieczek i 0% fałszywych wezwań, jest statystycznie nieprawdopodobny. Zażądaj surowych danych potwierdzających ich twierdzenia.
Weryfikacja czasu cyklu pozostaje bardzo krytyczna. Maszyna, która wychwytuje 100% defektów, ale skanowanie pojedynczego panelu zajmuje pięć minut, nie ma żadnej wartości w produkcji masowej. Upewnij się, że sprzęt spełnia wymagane cele w zakresie jednostek na godzinę (UPH), bez utraty podstawowej dokładności wykrywania. Podczas testowania uruchom maszynę z maksymalną prędkością znamionową i sprawdź, czy szybkość ucieczki nie wzrosła sztucznie z powodu rozmycia kamery lub opóźnienia przetwarzania.
Na koniec sprawdź solidną identyfikowalność danych. Nowoczesna inteligentna produkcja wymaga płynnego przepływu danych. Sprawdź, czy system może natychmiast eksportować obrazy defektów w wysokiej rozdzielczości. Musi bezproblemowo koordynować dane z ramek granicznych i koordynować mapy z istniejącymi platformami MES (Manufacturing Execution System) lub ERP. Niezawodna integracja umożliwia późniejszym silnikom statystycznej kontroli procesu (SPC) identyfikację negatywnych trendów w wydajności, zanim przerodzą się one w masowe złomowania.
Ostateczna logika tworzenia krótkiej listy powinna opierać się całkowicie na dowodach empirycznych. Nigdy nie kupuj ani nie zamawiaj sprzętu do kontroli ceramiki w oparciu wyłącznie o błyszczące specyfikacje. Ceramika stwarza wyjątkowe wyzwania optyczne, którym standardowe algorytmy PCB po prostu nie są w stanie sprostać. Wykorzystując uporządkowane partie testowe, rygorystyczne taksonomie defektów i rygorystyczne wskaźniki Gage R&R, chronisz swoją linię produkcyjną przed katastrofalnymi ucieczkami z pola i zmęczeniem operatora.
Następnym krokiem będzie zażądanie udokumentowanej demonstracji na żywo. Zmuś sprzedawcę do użycia określonych próbek podłoża ceramicznego, obejmujących zarówno dobre płyty, jak i wady obudowy krawędziowej. Nie pozwalaj im na testowanie przy użyciu własnych, wstępnie zoptymalizowanych paneli demonstracyjnych. Wymagaj od nich przedstawienia kompleksowego raportu statystycznego potwierdzającego, że ich system może spełnić wymagane cele UPH przy jednoczesnym utrzymaniu akceptowalnego współczynnika fałszywych połączeń.
Odp.: Nie. Do wykrycia ukrytych pustych przestrzeni w połączeniach lutowanych lub poprzez wypełnienia wymagane jest prześwietlenie rentgenowskie (AXI). Jednakże kontrola optyczna pozostaje bezwzględnie obowiązkowa w przypadku szybkiego wykrywania defektów powierzchni, identyfikacji zarysowań i pomiaru śladów. Obie technologie uzupełniają się, a nie są zamienne.
Odp.: Choć w dużym stopniu zależny od złożoności produktu, dobrze dostrojony system wykorzystujący głębokie uczenie się na ceramice zazwyczaj ma na celu uzyskanie mniej niż 3-5% fałszywych wywołań. Początkowe konfiguracje mogą rozpocząć się znacznie wyżej, dopóki algorytmy nie poznają konkretnej wariancji produkcyjnej.
Odp.: W zależności od złożoności taksonomii defektów i wymagań szkoleniowych dotyczących sztucznej inteligencji, właściwa faza walidacji zazwyczaj trwa od 2 do 4 tygodni. Daje to wystarczająco dużo czasu na testowanie iteracyjne, przebieg próbek fizycznych i niezbędne dostrajanie algorytmów.


