


Substraturile ceramice precum nitrura de aluminiu (AlN) și alumina (Al2O3) joacă un rol critic în aplicațiile de mare putere, de înaltă frecvență și la temperaturi extreme. Îi veți găsi conducând module de putere EV și comunicații RF de ultimă oră, unde managementul termic rămâne strict nenegociabil. Cu toate acestea, o problemă majoră de control al calității afectează industria. Protocoalele standard de inspecție optică FR-4 eșuează lamentabil pe aceste ceramice avansate. Reflexivitate ridicată a suprafeței, contrast redus de metalizare și fragilitatea unică a materialului orbește ușor mașinile de inspecție convenționale. Utilizarea echipamentului standard duce inevitabil la defecte periculoase ratate sau la un număr copleșitor de alarme false.
Acest ghid stabilește un cadru standardizat, bazat pe dovezi, pentru evaluarea echipamentelor AOI și a capabilităților furnizorului. Vă vom ajuta să validați temeinic capabilitățile mașinii înainte de a vă angaja la cheltuieli mari de capital sau la acorduri de externalizare pe termen lung. Veți învăța exact cum să structurați loturi de testare riguroase, să definiți taxonomii clare de defect și să analizați rapoartele finale de acceptare.
Substraturile ceramice necesită iluminare specializată multi-unghi sau coaxială datorită strălucirii agresive a suprafeței și contrastului scăzut de metalizare.
Un proces riguros de validare a mostrelor AOI trebuie să includă o combinație echilibrată de plăci „cunoscute-bune” și o bibliotecă cuprinzătoare de defecte „cunoscute-rele”.
Rapoartele de acceptare trebuie să cuantifice clar compromisul dintre rata de evadare (negative false) și rata apelurilor false (pozitive false) folosind valorile Gage R&R standard din industrie.
Implementarea protocoalelor specializate de testare a acceptării depășește cu mult conformitatea de bază. Trebuie să abordăm natura catastrofală a eșecurilor câmpului. Micro-defecte ale ceramicii din cupru lipit direct (DBC) sau din cupru placat direct (DPC) compromit activ conductivitatea termica. Dacă un modul de putere invertor EV conține un micro-gol în metalizarea substratului său, căldura nu poate scăpa eficient. Modulul se autodistruge în cele din urmă sub sarcini de vârf. Prevenirea acestor evadări costisitoare pe teren necesită echipamente specializate adaptate proprietăților fizice distincte ale ceramicii.
Realitățile optice impun o abordare complet diferită de inspecție în comparație cu plăcile organice tradiționale. Plăcile de circuite imprimate standard FR-4 au de obicei măști de lipit mate. Ele oferă un contrast ridicat față de urmele de cupru. Substraturile ceramice nu au acest contrast convenabil. Suprafețele goale de alumină și nitrură de aluminiu creează strălucire intensă și reflexie speculară sub inelul luminilor LED standard. Camerele standard interpretează greșit această strălucire intensă ca fiind scurte scurte sau cupru străin.
Aplicarea regulilor standard de inspecție a PCB-ului la ceramica foarte reflectorizant declanșează imediat oboseala extremă a apelurilor false. Algoritmii standard bazați pe reguli semnalează sute de defecte imaginare pe panou. Operatorii trebuie apoi să examineze manual fiecare locație semnalată. Revizuirea nesfârșitelor false pozitive epuizează rapid operatorii umani. Ei devin desensibilizați și, inevitabil, aprobă adevăratele defecte funcționale pur și simplu pentru a curăța restanța. Stabilirea unor criterii de acceptare specializate oprește acest ciclu periculos, demonstrând că mașina poate face diferența între strălucirea inofensivă și defecte reale.
Selectarea probelor de testare potrivite garantează integritatea evaluării dumneavoastră. Un de încredere Validarea eșantionului AOI necesită panouri îngrijite cu atenție care reprezintă variația normală a producției, nu doar „plăci de aur”. Panourile perfecte nu vă spun nimic despre pregătirea reală pentru producție a unei mașini. Trebuie să adunați substraturi care prezintă schimbări normale de culoare de la lot la lot, variații minore ale granulelor și diferențe admisibile de grosime a metalizării.
Pentru a stabili cu precizie limitele de detectare a testelor de stres, trebuie să construiți o bibliotecă cuprinzătoare de defecțiuni „cunoscute-proaste”. Nu vă bazați în întregime pe simulări software teoretice. Aveți nevoie de defecte fizice ale carcasei. Sursă sau fabricați intenționat panouri care conțin fracturi ale firului de păr, oxidare subtilă a cuprului și așchii microscopice de margine. Vă recomandăm să urmați o secvență strictă atunci când rulați evaluarea:
Asamblați cincizeci de panouri standard de producție care arată deviația normală a procesului.
Integrați douăzeci de panouri intenționate defecte din biblioteca dumneavoastră cunoscută.
Hartați coordonatele exacte ale fiecărui defect cunoscut înainte de a le introduce în mașină.
Rulați lotul complet amestecat prin mașină orbește.
În cele din urmă, stabiliți întotdeauna o linie de bază neoptimizată. Forțați furnizorul să scaneze lotul dvs. de mostre mixte de mai multe ori folosind algoritmii lor impliciti din ceramică. Înregistrați aceste date de referință înainte de a permite inginerilor lor să modifice setările de iluminare sau să ajusteze pragurile de sensibilitate. Compararea liniei de bază neoptimizate cu rezultatele finale reglate dezvăluie cât de multă inginerie personalizată va necesita produsul dvs. specific pentru a merge mai departe.
Criteriile clare de trecere/eșec previn argumentele costisitoare în timpul semnării finale a mașinii. Documentarea toleranțelor exacte pentru Testul de acceptare AOI a substratului ceramic aliniază promisiunile furnizorului direct cu realitățile dumneavoastră de producție. Nu puteți accepta promisiuni vagi cu privire la detectarea defectelor. Fiecare anomalie trebuie să se încadreze într-o categorie strict definită.
Defectele la nivel de substrat necesită valori foarte specifice. Ceramica este notoriu de fragilă. Procesele de profilare cu laser și de individualizare cauzează adesea ciobirea microscopică a marginilor. Trebuie să definiți exact câți microni de așchiere rămân acceptabili înainte ca un panou să se defecteze. În plus, sistemul trebuie să detecteze micro-fisurarea structurală fără a marca în mod fals granițele ceramice naturale ca zgârieturi. Contaminarea suprafeței trebuie să declanșeze alarme, dar pete de apă inofensive ar putea rămâne acceptabile.
Defectele de metalizare și circuite necesită, de asemenea, praguri riguroase. Interconexiunile de înaltă densitate pe ceramică utilizează adesea lățimi fine de linie/spațiu. Aparatul trebuie să măsoare cu precizie exfolierea cuprului, supragravarea urmei și scurgerile de punte. Aplicațiile RF de înaltă frecvență nu pot tolera nici măcar urme minore ale gâtului, deoarece modifică impedanța. Trebuie să definiți clar aceste toleranțe fizice pentru sistemul de vedere.
Gestionarea ambiguității rămâne cea mai grea parte a definiției taxonomiei. Trebuie să separați anomaliile cosmetice inofensive de adevăratele defecte funcționale. O ușoară decolorare a cuprui poate arăta urâtă, dar funcționează perfect. Cu toate acestea, oxidarea severă împiedică legarea corectă a firului în aval. Taxonomia dvs. trebuie să dicteze clar modul în care algoritmul gestionează aceste diferențe vizuale ambigue.
Categoria defectelor |
Anomalii specifice |
Exemplu de prag de promovare/eșec |
|---|---|---|
Integritatea substratului |
Chipping Edge |
Eșuează dacă adâncimea așchiilor depășește 50 de microni de la muchia de tăiere. |
Integritatea substratului |
Micro-fisurare |
Efectuați orice fisura continuă care depășește 0,1 mm lungime. |
Metalizarea |
Urmă Gât în jos |
Eșuează dacă lățimea urmei se reduce cu mai mult de 15% din proiectul nominal. |
Metalizarea |
Peeling de cupru |
Nu există nicio separare vizibilă între stratul de cupru și baza ceramică. |
Contaminarea suprafeței |
Oxidare |
Eșuează oxidarea întunecată în zonele de legare a sârmei; trece decolorarea ușoară în altă parte. |
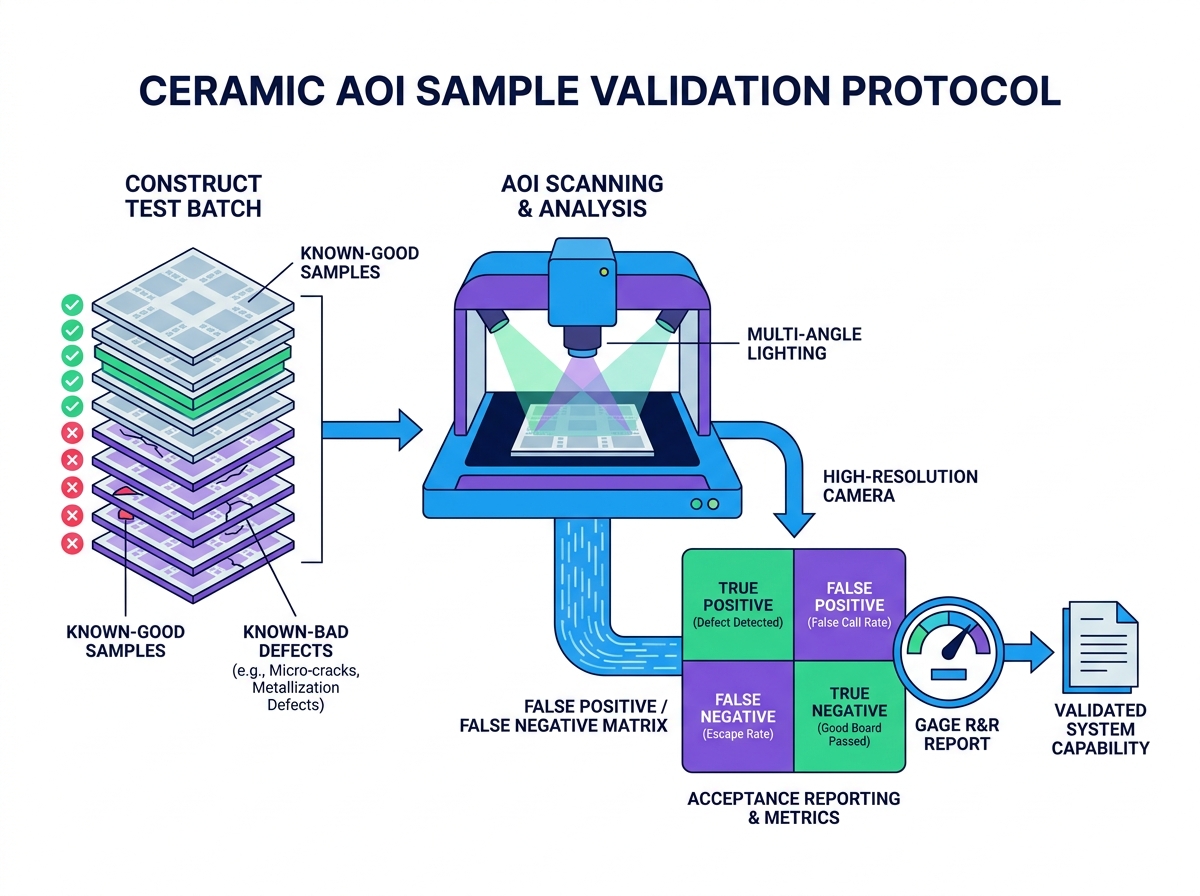
Specificațiile hardware dictează direct performanța inspecției asupra materialelor avansate. Arhitectura de iluminare servește ca cea mai critică componentă hardware. Inelele standard cu LED-uri de sus în jos eșuează pe alumina lucioasă. Înfrângerea reflexiei speculare intense necesită configurații hardware foarte specializate. Când evaluați o mașină, căutați aceste capacități specifice de iluminare:
Iluminare coaxială: Proiectează lumina perfect perpendicular pe substrat, eliminând umbrele și evidențiind suprafețele plate reflectorizante.
LED-uri multi-spectrale: utilizează lungimi de undă diferite (roșu, verde, albastru, UV) pentru a evidenția straturi de material distincte, cum ar fi ceramica expusă VS placată cu aur.
Domuri programabile cu mai multe unghiuri: difuzează lumină difuză din diferite unghiuri joase pentru a identifica defectele în relief, decojirea cuprului și zgârieturile subtile ale suprafeței.
Cerințele privind camera și rezoluția trebuie să corespundă regulilor dvs. specifice de proiectare. Rezoluția standard de pixeli de 15 microni nu poate inspecta în mod adecvat circuitele ceramice RF cu pas fin. Dacă procesul dvs. de producție utilizează lățimi de linie/spațiu sub 20 de microni, aveți nevoie de capabilități de rezoluție optică sub microni. Camerele cu scanare în linie de înaltă rezoluție, combinate cu lentilele telecentrice, previn distorsiunea imaginii la marginile panoului, asigurând o acuratețe constantă a măsurătorilor.
Trebuie să evaluați cu atenție afirmațiile privind integrarea AI și a învățării profunde. Mulți furnizori folosesc inteligența artificială ca un cuvânt la modă de marketing. Cu toate acestea, învățarea profundă autentică transformă profund inspecția ceramică. Algoritmii rigizi, bazați pe reguli, se luptă să interpreteze variațiile naturale ale cerealelor ceramice. Modelele moderne de învățare profundă excelează la clasificarea acestor modele vizuale ambigue. Ele suprimă în mod eficient apelurile false prin învățarea diferențelor subtile dintre o linie naturală de cereale inofensivă și o micro-fisura catastrofală.
Riscurile de implementare însoțesc aceste capabilități AI avansate. Învățarea profundă introduce o curbă de învățare abruptă. Antrenarea rețelelor neuronale necesită o suprasarcină substanțială de date. Dacă rulați o linie de producție cu volum mic și amestec mare, este posibil să nu generați suficiente mostre defecte pentru a antrena AI în mod corespunzător. În plus, procesarea grea AI poate crește semnificativ timpul de analiză a imaginii. Trebuie să vă asigurați că hardware-ul de calcul integrat poate face față sarcinii algoritmice fără a provoca blocaje.
Raportul final de acceptare servește drept dovadă supremă a fiabilității mașinii. Nu acceptați e-mailuri simple cu rezumat „„reușit/eșuat”. Aveți nevoie de un studiu complet Gage R&R (Repetabilitate și reproductibilitate). Gage R&R oferă dovada matematică a stabilității sistemului. Repetabilitate confirmă că aparatul oferă exact același rezultat atunci când scanează același panou ceramic de zece ori la rând. Reproductibilitatea confirmă că rezultatele rămân consistente chiar și atunci când diferiți operatori încarcă panourile pe diferite schimburi.
Trebuie să documentați în mod transparent Matricea Fals Pozitiv vs. Fals Negativ. Fiecare sistem de inspecție face compromisuri. Dacă înăspriți pragurile pentru a prinde fiecare micro-fisura minusculă (reducerea negative false), veți semnala inevitabil mai multe particule de praf inofensive (creșterea rezultatelor false pozitive). Raportul trebuie să prezinte exact acest compromis procentual. Notă: un furnizor care susține că 0% evadează și 0% apeluri false pentru ceramică complexă este improbabil din punct de vedere statistic. Cereți să vedeți datele brute care susțin afirmațiile lor.
Verificarea timpului de ciclu rămâne extrem de critică. O mașină care detectează 100% din defecte, dar durează cinci minute pentru a scana un singur panou, nu are nicio valoare în producția de masă. Asigurați-vă că echipamentul îndeplinește țintele necesare în unități pe oră (UPH), fără a sacrifica acuratețea de detectare a liniei de bază. În timpul testării, rulați mașina la viteza maximă nominală și verificați că rata de evacuare nu crește artificial din cauza încețoșării camerei sau a întârzierii procesării.
În cele din urmă, verificați trasabilitatea datelor robuste. Fabricarea inteligentă modernă necesită un flux continuu de date. Verificați că sistemul poate exporta imagini cu defecte de înaltă rezoluție instantaneu. Acesta trebuie să coordoneze datele din căsuța de delimitare și să coordoneze hărțile fără probleme în platformele existente MES (Manufacturing Execution System) sau ERP. Integrarea fiabilă permite motoarelor din aval de control al proceselor statistice (SPC) să identifice tendințele negative ale randamentului înainte ca acestea să se transforme în evenimente masive de rebut.
Logica finală de selecție ar trebui să se bazeze în întregime pe dovezi empirice. Nu cumpărați sau contractați niciodată echipamente de inspecție ceramică bazate numai pe foi de specificații lucioase. Ceramica prezintă provocări optice unice pe care algoritmii standard PCB pur și simplu nu le pot depăși. Folosind loturi de testare structurate, taxonomii stricte ale defectelor și valori riguroase Gage R&R, vă protejați linia de producție de evadările catastrofale din câmp și de oboseala operatorului.
Următorul tău pas imediat este să ceri o demonstrație live, documentată. Forțați vânzătorul să folosească mostrele dvs. specifice de substrat ceramic, inclusiv plăci bune și defecte ale carcasei. Nu le permiteți să testeze folosind propriile lor panouri demonstrative pre-optimizate. Solicitați-le să furnizeze un raport statistic cuprinzător care să demonstreze că sistemul lor poate îndeplini obiectivele UPH necesare, menținând în același timp o rată acceptabilă de apeluri false.
R: Nu. Raze X (AXI) sunt necesare pentru descoperirea golurilor ascunse în îmbinările de lipit sau prin umpluturi. Cu toate acestea, inspecția optică rămâne strict obligatorie pentru detectarea de mare viteză a defectelor de suprafață, identificarea zgârieturilor și măsurarea urmelor. Cele două tehnologii sunt complementare, nu interschimbabile.
R: Deși depinde foarte mult de complexitatea produsului, un sistem bine reglat care utilizează învățarea profundă pe ceramică vizează de obicei mai puțin de 3-5% apeluri false. Configurațiile inițiale pot începe mult mai sus până când algoritmii învață variația specifică a producției.
R: În funcție de complexitatea taxonomiei dvs. de defect și de cerințele de instruire AI, o fază de validare adecvată se întinde de obicei între 2 și 4 săptămâni. Acest lucru oferă suficient timp pentru testarea iterativă, probele fizice și reglarea algoritmică necesară.


