


Керамичке подлоге попут алуминијум нитрида (АлН) и глинице (Ал2О3) играју кључну улогу у апликацијама велике снаге, високе фреквенције и екстремних температура. Наћи ћете их како возе ЕВ модуле за напајање и најсавременије РФ комуникације где се о управљању топлотом не може преговарати. Међутим, велики проблем контроле квалитета мучи индустрију. Стандардни ФР-4 протоколи оптичке инспекције неуспешно пропадају на овој напредној керамици. Висока рефлексивност површине, низак контраст метализације и јединствена кртост материјала лако заслепљују конвенционалне машине за инспекцију. Коришћење стандардне опреме неизбежно доводи до опасних пропуштених кварова или огромног броја лажних аларма.
Овај водич успоставља стандардизован оквир заснован на доказима за процену АОИ опреме и могућности добављача. Помоћи ћемо вам да темељно потврдите могућности машине пре него што се посветите великим капиталним издацима или дугорочним уговорима о спољном пословању. Научићете тачно како да структурирате ригорозне тестне серије, дефинишете јасне таксономије дефеката и анализирате коначне извештаје о прихватању.
Керамичке подлоге захтевају специјализовано вишеугаоно или коаксијално осветљење због агресивног површинског одсјаја и ниског контраста метализације.
Ригорозан процес валидације узорка АОИ мора да укључује уравнотежену мешавину плоча „познато-добре“ и свеобухватне библиотеке „познато-лоших“ дефеката.
Извештаји о прихватању морају јасно квантификовати компромис између Есцапе Рате (лажно негативних) и Фалсе Цалл Рате (лажно позитивних) користећи стандардне метрике Гаге Р&Р.
Примена специјализованих протокола за тестирање прихватања превазилази основну усклађеност. Морамо се позабавити катастрофалном природом кварова на терену. Микро-дефекти у директно везаној бакреној (ДБЦ) или директно позлаћеној бакарној (ДПЦ) керамици активно компромитују топлотну проводљивост. Ако енергетски модул ЕВ инвертера садржи микро-празнину у метализацији подлоге, топлота не може ефикасно да изађе. Модул се на крају уништава под вршним оптерећењима. Спречавање ових скупих бекстава на терену захтева специјализовану опрему прилагођену различитим физичким својствима керамике.
Оптичка стварност налаже потпуно другачији приступ инспекцији у поређењу са традиционалним органским плочама. Стандардне ФР-4 штампане плоче обично имају мат маске за лемљење. Они пружају висок контраст у односу на трагове бакра. Керамичким подлогама недостаје овај погодан контраст. Огољене површине алуминијума и алуминијум нитрида стварају интензиван одсјај и зрцални одраз под стандардним ЛЕД прстенастим светлима. Стандардне камере погрешно тумаче овај интензиван одсјај као премошћавајући шортс или бакар.
Примена стандардних правила за инспекцију ПЦБ-а на високо рефлектујућу керамику одмах изазива екстремни замор од лажног позива. Стандардни алгоритми засновани на правилима означавају стотине имагинарних дефеката по панелу. Оператери тада морају ручно прегледати сваку означену локацију. Прегледање бескрајних лажних позитивних резултата брзо исцрпљује људске оператере. Они постају десензибилизовани и неизбежно одобравају праве функционалне недостатке само да би рашчистили заостале ствари. Успостављање специјализованих критеријума прихватања зауставља овај опасан циклус доказујући да машина може да разликује безопасни одсјај и стварне недостатке.
Одабир правих узорака за тестирање гарантује интегритет ваше процене. Поуздан Валидација АОИ узорка захтева пажљиво одабране панеле који представљају нормалну производну варијацију, а не само „златне плоче“. Савршени панели вам ништа не говоре о стварној производној спремности машине. Морате сакупити супстрате који показују нормалне промене боја од серије до серије, мање варијације зрна и дозвољене разлике у дебљини метализације.
Да бисте прецизно поставили границе детекције стрес-тестова, морате да направите свеобухватну библиотеку „познато лоших“ дефеката. Немојте се у потпуности ослањати на теоријске софтверске симулације. Потребни су вам физички дефекти ивица. Извор или наменска производња панела који садрже фрактуре на длакама, суптилну оксидацију бакра и микроскопске ивице. Препоручујемо да се придржавате строгог редоследа приликом покретања евалуације:
Саставите педесет стандардних производних панела који показују нормално померање процеса.
Интегришите двадесет намерно дефектних панела из ваше познате-лоше библиотеке.
Мапирајте тачне координате сваког познатог квара пре него што их убаците у машину.
Пустите целу мешану серију кроз машину на слепо.
На крају, увек успоставите неоптимизовану основну линију. Присилите продавца да скенира вашу мешану серију узорака више пута користећи своје подразумеване керамичке алгоритме који нису у кутији. Забележите ове основне податке пре него што дозволите својим инжењерима да подесе подешавања осветљења или подесе прагове осетљивости. Упоређивање неоптимизоване основне линије са коначним подешеним резултатима открива колико ће прилагођеног инжењеринга вашем специфичном производу бити потребно напредовање.
Јасни критеријуми прошли/неуспели спречавају скупе аргументе током коначног одјављивања машине. Документовање тачних толеранција за АОИ тест прихватања керамичке подлоге усклађује обећања добављача директно са вашом производном стварношћу. Не можете прихватити нејасна обећања у вези са откривањем кварова. Свака појединачна аномалија мора да спада у строго дефинисану категорију.
Дефекти на нивоу подлоге захтевају веома специфичне метрике. Керамика је ноторно ломљива. Ласерско профилисање и процеси сингулације често узрокују микроскопско ломљење ивица. Морате тачно да дефинишете колико микрона струготине остаје прихватљиво пре него што панел поквари. Штавише, систем мора да открије структурне микропукотине без лажног означавања природних керамичких граница зрна као огреботина. Површинска контаминација мора да активира аларме, али безопасне водене тачке могу остати прихватљиве.
Метализација и дефекти кола такође захтевају ригорозне прагове. Интерконекције високе густине на керамици често користе фине ширине линија/простора. Машина мора прецизно да измери љуштење бакра, трагове прекомерног нагризања и премошћавање шортса. Високофреквентне РФ апликације не могу толерисати чак ни мања оштећења врата, јер мењају импеданцију. Морате јасно дефинисати ове физичке толеранције за систем вида.
Руковање двосмисленошћу остаје најтежи део дефиниције таксономије. Морате одвојити безопасне козметичке аномалије од правих функционалних недостатака. Лагана промена боје бакра може изгледати ружно, али савршено функционише. Тешка оксидација, међутим, спречава правилно повезивање жице низводно. Ваша таксономија мора јасно да диктира како алгоритам поступа са овим двосмисленим визуелним разликама.
Категорија дефекта |
Специфична аномалија |
Пример прага за пролаз/неуспех |
|---|---|---|
Интегритет подлоге |
Едге Цхиппинг |
Неуспешно ако дубина струготине прелази 50 микрона од резне ивице. |
Интегритет подлоге |
Микро-пуцање |
Прекините све непрекидне пукотине веће од 0,1 мм. |
Метализација |
Траце вратом надоле |
Неуспешно ако се ширина трага смањи за више од 15% од номиналног дизајна. |
Метализација |
Бакарни пилинг |
Изоставите било какво видљиво раздвајање између слоја бакра и керамичке основе. |
Површинска контаминација |
Оксидација |
Неуспешна тамна оксидација у зонама спајања жице; проћи светлу промену боје на другом месту. |
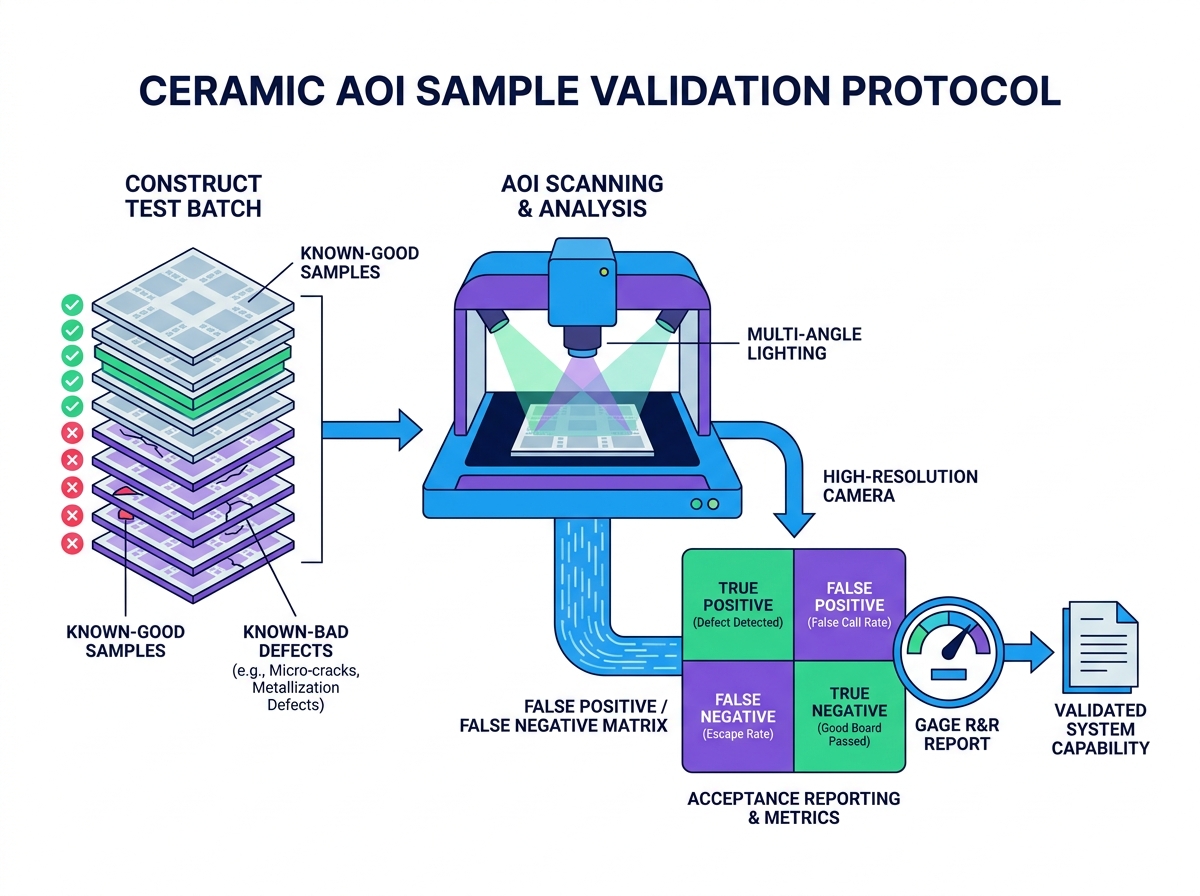
Спецификације хардвера директно диктирају перформансе инспекције на напредним материјалима. Архитектура осветљења служи као најкритичнија хардверска компонента. Стандардни ЛЕД прстенови одозго надоле не успевају на сјајној глиници. Побеђивање интензивне спекуларне рефлексије захтева високо специјализоване хардверске конфигурације. Када процењујете машину, потражите ове специфичне могућности осветљења:
Коаксијално осветљење: пројектује светлост савршено окомито на подлогу, елиминишући сенке и наглашавајући равне рефлектујуће површине.
Мулти-спектралне ЛЕД диоде: Користе различите таласне дужине (црвена, зелена, плава, УВ) да би истакле различите слојеве материјала, као што је изложена керамика ВС позлаћена.
Програмабилне куполе са више углова: Баца дифузно светло из различитих ниских углова да би се идентификовали издигнути дефекти, љуштени бакар и суптилне огреботине на површини.
Захтеви за камеру и резолуцију морају да одговарају вашим специфичним правилима дизајна. Стандардна резолуција пиксела од 15 микрона не може адекватно прегледати РФ керамичка кола финог нагиба. Ако ваш производни процес користи ширину линија/простора испод 20 микрона, потребне су вам могућности оптичке резолуције испод микрона. Камере за линијско скенирање високе резолуције у комбинацији са телецентричним сочивима спречавају изобличење слике на ивицама панела, обезбеђујући доследну тачност мерења.
Морате пажљиво проценити тврдње о интеграцији вештачке интелигенције и дубоког учења. Многи продавци користе вештачку интелигенцију као маркетиншку реч. Међутим, аутентично дубоко учење дубоко трансформише керамичку инспекцију. Чврсти алгоритми засновани на правилима боре се да протумаче варијације природних керамичких зрна. Модерни модели дубоког учења су одлични у класификацији ових двосмислених визуелних образаца. Они ефикасно потискују лажне позиве учећи суптилне разлике између безопасне природне зрнасте линије и катастрофалне микро-пукотине.
Ризици имплементације прате ове напредне АИ могућности. Дубоко учење уводи стрму криву учења. Обука неуронских мрежа захтева значајне трошкове података. Ако покрећете производну линију мале количине и велике мешавине, можда нећете генерисати довољно неисправних узорака да бисте правилно обучили АИ. Штавише, тешка АИ обрада може значајно повећати време анализе слике. Морате осигурати да уграђени рачунарски хардвер може поднијети алгоритамско оптерећење без изазивања уских грла.
Коначни извештај о прихватању служи као ваш крајњи доказ поузданости машине. Не прихватајте једноставне е-поруке са резимеом „положио/не прошао“. Потребна вам је свеобухватна студија Гаге Р&Р (поновљивост и репродуктивност). Гаге Р&Р пружа математички доказ стабилности система. Поновљивост потврђује да машина даје потпуно исти резултат када скенира исти керамички панел десет пута заредом. Репродуцибилност потврђује да резултати остају доследни чак и када различити оператери учитавају панеле у различитим сменама.
Морате транспарентно документовати лажно позитивну против лажно негативну матрицу. Сваки инспекцијски систем прави компромисе. Ако пооштрите прагове да бисте ухватили сваку ситну микро-пукотину (смањење лажних негатива), неизбежно ћете означити безопасније честице прашине (повећавајуће лажне позитивне резултате). Извештај мора да прикаже овај тачан проценат компромиса. Напомена: Продавац који тврди да 0% бекства и 0% лажних позива на сложеној керамици је статистички мало вероватно. Захтевајте да видите необрађене податке који подржавају њихове тврдње.
Верификација времена циклуса остаје веома критична. Машина која хвата 100% кварова, али јој је потребно пет минута да скенира један панел, нема никакву вредност у масовној производњи. Уверите се да опрема испуњава ваше захтеване циљеве у јединицама по сату (УПХ) без жртвовања своје основне тачности детекције. Током тестирања, покрените машину на њеној максималној номиналној брзини и проверите да брзина евакуације не расте вештачки због замућења камере или кашњења у обради.
На крају, проверите робусну следљивост података. Модерна интелигентна производња захтева беспрекоран проток података. Проверите да ли систем може тренутно да извози дефектне слике високе резолуције. Мора да координише податке граничног оквира и координира мапе неприметно са вашим постојећим МЕС (Мануфацтуринг Екецутион Систем) или ЕРП платформама. Поуздана интеграција омогућава низводним машинама статистичке контроле процеса (СПЦ) да идентификују негативне трендове приноса пре него што прерасту у масовне догађаје за отпатке.
Ваша коначна логика у ужем избору треба у потпуности да се ослања на емпиријске доказе. Никада не купујте или уговарајте опрему за инспекцију керамике само на основу сјајних листова са спецификацијама. Керамика представља јединствене оптичке изазове које стандардни ПЦБ алгоритми једноставно не могу да превазиђу. Користећи структуриране тестне серије, строге таксономије дефеката и ригорозне метрике Гаге Р&Р, штитите своју производну линију од катастрофалних излазака из поља и замора оператера.
Ваш непосредни следећи корак је захтевање уживо, документоване демонстрације. Присилите продавца да користи ваше специфичне узорке керамичке подлоге, укључујући и добре плоче и дефекте ивица. Не дозволите им да тестирају користећи сопствене унапред оптимизоване демо панеле. Захтевајте од њих да доставе свеобухватан статистички извештај који доказује да њихов систем може да испуни ваше захтеване УПХ циљеве уз одржавање прихватљиве стопе лажних позива.
О: Не. Рендген (АКСИ) је потребан за откривање скривених шупљина у лемним спојевима или преко испуна. Међутим, оптичка инспекција остаје стриктно обавезна за брзу детекцију површинских оштећења, идентификацију огреботина и мерење трагова. Две технологије су комплементарне, а не заменљиве.
О: Иако веома зависи од сложености производа, добро подешен систем који користи дубоко учење на керамици обично има за циљ мање од 3-5% лажних позива. Почетна подешавања могу почети много више док алгоритми не науче вашу специфичну варијацију производње.
О: У зависности од сложености ваше таксономије дефеката и захтева за обуку АИ, одговарајућа фаза валидације обично траје 2 до 4 недеље. Ово омогућава довољно времена за итеративно тестирање, физичке узорке и неопходно алгоритамско подешавање.


