


I substrati ceramici come il nitruro di alluminio (AlN) e l'allumina (Al2O3) svolgono un ruolo fondamentale nelle applicazioni ad alta potenza, alta frequenza e temperature estreme. Li troverai alla guida di moduli di potenza per veicoli elettrici e comunicazioni RF all'avanguardia in cui la gestione termica rimane strettamente non negoziabile. Tuttavia, un grave problema di controllo della qualità affligge il settore. I protocolli standard di ispezione ottica FR-4 falliscono miseramente su queste ceramiche avanzate. L'elevata riflettività superficiale, il basso contrasto di metallizzazione e la fragilità unica del materiale accecano facilmente le macchine di ispezione convenzionali. L'utilizzo di apparecchiature standard porta inevitabilmente a pericolosi difetti non rilevati o a un numero enorme di falsi allarmi.
Questa guida stabilisce un quadro standardizzato e basato sull'evidenza per la valutazione delle apparecchiature AOI e delle capacità dei fornitori. Ti aiuteremo a convalidare accuratamente le capacità della macchina prima di impegnarti in grandi spese in conto capitale o accordi di outsourcing a lungo termine. Imparerai esattamente come strutturare rigorosi lotti di prova, definire chiare tassonomie dei difetti e analizzare i rapporti di accettazione finali.
I substrati ceramici richiedono un'illuminazione specializzata multiangolo o coassiale a causa dell'abbagliamento superficiale aggressivo e del basso contrasto di metallizzazione.
Un rigoroso processo di convalida dei campioni AOI deve includere un mix equilibrato di schede 'noto buone' e una libreria completa di difetti 'noti cattivi'.
I rapporti di accettazione devono quantificare chiaramente il compromesso tra tasso di fuga (falsi negativi) e tasso di false chiamate (falsi positivi) utilizzando le metriche R&R Gage standard del settore.
L’implementazione di protocolli di test di accettazione specializzati va ben oltre la conformità di base. Dobbiamo affrontare la natura catastrofica dei fallimenti sul campo. I micro-difetti nelle ceramiche in rame legato direttamente (DBC) o in rame placcato diretto (DPC) compromettono attivamente la conduttività termica. Se un modulo di potenza dell'inverter EV contiene un microvuoto nella metallizzazione del substrato, il calore non può fuoriuscire in modo efficiente. Il modulo alla fine si distrugge sotto carichi di punta. Prevenire queste costose fughe sul campo richiede attrezzature specializzate adattate alle specifiche proprietà fisiche della ceramica.
Le realtà ottiche impongono un approccio di ispezione completamente diverso rispetto ai tradizionali pannelli organici. I circuiti stampati FR-4 standard sono solitamente dotati di maschere di saldatura opache. Forniscono un contrasto elevato con le tracce di rame. I substrati ceramici non hanno questo contrasto conveniente. Le superfici in allumina nuda e nitruro di alluminio creano un bagliore intenso e una riflessione speculare sotto le luci anulari a LED standard. Le fotocamere standard interpretano erroneamente questo bagliore intenso come cortocircuiti o rame estraneo.
L'applicazione delle regole standard di ispezione PCB alle ceramiche altamente riflettenti innesca immediatamente un'estrema fatica per le false chiamate. Gli algoritmi standard basati su regole segnalano centinaia di difetti immaginari per pannello. Gli operatori devono quindi rivedere manualmente ogni singola posizione segnalata. L’esame di infiniti falsi positivi esaurisce rapidamente gli operatori umani. Diventano desensibilizzati e inevitabilmente approvano i veri difetti funzionali semplicemente per eliminare il ritardo. La definizione di criteri di accettazione specializzati interrompe questo ciclo pericoloso dimostrando che la macchina è in grado di distinguere tra abbagliamento innocuo e difetti reali.
La selezione dei campioni di prova giusti garantisce l'integrità della valutazione. Un affidabile La validazione dei campioni AOI richiede pannelli accuratamente selezionati che rappresentano la normale variazione di produzione, non solo 'tavole dorate'. I pannelli perfetti non dicono nulla sulla reale preparazione alla produzione di una macchina. È necessario raccogliere substrati che presentino normali variazioni di colore da lotto a lotto, variazioni minori della grana e differenze di spessore di metallizzazione consentite.
Per sottoporre a stress test i limiti di rilevamento in modo accurato, è necessario costruire una libreria completa di difetti 'noti come dannosi'. Non fare affidamento interamente su simulazioni software teoriche. Hai bisogno di difetti fisici limite. Procurarsi o produrre appositamente pannelli contenenti fratture capillari, sottile ossidazione del rame e scheggiature microscopiche sui bordi. Raccomandiamo di seguire una sequenza rigorosa durante l'esecuzione della valutazione:
Assemblare cinquanta pannelli di produzione standard che mostrano la normale deriva del processo.
Integra venti pannelli volutamente difettosi dalla tua libreria notoriamente difettosa.
Mappa le coordinate esatte di ogni difetto noto prima di inserirli nella macchina.
Eseguire l'intero lotto misto attraverso la macchina alla cieca.
Infine, stabilisci sempre una linea di base non ottimizzata. Obbliga il fornitore a scansionare più volte il lotto di campioni misti utilizzando gli algoritmi ceramici predefiniti e pronti all'uso. Registra questi dati di base prima di consentire ai loro ingegneri di modificare le impostazioni di illuminazione o regolare le soglie di sensibilità. Il confronto tra la linea di base non ottimizzata e i risultati finali ottimizzati rivela quanta ingegneria personalizzata richiederà il tuo prodotto specifico per andare avanti.
Chiari criteri di superamento/fallimento evitano costose discussioni durante la fase finale di approvazione della macchina. Documentare le tolleranze esatte per il Il test di accettazione AOI del substrato ceramico allinea le promesse del fornitore direttamente con le realtà produttive. Non è possibile accettare vaghe promesse relative al rilevamento dei difetti. Ogni singola anomalia deve rientrare in una categoria rigorosamente definita.
I difetti a livello di substrato richiedono metriche altamente specifiche. La ceramica è notoriamente fragile. I processi di profilatura e singolarizzazione laser spesso causano scheggiature microscopiche dei bordi. È necessario definire esattamente quanti micron di scheggiatura rimangono accettabili prima che un pannello si guasti. Inoltre, il sistema deve rilevare le microfessurazioni strutturali senza segnalare erroneamente i confini naturali dei grani ceramici come graffi. La contaminazione superficiale deve far scattare l’allarme, ma le macchie d’acqua innocue potrebbero rimanere accettabili.
Anche la metallizzazione e i difetti del circuito richiedono soglie rigorose. Le interconnessioni ad alta densità su ceramica spesso utilizzano larghezze di linee/spazi sottili. La macchina deve misurare con precisione la pelatura del rame, la sovraincisione delle tracce e i cortocircuiti. Le applicazioni RF ad alta frequenza non possono tollerare nemmeno il minimo restringimento delle tracce, poiché alterano l'impedenza. È necessario definire chiaramente queste tolleranze fisiche per il sistema di visione.
Gestire l’ambiguità rimane la parte più difficile della definizione della tassonomia. È necessario distinguere le anomalie estetiche innocue dai veri difetti funzionali. Un leggero scolorimento del rame potrebbe sembrare brutto ma funzionare perfettamente. Una grave ossidazione, tuttavia, impedisce il corretto collegamento del filo a valle. La tua tassonomia deve dettare chiaramente il modo in cui l'algoritmo gestisce queste ambigue differenze visive.
Categoria del difetto |
Anomalia specifica |
Esempio di soglia superata/fallita |
|---|---|---|
Integrità del substrato |
Scheggiatura dei bordi |
Fallisce se la profondità del truciolo supera i 50 micron dal tagliente. |
Integrità del substrato |
Microfessurazione |
Non superare qualsiasi crepa continua superiore a 0,1 mm di lunghezza. |
Metallizzazione |
Traccia dal collo in giù |
Fallisce se la larghezza della traccia si riduce di oltre il 15% del progetto nominale. |
Metallizzazione |
Peeling del rame |
Evitare qualsiasi separazione visibile tra lo strato di rame e la base in ceramica. |
Contaminazione superficiale |
Ossidazione |
Fallisce l'ossidazione oscura nelle zone di wire bonding; passare un leggero scolorimento altrove. |
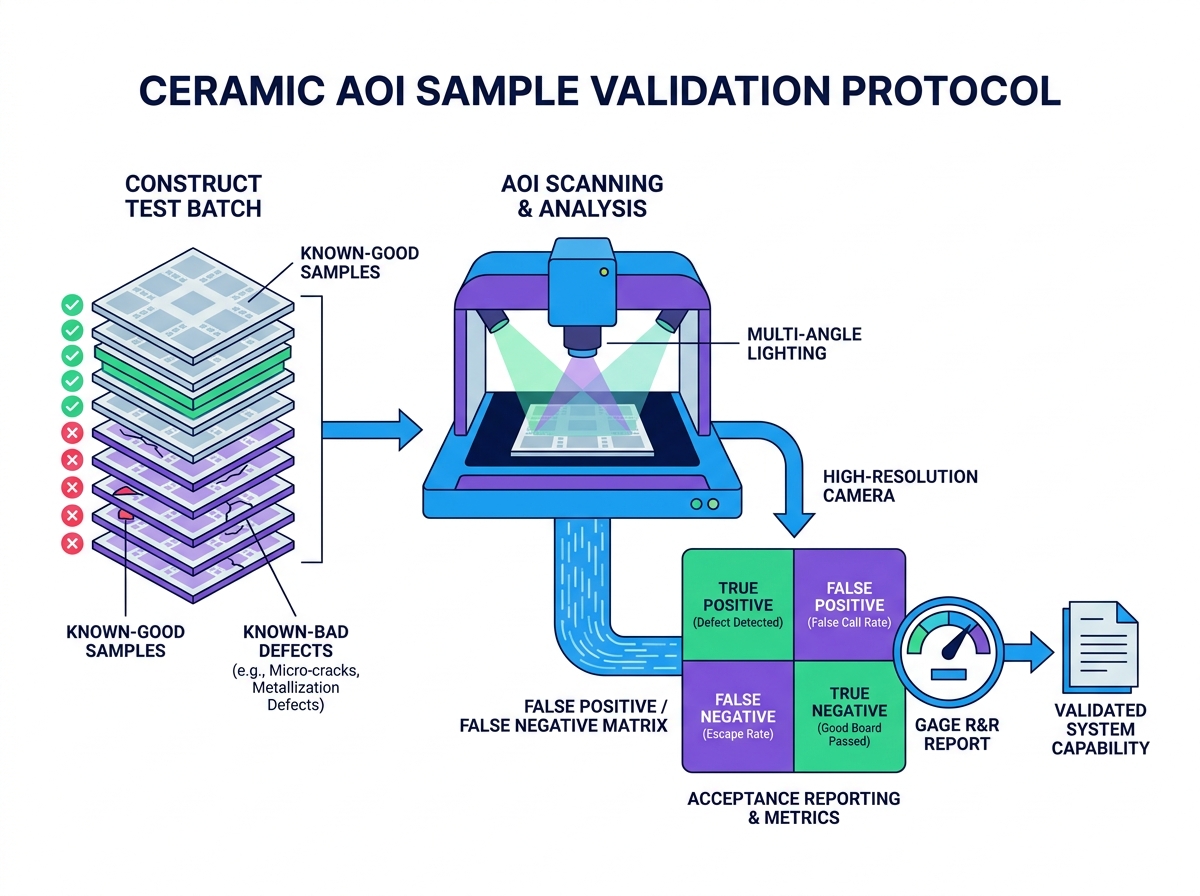
Le specifiche hardware determinano direttamente le prestazioni di ispezione sui materiali avanzati. L'architettura di illuminazione funge da componente hardware più critico. Gli anelli LED standard top-down si guastano con l'allumina lucida. Sconfiggere l'intensa riflessione speculare richiede configurazioni hardware altamente specializzate. Quando valuti una macchina, cerca queste capacità di illuminazione specifiche:
Illuminazione coassiale: proietta la luce perfettamente perpendicolare al supporto, eliminando le ombre ed evidenziando le superfici piane riflettenti.
LED multispettrali: utilizza diverse lunghezze d'onda (rosso, verde, blu, UV) per evidenziare strati di materiale distinti, come la ceramica esposta VS placcata in oro.
Cupole multi-angolo programmabili: proiettano luce diffusa da vari angoli bassi per identificare difetti in rilievo, rame scrostato e sottili graffi superficiali.
I requisiti della fotocamera e della risoluzione devono corrispondere alle regole di progettazione specifiche. La risoluzione pixel standard di 15 micron non può ispezionare adeguatamente i circuiti ceramici RF a passo fine. Se il tuo processo di produzione utilizza larghezze di linea/spazio inferiori a 20 micron, hai bisogno di capacità di risoluzione ottica inferiore al micron. Le telecamere a scansione lineare ad alta risoluzione combinate con obiettivi telecentrici prevengono la distorsione dell'immagine ai bordi del pannello, garantendo una precisione di misurazione costante.
È necessario valutare attentamente le richieste di integrazione dell'intelligenza artificiale e del deep learning. Molti fornitori utilizzano l’intelligenza artificiale come parola d’ordine del marketing. Tuttavia, l’autentico deep learning trasforma profondamente l’ispezione ceramica. Algoritmi rigidi e basati su regole faticano a interpretare le variazioni naturali della grana della ceramica. I moderni modelli di deep learning eccellono nel classificare questi modelli visivi ambigui. Sopprimono efficacemente le false chiamate apprendendo le sottili differenze tra un'innocua linea di grana naturale e una catastrofica micro-fessura.
I rischi di implementazione accompagnano queste capacità avanzate di intelligenza artificiale. Il deep learning introduce una ripida curva di apprendimento. L’addestramento delle reti neurali richiede un notevole sovraccarico di dati. Se gestisci una linea di produzione a basso volume e ad alto mix, potresti non generare abbastanza campioni difettosi per addestrare adeguatamente l’IA. Inoltre, una pesante elaborazione dell’intelligenza artificiale può aumentare significativamente il tempo di analisi delle immagini. È necessario garantire che l'hardware informatico integrato possa gestire il carico algoritmico senza causare colli di bottiglia.
Il rapporto di accettazione finale costituisce la prova definitiva dell'affidabilità della macchina. Non accettare semplici email di riepilogo 'superato/fallito'. È necessario uno studio completo di Gage R&R (ripetibilità e riproducibilità). Gage R&R fornisce la prova matematica della stabilità del sistema. La ripetibilità conferma che la macchina fornisce esattamente lo stesso risultato quando scansiona lo stesso pannello di ceramica dieci volte di seguito. La riproducibilità conferma che i risultati rimangono coerenti anche quando operatori diversi caricano i pannelli durante turni diversi.
È necessario documentare in modo trasparente la matrice dei falsi positivi e dei falsi negativi. Ogni sistema di ispezione scende a compromessi. Se si restringono le soglie per catturare ogni piccola micro-crepa (riducendo i falsi negativi), si individueranno inevitabilmente particelle di polvere più innocue (aumentando i falsi positivi). Il report deve tracciare questo compromesso percentuale esatto. Nota: un fornitore che affermi lo 0% di fughe e lo 0% di false chiamate su ceramiche complesse è statisticamente improbabile. Richiedono di vedere i dati grezzi che supportano le loro affermazioni.
La verifica del tempo di ciclo rimane altamente critica. Una macchina che rileva il 100% dei difetti ma impiega cinque minuti per scansionare un singolo pannello non ha alcun valore nella produzione di massa. Assicurati che l'apparecchiatura soddisfi gli obiettivi di unità orarie (UPH) richiesti senza sacrificare la precisione di rilevamento di base. Durante il test, far funzionare la macchina alla massima velocità nominale e verificare che la velocità di fuga non aumenti artificialmente a causa dell'offuscamento della fotocamera o del ritardo di elaborazione.
Infine, verificare una solida tracciabilità dei dati. La moderna produzione intelligente richiede un flusso di dati continuo. Verifica che il sistema possa esportare istantaneamente immagini di difetti ad alta risoluzione. Deve coordinare i dati del riquadro di delimitazione e coordinare le mappe senza soluzione di continuità nelle piattaforme MES (Manufacturing Execution System) o ERP esistenti. Un'integrazione affidabile consente ai motori SPC (Statistical Process Control) a valle di identificare le tendenze di rendimento negative prima che si trasformino in massicci eventi di scarto.
La logica della selezione finale dovrebbe basarsi interamente su prove empiriche. Non acquistare o contrattare mai attrezzature per l'ispezione della ceramica basandosi solo su schede tecniche lucide. La ceramica presenta sfide ottiche uniche che gli algoritmi PCB standard semplicemente non possono superare. Utilizzando lotti di prova strutturati, rigorose tassonomie dei difetti e rigorosi parametri di ricerca e sviluppo di Gage, proteggi la tua linea di produzione da catastrofiche fughe sul campo e dall'affaticamento degli operatori.
Il prossimo passo immediato è richiedere una dimostrazione dal vivo e documentata. Obbliga il fornitore a utilizzare i tuoi campioni specifici di substrato ceramico, comprese sia le schede buone che i difetti del case limite. Non consentire loro di eseguire test utilizzando i propri pannelli demo pre-ottimizzati. Richiedi loro di fornire un rapporto statistico completo che dimostri che il loro sistema può soddisfare gli obiettivi UPH richiesti mantenendo un tasso di chiamate false accettabile.
R: No. I raggi X (AXI) sono necessari per scoprire vuoti nascosti nei giunti di saldatura o nei riempimenti. Tuttavia, l’ispezione ottica rimane strettamente obbligatoria per il rilevamento ad alta velocità di difetti superficiali, l’identificazione dei graffi e la misurazione delle tracce. Le due tecnologie sono complementari, non intercambiabili.
R: Sebbene dipenda fortemente dalla complessità del prodotto, un sistema ben ottimizzato che utilizza il deep learning sulla ceramica in genere punta a meno del 3-5% di chiamate false. Le configurazioni iniziali possono iniziare molto più in alto finché gli algoritmi non apprendono la varianza di produzione specifica.
R: A seconda della complessità della tassonomia dei difetti e dei requisiti di formazione sull'intelligenza artificiale, una fase di convalida corretta dura in genere da 2 a 4 settimane. Ciò consente tempo sufficiente per test iterativi, analisi di campioni fisici e necessaria messa a punto algoritmica.


