


Les substrats céramiques comme le nitrure d'aluminium (AlN) et l'alumine (Al2O3) jouent un rôle essentiel dans les applications à haute puissance, haute fréquence et températures extrêmes. Vous les trouverez pilotant des modules de puissance pour véhicules électriques et des communications RF de pointe où la gestion thermique reste strictement non négociable. Cependant, un problème majeur de contrôle qualité pèse sur l’industrie. Les protocoles d'inspection optique standard FR-4 échouent lamentablement sur ces céramiques avancées. Une réflectivité de surface élevée, un faible contraste de métallisation et une fragilité unique des matériaux aveuglent facilement les machines d'inspection conventionnelles. L’utilisation d’équipements standards conduit inévitablement à des défauts dangereux manqués ou à un nombre écrasant de fausses alarmes.
Ce guide établit un cadre standardisé et fondé sur des preuves pour évaluer les équipements AOI et les capacités des fournisseurs. Nous vous aiderons à valider minutieusement les capacités de la machine avant de vous engager dans des dépenses d'investissement importantes ou dans des accords d'externalisation à long terme. Vous apprendrez exactement comment structurer des lots de tests rigoureux, définir des taxonomies claires de défauts et analyser les rapports de réception finaux.
Les substrats en céramique nécessitent un éclairage multi-angle ou coaxial spécialisé en raison de l'éblouissement agressif de la surface et du faible contraste de métallisation.
Un processus rigoureux de validation des échantillons AOI doit inclure un mélange équilibré de cartes « bonnes connues » et une bibliothèque complète de défauts « mauvais connus ».
Les rapports d'acceptation doivent clairement quantifier le compromis entre le taux d'évasion (faux négatifs) et le taux de faux appels (faux positifs) à l'aide des métriques R&R Gage standard de l'industrie.
Le déploiement de protocoles de tests d’acceptation spécialisés va bien au-delà de la conformité de base. Nous devons faire face à la nature catastrophique des échecs sur le terrain. Les micro-défauts dans les céramiques en cuivre à liaison directe (DBC) ou en cuivre plaqué directement (DPC) compromettent activement la conductivité thermique. Si un module d'alimentation d'un onduleur EV contient un micro-vide dans la métallisation de son substrat, la chaleur ne peut pas s'échapper efficacement. Le module finit par se détruire sous les charges de pointe. Empêcher ces fuites coûteuses sur le terrain nécessite un équipement spécialisé adapté aux propriétés physiques distinctes de la céramique.
Les réalités optiques dictent une approche d’inspection complètement différente de celle des panneaux biologiques traditionnels. Les cartes de circuits imprimés FR-4 standard comportent généralement des masques de soudure mats. Ils offrent un contraste élevé avec les traces de cuivre. Les substrats céramiques ne disposent pas de ce contraste pratique. Les surfaces nues en alumine et en nitrure d'aluminium créent un éblouissement intense et une réflexion spéculaire sous les anneaux lumineux LED standard. Les caméras standards interprètent à tort cet éblouissement intense comme un court-circuit ou du cuivre étranger.
L’application de règles standard d’inspection des PCB à des céramiques hautement réfléchissantes déclenche immédiatement une fatigue extrême liée aux faux appels. Les algorithmes standards basés sur des règles signalent des centaines de défauts imaginaires par panneau. Les opérateurs doivent ensuite examiner manuellement chaque emplacement signalé. L’examen d’une infinité de faux positifs épuise rapidement les opérateurs humains. Ils deviennent désensibilisés et approuvent inévitablement de véritables défauts fonctionnels simplement pour rattraper le retard. L'établissement de critères d'acceptation spécialisés arrête ce cycle dangereux en prouvant que la machine peut faire la différence entre un éblouissement inoffensif et des défauts réels.
La sélection des bons échantillons de test garantit l’intégrité de votre évaluation. Un fiable La validation des échantillons AOI nécessite des panneaux soigneusement sélectionnés représentant les écarts de production normaux, et pas seulement des « planches dorées ». Des panneaux parfaits ne vous disent rien sur la véritable préparation à la production d'une machine. Vous devez rassembler des substrats présentant des changements de couleur normaux d'un lot à l'autre, des variations mineures de grain et des différences d'épaisseur de métallisation admissibles.
Pour tester avec précision les limites de détection, vous devez créer une bibliothèque complète de défauts « mauvais connus ». Ne vous fiez pas entièrement aux simulations logicielles théoriques. Vous avez besoin de défauts physiques extrêmes. Procurez-vous ou fabriquez délibérément des panneaux contenant des fractures capillaires, une oxydation subtile du cuivre et des éclats de bords microscopiques. Nous vous recommandons de suivre une séquence stricte lors de l'exécution de l'évaluation :
Assemblez cinquante panneaux de production standard montrant la dérive normale du processus.
Intégrez vingt panneaux délibérément défectueux de votre bibliothèque connue comme étant mauvaise.
Cartographiez les coordonnées exactes de chaque défaut connu avant de les insérer dans la machine.
Exécutez le lot mélangé complet dans la machine à l’aveugle.
Enfin, établissez toujours une référence non optimisée. Forcez le fournisseur à analyser votre lot d'échantillons mélangés plusieurs fois à l'aide de ses algorithmes céramiques prêts à l'emploi par défaut. Enregistrez ces données de base avant de permettre à leurs ingénieurs de modifier les paramètres d'éclairage ou d'ajuster les seuils de sensibilité. La comparaison de la base de référence non optimisée avec les résultats finaux ajustés révèle le degré d'ingénierie personnalisée dont votre produit spécifique aura besoin pour aller de l'avant.
Des critères de réussite/échec clairs évitent des disputes coûteuses lors de l’approbation finale de la machine. Documenter les tolérances exactes pour le Le test d'acceptation AOI du substrat céramique aligne directement les promesses du fournisseur sur vos réalités de production. Vous ne pouvez pas accepter de vagues promesses concernant la détection des défauts. Chaque anomalie doit appartenir à une catégorie strictement définie.
Les défauts au niveau du substrat nécessitent des métriques très spécifiques. La céramique est notoirement fragile. Les processus de profilage et de singularisation au laser provoquent souvent des écailles microscopiques des bords. Vous devez définir exactement combien de microns d’écaillage restent acceptables avant qu’un panneau ne tombe en panne. De plus, le système doit détecter les microfissures structurelles sans signaler faussement les limites des grains de céramique naturels comme des rayures. La contamination des surfaces doit déclencher des alarmes, mais des taches d’eau inoffensives peuvent rester acceptables.
Les défauts de métallisation et de circuit exigent également des seuils rigoureux. Les interconnexions haute densité sur la céramique utilisent souvent des largeurs de lignes/espaces fines. La machine doit mesurer avec précision le pelage du cuivre, les traces de gravure excessive et le pontage des courts-circuits. Les applications RF haute fréquence ne peuvent pas tolérer même des réductions de traces mineures, car elles modifient l'impédance. Vous devez définir clairement ces tolérances physiques pour le système de vision.
La gestion de l'ambiguïté reste la partie la plus difficile de la définition de la taxonomie. Vous devez séparer les anomalies esthétiques inoffensives des véritables défauts fonctionnels. Une légère décoloration du cuivre peut paraître moche mais fonctionne parfaitement. Cependant, une oxydation sévère empêche une bonne liaison des fils en aval. Votre taxonomie doit clairement dicter la manière dont l'algorithme gère ces différences visuelles ambiguës.
Catégorie de défaut |
Anomalie spécifique |
Exemple de seuil de réussite/échec |
|---|---|---|
Intégrité du substrat |
Écaillage des bords |
Échec si la profondeur des copeaux dépasse 50 microns du bord de coupe. |
Intégrité du substrat |
Microfissuration |
Échouez toute fissure continue dépassant 0,1 mm de longueur. |
Métallisation |
Trace du cou vers le bas |
Échec si la largeur de trace diminue de plus de 15 % par rapport à la conception nominale. |
Métallisation |
Peeling du cuivre |
Échouer toute séparation visible entre la couche de cuivre et la base en céramique. |
Contamination des surfaces |
Oxydation |
Échec de l'oxydation sombre dans les zones de liaison filaire ; laisser passer une légère décoloration ailleurs. |
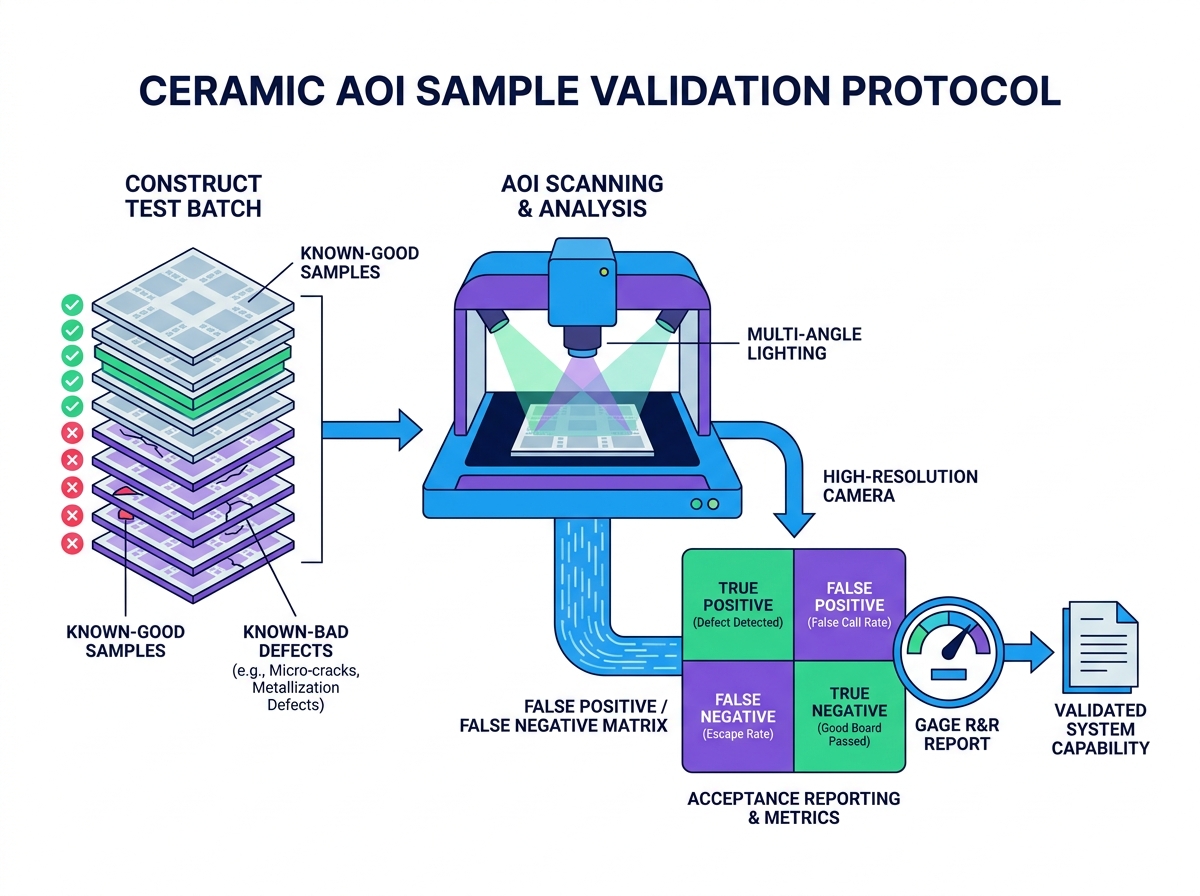
Les spécifications matérielles dictent directement les performances d’inspection sur les matériaux avancés. L'architecture d'éclairage constitue le composant matériel le plus critique. Les anneaux LED descendants standard échouent sur l'alumine brillante. Vaincre la réflexion spéculaire intense nécessite des configurations matérielles hautement spécialisées. Lors de l'évaluation d'une machine, recherchez ces capacités d'éclairage spécifiques :
Éclairage coaxial : projette la lumière parfaitement perpendiculaire au substrat, éliminant les ombres et mettant en valeur les surfaces réfléchissantes plates.
LED multispectrales : utilise différentes longueurs d'onde (rouge, vert, bleu, UV) pour mettre en évidence des couches de matériaux distinctes, telles que la céramique exposée ou l'or plaqué.
Dômes multi-angles programmables : projette une lumière diffuse sous différents angles faibles pour identifier les défauts en relief, l'écaillage du cuivre et les rayures subtiles de la surface.
Les exigences en matière de caméra et de résolution doivent correspondre à vos règles de conception spécifiques. La résolution standard de pixels de 15 microns ne peut pas inspecter correctement les circuits céramiques RF à pas fin. Si votre processus de fabrication utilise des largeurs de lignes/espaces inférieures à 20 microns, vous avez besoin de capacités de résolution optique inférieures au micron. Les caméras à balayage linéaire haute résolution combinées à des objectifs télécentriques empêchent la distorsion de l'image sur les bords du panneau, garantissant ainsi une précision de mesure constante.
Vous devez évaluer soigneusement les demandes d’intégration de l’IA et du deep learning. De nombreux fournisseurs utilisent l’IA comme mot à la mode marketing. Cependant, l’apprentissage profond authentique transforme profondément l’inspection de la céramique. Les algorithmes rigides basés sur des règles peinent à interpréter les variations naturelles des grains de céramique. Les modèles modernes d’apprentissage profond excellent dans la classification de ces modèles visuels ambigus. Ils suppriment efficacement les faux appels en apprenant les différences subtiles entre une ligne de grain naturelle inoffensive et une microfissure catastrophique.
Les risques de mise en œuvre accompagnent ces capacités avancées d’IA. L’apprentissage profond introduit une courbe d’apprentissage abrupte. La formation des réseaux de neurones nécessite une surcharge de données importante. Si vous exploitez une ligne de production à faible volume et à forte mixité, vous risquez de ne pas générer suffisamment d'échantillons défectueux pour entraîner correctement l'IA. De plus, un traitement intensif de l’IA peut augmenter considérablement le temps d’analyse des images. Vous devez vous assurer que le matériel informatique embarqué peut gérer la charge algorithmique sans provoquer de goulots d'étranglement.
Le rapport de réception final constitue votre preuve ultime de la fiabilité de la machine. N'acceptez pas de simples e-mails récapitulatifs « réussite/échec ». Vous avez besoin d’une étude complète de Gage R&R (répétabilité et reproductibilité). Gage R&R fournit la preuve mathématique de la stabilité du système. La répétabilité confirme que la machine donne exactement le même résultat lorsqu'elle scanne le même panneau en céramique dix fois de suite. La reproductibilité confirme que les résultats restent cohérents même lorsque différents opérateurs chargent les panneaux sur différentes équipes.
Vous devez documenter de manière transparente la matrice des faux positifs et des faux négatifs. Tout système d'inspection fait des compromis. Si vous resserrez les seuils pour détecter chaque petite microfissure (réduisant les faux négatifs), vous signalerez inévitablement davantage de particules de poussière inoffensives (augmentant les faux positifs). Le rapport doit tracer ce pourcentage exact de compromis. Remarque : un fournisseur affirmant 0 % d'évasions et 0 % de faux appels sur des céramiques complexes est statistiquement improbable. Exigez de voir les données brutes étayant leurs affirmations.
La vérification du temps de cycle reste très critique. Une machine qui détecte 100 % des défauts mais prend cinq minutes pour numériser un seul panneau n'a aucune valeur dans la production de masse. Assurez-vous que l’équipement répond à vos objectifs d’unités par heure (UPH) requis sans sacrifier sa précision de détection de base. Pendant les tests, faites fonctionner la machine à sa vitesse nominale maximale et vérifiez que le taux d'échappement n'augmente pas artificiellement en raison du flou de l'appareil photo ou du retard de traitement.
Enfin, vérifiez une traçabilité robuste des données. La fabrication intelligente moderne exige un flux de données fluide. Vérifiez que le système peut exporter instantanément des images de défauts haute résolution. Il doit coordonner les données du cadre de délimitation et coordonner les cartes de manière transparente dans vos plates-formes MES (Manufacturing Execution System) ou ERP existantes. Une intégration fiable permet aux moteurs de contrôle statistique des processus (SPC) en aval d'identifier les tendances de rendement négatives avant qu'elles ne dégénèrent en événements de rebut massifs.
Votre logique de présélection finale doit reposer entièrement sur des preuves empiriques. N’achetez ou n’engagez jamais d’équipement d’inspection de céramique sur la base uniquement de fiches techniques brillantes. Les céramiques présentent des défis optiques uniques que les algorithmes de PCB standards ne peuvent tout simplement pas surmonter. En utilisant des lots de tests structurés, des taxonomies strictes des défauts et des mesures R&R rigoureuses de Gage, vous protégez votre ligne de production contre les fuites catastrophiques sur le terrain et la fatigue des opérateurs.
Votre prochaine étape immédiate consiste à exiger une démonstration en direct et documentée. Forcez le fournisseur à utiliser vos échantillons de substrat céramique spécifiques, y compris les cartes en bon état et les défauts de bord. Ne leur permettez pas de tester en utilisant leurs propres panneaux de démonstration pré-optimisés. Exigez-leur de fournir un rapport statistique complet prouvant que leur système peut atteindre vos objectifs UPH requis tout en maintenant un taux de faux appels acceptable.
R : Non. Les rayons X (AXI) sont nécessaires pour découvrir les vides cachés dans les joints de soudure ou les remplissages via. Cependant, l’inspection optique reste strictement obligatoire pour la détection à grande vitesse des défauts de surface, l’identification des rayures et la mesure des traces. Les deux technologies sont complémentaires et non interchangeables.
R : Bien qu'il dépende fortement de la complexité du produit, un système bien réglé utilisant l'apprentissage profond sur la céramique vise généralement moins de 3 à 5 % de faux appels. Les configurations initiales peuvent commencer beaucoup plus haut jusqu'à ce que les algorithmes apprennent votre écart de production spécifique.
R : En fonction de la complexité de votre taxonomie de défauts et des exigences de formation en IA, une phase de validation appropriée s'étend généralement sur 2 à 4 semaines. Cela laisse suffisamment de temps pour les tests itératifs, les analyses d’échantillons physiques et les réglages algorithmiques nécessaires.


