


Керамические подложки, такие как нитрид алюминия (AlN) и оксид алюминия (Al2O3), играют решающую роль в приложениях с высокой мощностью, высокой частотой и экстремальными температурами. Вы обнаружите, что они используются в силовых модулях электромобилей и в новейших радиочастотных коммуникациях, где управление температурным режимом остается строго непреодолимым. Однако отрасль сталкивается с серьезной проблемой контроля качества. Стандартные протоколы оптического контроля FR-4 с треском проваливаются при проверке этой современной керамики. Высокая отражательная способность поверхности, низкий контраст металлизации и уникальная хрупкость материала легко ослепляют обычные инспекционные машины. Использование стандартного оборудования неизбежно приводит к опасным пропущенным дефектам или подавляющему количеству ложных срабатываний.
Это руководство устанавливает стандартизированную, основанную на фактических данных структуру для оценки оборудования AOI и возможностей поставщиков. Мы поможем вам тщательно проверить возможности оборудования, прежде чем вы пойдете на крупные капитальные затраты или на долгосрочное аутсорсинговое соглашение. Вы научитесь структурировать строгие тестовые партии, определять четкую таксономию дефектов и анализировать окончательные отчеты о приемке.
Керамические подложки требуют специализированного многоугольного или коаксиального освещения из-за агрессивных бликов поверхности и низкой контрастности металлизации.
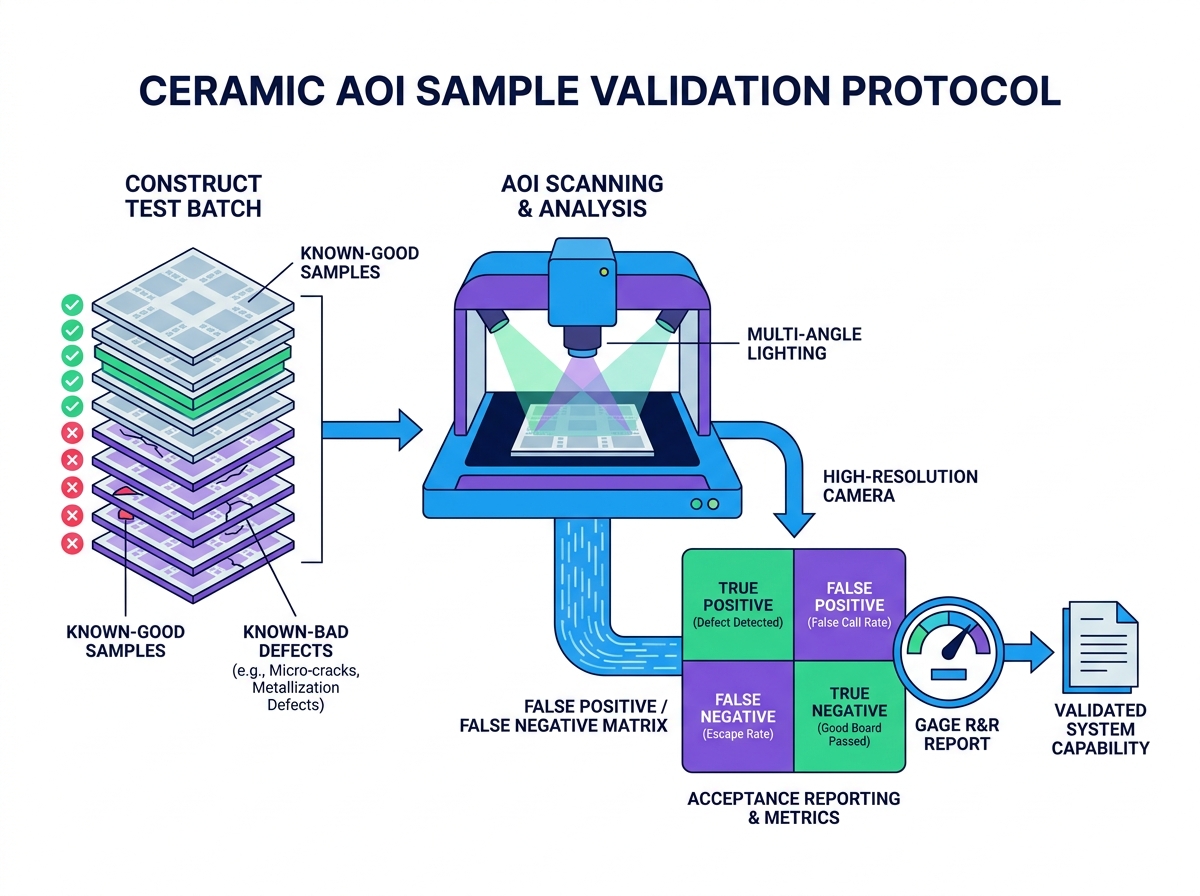
Строгий процесс проверки образцов AOI должен включать сбалансированное сочетание «заведомо хороших» плат и обширную библиотеку «известно-плохих» дефектов.
Отчеты о приемке должны четко определять соотношение между частотой побегов (ложноотрицательные результаты) и частотой ложных вызовов (ложноположительные результаты) с использованием стандартных показателей Gage R&R.
Внедрение специализированных протоколов приемочного тестирования выходит далеко за рамки простого соответствия. Мы должны обратить внимание на катастрофический характер сбоев на местах. Микродефекты в керамике из меди с прямым соединением (DBC) или меди с прямым покрытием (DPC) активно ухудшают теплопроводность. Если силовой модуль инвертора электромобилей содержит микропустоты в металлизированной подложке, тепло не может эффективно отводиться. Модуль со временем разрушается при пиковых нагрузках. Для предотвращения этих дорогостоящих побегов требуется специальное оборудование, адаптированное к особым физическим свойствам керамики.
Оптические реалии диктуют совершенно иной подход к проверке по сравнению с традиционными органическими досками. Стандартные печатные платы FR-4 обычно имеют матовые паяльные маски. Они обеспечивают высокий контраст по отношению к медным следам. Керамические подложки лишены такого удобного контраста. Поверхности из оксида алюминия и нитрида алюминия создают интенсивные блики и зеркальные отражения при использовании стандартных кольцевых светодиодных светильников. Стандартные камеры ошибочно интерпретируют эти интенсивные блики как перемычки или постороннюю медь.
Применение стандартных правил проверки печатных плат к керамике с высокой отражающей способностью немедленно вызывает крайнюю усталость от ложных вызовов. Стандартные алгоритмы, основанные на правилах, отмечают сотни мнимых дефектов на каждой панели. Затем операторы должны вручную просмотреть каждое помеченное местоположение. Просмотр бесконечных ложных срабатываний быстро утомляет операторов. Они теряют чувствительность и неизбежно признают истинные функциональные дефекты просто для того, чтобы расчистить отставание. Установление специализированных критериев приемки останавливает этот опасный цикл, доказывая, что машина может отличать безобидные блики от реальных дефектов.
Выбор правильных образцов для тестирования гарантирует достоверность вашей оценки. Надежный Для проверки выборки AOI необходимы тщательно подобранные панели, представляющие нормальные производственные отклонения, а не просто «золотые доски». Идеальные панели ничего не говорят вам об истинной производственной готовности машины. Вы должны собрать подложки, демонстрирующие нормальные изменения цвета от партии к партии, незначительные различия в зернистости и допустимую разницу в толщине металлизации.
Чтобы точно определить пределы обнаружения стресс-тестов, вы должны создать обширную библиотеку «известно-плохих» дефектов. Не полагайтесь полностью на теоретическое программное моделирование. Вам нужны физические крайние дефекты. Приобретайте или целенаправленно производите панели, содержащие микротрещины, незначительное окисление меди и микроскопические сколы по краям. Мы рекомендуем соблюдать строгую последовательность при проведении оценки:
Соберите пятьдесят стандартных производственных панелей, демонстрирующих нормальное отклонение процесса.
Интегрируйте двадцать намеренно испорченных панелей из вашей заведомо плохой библиотеки.
Нанесите на карту точные координаты каждого известного дефекта, прежде чем вставлять их в машину.
Пропустите всю смешанную партию через машину вслепую.
Наконец, всегда устанавливайте неоптимизированный базовый уровень. Заставьте поставщика несколько раз сканировать вашу смешанную партию образцов, используя стандартные готовые керамические алгоритмы. Запишите эти базовые данные, прежде чем разрешить инженерам настраивать параметры освещения или регулировать пороги чувствительности. Сравнение неоптимизированного базового уровня с окончательными настроенными результатами показывает, сколько индивидуальной разработки потребуется для продвижения вашего конкретного продукта.
Четкие критерии «прошел/не прошел» позволяют избежать дорогостоящих споров во время окончательной проверки машины. Документирование точных допусков на Приемочные испытания AOI на керамической подложке позволяют напрямую согласовывать обещания поставщиков с реальными производственными реалиями. Вы не можете принимать расплывчатые обещания относительно обнаружения дефектов. Каждая отдельная аномалия должна относиться к строго определенной категории.
Дефекты на уровне подложки требуют весьма специфических показателей. Керамика, как известно, хрупкая. Процессы лазерного профилирования и разделения часто вызывают микроскопические сколы по краям. Вы должны точно определить, сколько микронов сколов остается приемлемым, прежде чем панель выйдет из строя. Кроме того, система должна обнаруживать структурные микротрещины, не ошибочно отмечая границы естественных керамических зерен как царапины. Загрязнение поверхности должно вызывать тревогу, но безвредные пятна воды могут оставаться приемлемыми.
Дефекты металлизации и цепей также требуют строгих порогов. В межсоединениях высокой плотности на керамике часто используются тонкие линии/промежутки. Машина должна точно измерять отслаивание меди, следы чрезмерного травления и перемычки. Высокочастотные радиочастотные приложения не допускают даже незначительных сужений трассы, поскольку они изменяют импеданс. Вы должны четко определить эти физические допуски для системы машинного зрения.
Устранение двусмысленности остается самой сложной частью определения таксономии. Вы должны отличать безобидные косметические аномалии от истинных функциональных дефектов. Небольшое изменение цвета меди может выглядеть некрасиво, но работает отлично. Однако сильное окисление препятствует правильному соединению проводов на выходе. Ваша таксономия должна четко определять, как алгоритм обрабатывает эти неоднозначные визуальные различия.
Категория дефекта |
Конкретная аномалия |
Пример порогового значения «пройден/не пройден» |
|---|---|---|
Целостность подложки |
Сколы кромок |
Не получится, если глубина стружки превышает 50 микрон от режущей кромки. |
Целостность подложки |
Микротрещины |
Устраните любую сплошную трещину длиной более 0,1 мм. |
Металлизация |
След шеи вниз |
Ошибка, если ширина дорожки уменьшится более чем на 15 % от номинального значения. |
Металлизация |
Медный пилинг |
Не допускайте видимого разделения между медным слоем и керамической основой. |
Загрязнение поверхности |
Окисление |
Не допускайте темного окисления в зонах соединения проводов; пройти легкое обесцвечивание в другом месте. |
Технические характеристики оборудования напрямую определяют эффективность контроля современных материалов. Архитектура освещения является наиболее важным аппаратным компонентом. Стандартные светодиодные кольца сверху вниз не работают на глянцевом оксиде алюминия. Для борьбы с интенсивным зеркальным отражением требуются узкоспециализированные аппаратные конфигурации. Оценивая машину, обратите внимание на следующие особенности освещения:
Коаксиальное освещение: проецирует свет идеально перпендикулярно подложке, устраняя тени и подчеркивая плоские отражающие поверхности.
Мультиспектральные светодиоды: используют волны разной длины (красный, зеленый, синий, УФ) для выделения отдельных слоев материала, например открытой керамики или золота с покрытием.
Программируемые многоугольные купольные камеры: излучают рассеянный свет под различными низкими углами для выявления выступающих дефектов, отслаивания меди и тонких царапин на поверхности.
Требования к камере и разрешению должны соответствовать вашим конкретным правилам проектирования. Стандартное разрешение пикселей в 15 микрон не позволяет адекватно проверять высокочастотные керамические схемы с малым шагом. Если в вашем производственном процессе используется ширина линий/пространств менее 20 микрон, вам необходимы возможности субмикронного оптического разрешения. Камеры линейного сканирования высокого разрешения в сочетании с телецентрическими объективами предотвращают искажение изображения по краям панели, обеспечивая постоянную точность измерений.
Вы должны тщательно оценить заявления об интеграции искусственного интеллекта и глубокого обучения. Многие поставщики используют ИИ как модное маркетинговое слово. Однако подлинное глубокое обучение глубоко меняет контроль керамики. Жесткие, основанные на правилах алгоритмы с трудом интерпретируют естественные вариации зерен керамики. Современные модели глубокого обучения превосходно справляются с классификацией этих неоднозначных визуальных паттернов. Они эффективно подавляют ложные звонки, изучая тонкие различия между безобидной естественной линией зерна и катастрофической микротрещиной.
Эти расширенные возможности ИИ сопровождаются рисками реализации. Глубокое обучение требует крутой кривой обучения. Обучение нейронных сетей требует значительных затрат на обработку данных. Если у вас небольшая производственная линия с большим количеством продукции, вы можете не генерировать достаточно дефектных образцов для правильного обучения ИИ. Кроме того, интенсивная обработка ИИ может значительно увеличить время анализа изображений. Вы должны убедиться, что встроенное вычислительное оборудование способно справиться с алгоритмической нагрузкой, не создавая узких мест.
Окончательный отчет о приемке служит вашим окончательным доказательством надежности машины. Не принимайте простые электронные письма со сводками типа «прошел/не прошел». Вам необходимо провести комплексное исследование Gage R&R (повторяемость и воспроизводимость). Gage R&R предоставляет математическое доказательство стабильности системы. Повторяемость подтверждает, что машина дает одинаковый результат при сканировании одной и той же керамической панели десять раз подряд. Воспроизводимость подтверждает, что результаты остаются стабильными, даже когда разные операторы загружают панели в разные смены.
Вы должны прозрачно задокументировать матрицу ложноположительных и ложноотрицательных результатов. Любая система контроля идет на компромиссы. Если вы ужесточите пороги, чтобы улавливать каждую крошечную микротрещину (уменьшая ложноотрицательные результаты), вы неизбежно будете отмечать более безобидные частицы пыли (увеличение ложноположительных результатов). В отчете должен быть отражен именно этот процентный компромисс. Примечание. Поставщик, заявляющий о 0% побегов и 0% ложных вызовов сложной керамики, статистически маловероятен. Требуйте увидеть необработанные данные, подтверждающие их утверждения.
Проверка времени цикла остается крайне важной. Машина, которая обнаруживает 100% дефектов, но сканирует одну панель за пять минут, не имеет никакой ценности в массовом производстве. Убедитесь, что оборудование соответствует требуемым показателям количества единиц в час (UPH), не жертвуя базовой точностью обнаружения. Во время тестирования запустите машину на максимальной номинальной скорости и убедитесь, что скорость отрыва искусственно не увеличивается из-за размытия камеры или задержки обработки.
Наконец, проверьте надежную отслеживаемость данных. Современное интеллектуальное производство требует бесперебойного потока данных. Убедитесь, что система может мгновенно экспортировать изображения дефектов в высоком разрешении. Он должен легко координировать данные ограничивающих рамок и карты с существующими платформами MES (система управления производством) или ERP. Надежная интеграция позволяет системам статистического контроля процессов (SPC) на последующих этапах выявлять отрицательные тенденции выхода продукции до того, как они перерастут в массовые случаи брака.
Ваша окончательная логика составления короткого списка должна полностью опираться на эмпирические данные. Никогда не покупайте и не заключайте договор на оборудование для контроля керамики, основываясь только на глянцевых спецификациях. Керамика представляет собой уникальные оптические проблемы, которые стандартные алгоритмы печатных плат просто не могут решить. Используя структурированные тестовые партии, строгую классификацию дефектов и строгие показатели исследований и разработок Gage, вы защищаете свою производственную линию от катастрофических выходов из эксплуатации и усталости операторов.
Ваш непосредственный следующий шаг — потребовать живую, задокументированную демонстрацию. Заставьте поставщика использовать образцы вашей конкретной керамической подложки, включая как хорошие платы, так и дефекты корпуса. Не позволяйте им тестировать свои собственные предварительно оптимизированные демонстрационные панели. Потребуйте от них предоставить подробный статистический отчет, доказывающий, что их система может достичь требуемых целей UPH, сохраняя при этом приемлемый уровень ложных вызовов.
О: Нет. Рентген (AXI) необходим для обнаружения скрытых пустот в паяных соединениях или заливках. Однако оптический контроль остается строго обязательным для высокоскоростного обнаружения дефектов поверхности, идентификации царапин и измерения следов. Эти две технологии дополняют друг друга, а не взаимозаменяемы.
Ответ: Хотя хорошо настроенная система, использующая глубокое обучение керамике, во многом зависит от сложности продукта, она обычно обеспечивает менее 3–5 % ложных вызовов. Первоначальные настройки могут начинаться гораздо выше, пока алгоритмы не изучат ваше конкретное отклонение производства.
Ответ: В зависимости от сложности вашей таксономии дефектов и требований к обучению ИИ, надлежащая фаза проверки обычно занимает от 2 до 4 недель. Это дает достаточно времени для итеративного тестирования, физических проб и необходимой настройки алгоритма.


