


Керамічні підкладки, такі як нітрид алюмінію (AlN) і оксид алюмінію (Al2O3), відіграють вирішальну роль у застосуваннях із високою потужністю, високою частотою та екстремальними температурами. Ви побачите, що вони керують силовими модулями електромобілів і передовими радіочастотними комунікаціями, де управління теплом не підлягає обговоренню. Однак галузь турбує серйозну проблему контролю якості. Стандартні протоколи оптичної перевірки FR-4 з тріском провалюють цю вдосконалену кераміку. Висока відбивна здатність поверхні, низький контраст металізації та унікальна крихкість матеріалу легко засліплять звичайні інспекційні машини. Використання стандартного обладнання неминуче призводить до небезпечних пропущених дефектів або переважної кількості помилкових тривог.
Цей посібник встановлює стандартизовану, засновану на фактичних даних структуру для оцінки обладнання AOI і можливостей постачальника. Ми допоможемо вам ретельно перевірити можливості машини, перш ніж здійснити великі капітальні витрати або довгострокові угоди про аутсорсинг. Ви дізнаєтесь, як структурувати складні тестові партії, визначити чітку класифікацію дефектів і проаналізувати остаточні звіти про приймання.
Керамічні підкладки вимагають спеціального багатокутного або коаксіального освітлення через агресивні поверхневі відблиски та низький контраст металізації.
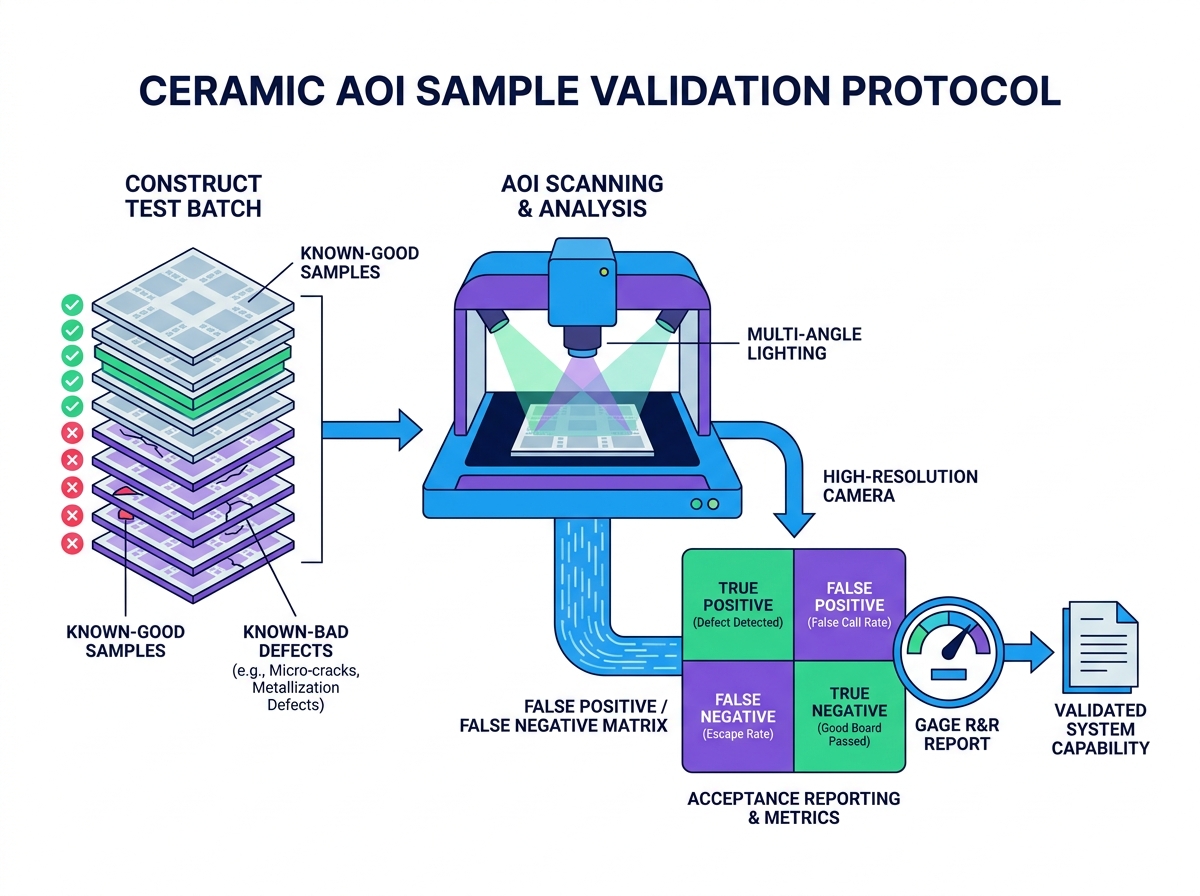
Ретельний процес перевірки зразків AOI повинен включати збалансоване поєднання «завідомо хороших» плат і комплексної бібліотеки дефектів «завідомо поганих».
Звіти про прийняття мають чітко кількісно визначати компроміс між частотою вихідних викликів (хибні негативні результати) та частотою помилкових викликів (хибні позитивні результати) з використанням галузевих стандартних показників R&R.
Розгортання спеціалізованих протоколів приймального тестування виходить далеко за рамки базової відповідності. Ми повинні звернути увагу на катастрофічний характер польових збоїв. Мікродефекти в кераміці з міді з прямим склеюванням (DBC) або міді з прямим покриттям (DPC) активно погіршують теплопровідність. Якщо інверторний силовий модуль EV містить мікропорожнини в металізації підкладки, тепло не може ефективно виходити. Модуль згодом руйнується під час пікових навантажень. Запобігання цим дорогим польовим втечам вимагає спеціального обладнання, адаптованого до окремих фізичних властивостей кераміки.
Оптичні реалії диктують зовсім інший підхід до перевірки порівняно з традиційними органічними дошками. Стандартні друковані плати FR-4 зазвичай мають матові паяльні маски. Вони забезпечують високий контраст на тлі мідних слідів. Керамічні підкладки позбавлені цього зручного контрасту. Поверхні з оголеного оксиду алюмінію та нітриду алюмінію створюють інтенсивні відблиски та дзеркальне відображення під стандартними світлодіодними кільцевими лампами. Стандартні камери неправильно сприймають цей інтенсивний відблиск як перемикання шортів або сторонню мідь.
Застосування стандартних правил перевірки друкованих плат до високовідбиваючої кераміки негайно викликає надзвичайну втому від помилкових викликів. Стандартні алгоритми на основі правил позначають сотні уявних дефектів на панелі. Потім оператори повинні вручну перевірити кожне позначене місце. Перегляд нескінченних помилкових спрацьовувань швидко виснажує людей-операторів. Вони стають десенсибілізованими і неминуче схвалюють справжні функціональні дефекти просто для того, щоб очистити відставання. Встановлення спеціальних критеріїв прийнятності зупиняє цей небезпечний цикл, доводячи, що машина може відрізнити нешкідливий відблиск від реальних недоліків.
Вибір правильних зразків тестування гарантує цілісність вашої оцінки. Надійний Для перевірки зразків AOI потрібні ретельно підібрані панелі, що представляють звичайну виробничу дисперсію, а не просто 'золоті дошки'. Ідеальні панелі нічого не говорять про справжню готовність машини до виробництва. Ви повинні зібрати підкладки, які демонструють нормальні зміни кольору від партії до партії, незначні варіації зернистості та допустиму різницю в товщині металізації.
Щоб точно визначити межі виявлення стрес-тесту, ви повинні створити комплексну бібліотеку дефектів 'відомо-погано'. Не покладайтеся повністю на теоретичне програмне моделювання. Вам потрібні фізичні крайові дефекти. Виготовляйте або цілеспрямовано виробляйте панелі, що містять волосяні тріщини, тонке окислення міді та мікроскопічні краї. Ми рекомендуємо дотримуватися суворої послідовності під час проведення оцінки:
Зберіть п'ятдесят стандартних виробничих панелей, які демонструють нормальний дрейф процесу.
Інтегруйте двадцять навмисно помилкових панелей із вашої завідомо поганої бібліотеки.
Нанесіть на карту точні координати кожного відомого дефекту, перш ніж вставляти їх у машину.
Пропустіть повну змішану партію через машину наосліп.
Нарешті, завжди встановлюйте неоптимізовану базову лінію. Змусьте постачальника кілька разів сканувати вашу партію змішаних зразків, використовуючи готові керамічні алгоритми за замовчуванням. Запишіть ці базові дані, перш ніж дозволити своїм інженерам налаштувати параметри освітлення або налаштувати пороги чутливості. Порівняння неоптимізованої базової лінії з остаточними налаштованими результатами показує, скільки індивідуальних інженерних розробок потребує ваш конкретний продукт для просування вперед.
Чіткі критерії «пройшов/не пройшов» запобігають дорогим аргументам під час остаточного виходу з системи. Документування точних допусків для Приймальний тест на керамічній підкладці AOI узгоджує обіцянки постачальників безпосередньо з реаліями вашого виробництва. Ви не можете приймати розпливчасті обіцянки щодо виявлення дефектів. Кожна окрема аномалія повинна відноситися до строго певної категорії.
Дефекти на рівні підкладки вимагають дуже специфічних показників. Кераміка, як відомо, крихка. Процеси лазерного профілювання та виділення часто спричиняють мікроскопічні відколи країв. Ви повинні точно визначити, скільки мікронів відколів залишається прийнятним, перш ніж панель вийде з ладу. Крім того, система повинна виявляти структурні мікротріщини без помилкового позначення природних меж керамічних зерен як подряпин. Поверхневе забруднення повинно викликати тривогу, але нешкідливі плями води можуть залишатися прийнятними.
Металізація та дефекти схеми також вимагають суворих порогів. У з’єднаннях високої щільності на кераміці часто використовуються тонкі лінії/простір. Машина повинна точно вимірювати відшарування міді, сліди перетравлення та замикання. Високочастотні радіочастотні додатки не витримують навіть незначних перепадів, оскільки вони змінюють імпеданс. Ви повинні чітко визначити ці фізичні допуски для системи зору.
Робота з неоднозначністю залишається найскладнішою частиною визначення таксономії. Ви повинні відокремити нешкідливі косметичні аномалії від справжніх функціональних дефектів. Незначна зміна кольору міді може виглядати потворно, але працюватиме ідеально. Однак сильне окислення перешкоджає належному з’єднанню дроту. Ваша таксономія має чітко вказувати, як алгоритм обробляє ці неоднозначні візуальні відмінності.
Категорія дефекту |
Специфічна аномалія |
Приклад порогового значення «пройшов/не пройшов». |
|---|---|---|
Цілісність субстрату |
Відколювання краю |
Виходить з ладу, якщо глибина стружки перевищує 50 мікрон від різальної кромки. |
Цілісність субстрату |
Мікротріщини |
Будь-яка безперервна тріщина, довжина якої перевищує 0,1 мм. |
Металізація |
Trace Neck-down |
Виходить з ладу, якщо ширина траси зменшується більш ніж на 15% від номінальної конструкції. |
Металізація |
Мідний пілінг |
Уникайте видимих розривів між шаром міді та керамічною основою. |
Поверхневе забруднення |
Окислення |
Відсутність темного окислення в зонах з’єднання дроту; передати легке знебарвлення в іншому місці. |
Специфікації апаратного забезпечення безпосередньо визначають ефективність перевірки передових матеріалів. Архітектура освітлення є найважливішим апаратним компонентом. Стандартні світлодіодні кільця зверху вниз не працюють на глянцевому оксиді алюмінію. Подолання інтенсивного дзеркального відбиття вимагає вузькоспеціалізованих конфігурацій обладнання. Оцінюючи машину, зверніть увагу на такі конкретні можливості освітлення:
Коаксіальне освітлення: проектує світло ідеально перпендикулярно підкладці, усуваючи тіні та підсвічуючи плоскі відбиваючі поверхні.
Мультиспектральні світлодіоди: використовують різні довжини хвилі (червоний, зелений, синій, УФ) для виділення різних шарів матеріалу, таких як експонована кераміка проти золота.
Програмовані багатокутні куполи: відливає розсіяне світло під різними низькими кутами для виявлення виступаючих дефектів, лущення міді та тонких подряпин на поверхні.
Вимоги до камери та роздільної здатності мають відповідати вашим конкретним правилам проектування. Стандартна роздільна здатність 15 мікрон пікселів не може належним чином перевірити радіочастотні керамічні схеми з дрібним кроком. Якщо у вашому виробничому процесі використовується ширина лінії/пробілу менше 20 мікрон, вам потрібна субмікронна оптична роздільна здатність. Камери лінійного сканування високої роздільної здатності в поєднанні з телецентричними лінзами запобігають викривленню зображення на краях панелі, забезпечуючи постійну точність вимірювань.
Ви повинні ретельно оцінити заяви про інтеграцію штучного інтелекту та глибокого навчання. Багато постачальників використовують ШІ як модне маркетингове слово. Однак автентичне глибоке навчання глибоко змінює перевірку кераміки. Жорсткі, засновані на правилах алгоритми не можуть інтерпретувати природні варіації зерна кераміки. Сучасні моделі глибокого навчання відмінно класифікують ці неоднозначні візуальні моделі. Вони ефективно пригнічують помилкові виклики, вивчаючи тонкі відмінності між нешкідливою природною волокнистою лінією та катастрофічною мікротріщиною.
Ризики впровадження супроводжують ці розширені можливості ШІ. Глибоке навчання передбачає крутий процес навчання. Навчання нейронних мереж вимагає значних витрат на дані. Якщо ви використовуєте низьку виробничу лінію з високим вмістом суміші, ви можете не створити достатньо дефектних зразків для належного навчання штучного інтелекту. Крім того, важка обробка ШІ може значно збільшити час аналізу зображення. Ви повинні переконатися, що бортове обчислювальне обладнання може впоратися з алгоритмічним навантаженням, не створюючи вузьких місць.
Остаточний звіт про приймання є остаточним доказом надійності машини. Не приймайте простих електронних листів із підсумками «пройшов/не пройшов». Вам потрібне комплексне дослідження Gage R&R (повторюваності та відтворюваності). Gage R&R забезпечує математичне підтвердження стабільності системи. Повторюваність підтверджує, що машина дає точно той самий результат, коли вона сканує ту саму керамічну панель десять разів поспіль. Відтворюваність підтверджує стабільність результатів, навіть коли різні оператори завантажують панелі в різні зміни.
Ви повинні прозоро задокументувати матрицю хибно-позитивних і хибно-негативних результатів. Кожна система перевірки йде на компроміси. Якщо ви посилите пороги, щоб уловити кожну крихітну мікротріщину (зменшуючи помилкові негативні результати), ви неминуче помітите більше нешкідливих частинок пилу (збільште кількість помилкових спрацьовувань). У звіті має бути зображено цей точний компроміс у відсотках. Примітка. Продавець, який заявляє про 0% втеч і 0% помилкових викликів щодо складної кераміки, є статистично малоймовірним. Вимагайте перегляду необроблених даних, що підтверджують їхні претензії.
Перевірка часу циклу залишається дуже важливою. Машина, яка виявляє 100% дефектів, але займає п’ять хвилин для сканування однієї панелі, не має жодної цінності в масовому виробництві. Переконайтеся, що обладнання відповідає вашим цільовим показникам кількості одиниць на годину (UPH) без шкоди для базової точності виявлення. Під час тестування запустіть машину на максимальній номінальній швидкості та переконайтеся, що швидкість виходу не підвищується штучно через розмиття камери або затримку обробки.
Нарешті, перевірте надійну відстежуваність даних. Сучасне інтелектуальне виробництво вимагає безперебійного потоку даних. Переконайтеся, що система може миттєво експортувати дефектні зображення високої роздільної здатності. Він повинен безперебійно координувати дані обмежувальної рамки та координувати карти у вашій існуючій платформі MES (Manufacturing Execution System) або ERP. Надійна інтеграція дозволяє механізмам статистичного контролю процесів (SPC) визначати негативні тенденції врожайності до того, як вони переростуть у масові випадки утилізації.
Ваша остаточна логіка короткого списку має повністю спиратися на емпіричні дані. Ніколи не купуйте та не укладайте договори на обладнання для перевірки кераміки лише на основі глянцевих специфікацій. Кераміка створює унікальні оптичні проблеми, які стандартні алгоритми друкованих плат просто не можуть подолати. Використовуючи структуровані тестові партії, сувору класифікацію дефектів і суворі показники R&R Gage, ви захистите свою виробничу лінію від катастрофічних виходів із поля та втоми оператора.
Ваш безпосередній наступний крок — вимагати живої, задокументованої демонстрації. Змусьте постачальника використовувати ваші конкретні зразки керамічної підкладки, включаючи як хороші дошки, так і дефекти кромок. Не дозволяйте їм тестувати за допомогою власних попередньо оптимізованих демонстраційних панелей. Вимагайте від них надати вичерпний статистичний звіт, який доводить, що їхня система може відповідати вашим необхідним цілям UPH, зберігаючи при цьому прийнятну кількість помилкових викликів.
A: Ні. Рентген (AXI) необхідний для виявлення прихованих пустот у паяних з’єднаннях або через заповнення. Однак оптична перевірка залишається суворо обов’язковою для високошвидкісного виявлення поверхневих дефектів, ідентифікації подряпин і вимірювання слідів. Дві технології доповнюють один одного, а не взаємозамінні.
Відповідь: Хоча добре налаштована система, що використовує глибоке навчання кераміки, сильно залежить від складності продукту, зазвичай має на меті менше 3-5% помилкових викликів. Початкові налаштування можуть починатися набагато вище, доки алгоритми не дізнаються вашу конкретну дисперсію виробництва.
Відповідь: Залежно від складності вашої таксономії дефектів і вимог до навчання штучному інтелекту належний етап перевірки зазвичай триває від 2 до 4 тижнів. Це дає достатньо часу для ітераційного тестування, виконання фізичних зразків і необхідного налаштування алгоритму.


