


Los sustratos cerámicos como el nitruro de aluminio (AlN) y la alúmina (Al2O3) desempeñan un papel fundamental en aplicaciones de alta potencia, alta frecuencia y temperaturas extremas. Los encontrará manejando módulos de potencia para vehículos eléctricos y comunicaciones de RF de vanguardia donde la gestión térmica sigue siendo estrictamente no negociable. Sin embargo, un importante problema de control de calidad afecta a la industria. Los protocolos de inspección óptica FR-4 estándar fallan estrepitosamente en estas cerámicas avanzadas. La alta reflectividad de la superficie, el bajo contraste de metalización y la fragilidad única del material cegan fácilmente a las máquinas de inspección convencionales. El uso de equipos estándar conduce inevitablemente a defectos peligrosos omitidos o a un número abrumador de falsas alarmas.
Esta guía establece un marco estandarizado y basado en evidencia para evaluar los equipos AOI y las capacidades de los proveedores. Le ayudaremos a validar minuciosamente las capacidades de la máquina antes de comprometerse con grandes gastos de capital o acuerdos de subcontratación a largo plazo. Aprenderá exactamente cómo estructurar lotes de prueba rigurosos, definir taxonomías de defectos claras y analizar informes de aceptación finales.
Los sustratos cerámicos requieren iluminación coaxial o multiángulo especializada debido al brillo agresivo de la superficie y al bajo contraste de metalización.
Un proceso riguroso de validación de muestras de AOI debe incluir una combinación equilibrada de placas 'conocidas en buen estado' y una biblioteca completa de defectos 'conocido-malos'.
Los informes de aceptación deben cuantificar claramente el equilibrio entre la tasa de escape (falsos negativos) y la tasa de llamadas falsas (falsos positivos) utilizando métricas de R&R de Gage estándar de la industria.
La implementación de protocolos de pruebas de aceptación especializados va mucho más allá del cumplimiento básico. Debemos abordar la naturaleza catastrófica de las fallas en el campo. Los microdefectos en las cerámicas de cobre adherido directamente (DBC) o cobre revestido directamente (DPC) comprometen activamente la conductividad térmica. Si el módulo de potencia de un inversor EV contiene un microhueco en la metalización de su sustrato, el calor no puede escapar de manera eficiente. El módulo eventualmente se destruye a sí mismo bajo cargas máximas. Prevenir estas costosas fugas de campo requiere equipos especializados adaptados a las distintas propiedades físicas de la cerámica.
Las realidades ópticas imponen un enfoque de inspección completamente diferente en comparación con los tableros orgánicos tradicionales. Las placas de circuito impreso FR-4 estándar suelen tener máscaras de soldadura mate. Proporcionan un alto contraste con las trazas de cobre. Los sustratos cerámicos carecen de este conveniente contraste. Las superficies desnudas de alúmina y nitruro de aluminio crean un deslumbramiento intenso y un reflejo especular bajo los anillos de luz LED estándar. Las cámaras estándar malinterpretan este intenso resplandor como puentes cortos o cobre extraño.
La aplicación de reglas estándar de inspección de PCB a cerámicas altamente reflectantes desencadena inmediatamente una fatiga extrema por llamadas falsas. Los algoritmos estándar basados en reglas señalan cientos de defectos imaginarios por panel. Luego, los operadores deben revisar manualmente cada ubicación marcada. Revisar un sinfín de falsos positivos agota rápidamente a los operadores humanos. Se vuelven insensibles e inevitablemente aprueban verdaderos defectos funcionales simplemente para eliminar el trabajo atrasado. El establecimiento de criterios de aceptación especializados detiene este ciclo peligroso al demostrar que la máquina puede diferenciar entre reflejos inofensivos y defectos reales.
Seleccionar las muestras de prueba adecuadas garantiza la integridad de su evaluación. Un confiable La validación de muestras de AOI requiere paneles cuidadosamente seleccionados que representen la variación normal de la producción, no solo 'tableros dorados'. Los paneles perfectos no dicen nada sobre la verdadera preparación de una máquina para la producción. Debe reunir sustratos que presenten cambios de color normales entre lotes, variaciones menores de grano y diferencias permitidas en el espesor de metalización.
Para realizar una prueba de esfuerzo precisa de los límites de detección, debe crear una biblioteca completa de defectos 'conocidos malos'. No confíe exclusivamente en simulaciones teóricas de software. Necesita defectos físicos en los bordes. Obtenga o fabrique intencionalmente paneles que contengan finas fracturas, oxidación sutil del cobre y astillas microscópicas en los bordes. Recomendamos seguir una secuencia estricta al ejecutar la evaluación:
Ensamble cincuenta paneles de producción estándar que muestren una deriva normal del proceso.
Integre veinte paneles deliberadamente defectuosos de su biblioteca conocida como defectuosa.
Mapee las coordenadas exactas de cada defecto conocido antes de insertarlos en la máquina.
Ejecute el lote mezclado completo a través de la máquina a ciegas.
Por último, establezca siempre una línea de base no optimizada. Obligue al proveedor a escanear su lote de muestras mixtas varias veces utilizando sus algoritmos cerámicos predeterminados y listos para usar. Registre estos datos de referencia antes de permitir que sus ingenieros modifiquen la configuración de iluminación o ajusten los umbrales de sensibilidad. La comparación de la línea de base no optimizada con los resultados finales ajustados revela cuánta ingeniería personalizada requerirá su producto específico en el futuro.
Los criterios claros de aprobación/rechazo evitan costosas discusiones durante el cierre final de la máquina. Documentar las tolerancias exactas para el La prueba de aceptación AOI del sustrato cerámico alinea las promesas de los proveedores directamente con sus realidades de producción. No se pueden aceptar promesas vagas sobre la detección de defectos. Cada anomalía debe pertenecer a una categoría estrictamente definida.
Los defectos a nivel de sustrato requieren métricas muy específicas. La cerámica es notoriamente frágil. Los procesos de perfilado y singularización con láser suelen provocar desconchones microscópicos en los bordes. Debe definir exactamente cuántas micras de desconchado son aceptables antes de que falle un panel. Además, el sistema debe detectar microfisuras estructurales sin marcar falsamente los límites de los granos cerámicos naturales como rayones. La contaminación de la superficie debe activar las alarmas, pero las manchas de agua inofensivas pueden seguir siendo aceptables.
Los defectos de metalización y circuitos también exigen umbrales rigurosos. Las interconexiones de alta densidad en cerámica a menudo utilizan anchos de líneas/espacios finos. La máquina debe medir con precisión el pelado de cobre, el sobregrabado y los puentes de cortocircuitos. Las aplicaciones de RF de alta frecuencia no pueden tolerar ni siquiera estrechamientos de traza menores, ya que alteran la impedancia. Debe definir claramente estas tolerancias físicas para el sistema de visión.
Manejar la ambigüedad sigue siendo la parte más difícil de la definición de taxonomía. Hay que separar las anomalías cosméticas inofensivas de los verdaderos defectos funcionales. Una ligera decoloración del cobre puede parecer fea, pero funciona perfectamente. Sin embargo, una oxidación severa impide la unión adecuada de los cables aguas abajo. Su taxonomía debe dictar claramente cómo el algoritmo maneja estas diferencias visuales ambiguas.
Categoría de defecto |
Anomalía específica |
Ejemplo de umbral de aprobación/falla |
|---|---|---|
Integridad del sustrato |
Descantillado de bordes |
Falla si la profundidad de la viruta excede las 50 micras desde el filo. |
Integridad del sustrato |
Microcraqueo |
Rechace cualquier grieta continua que supere los 0,1 mm de longitud. |
Metalización |
Trazar el cuello hacia abajo |
Falla si el ancho de la traza se reduce en más del 15% del diseño nominal. |
Metalización |
Peeling de cobre |
Fallar cualquier separación visible entre la capa de cobre y la base cerámica. |
Contaminación de superficies |
Oxidación |
Falla oxidación oscura en zonas de unión de alambres; pasar una ligera decoloración a otros lugares. |
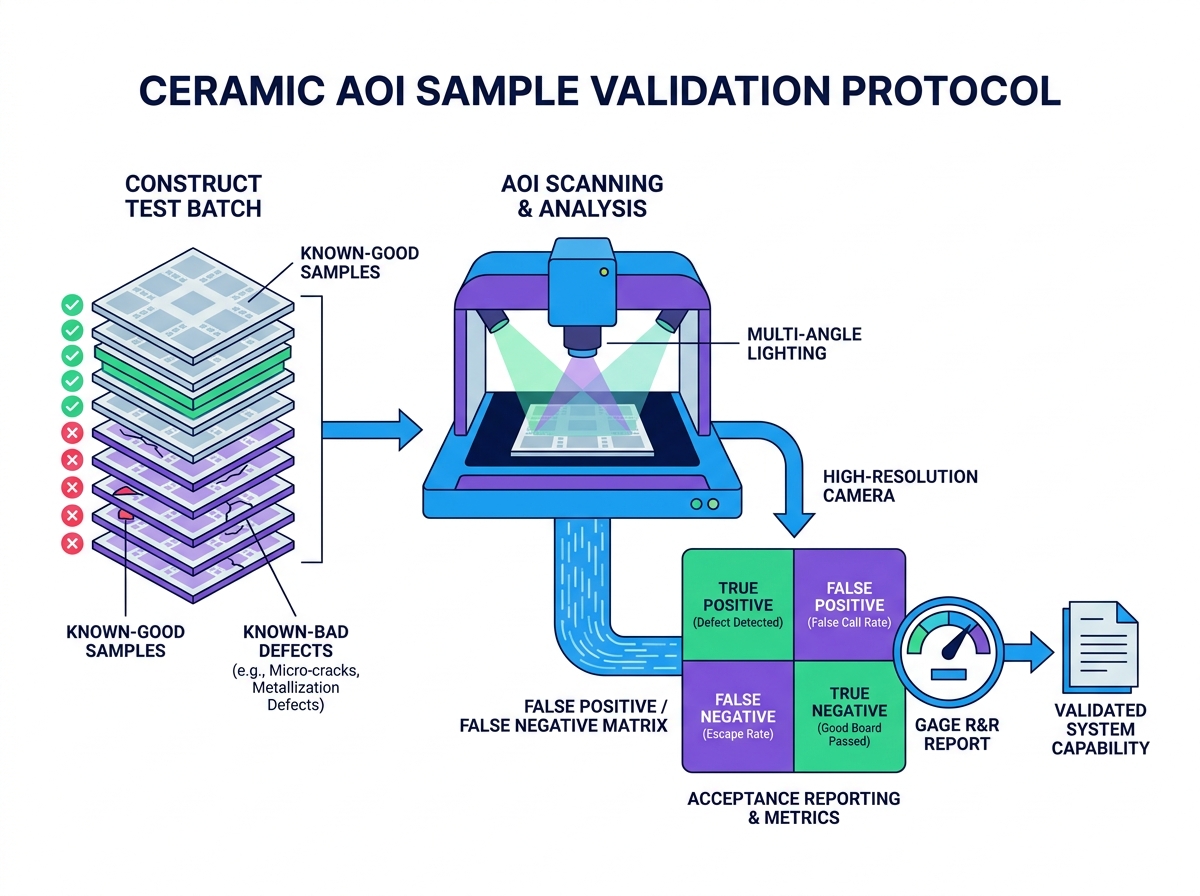
Las especificaciones de hardware dictan directamente el rendimiento de la inspección de materiales avanzados. La arquitectura de iluminación es el componente de hardware más crítico. Los anillos LED estándar de arriba hacia abajo fallan en la alúmina brillante. Vencer la intensa reflexión especular requiere configuraciones de hardware altamente especializadas. Al evaluar una máquina, busque estas capacidades de iluminación específicas:
Iluminación coaxial: Proyecta la luz perfectamente perpendicular al sustrato, eliminando sombras y resaltando superficies reflectantes planas.
LED multiespectrales: utiliza diferentes longitudes de onda (rojo, verde, azul, UV) para resaltar distintas capas de materiales, como cerámica expuesta versus oro chapado.
Domos multiángulo programables: proyecta luz difusa desde varios ángulos bajos para identificar defectos elevados, cobre descascarado y rayones sutiles en la superficie.
Los requisitos de cámara y resolución deben coincidir con sus reglas de diseño específicas. La resolución estándar de píxeles de 15 micrones no puede inspeccionar adecuadamente circuitos cerámicos de RF de paso fino. Si su proceso de fabricación utiliza anchos de línea/espacio inferiores a 20 micrones, necesita capacidades de resolución óptica submicrónica. Las cámaras de escaneo lineal de alta resolución combinadas con lentes telecéntricas evitan la distorsión de la imagen en los bordes del panel, lo que garantiza una precisión de medición constante.
Debe evaluar cuidadosamente las afirmaciones de integración de la IA y el aprendizaje profundo. Muchos proveedores utilizan la IA como palabra de moda en marketing. Sin embargo, el auténtico aprendizaje profundo transforma profundamente la inspección cerámica. Los algoritmos rígidos basados en reglas luchan por interpretar las variaciones naturales del grano cerámico. Los modelos modernos de aprendizaje profundo destacan por clasificar estos patrones visuales ambiguos. Suprimen eficazmente las llamadas falsas al aprender las sutiles diferencias entre una línea de veta natural inofensiva y una microgrieta catastrófica.
Los riesgos de implementación acompañan a estas capacidades avanzadas de IA. El aprendizaje profundo introduce una curva de aprendizaje pronunciada. El entrenamiento de redes neuronales requiere una importante sobrecarga de datos. Si ejecuta una línea de producción de bajo volumen y alta mezcla, es posible que no genere suficientes muestras defectuosas para entrenar la IA adecuadamente. Además, el procesamiento intensivo de IA puede aumentar significativamente el tiempo de análisis de imágenes. Debe asegurarse de que el hardware informático integrado pueda manejar la carga algorítmica sin causar cuellos de botella.
El informe de aceptación final constituye la prueba definitiva de la fiabilidad de la máquina. No acepte correos electrónicos de resumen simples de tipo 'aprobado/reprobado'. Necesita un estudio completo de Gage R&R (Repetibilidad y Reproducibilidad). Gage R&R proporciona la prueba matemática de la estabilidad del sistema. La repetibilidad confirma que la máquina da exactamente el mismo resultado cuando escanea el mismo panel cerámico diez veces seguidas. La reproducibilidad confirma que los resultados siguen siendo consistentes incluso cuando diferentes operadores cargan los paneles en diferentes turnos.
Debe documentar de forma transparente la matriz de falsos positivos y falsos negativos. Todo sistema de inspección hace concesiones. Si ajusta los umbrales para detectar cada pequeña microgrieta (reduciendo los falsos negativos), inevitablemente detectará más partículas de polvo inofensivas (aumentando los falsos positivos). El informe debe trazar este porcentaje exacto de compensación. Nota: Un proveedor que afirme un 0 % de fugas y un 0 % de llamadas falsas en cerámicas complejas es estadísticamente improbable. Exija ver los datos sin procesar que respalden sus afirmaciones.
La verificación del tiempo de ciclo sigue siendo muy crítica. Una máquina que detecta el 100% de los defectos pero que tarda cinco minutos en escanear un solo panel no tiene valor en la producción en masa. Asegúrese de que el equipo cumpla con los objetivos de unidades por hora (UPH) requeridos sin sacrificar su precisión de detección básica. Durante la prueba, haga funcionar la máquina a su velocidad nominal máxima y verifique que la tasa de escape no aumente artificialmente debido a la borrosidad de la cámara o al retraso en el procesamiento.
Finalmente, verifique una trazabilidad sólida de los datos. La fabricación inteligente moderna exige un flujo de datos fluido. Verifique que el sistema pueda exportar imágenes de defectos de alta resolución al instante. Debe coordinar los datos del cuadro delimitador y coordinar los mapas sin problemas en sus plataformas MES (Sistema de ejecución de fabricación) o ERP existentes. La integración confiable permite que los motores de control estadístico de procesos (SPC) posteriores identifiquen tendencias de rendimiento negativas antes de que se conviertan en eventos masivos de desechos.
Su lógica final de preselección debería basarse enteramente en evidencia empírica. Nunca compre ni contrate equipos de inspección de cerámica basándose únicamente en hojas de especificaciones brillantes. La cerámica presenta desafíos ópticos únicos que los algoritmos de PCB estándar simplemente no pueden superar. Al utilizar lotes de prueba estructurados, taxonomías estrictas de defectos y métricas rigurosas de Gage R&R, usted protege su línea de producción de fugas catastróficas en el campo y fatiga del operador.
Su siguiente paso inmediato es exigir una demostración documentada y en vivo. Obligue al proveedor a utilizar muestras de sustrato cerámico específicas, incluidos tableros en buen estado y defectos en los bordes. No les permita realizar pruebas utilizando sus propios paneles de demostración preoptimizados. Exígales que proporcionen un informe estadístico completo que demuestre que su sistema puede cumplir con los objetivos de UPH requeridos y al mismo tiempo mantener una tasa aceptable de llamadas falsas.
R: No. Se requieren rayos X (AXI) para descubrir huecos ocultos en uniones soldadas o mediante rellenos. Sin embargo, la inspección óptica sigue siendo estrictamente obligatoria para la detección de defectos superficiales a alta velocidad, la identificación de rayones y la medición de rastros. Las dos tecnologías son complementarias, no intercambiables.
R: Si bien depende en gran medida de la complejidad del producto, un sistema bien ajustado que utiliza el aprendizaje profundo en cerámica normalmente apunta a menos del 3-5 % de llamadas falsas. Las configuraciones iniciales pueden comenzar mucho más arriba hasta que los algoritmos aprendan su variación de producción específica.
R: Dependiendo de la complejidad de su taxonomía de defectos y de los requisitos de capacitación en IA, una fase de validación adecuada generalmente dura de 2 a 4 semanas. Esto permite suficiente tiempo para pruebas iterativas, ejecuciones de muestras físicas y el ajuste algorítmico necesario.


