


Keraamisilla alustoilla, kuten alumiininitridillä (AlN) ja alumiinioksidilla (Al2O3), on kriittinen rooli suuritehoisissa, korkeataajuisissa ja äärimmäisissä lämpötiloissa. Löydät ne ohjaamaan sähköajoneuvojen tehomoduuleja ja huippuluokan RF-viestintää, jossa lämmönhallinnasta ei voida neuvotella. Alaa vaivaa kuitenkin suuri laadunvalvontaongelma. Vakiomuotoiset FR-4-optiset tarkastusprotokollat epäonnistuvat surkeasti näissä edistyneissä keramiikassa. Korkea pinnan heijastavuus, alhainen metallointikontrasti ja ainutlaatuinen materiaalin hauraus sokeavat helposti tavanomaiset tarkastuskoneet. Vakiovarusteiden käyttö johtaa väistämättä vaarallisiin laiminlyönneisiin virheisiin tai valtavaan määrään vääriä hälytyksiä.
Tämä opas luo standardoidun, näyttöön perustuvan kehyksen AOI-laitteiden ja toimittajan ominaisuuksien arvioimiseksi. Autamme sinua tarkistamaan koneen ominaisuudet perusteellisesti ennen kuin sitoudut suuriin investointeihin tai pitkäaikaisiin ulkoistussopimuksiin. Opit tarkalleen, kuinka tiukat testierät rakennetaan, määritellään selkeät vikojen taksonomiat ja analysoidaan lopullisia hyväksymisraportteja.
Keraamiset alustat vaativat erikoistuneen monikulmaisen tai koaksiaalisen valaistuksen aggressiivisen pinnan häikäisyn ja alhaisen metallointikontrastin vuoksi.
Tiukan AOI-näytteen validointiprosessin tulee sisältää tasapainoinen yhdistelmä 'tunnettu-hyvä'-levyjä ja kattava 'tunnettu-huono'-virhekirjasto.
Hyväksymisraporteissa on selkeästi kvantifioitava ero Escape Rate (väärät negatiiviset) ja väärät puhelut (väärät positiiviset) välillä käyttämällä alan standardeja Gage R&R -mittareita.
Erikoistuneiden hyväksymistestausprotokollien käyttöönotto ylittää paljon perusvaatimustenmukaisuuden. Meidän on puututtava kenttähäiriöiden katastrofaaliseen luonteeseen. Direct Bonded Copper (DBC)- tai Direct Plated Copper (DPC) -keramiikan mikrovirheet vaarantavat aktiivisesti lämmönjohtavuuden. Jos EV-invertterin tehomoduulin substraatin metalloinnissa on mikroaukko, lämpö ei pääse poistumaan tehokkaasti. Moduuli tuhoaa lopulta itsensä huippukuormituksessa. Näiden kalliiden kentältä karkaamien estäminen vaatii erikoislaitteita, jotka on räätälöity keramiikan erityisiin fysikaalisiin ominaisuuksiin.
Optiset todellisuudet sanelevat täysin erilaisen tarkastelutavan verrattuna perinteisiin luomulevyihin. Tavallisissa FR-4-painetuissa piirilevyissä on yleensä mattajuotemaskit. Ne tarjoavat korkean kontrastin kuparijälkiä vastaan. Keraamisilta alustoilta puuttuu tämä kätevä kontrasti. Paljaat alumiinioksidi- ja alumiininitridipinnat luovat voimakasta häikäisyä ja heijastuksia tavallisten LED-rengasvalojen alla. Vakiokamerat tulkitsevat tämän voimakkaan häikäisyn väärin siltaavaksi shortsiksi tai ylimääräiseksi kupariksi.
Standardien piirilevytarkastussääntöjen soveltaminen erittäin heijastavaan keramiikkaan laukaisee välittömästi äärimmäisen väärän puhelun väsymisen. Vakiosääntöpohjaiset algoritmit ilmoittavat satoja kuvitteellisia virheitä paneelia kohden. Operaattoreiden on tämän jälkeen tarkistettava manuaalisesti jokainen merkitty sijainti. Loputtomien väärien positiivisten tulosten tarkasteleminen uuvuttaa nopeasti ihmisen toimijat. Heistä tulee herkistymättömiä ja väistämättä hyväksyvät todelliset toiminnalliset viat yksinkertaisesti tyhjentääkseen ruuhkan. Erityisten hyväksymiskriteerien määrittäminen pysäyttää tämän vaarallisen syklin osoittamalla, että kone pystyy erottamaan vaarattoman häikäisyn todellisista virheistä.
Oikeiden testinäytteiden valitseminen takaa arviosi eheyden. Luotettava AOI-näytteen validointi vaatii huolella kuratoituja paneeleja, jotka edustavat normaalia tuotannon vaihtelua, ei vain 'kultaisia levyjä'. Täydelliset paneelit eivät kerro mitään koneen todellisesta tuotantovalmiudesta. Sinun on kerättävä alustat, joissa esiintyy normaaleja erien välisiä värimuutoksia, pieniä raevaihteluita ja sallittuja metallointipaksuuseroja.
Jotta rasitustestin havaitsemisrajat voidaan testata tarkasti, sinun on luotava kattava 'tunnettu-huono'-virhekirjasto. Älä luota täysin teoreettisiin ohjelmistosimulaatioihin. Tarvitset fyysisiä reunakotelovirheitä. Hanki tai valmista tarkoituksella paneeleja, joissa on hiusrajamurtumia, hienovaraista kuparin hapettumista ja mikroskooppisia reunasiruja. Suosittelemme noudattamaan tiukkaa järjestystä arvioinnin aikana:
Kokoa viisikymmentä standardituotantopaneelia, joissa näkyy normaali prosessin ajautuminen.
Integroi kaksikymmentä tarkoituksellisesti viallista paneelia tunnetusta huonosta kirjastostasi.
Kartoita jokaisen tunnetun vian tarkat koordinaatit ennen kuin asetat ne koneeseen.
Aja koko sekoitettu erä koneen läpi sokeasti.
Lopuksi määritä aina optimoimaton perusviiva. Pakota toimittaja skannaamaan sekoitettu näyteerä useita kertoja käyttämällä oletusarvoisia, valmiita keraamisia algoritmeja. Tallenna nämä perustiedot, ennen kuin annat insinöörien säätää valaistusasetuksia tai säätää herkkyysrajoja. Optimoimattoman perustason vertaaminen lopullisiin viritettyihin tuloksiin paljastaa, kuinka paljon räätälöityjä suunnittelua tuotteesi vaatii eteenpäin.
Selkeät hyväksymis-/hylkäyskriteerit estävät kalliit argumentit koneen lopullisen kirjautumisen aikana. Tarkat toleranssit dokumentoidaan keraamisen alustan AOI-hyväksyntätesti sovittaa myyjän lupaukset suoraan tuotantosi realiteetteihin. Et voi hyväksyä epämääräisiä lupauksia vian havaitsemisesta. Jokaisen poikkeavuuden on kuuluttava tiukasti määriteltyyn luokkaan.
Alustatason viat vaativat erittäin erityisiä mittareita. Keramiikka on tunnetusti hauras. Laserprofilointi- ja singulaatioprosessit aiheuttavat usein mikroskooppisia reunahalkeamia. Sinun on määritettävä tarkasti, kuinka monta mikrometriä lastua jää hyväksyttäväksi ennen kuin paneeli rikkoutuu. Lisäksi järjestelmän tulee havaita rakenteelliset mikrosäröilyt ilman, että luonnollisia keraamisia raerajoja virheellisesti merkitään naarmuiksi. Pintakontaminaation täytyy laukaista hälytyksiä, mutta vaarattomat vesipisteet voivat jäädä hyväksyttäviksi.
Metallisaatio- ja piirivirheet vaativat myös tiukkoja kynnysarvoja. Suuritiheyksiset keramiikkaliitokset käyttävät usein hienoja viivan/tilan leveyksiä. Koneen on mitattava tarkasti kuparin kuoriutuminen, jälkisyövytys ja siltahousut. Korkeataajuiset RF-sovellukset eivät siedä edes pieniä jälkiä, koska ne muuttavat impedanssia. Sinun on määriteltävä selvästi nämä näköjärjestelmän fyysiset toleranssit.
Epäselvyyden käsitteleminen on edelleen taksonomian määritelmän vaikein osa. Sinun on erotettava vaarattomat kosmeettiset poikkeavuudet todellisista toiminnallisista virheistä. Pieni kupariväri saattaa näyttää rumalta, mutta toimii täydellisesti. Voimakas hapettuminen estää kuitenkin oikean langan kiinnittymisen myötävirtaan. Taksonomiaasi tulee sanella selvästi, kuinka algoritmi käsittelee näitä moniselitteisiä visuaalisia eroja.
Vikaluokka |
Erityinen anomalia |
Esimerkki hyväksytty/hylätty kynnysarvosta |
|---|---|---|
Alustan eheys |
Reunan leikkaus |
Epäonnistui, jos lastun syvyys ylittää 50 mikronia leikkuureunasta. |
Alustan eheys |
Mikrohalkeilu |
Estä kaikki jatkuvat halkeamat, joiden pituus on yli 0,1 mm. |
Metallisointi |
Trace Neck-down |
Epäonnistui, jos jäljen leveys pienenee yli 15 % nimellissuunnittelusta. |
Metallisointi |
Kuparin kuorinta |
Kuparikerroksen ja keraamisen alustan välinen erotus ei saa näkyä. |
Pinnan kontaminaatio |
Hapetus |
Epäonnistunut tumma hapetus lankaliitosalueilla; siirtää valoa värjäytymään muualle. |
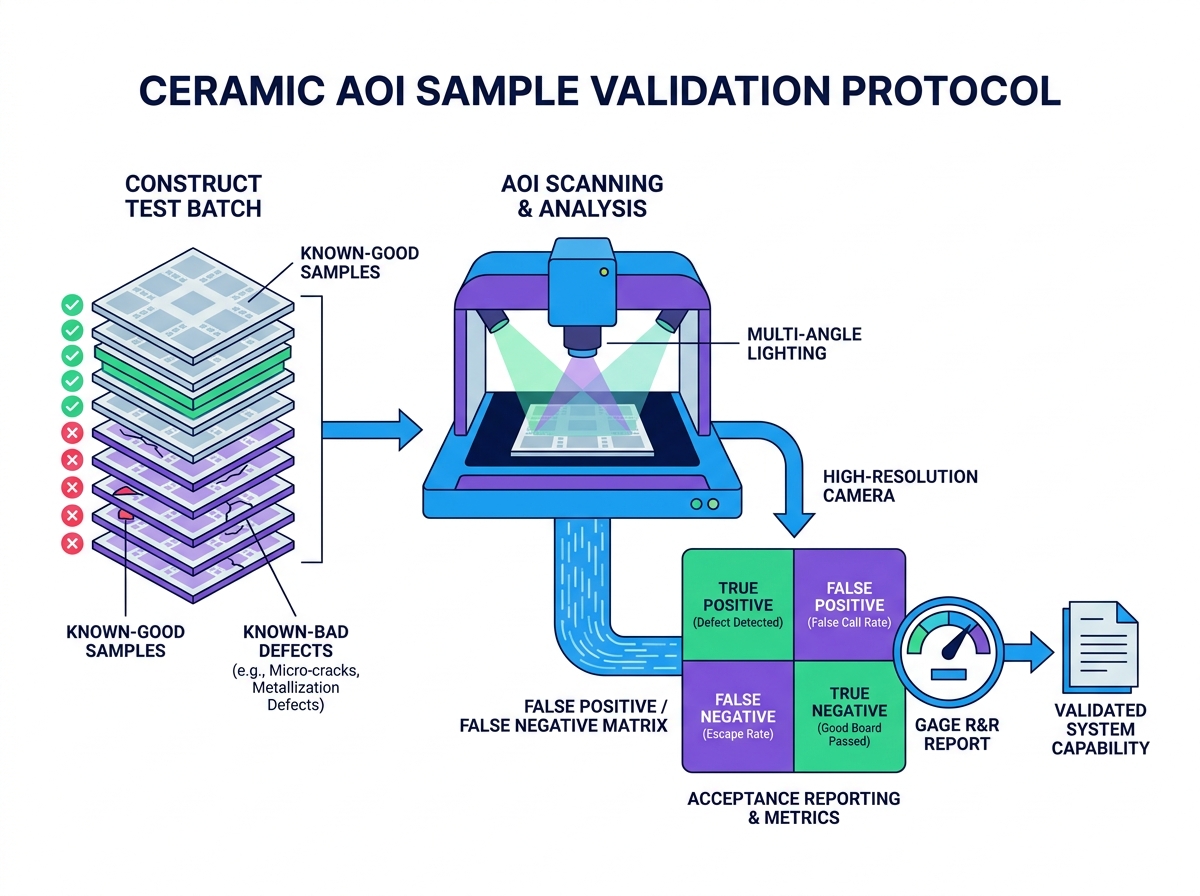
Laitteiston tekniset tiedot määräävät suoraan edistyneiden materiaalien tarkastusten suorituskyvyn. Valaistusarkkitehtuuri on kriittisin laitteistokomponentti. Tavalliset ylhäältä alaspäin suuntautuvat LED-renkaat epäonnistuvat kiiltävässä alumiinioksidissa. Voimakkaan peiliheijastuksen voittaminen vaatii erittäin erikoistuneita laitteistokokoonpanoja. Kun arvioit konetta, etsi seuraavat erityiset valaistusominaisuudet:
Koaksiaalinen valaistus: Heijastaa valon täydellisesti kohtisuoraan alustaan nähden, eliminoi varjot ja korostaa tasaisia heijastavia pintoja.
Monispektri-LEDit: Käyttää erilaisia aallonpituuksia (punainen, vihreä, sininen, UV) korostaakseen eri materiaalikerroksia, kuten paljastettua keraamista VS-pinnoitettua kultaa.
Ohjelmoitavat monikulmakuvut: Hajauttaa valoa useista matalista kulmista havaitakseen kohonneet viat, kuoriutuvan kuparin ja hienovaraiset pinnan naarmut.
Kamera- ja resoluutiovaatimusten on vastattava erityisiä suunnittelusääntöjäsi. Tavallinen 15 mikronin pikselin resoluutio ei pysty tarkastamaan riittävästi hienojakoisia RF-keraamisia piirejä. Jos valmistusprosessissasi käytetään alle 20 mikronin viivan/tilan leveyttä, tarvitset alle mikronin optisen resoluution. Korkean resoluution viivaskannauskamerat yhdistettynä telesentrisiin linsseihin estävät kuvan vääristymisen paneelien reunoilla ja varmistavat tasaisen mittaustarkkuuden.
Sinun on arvioitava huolellisesti tekoälyn ja syvän oppimisen integraatiovaatimukset. Monet myyjät käyttävät tekoälyä markkinoinnin muotisanana. Aito syväoppiminen muuttaa kuitenkin perusteellisesti keraamisen tarkastuksen. Jäykät, sääntöihin perustuvat algoritmit kamppailevat tulkitsemaan luonnollisia keraamisten rakeiden vaihteluita. Nykyaikaiset syväoppimismallit luokittelevat erinomaisesti nämä moniselitteiset visuaaliset mallit. Ne estävät tehokkaasti väärät puhelut oppimalla hienovaraiset erot vaarattoman luonnollisen jyvälinjan ja katastrofaalisen mikrohalkeaman välillä.
Käyttöönottoriskit liittyvät näihin edistyneisiin tekoälyominaisuuksiin. Syväoppiminen tuo jyrkän oppimiskäyrän. Neuroverkkojen kouluttaminen vaatii huomattavia tiedonsiirtokustannuksia. Jos käytät vähän volyymia, korkean sekoituksen tuotantolinjaa, et ehkä luo tarpeeksi viallisia näytteitä harjoittamaan tekoälyä kunnolla. Lisäksi raskas tekoälykäsittely voi pidentää kuvan analysointiaikaa merkittävästi. Sinun on varmistettava, että sisäinen laskentalaitteisto pystyy käsittelemään algoritmisen kuormituksen aiheuttamatta pullonkauloja.
Lopullinen vastaanottoraportti toimii lopullisena todisteena koneen luotettavuudesta. Älä hyväksy yksinkertaisia 'hyväksytty/hylätty' yhteenvetoviestejä. Tarvitset kattavan Gage R&R (Repeatability and Reproducibility) -tutkimuksen. Gage R&R tarjoaa matemaattisen todisteen järjestelmän vakaudesta. Toistettavuus varmistaa, että kone antaa täsmälleen saman tuloksen, kun se skannaa saman keraamisen paneelin kymmenen kertaa peräkkäin. Toistettavuus varmistaa, että tulokset pysyvät yhtenäisinä, vaikka eri käyttäjät lataavat paneeleita eri vuoroissa.
Sinun on dokumentoitava avoimesti Väärä positiivinen vs. väärä negatiivinen matriisi. Jokainen tarkastusjärjestelmä tekee kompromisseja. Jos kiristät kynnyksiä saadaksesi kiinni jokaisen pienen mikrohalkeaman (vähentää vääriä negatiivisia), väistämättä merkitset enemmän vaarattomia pölyhiukkasia (lisäävät vääriä positiivisia). Raportin on piirrettävä tämä tarkka prosentuaalinen kompromissi. Huomautus: myyjä väittää, että monimutkaisilla keramiioilla on 0 % pakenemista ja 0 % vääriä kutsuja, on tilastollisesti epätodennäköinen. Pyydä nähdä raakadataa väitteidensä tueksi.
Jakson ajan varmennus on edelleen erittäin kriittinen. Koneella, joka havaitsee 100 % vioista mutta kestää viisi minuuttia yhden paneelin skannaamiseen, ei ole arvoa massatuotannossa. Varmista, että laite täyttää vaaditut yksikköä tunnissa (UPH) -tavoitteesi tinkimättä perustason tunnistustarkkuudesta. Käytä konetta testauksen aikana suurimmalla nimellisnopeudella ja varmista, että poistumisnopeus ei nouse keinotekoisesti kameran epätarkkuuden tai käsittelyviiveen vuoksi.
Varmista lopuksi vankka tietojen jäljitettävyys. Nykyaikainen älykäs valmistus vaatii saumatonta tiedonkulkua. Varmista, että järjestelmä voi viedä korkearesoluutioisia viallisia kuvia välittömästi. Sen on koordinoitava rajauslaatikoiden tiedot ja koordinoitava kartat saumattomasti olemassa oleviin MES- (Manufacturing Execution System)- tai ERP-alustoihisi. Luotettavan integroinnin ansiosta loppupään Statistical Process Control (SPC) -moottorit voivat tunnistaa negatiiviset tuottotrendit ennen kuin ne laajenevat massiivisiin romutapahtumiin.
Lopullisen luettelointilogiikkasi pitäisi perustua täysin empiiriseen näyttöön. Älä koskaan osta tai tee sopimusta keraamisia tarkastuslaitteita, jotka perustuvat pelkästään kiiltäviin teknisiin tietoihin. Keramiikka tarjoaa ainutlaatuisia optisia haasteita, joita tavalliset piirilevyalgoritmit eivät yksinkertaisesti voi voittaa. Hyödyntämällä jäsenneltyjä testieriä, tiukkoja vikataksonomioita ja tiukkoja Gage R&R -mittareita suojaat tuotantolinjaasi katastrofaalisilta kentällä tapahtuvilta karkotuksilta ja käyttäjän väsymiseltä.
Välitön seuraava askeleesi on suora, dokumentoitu esittely. Pakota myyjä käyttämään tiettyjä keraamisia substraattinäytteitä, mukaan lukien sekä hyvät levyt että reunakotelon viat. Älä anna heidän testata omia esioptimoituja esittelypaneelejaan. Vaadi heitä toimittamaan kattava tilastoraportti, joka todistaa, että heidän järjestelmänsä voi saavuttaa vaaditut UPH-tavoitteet säilyttäen samalla hyväksyttävän väärän puhelun määrän.
V: Ei. Röntgenkuvaa (AXI) tarvitaan piilotettujen tyhjien havaitsemiseen juotosliitoksissa tai täytteiden kautta. Optinen tarkastus on kuitenkin edelleen ehdottoman pakollinen nopean pintavikojen havaitsemisen, naarmujen tunnistamisen ja jälkimittauksen kannalta. Nämä kaksi tekniikkaa täydentävät toisiaan, eivät keskenään vaihdettavissa.
V: Vaikka hyvin viritetty järjestelmä, joka hyödyntää syvällistä keramiikkaoppimista, on erittäin riippuvainen tuotteen monimutkaisuudesta, pyrkii tyypillisesti alle 3–5 % vääriin kutsuihin. Alkuasennukset voivat alkaa paljon korkeammalla, kunnes algoritmit oppivat tietyn tuotantovarianssin.
V: Vikataksonomiaasi ja tekoälyn koulutusvaatimusten monimutkaisuudesta riippuen oikea validointivaihe kestää yleensä 2–4 viikkoa. Tämä antaa riittävästi aikaa iteratiiviselle testaukselle, fyysisille näyteajoille ja tarvittaville algoritmisille virityksille.


