


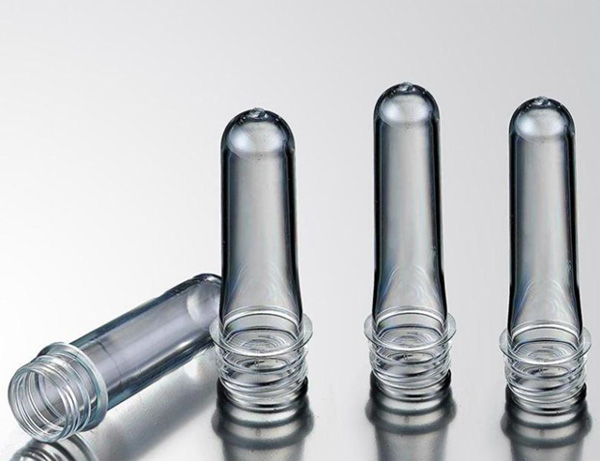
Pro la tutmonda kreskanta postulo je PET-plastaj boteloj, la antaŭformoj uzataj por produkti PET-plastajn botelojn ankaŭ fariĝis la fokuso. Por certigi la perfektan formadon de PET-preformoj, ĉiu paŝo de temperatur-agordado ĝis krudmateriala elekto devas esti strikte kontrolita.
PET estas higroskopa materialo. Se la akvoenhavo estas tro alta, hidrolizo okazos sub alta temperatura traktado, kaj la PET-molekula ĉeno estos rompita kaj termike malkomponita por produkti acetaldehidon. La fizikaj kaj mekanikaj propraĵoj estas multe reduktitaj, kaj la kristaliĝo rapideco estas reduktita. Pliigante la rapidecon, parto de la preformo kristaliĝos, kio influos la kvaliton de preformo. Antaŭ injekto-muldado de la preformo, la PET-buletoj devas esti sekigitaj al humida enhavo de 0,06% aŭ malpli, kio povas produkti bonan ne-kristalan travideblan preformon.
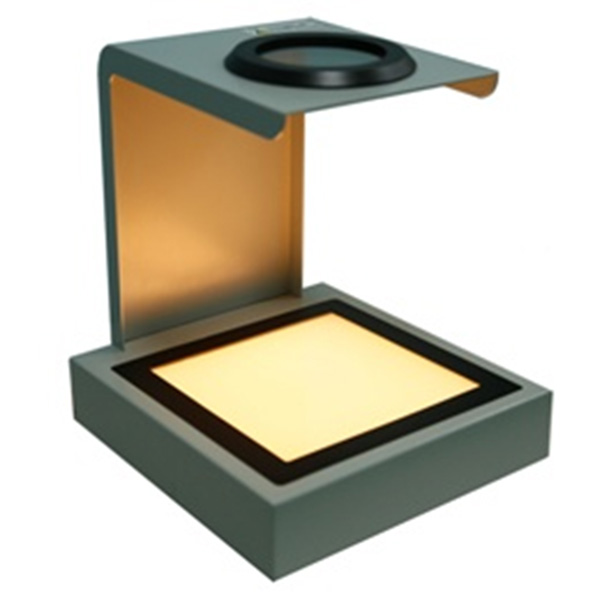
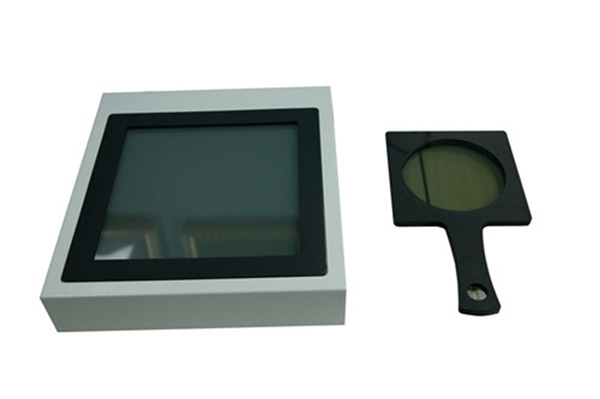
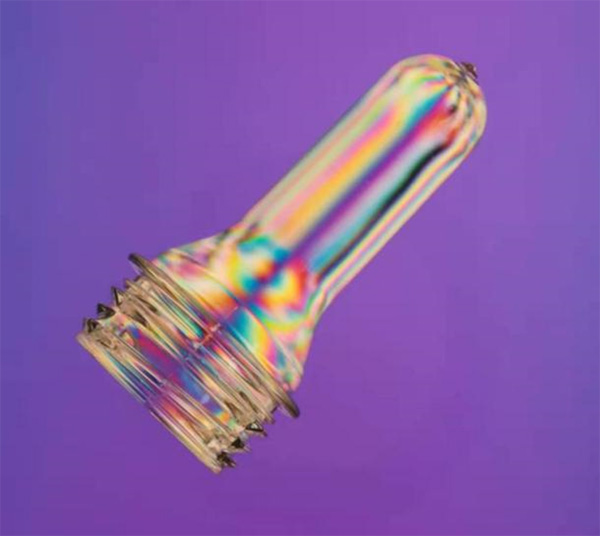
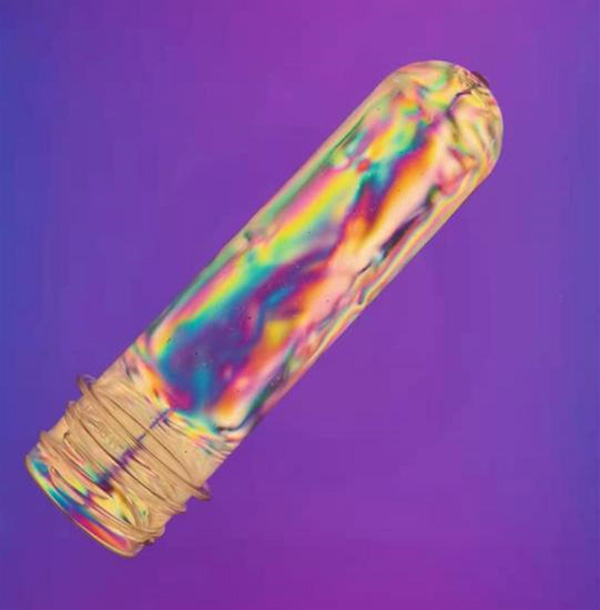
Sub Polariganta lumo, kristaliĝo fariĝas pli videbla. Strain Viewer Polariscope estas specialeca optika instrumento por detekti oftajn difektojn en antaŭformoj. Ĝi disponigas 2 angulojn por havi ĝisfundan analizon kun ĉiu preformo.
Por seka aero, la rosopunktotemperaturo devas esti inter -30 °C kaj -40 °C. Agordu la temperaturon inter 180 °C kaj 185 °C kaj sekigi dum ĉirkaŭ 240 minutoj.
En la unua paŝo, injekto-muldado. La antaŭformo estas formita injektante fanditan gluon en la kavaĵon, kaj tiam rapide malvarmetigante la antaŭformon sub la kristaliĝtemperaturo, tiel formante travideblan antaŭformon.
La dua paŝo estas varmigi la preformon al temperaturo pli alta ol la vitra transirpunkto, kaj tiam etendi ĝin por blovi kaj malvarmigi la mulditan korpon.
Unupaŝa procezo estas kompletigi la injekton kaj blovon en la sama maŝino, kaj poste malvarmigi la preformon al temperaturo pli malalta ol la kristaliĝotemperaturo, sed ankoraŭ konservi la termoelastan staton, kaj fine blovi en la botelon.
Du-paŝa procezo estas kompletigita per du maŝinoj, injekta muldmaŝino kaj kava muldmaŝino. Unue, post kiam la injektomuldmaŝino fabrikas la antaŭformon, la antaŭformo estas malvarmigita al la solidiga temperaturo, elprenita kaj malvarmigita al ĉambra temperaturo. Kiam la botelo estas blovita, ĝi estas sendita al la kava muldmaŝino por varmigi la preformon al la blova temperaturo, kaj tiam blovi muldi kaj malvarma muldado. Aldone al la eltruda mulda procezo, la plej multaj el la injekt-muldaj procezaj kondiĉoj por PET-preforma muldado uzas injektan muldadon por fari preformojn.
Injektomulditaj antaŭformoj devas esti stokitaj dum pli ol 24 horoj antaŭ ol ili povas esti uzitaj. La antaŭformoj, kiuj ne estas uzataj post hejtado, devas esti konservitaj dum pli ol 48 horoj por revarmiĝi por uzo. La stokado de antaŭformoj ne povas superi ses monatojn.


