


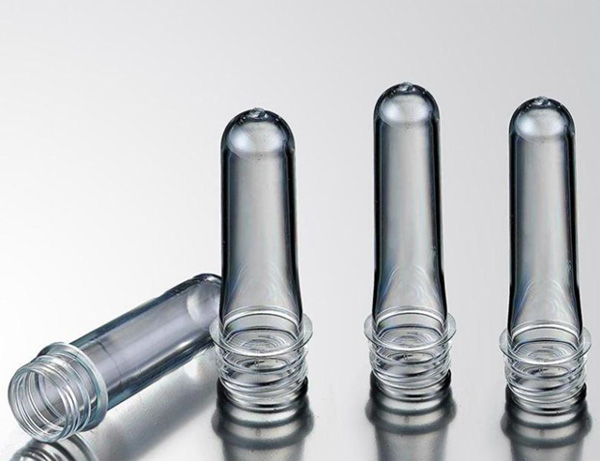
Через глобальний зростаючий попит на ПЕТ-пляшки, преформи, які використовуються для виробництва ПЕТ-пляшок, також стали центром уваги. Щоб забезпечити ідеальне формування ПЕТ-преформ, кожен крок від встановлення температури до вибору сировини має суворо контролюватися.
ПЕТ є гігроскопічним матеріалом. Якщо вміст води занадто високий, під час високотемпературної обробки відбудеться гідроліз, і молекулярний ланцюг ПЕТ розірветься та термічно розкладеться з утворенням ацетальдегіду. Фізичні та механічні властивості значно знижуються, а швидкість кристалізації знижується. Збільшуючи швидкість, частина преформи буде кристалізуватися, що вплине на якість преформи. Перед литтям під тиском преформи, гранули ПЕТ повинні бути висушені до вмісту вологи 0,06% або менше, що може дати хорошу некристалічну прозору преформу.
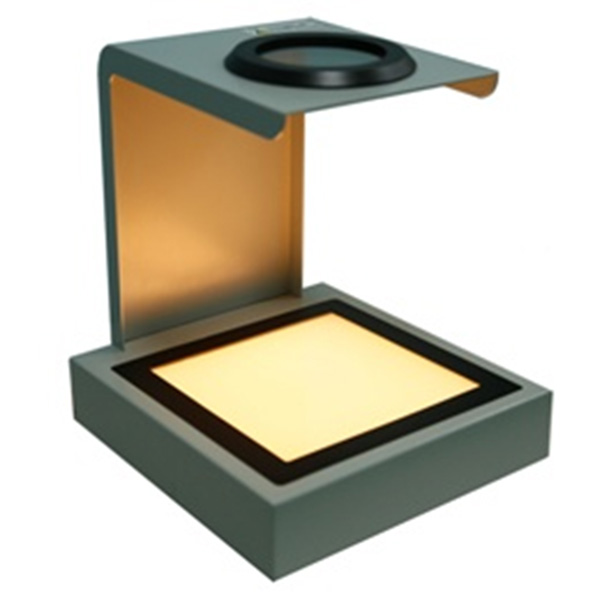
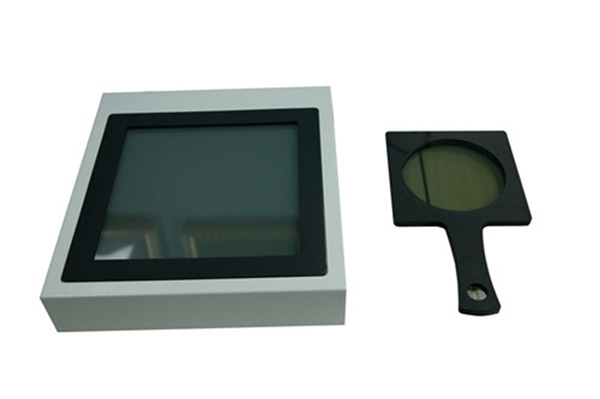
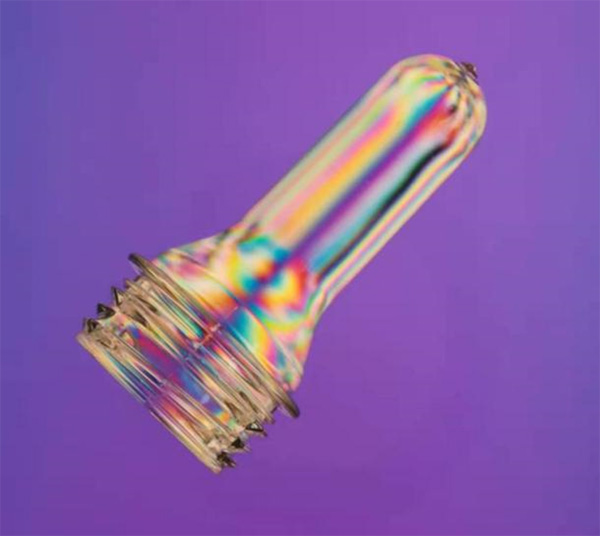
Під поляризаційним світлом кристалізація стає більш помітною. Переглядач штамів Полярископ — це спеціалізований оптичний прилад для виявлення типових дефектів у преформах. Він забезпечує 2 кути для проведення ретельного аналізу кожної преформи.
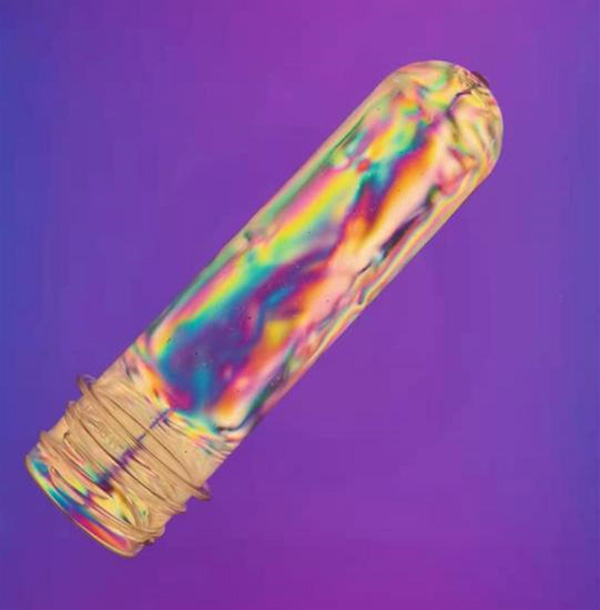
Для сухого повітря температура точки роси повинна бути від -30°C до -40°C. Встановіть температуру від 180°C до 185°C і сушіть приблизно 240 хвилин.
На першому етапі — лиття під тиском. Преформу формують шляхом впорскування розплавленого клею в порожнину, а потім швидкого охолодження преформи до температури нижче температури кристалізації, таким чином утворюючи прозору преформу.
Другий крок полягає в нагріванні преформи до температури, вищій за точку склування, а потім її розтягуванні для видування та охолодження формованого тіла.
Одноетапний процес полягає в тому, щоб завершити лиття під тиском і видування в одній машині, а потім охолодити преформу до температури, нижчої за температуру кристалізації, але все ще підтримувати термопружний стан, і, нарешті, видувати в пляшку.
Двоступеневий процес завершується двома машинами, машиною для лиття під тиском і машиною для порожнистого формування. По-перше, після того, як машина для лиття під тиском виготовляє преформу, преформу охолоджують до температури затвердіння, виймають і охолоджують до кімнатної температури. Коли пляшку видувають, її відправляють у порожнисту формувальну машину для нагрівання преформи до температури видування, а потім для видувного та холодного формування. На додаток до процесу екструзії, більшість умов процесу лиття під тиском для формування преформ ПЕТ використовують лиття під тиском для виготовлення преформ.
Литі під тиском преформи повинні зберігатися більше 24 годин, перш ніж їх можна буде використовувати. Преформи, які не використовувалися після нагрівання, повинні зберігатися більше 48 годин для повторного нагрівання для використання. Термін зберігання преформ не може перевищувати півроку.


