


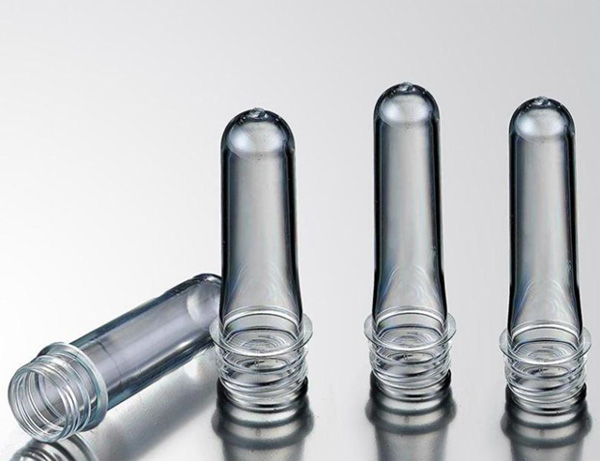
Tā kā pasaulē pieaug pieprasījums pēc PET plastmasas pudelēm, uzmanības centrā ir arī sagataves, ko izmanto PET plastmasas pudeļu ražošanā. Lai nodrošinātu nevainojamu PET sagatavju veidošanu, katrs solis no temperatūras iestatīšanas līdz izejvielu izvēlei ir stingri jākontrolē.
PET ir higroskopisks materiāls. Ja ūdens saturs ir pārāk augsts, augstas temperatūras apstrādē notiks hidrolīze, un PET molekulārā ķēde tiks pārrauta un termiski sadalīta, veidojot acetaldehīdu. Fizikālās un mehāniskās īpašības ir ievērojami samazinātas, un kristalizācijas ātrums ir samazināts. Palielinot ātrumu, daļa sagataves izkristalizējas, kas ietekmēs sagataves kvalitāti. Pirms sagataves iesmidzināšanas formēšanas PET granulas jāizžāvē līdz mitruma saturam 0,06% vai mazāk, lai iegūtu labu nekristāliski caurspīdīgu sagatavi.
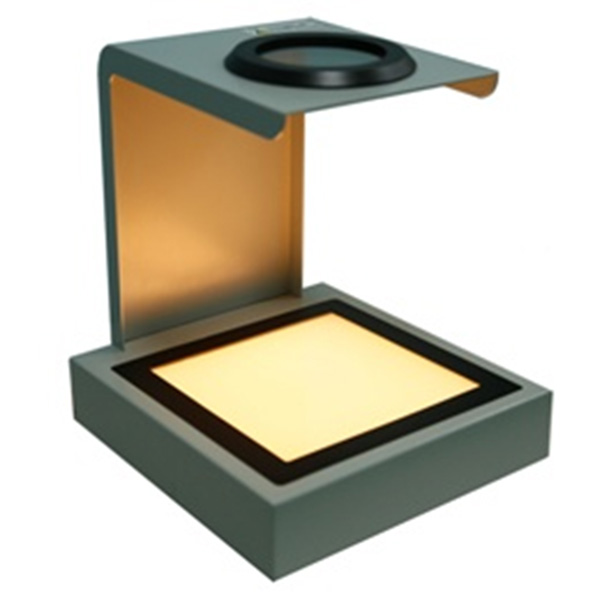
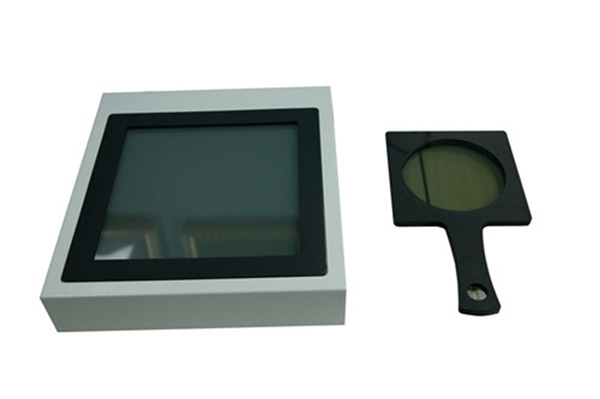
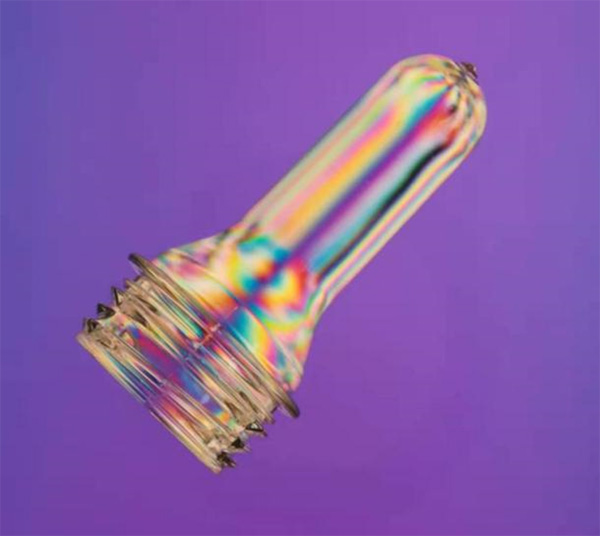
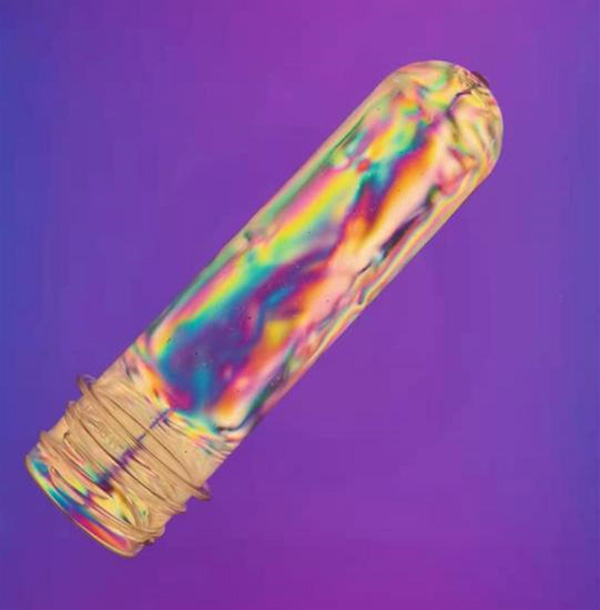
Polarizējošā gaismā kristalizācija kļūst redzamāka. Celma skatītājs Polariskops ir specializēts optiskais instruments, lai atklātu kopīgus defektus sagatavēs. Tas nodrošina 2 leņķus, lai veiktu rūpīgu analīzi ar katru sagatavi.
Sausam gaisam rasas punkta temperatūrai jābūt no -30°C līdz -40°C. Iestatiet temperatūru no 180°C līdz 185°C un žāvējiet apmēram 240 minūtes.
Pirmajā posmā injekcijas formēšana. Sagatavi veido, iesmidzinot izkausētu līmi dobumā un pēc tam ātri atdzesējot sagatavi līdz kristalizācijas temperatūrai, tādējādi veidojot caurspīdīgu sagatavi.
Otrais solis ir sagataves uzsildīšana līdz temperatūrai, kas ir augstāka par stiklojuma pārejas punktu, un pēc tam izstiept to, lai izpūstu un atdzesētu formēto korpusu.
Vienpakāpes process ir pabeigt iesmidzināšanu un izpūšanu tajā pašā mašīnā un pēc tam atdzesēt sagatavi līdz temperatūrai, kas ir zemāka par kristalizācijas temperatūru, tomēr saglabājot termoelastīgo stāvokli un beidzot iepūšot pudelē.
Divpakāpju procesu pabeidz divas mašīnas, iesmidzināšanas formēšanas mašīna un dobā formēšanas mašīna. Pirmkārt, pēc tam, kad iesmidzināšanas formēšanas mašīna ir izgatavojusi sagatavi, sagatavi atdzesē līdz sacietēšanas temperatūrai, izņem un atdzesē līdz istabas temperatūrai. Kad pudele tiek izpūsta, tā tiek nosūtīta uz dobu formēšanas mašīnu, lai sagatavi uzsildītu līdz pūšanas temperatūrai, un pēc tam formēšana ar pūšanu un aukstā formēšana. Papildus ekstrūzijas formēšanas procesam lielākajā daļā PET sagatavju formēšanas iesmidzināšanas procesa apstākļu sagatavju izgatavošanai tiek izmantota iesmidzināšana.
Iesmidzināšanas formas sagataves jāuzglabā ilgāk par 24 stundām, pirms tās var izmantot. Sagataves, kas netiek izmantotas pēc karsēšanas, jāuzglabā ilgāk par 48 stundām, lai tās izmantotu atkārtoti. Sagatavju glabāšanas laiks nedrīkst pārsniegt sešus mēnešus.


