


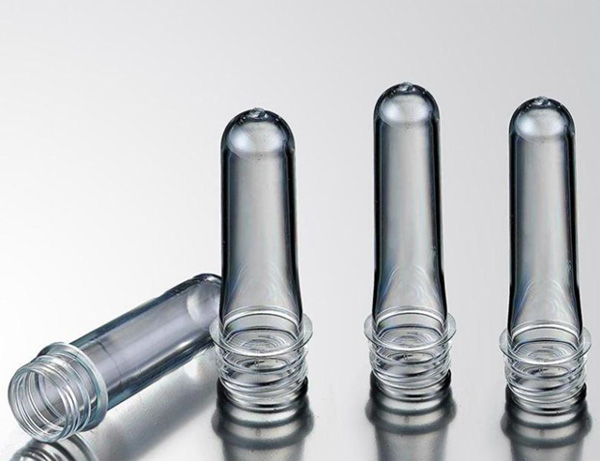
Seoses ülemaailmse kasvava nõudlusega PET-plastpudelite järele on fookusesse tõusnud ka PET-plastpudelite valmistamiseks kasutatavad toorikud. PET-toorikute täiusliku vormimise tagamiseks tuleb iga sammu temperatuuri seadmisest kuni tooraine valikuni rangelt kontrollida.
PET on hügroskoopne materjal. Kui veesisaldus on liiga kõrge, toimub kõrgel temperatuuril töötlemisel hüdrolüüs ning PET-i molekulaarahel katkeb ja termiliselt laguneb, et tekiks atseetaldehüüd. Füüsikalised ja mehaanilised omadused vähenevad oluliselt ning kristalliseerumiskiirus väheneb. Kiiruse suurendamisel osa toorikust kristalliseerub, mis mõjutab tooriku kvaliteeti. Enne tooriku survevalu tuleb PET-graanulid kuivatada niiskusesisalduseni 0,06% või vähem, et saada hea mittekristalliline läbipaistev toorik.
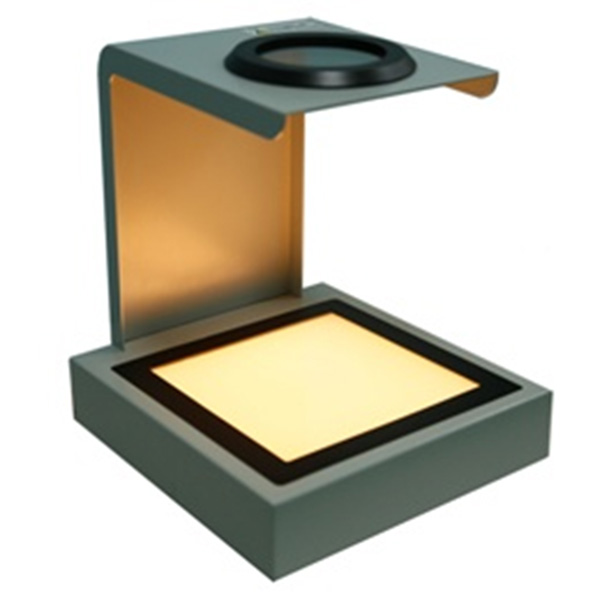
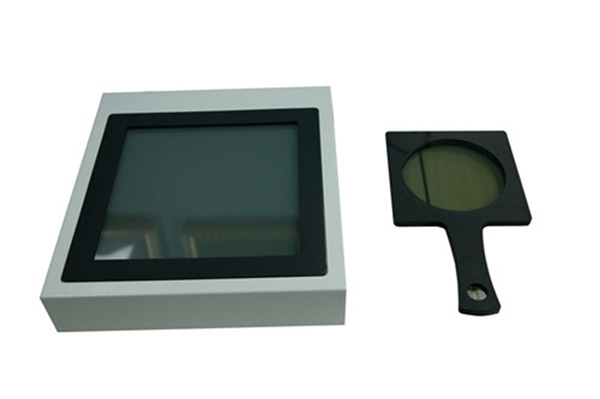
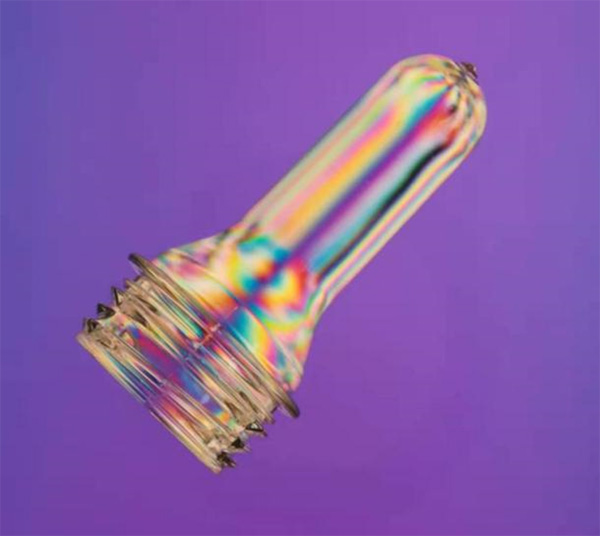
Polariseeriva valguse all muutub kristalliseerumine nähtavamaks. Tüvevaatur Polariskoop on spetsiaalne optiline instrument, mis tuvastab eelvormide tavalisi defekte. See pakub 2 nurka iga tooriku põhjalikuks analüüsiks.
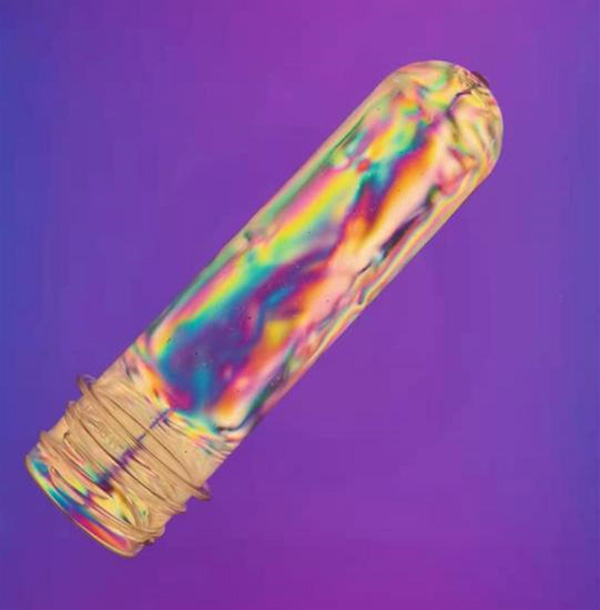
Kuiva õhu puhul peab kastepunkti temperatuur olema vahemikus -30°C kuni -40°C. Seadke temperatuur vahemikku 180°C kuni 185°C ja kuivatage umbes 240 minutit.
Esimeses etapis survevalu. Toorik moodustatakse sulaliimi süstimisega õõnsusse ja seejärel tooriku kiire jahutamisega alla kristallisatsioonitemperatuuri, moodustades seeläbi läbipaistva tooriku.
Teine samm on eelvormi kuumutamine klaasistumispunktist kõrgema temperatuurini ja seejärel venitamine vormitud korpuse puhumiseks ja jahutamiseks.
Üheetapiline protsess on süstimise ja puhumisvormimise lõpetamine samas masinas ning tooriku jahutamine kristallisatsioonitemperatuurist madalamale temperatuurile, kuid siiski termoelastse oleku säilitamine ja lõpuks pudelisse puhumine.
Kaheetapilise protsessi lõpetavad kaks masinat, survevalumasin ja õõnesvormimismasin. Esiteks, pärast seda, kui survevalumasin on tooriku valmistanud, jahutatakse toorik tahkestumise temperatuurini, võetakse välja ja jahutatakse toatemperatuurini. Kui pudel on puhutud, saadetakse see õõnesvormimismasinasse, et soojendada toorik puhumistemperatuurini ning seejärel puhuda vormimine ja külmvormimine. Lisaks ekstrusioonvormimisprotsessile kasutatakse enamikus PET-toorikute vormimise survevaluprotsessi tingimustes eelvormide valmistamiseks survevalu.
Injektsioonvormitud toorikuid tuleb enne kasutamist hoida üle 24 tunni. Toorikud, mida pärast kuumutamist ei kasutata, tuleb säilitada rohkem kui 48 tundi, et neid kasutamiseks uuesti soojendada. Toorikute säilivusaeg ei tohi ületada kuut kuud.


