


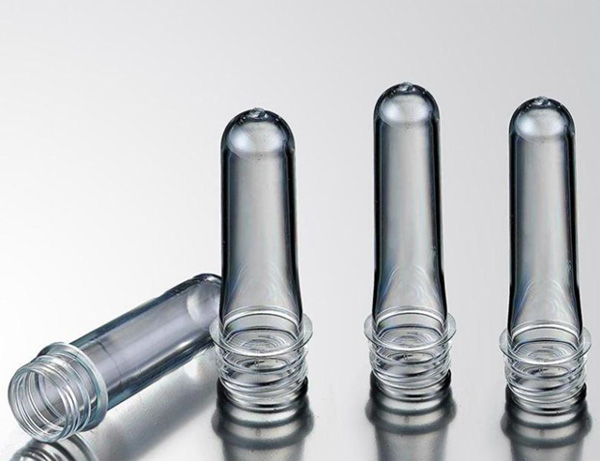
PET պլաստիկ շշերի գլոբալ աճող պահանջարկի պատճառով PET պլաստիկ շշերի արտադրության համար օգտագործվող պատրաստուկները նույնպես ուշադրության կենտրոնում են հայտնվել: PET-ի պատրաստուկների կատարյալ ձևավորումն ապահովելու համար անհրաժեշտ է խստորեն վերահսկել յուրաքանչյուր քայլ՝ սկսած ջերմաստիճանի կարգավորումից մինչև հումքի ընտրություն:
PET-ը հիգրոսկոպիկ նյութ է: Եթե ջրի պարունակությունը չափազանց բարձր է, հիդրոլիզը տեղի կունենա բարձր ջերմաստիճանի մշակման դեպքում, և PET մոլեկուլային շղթան կկոտրվի և ջերմային կերպով կքայքայվի՝ արտադրելով ացետալդեհիդ: Ֆիզիկական և մեխանիկական հատկությունները զգալիորեն կրճատվում են, իսկ բյուրեղացման արագությունը նվազում է: Արագությունը մեծացնելով՝ նախածանցի մի մասը կբյուրեղանա, ինչը կազդի նախածանցի որակի վրա: Նախքան պատրաստուկի ներարկման ձևավորումը, PET գնդիկները պետք է չորացվեն մինչև 0,06% կամ ավելի ցածր խոնավության պարունակություն, ինչը կարող է լավ ոչ բյուրեղային թափանցիկ նախապատմություն ստեղծել:
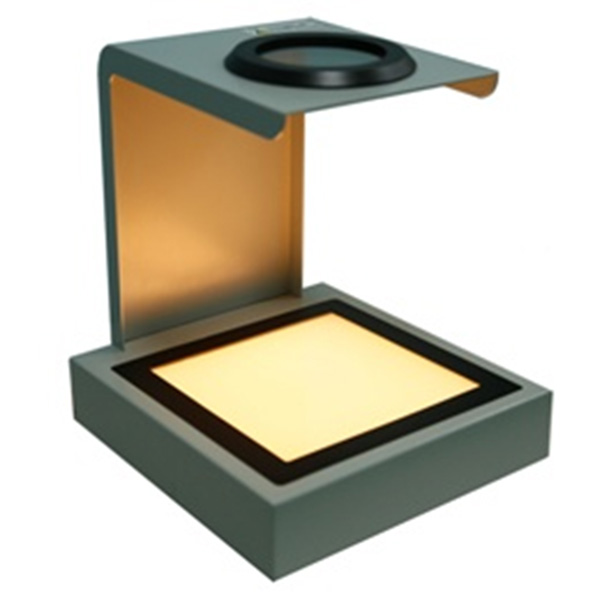
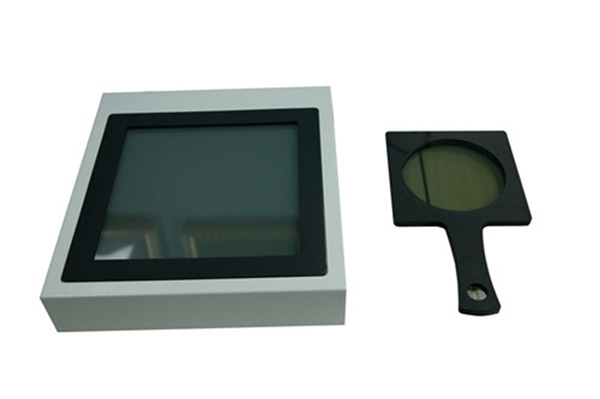
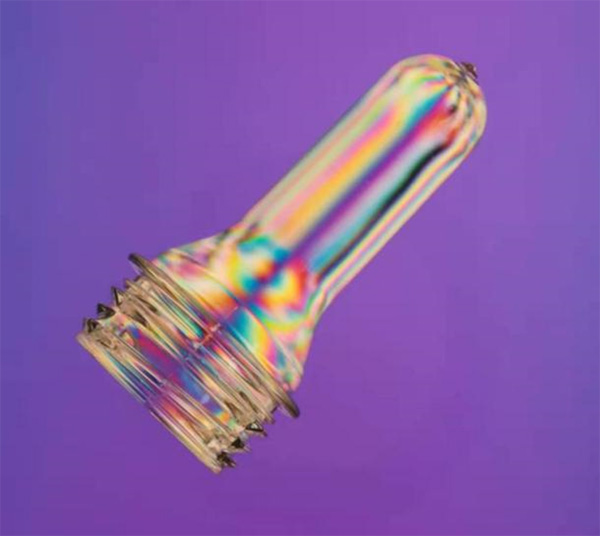
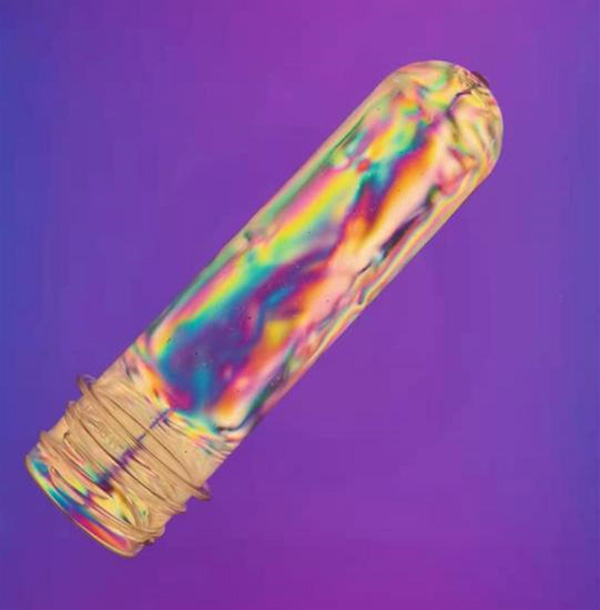
Բևեռացնող լույսի ներքո բյուրեղացումն ավելի տեսանելի է դառնում: Strain Viewer Polariscope-ը մասնագիտացված օպտիկական գործիք է, որը թույլ է տալիս հայտնաբերել նախածանցի ընդհանուր թերությունները: Այն ապահովում է 2 անկյուն՝ յուրաքանչյուր նախածանցի հետ մանրակրկիտ վերլուծություն ունենալու համար:
Չոր օդի համար ցողի կետի ջերմաստիճանը պետք է լինի -30°C-ից -40°C: Ջերմաստիճանը դրեք 180°C-ից 185°C և չորացրեք մոտ 240 րոպե:
Առաջին քայլում, ներարկման համաձուլվածքներ: Նախաֆորմը ձևավորվում է խոռոչի մեջ հալած սոսինձ ներարկելով, այնուհետև արագորեն սառեցնելով նախածանցը մինչև բյուրեղացման ջերմաստիճանից ցածր՝ դրանով իսկ ձևավորելով թափանցիկ նախածանց:
Երկրորդ քայլը նախածանցը տաքացնելն է ավելի բարձր ջերմաստիճանի, քան ապակու անցման կետը, այնուհետև ձգել այն՝ փչելու և կաղապարված մարմինը սառեցնելու համար:
Մեկ քայլ գործընթացն այն է, որ ավարտվի ներարկման և փչելու ձևավորումը նույն մեքենայում, այնուհետև նախածանցը սառեցրեք բյուրեղացման ջերմաստիճանից ցածր ջերմաստիճանի, բայց դեռ պահպանեք թերմոէլաստիկ վիճակը և վերջապես փչեք շշի մեջ:
Երկքայլ գործընթացն ավարտվում է երկու մեքենաներով՝ ներարկման համաձուլվածքների մեքենա և խոռոչի կաղապարման մեքենա: Նախ, այն բանից հետո, երբ ներարկման ձուլման մեքենան արտադրում է նախածանցը, նախաֆորմը սառչում է մինչև պնդացման ջերմաստիճանը, հանվում և սառչում սենյակային ջերմաստիճանում: Երբ շիշը փչում է, այն ուղարկվում է սնամեջ կաղապարման մեքենա՝ նախածանցը մինչև փչման ջերմաստիճանը տաքացնելու, այնուհետև փչելու և սառը ձևավորման համար: Ի հավելումն արտամղման կաղապարման գործընթացին, PET նախնական ձևավորման համար ներարկման ձևավորման գործընթացի պայմանների մեծ մասը օգտագործում է ներարկման համաձուլվածք՝ նախաֆորմաներ պատրաստելու համար:
Ներարկման կաղապարված պատրաստուկները պետք է պահվեն ավելի քան 24 ժամ, նախքան դրանք օգտագործելը: Տաքացումից հետո չօգտագործվող պատրաստուկները պետք է պահվեն ավելի քան 48 ժամ, որպեսզի դրանք նորից տաքացվեն օգտագործման համար: Պատրաստուկների պահպանման ժամկետը չի կարող գերազանցել վեց ամիսը:


