


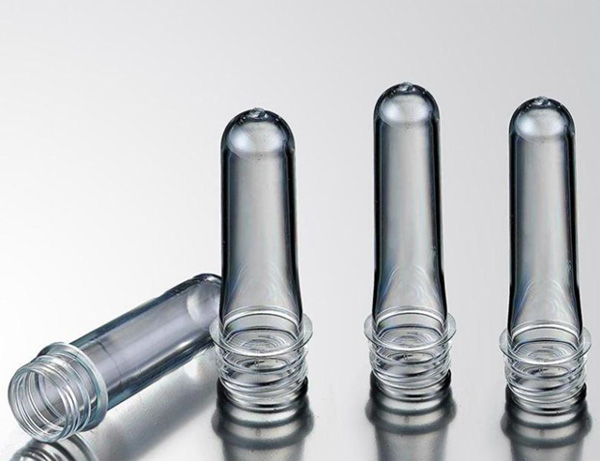
PET plastik butilkalarga global talab ortib borayotganligi sababli, PET plastik butilkalarni ishlab chiqarish uchun ishlatiladigan preformlar ham diqqat markazida bo'ldi. PET preformlarining mukammal shakllanishini ta'minlash uchun haroratni sozlashdan xom ashyo tanlashgacha bo'lgan har bir qadam qat'iy nazorat qilinishi kerak.
PET gigroskopik materialdir. Agar suv miqdori juda yuqori bo'lsa, yuqori haroratli ishlov berishda gidroliz sodir bo'ladi va PET molekulyar zanjiri buziladi va asetaldegid ishlab chiqarish uchun termal parchalanadi. Jismoniy va mexanik xususiyatlar sezilarli darajada kamayadi va kristallanish tezligi kamayadi. Tezlikni oshirib, preformning bir qismi kristallanadi, bu preform sifatiga ta'sir qiladi. Preformni in'ektsion kalıplamadan oldin, PET pelletlari namlik miqdori 0,06% yoki undan kam bo'lgan darajada quritilishi kerak, bu esa yaxshi kristall bo'lmagan shaffof preform ishlab chiqarishi mumkin.
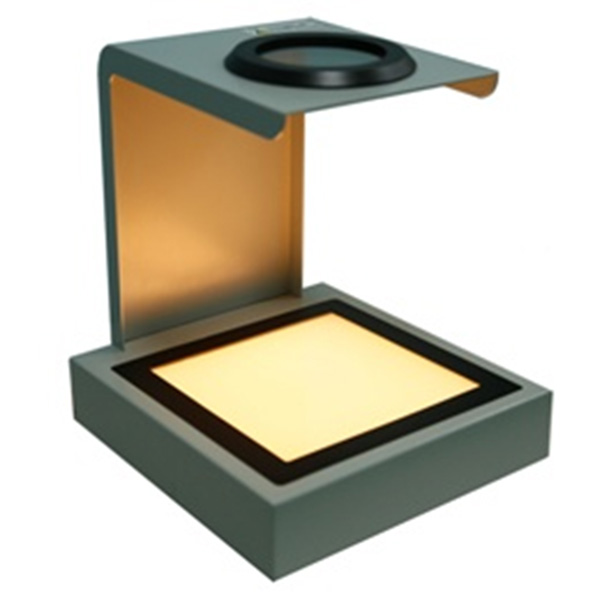
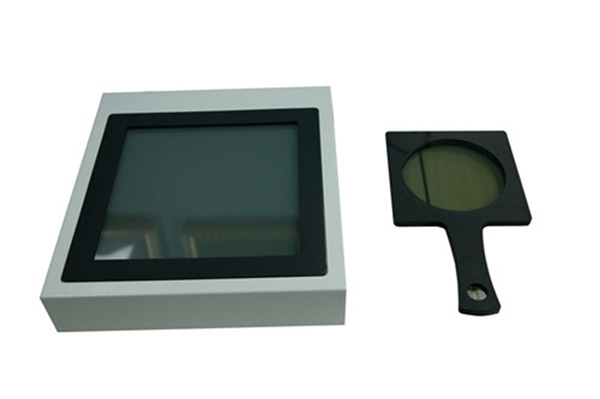
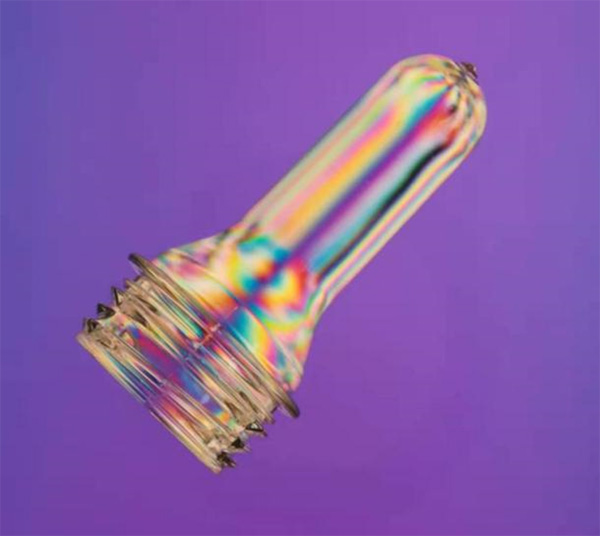
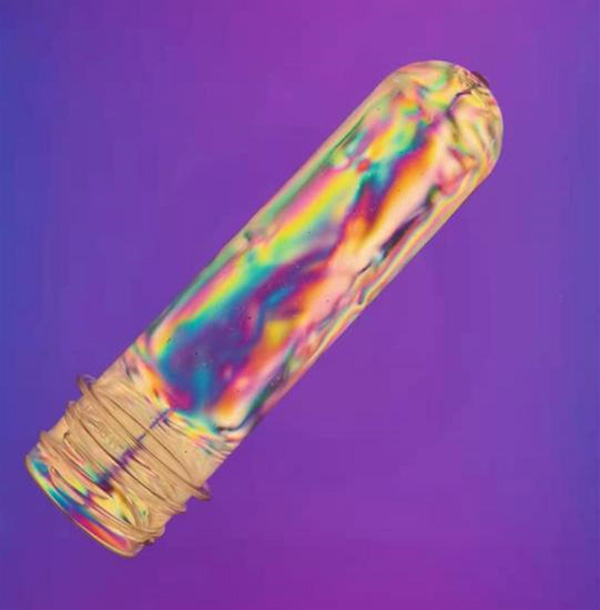
Polarizatsiya nuri ostida kristallanish yanada ko'rinadi. Strein Viewer Polariskop - bu preformlarning umumiy nuqsonlarini aniqlash uchun maxsus optik asbob. Har bir preform bilan to'liq tahlil qilish uchun 2 burchakni ta'minlaydi.
Quruq havo uchun shudring nuqtasi harorati -30 ° C dan -40 ° C gacha bo'lishi kerak. Haroratni 180 ° C dan 185 ° C gacha o'rnating va taxminan 240 daqiqa quriting.
Birinchi bosqichda inyeksion kalıplama. Preform bo'shliqqa eritilgan elim quyish orqali hosil bo'ladi, so'ngra preformni kristallanish haroratidan pastga tez sovutish va shu bilan shaffof preform hosil qiladi.
Ikkinchi qadam, preformni shisha o'tish nuqtasidan yuqori haroratga qizdirish va keyin uni puflash va kalıplanmış tanani sovutish uchun cho'zishdir.
Bir bosqichli jarayon - xuddi shu mashinada quyish va puflashni yakunlash, so'ngra preformni kristallanish haroratidan pastroq haroratga sovutish, ammo termoelastik holatni saqlab qolish va nihoyat shishaga puflash.
Ikki bosqichli jarayon ikkita mashina, qarshi kalıplama mashinasi va ichi bo'sh kalıplama mashinasi bilan yakunlanadi. Birinchidan, inyeksion kalıplama mashinasi preformni ishlab chiqargandan so'ng, preform qotib qolish haroratiga qadar sovutiladi, chiqariladi va xona haroratiga sovutiladi. Shisha puflanganda, preformni puflash haroratiga qizdirish uchun ichi bo'sh kalıplama mashinasiga yuboriladi, keyin esa puflash va sovuq kalıplama. Ekstrusion kalıplama jarayoniga qo'shimcha ravishda, PET preform kalıplama uchun qarshi kalıplama jarayoni shartlarining aksariyati preformlarni tayyorlash uchun qarshi kalıplamadan foydalanadi.
Inyeksion kalıplanmış preformlar foydalanishdan oldin 24 soatdan ko'proq vaqt davomida saqlanishi kerak. Isitishdan keyin ishlatilmaydigan preformlarni ishlatish uchun qayta isitish uchun 48 soatdan ko'proq vaqt davomida saqlash kerak. Preformlarni saqlash muddati olti oydan oshmasligi kerak.


