


Pri výrobe keramického substrátu Active Metal Brazing (AMB) výrobcovia čelia jedinečným technickým prekážkam. Hrubé medené vrstvy a aktívne kovy ako titán alebo striebro vytvárajú zreteľné chemické výzvy. Vďaka týmto materiálom je proces leptania vysoko náchylný na bočné podrezanie. Nekontrolované faktory leptania rýchlo vedú k vážnym tepelným prekážkam. Znižujú prúdovú kapacitu a zvyšujú mieru šrotu. Tieto poruchy kriticky ovplyvňujú vysoko spoľahlivé aplikácie. Bežné príklady zahŕňajú napájacie moduly EV a vysokofrekvenčné systémy na ukladanie energie.
Na vyriešenie tohto problému nasadzujte PTC špecializované Zariadenie na kontrolu leptacieho faktora AMB . Táto technológia posúva operácie z reaktívneho triedenia kvality priamo k proaktívnemu riadeniu procesov. Náš sprievodca poskytuje výrobným riaditeľom a procesným inžinierom rámec vysoko založený na dôkazoch. Naučíte sa hodnotiť, implementovať a optimalizovať tieto kľúčové kontrolné systémy. Používatelia môžu s istotou maximalizovať výnosy z výroby a zaručiť prísnu zhodu spolu so štandardnými protokolmi testovania polovodičov.
Ochrana proti výťažnosti: Monitorovanie faktora leptania (pomer hĺbky leptania k bočnému podrezaniu) zabraňuje katastrofálnym tepelným a elektrickým poruchám v substrátoch AMB.
Hodnotenie zariadenia: Skutočná kontrola AMB vyžaduje 3D profilovanie s vysokým rozlíšením, ktoré je schopné zvládnuť vysoko reflexné medené povrchy a deformáciu substrátu, nad rámec možností štandardného 2D AOI.
Procesná integrácia: Najvyššia návratnosť investícií pochádza z integrácie kontrolných údajov priamo do spätnoväzbovej slučky výroby na úpravu koncentrácie leptadla a tlaku striekania v reálnom čase.
Výber dodávateľa: Užší zoznam zariadení založený na opakovateľnosti merania (Gauge R&R), rýchlostiach priepustnosti a integrácii s existujúcimi systémami kontroly void rate a SPC (Statistical Process Control).
Zvládnutie faktora leptania určuje maximálnu spoľahlivosť vášho produktu. Výrobcovia spájajú extrémne hrubé medené vrstvy na keramické základne. Tieto bázy zvyčajne pozostávajú z nitridu kremíka (Si3N4) alebo nitridu hliníka (AlN). Proces spájania sa spolieha na veľmi tenkú aktívnu kovovú vrstvu. Leptanie tejto kompozitnej štruktúry prináša silnú chemickú dynamiku. Leptacia kvapalina ľahko napadne odkrytú meď smerom nadol. Bočné steny však útočí aj bočne. Hrubá meď vyžaduje dlhší čas v chemickom kúpeli. Táto dlhodobá expozícia dramaticky zvyšuje riziko laterálnej erózie.
Inžinieri definujú faktor leptania matematicky. Predstavuje presný pomer celkovej hĺbky leptania vydelenej laterálnym podrezaním. Vyšší číselný faktor znamená rovnejšiu a kolmejšiu bočnú stenu. Rovnejšie bočné steny sa priamo premietajú do vynikajúceho výkonu produktu. Dokonale zachovávajú zamýšľanú geometriu stopy. Nízky faktor indikuje silné podrezanie. Medená stopa vyzerá ako huba. Horná šírka zostáva široká, ale základňa sa nebezpečne zužuje.
Neschopnosť kontrolovať tento pomer má zničujúce fyzické následky. Nízky faktor leptania znižuje hornú plochu povrchu, ktorá je k dispozícii na spájanie drôtov. Zariadenie má problémy s bezpečným pripojením káblov k narušeným stopám. Ešte dôležitejšie je, že podrezanie vytvára nebezpečné body koncentrácie stresu. Tieto body sedia priamo na krehkom rozhraní keramika-kov.
Bežné zlyhania spojené so závažným podhodnotením zahŕňajú:
Delaminácia počas tepelného cyklovania: Ostré podrezania pôsobia ako klinové body. Opakované zahrievanie a chladenie odtrháva meď od keramiky.
Súčasné úzke miesta: Zúžené základne obmedzujú tok elektrónov. Stopa sa pri veľkom zaťažení neočakávane zahrieva.
Riziká iskrenia: Nepredvídateľné geometrie znižujú efektívnu dielektrickú vzdialenosť medzi paralelnými dráhami.
Zabezpečenie zmlúv pre automobilový priemysel a výrobu polovodičov Tier-1 si vyžaduje bezchybné riadenie procesov. Používatelia už neakceptujú základné triedenie na konci riadku. Požadujú zdokumentovanú štatistickú stabilitu. Vykonávanie prísnych Kontrola leptacieho faktora funguje ako povinná schopnosť. Dokazuje to, že vaša výrobná linka proaktívne obmedzuje odchýlky. Premieňa jednoduchú bránu kvality na silnú konkurenčnú výhodu.
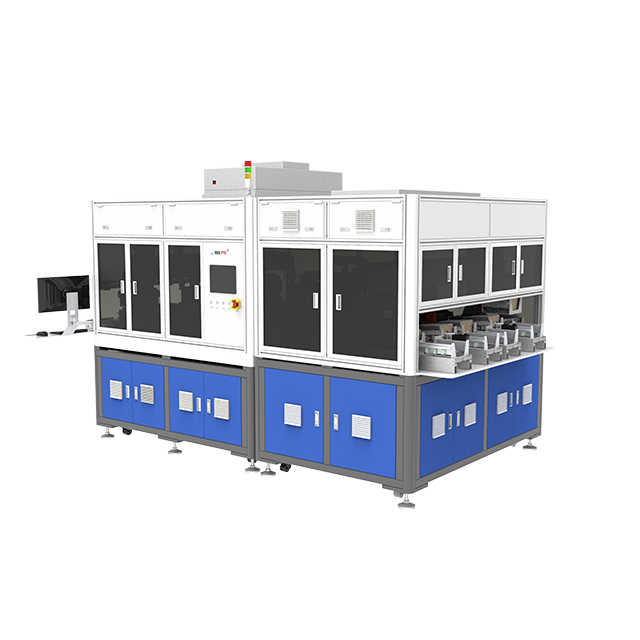
Výber správneho hardvéru si vyžaduje hlboké pochopenie optickej fyziky. Tradičné metódy tu veľkolepo zlyhávajú. Musíte vyhodnotiť technológie schopné presného topografického mapovania.
Štandardnej 2D automatizovanej optickej kontrole (AOI) zásadne chýba vnímanie hĺbky. Zachytáva ploché obrázky priamo nad substrátom. 2D AOI vyniká pri hľadaní povrchových škrabancov alebo meraní šírky hornej čiary. Nevidí skryté bočné podrezanie. Nemôže presne zmerať vertikálny profil bočnej steny. Skutočná kontrola kvality AMB vyžaduje 3D profilovanie. Pokročilé systémy využívajú konfokálnu mikroskopiu, laserovú trianguláciu alebo štruktúrovanú svetelnú projekciu. Tieto technológie merajú presnú hĺbku a presný uhol bočnej steny súčasne.
Porovnávacia tabuľka: 2D AOI vs. 3D profilovanie pre AMB substráty |
||
Funkcia |
Štandardné 2D AOI |
Kontrola 3D profilovania |
|---|---|---|
Typ merania |
Zobrazovanie plochého povrchu (os X, Y) |
Topografické mapovanie (os X, Y, Z) |
Detekcia podrezania |
Nemožné (skryté z pohľadu zhora) |
Vysoká presnosť pomocou uhlovej optiky/laserov |
Meranie hĺbky |
Vyžaduje deštruktívny prierez |
Okamžité, nedeštruktívne inline meranie |
Primárny prípad použitia |
Povrchové škrabance, oxidácia, škvrny |
Faktor leptania, objemová analýza, deformácia |
Čerstvo naleptaná meď predstavuje masívne prekážky odrazivosti. Lesklý povrch pôsobí ako zložité zrkadlo. Lasery a LED sa nepredvídateľne odrážajú od štruktúry kryštalického zrna. Tento zrkadlový odraz vytvára oslepujúce odlesky. Zle navrhnutá optika registruje tento odlesk ako falošné topografické hroty. Premium Inšpekčné zariadenie AMB využíva špecializované osvetľovacie algoritmy. Viacuhlové svetelné polia osvetľujú stopu z rôznych vektorov. Softvér potom tieto expozície spojí dohromady. To úplne eliminuje chybné dátové body spôsobené oslnením.
Vysoko spoľahlivé obvody vyžadujú extrémnu presnosť. Hardvér musí zaručiť submikrónové tolerancie rozlíšenia. Operátori potrebujú súbežné merania šírky hornej čiary, šírky spodnej čiary a presnej hĺbky výkopu. Chýbajúci len jeden rozmer kazí výpočet faktora leptania.
Okrem toho musí systém detekovať špecifické zvyšky materiálu. Aktívne kovy ako titán alebo striebro sa v chemických kúpeľoch správajú inak ako meď. Niekedy leptadlo dokonale odstráni meď, ale zanechá za sebou mikroskopické zvyšky aktívneho kovu. Tieto vodivé zvyšky sedia priamo na holú keramiku medzi stopami. Neskôr spôsobujú katastrofálne skraty. Systémy najvyššej úrovne okamžite identifikujú a označia tieto špecifické kovové anomálie.
Integrácia nových metrologických nástrojov si vyžaduje starostlivé logistické plánovanie. Hardvér musíte hladko zaradiť do existujúceho pracovného postupu.
Inžinieri sa musia najprv rozhodnúť, kde je zariadenie fyzicky umiestnené. Obe stratégie umiestnenia ponúkajú výrazné výhody a kompromisy.
Offline odber vzoriek: Zariadenie umiestnite do špeciálneho laboratória. Technici ručne nosia dávky na meranie. Offline jednotky často poskytujú najvyššie možné rozlíšenie. Fungujú perfektne pre fázy výskumu a vývoja alebo počiatočnú validáciu šarže. Zavádzajú však značnú latenciu.
Inline integrácia: Senzor nainštalujete priamo nad dopravný pás hneď po leptacom a čistiacom module. Inline umiestňovanie poskytuje okamžitú spätnú väzbu procesu s vysokou úrovňou akcie. Hlavnou výzvou je prispôsobenie rýchlosti. Skenovací modul sa musí zhodovať s presnou priepustnou rýchlosťou linky mokrého procesu.
Hardvér poskytuje dáta, ale inžinieri musia definovať pravidlá. Potrebujete prísne horné a dolné kontrolné limity pre váš faktor leptania.
Definujte požiadavky na aplikáciu: Rôzne produkty vyžadujú rôzne geometrie. Vysokofrekvenčné komunikačné moduly potrebujú výnimočne ostré horné okraje pre integritu signálu. Vysokoprúdové moduly EV uprednostňujú masívne spodné šírky pre rozptyl tepla.
Nastavenie kontrolného pásma: Stanovte cieľový pomer faktora leptania. Inžinieri sa zvyčajne zameriavajú na faktor nad 3,0. Nastavte varovné limity mierne pod ideálnym cieľom. Nastavte prísne limity odmietnutia tam, kde zlyhá štrukturálna integrita.
Monitorovanie odchýlky: Sledujte základnú líniu počas niekoľkých zmien. Všimnite si, ako chemická degradácia dynamicky ovplyvňuje pomer.
Údaje sa stanú cennými len vtedy, keď spustia nápravné opatrenia. Kontrolný systém musí komunikovať priamo s kontrolórom leptacej linky.
Identifikujte posuny: Softvér deteguje pomalý, stabilný pokles faktora leptania na 50 paneloch. To naznačuje, že chemický kúpeľ stráca účinnosť.
presnosť je najdôležitejšia na celom svete, neviete, že toto je vždy strom. Neviete, že si veľmi vážime vaše názory, ceníme si vaše názory vďaka za objednávku ste vždy náš obľúbený zákazník
Úpravy spúšťača: Systém odošle automatický signál proti prúdu. Riadiaca jednotka reaguje úpravou špecifických parametrov.
Vykonajte zmeny: Regulátor môže mierne zvýšiť teplotu leptadla. Môže upraviť špecifickú hmotnosť alebo vstreknúť čerstvé ióny Cu. Alternatívne môže meniť tlak rozprašovacej trysky mechanicky. Táto uzavretá slučka zabraňuje vzniku odpadu skôr, ako k nemu dôjde.
Zavedenie vysoko citlivého optického zariadenia na odolnú výrobnú podlahu predstavuje prirodzené výzvy. Predvídanie týchto rizík zabezpečuje hladkú fázu nasadenia.
Deformácia substrátu predstavuje najbežnejšiu fyzickú prekážku. Keramické substráty AMB sú vystavené extrémnemu tepelnému namáhaniu počas fázy spájkovacej pece. Chladenie vytvára nerovnomerné rýchlosti kontrakcie medzi hrubým medeným a keramickým jadrom. To spôsobí, že sa celý panel mierne prehne. Dokonca aj 50-mikrónový luk ničí 3D sken s pevným ohniskom. Pokročilé Systémy kontroly keramických substrátov využívajú dynamické ohniskové sledovanie. Optická hlava jazdí na mikroskopickom vzduchovom vankúši alebo využíva rýchle motory automatického zaostrovania. Perfektne jazdí na 'vlne' zdeformovaného panelu. Niektoré systémy využívajú počas kontrolného cyklu aj jemné mechanické vyrovnávacie svorky, ktoré zaručujú prísnu presnosť merania.
Riadenie falošných poplachov a negatívov si vyžaduje dôsledné ladenie softvéru. Príliš citlivý stroj odmieta dokonale použiteľné substráty. To umelo zvyšuje vašu šrotovnosť a ničí ziskovosť. Naopak, falošne negatívne výsledky odosielajú chybné jednotky kritickým zákazníkom. Dôrazne odporúčame vykonať prísne testovanie Gauge R&R (opakovateľnosť a reprodukovateľnosť). Vykonajte tento protokol opakovane počas počiatočnej skúšobnej fázy. Prejdite strojom presne ten istý zdeformovaný panel tridsaťkrát. Rozptyl v hlásenom faktore leptania musí zostať matematicky zanedbateľný.
Dátové silá predstavujú veľké organizačné riziko. Samostatné kontrolné stanice nútia operátorov exportovať dáta manuálne cez USB disky. Tento prístup ničí sledovateľnosť. Moderné inteligentné továrne vyžadujú plne integrované ekosystémy. Pri hodnotení softvéru zdôraznite súlad so SECS/GEM. Uistite sa, že stroj ponúka robustnú dostupnosť API. Snímač musí privádzať nespracované údaje o rozmeroch priamo do zastrešujúceho výrobného systému (MES) továrne. Táto integrácia umožňuje inžinierom korelovať trendy leptania s teplotami pece spred troch dní.
Nákupy kapitálového vybavenia si vyžadujú objektívne hodnotenie založené na dôkazoch. Marketingové brožúry často zveličujú optické schopnosti na vysoko reflexných povrchoch.
Prísny Proof of Concept (PoC) predstavuje vašu najsilnejšiu ochranu. Nikdy nekupujte metrologický hardvér len na základe špecifikačného listu. Musíte požiadať o živý benchmarkový test. Pošlite predajcovi svoje najťažšie vzorky substrátu AMB. Zahŕňa panely so známymi variáciami leptania, agresívnym deformovaním a zložitými aktívnymi kovovými zvyškami. Požiadajte predajcu, aby naskenoval vzorky a vytvoril 3D topografické mapy. Ak ich softvér nedokáže presne rozlíšiť medenú bočnú stenu od keramickej základne, odstráňte ich zo svojho zoznamu.
Dôkladne zhodnoťte ich natívny softvér a možnosti SPC. Nespracované údaje z mračna bodov majú pre operátora linky nulovú hodnotu. Systém musí okamžite syntetizovať milióny údajových bodov do čitateľných informačných panelov. Softvér by mal natívne generovať automatizované štatistické kontrolné diagramy. Musí počítať CPK (index spôsobilosti procesu) nepretržite na pozadí. Okrem toho manažéri kvality potrebujú funkcie exportu jedným kliknutím na vytváranie správ o dodržiavaní predpisov pripravených na audit pre klientov z oblasti automobilového priemyslu.
Zvážte synergiu medzi navrhovaným hardvérom a vašimi ďalšími testovacími metódami. Spoľahlivosť substrátu závisí od viacerých odlišných metrík. Predajcovia ponúkajúci jednotné softvérové ekosystémy poskytujú obrovskú hodnotu. Ich softvér môže korelovať vaše nové údaje o leptacom faktore priamo s downstreamom testovanie polovodičového substrátu . Napríklad porovnanie presných geometrií podrezania s ultrazvukovými mapami miery pórovitosti poskytuje komplexný tepelný profil. Táto úroveň sledovateľnosti výrazne zjednodušuje analýzu základných príčin, keď modul neprejde záťažovým testom tepelného cyklovania.
Zvládnutie faktora leptania predstavuje prísnu a nespornú požiadavku na výrobu substrátu AMB s vysokou výťažnosťou. Hrubá meď a aktívne kovy trestajú nepresné chemické kontroly. Musíte prejsť za základné 2D kontroly povrchu. Implementácia správneho 3D topografického skenovania chráni vašich následných klientov pred katastrofálnymi tepelnými poruchami.
Výrobné tímy by mali uprednostniť extrémnu opakovateľnosť meraní pred surovou rýchlosťou skenovania. Rýchly stroj generujúci hlučné údaje plné oslnenia v konečnom dôsledku spomaľuje technické rozhodnutia. Zamerajte sa na dynamické sledovanie ohniska, viacuhlové osvetlenie a bezproblémovú integráciu MES.
Odporúčame inžinierskym tímom, aby okamžite preverili svoju aktuálnu mieru šrotu. Izolujte poruchy, ktoré sa výslovne týkajú defektov leptania alebo delaminácie. Kontaktujte špecializovaného predajcu metrológie ešte dnes. Vyžiadajte si vlastnú správu o kontrole vzoriek pomocou vlastných zdeformovaných panelov, aby ste videli skrytú topografiu svojich stôp.
Odpoveď: Neexistuje žiadne univerzálne číslo, pretože závisí od hrúbky medi a požiadaviek na rozstup riadkov. Faktor leptania väčší ako 3,0 je však vo všeobecnosti zameraný na výkonové moduly s vysokou hustotou, aby sa zabezpečilo minimálne podrezanie a primeraná plocha na spojenie drôtov.
Odpoveď: Nie. Štandardná AOI je obmedzená na 2D detekciu povrchových defektov (škrabance, oxidácia, šírka hornej čiary). Kontrola faktora leptania vyžaduje 3D topografické údaje na meranie hĺbky a skrytého podrezania na rozhraní substrátu.
Odpoveď: Obidve sú rozhodujúce pre tepelný manažment. Zatiaľ čo kontrola pórovitosti (zvyčajne pomocou skenovacej akustickej mikroskopie) deteguje nespojené oblasti pod meďou, kontrola faktora leptania zaisťuje, že okraje medi sú štrukturálne zdravé. Spolu tvoria úplný profil spoľahlivosti pre výkonové polovodičové substráty.


