


În producția de substraturi ceramice Active Metal Brazing (AMB), producătorii se confruntă cu obstacole tehnice unice. Straturile groase de cupru și metalele active precum titanul sau argintul creează provocări chimice distincte. Aceste materiale fac ca procesul de gravare să fie foarte susceptibil la tăierea laterală. Factorii de gravare necontrolați duc rapid la blocaje termice severe. Acestea reduc capacitatea de transport de curent și cresc ratele de deșeuri. Aceste defecțiuni au un impact critic asupra aplicațiilor de înaltă fiabilitate. Exemplele comune includ modulele de alimentare EV și sistemele de stocare a energiei de înaltă frecvență.
Pentru a rezolva acest lucru, PTC implementează specializate Echipamente de inspecție a factorului de gravare AMB . Această tehnologie schimbă operațiunile de la sortarea reactivă a calității direct la controlul proactiv al procesului. Ghidul nostru oferă directorilor de producție și inginerilor de proces un cadru foarte bazat pe dovezi. Veți învăța să evaluați, să implementați și să optimizați aceste sisteme de inspecție cruciale. Utilizatorii pot maximiza cu încredere randamentul producției și pot garanta conformitatea strictă alături de protocoalele standard de testare a semiconductorilor.
Protecție a randamentului: Monitorizarea factorului de gravare (raportul dintre adâncimea de gravare și decuparea laterală) previne defecțiunile termice și electrice catastrofale în substraturile AMB.
Evaluarea echipamentului: Inspecția AMB adevărată necesită profiluri 3D de înaltă rezoluție, capabile să gestioneze suprafețele de cupru foarte reflectorizante și deformarea substratului, dincolo de capacitățile AOI 2D standard.
Integrarea proceselor: Cea mai mare rentabilitate a investiției provine din integrarea datelor de inspecție direct în bucla de feedback de producție pentru a ajusta concentrația de gravare și presiunea de pulverizare în timp real.
Selectarea furnizorilor: Lista scurtă a echipamentelor bazate pe repetabilitatea măsurătorilor (Gauge R&R), vitezele de transfer și integrarea cu sistemele existente de inspecție a ratei de golire și SPC (Control statistic al procesului).
Stăpânirea factorului de gravare dictează fiabilitatea maximă a produsului dumneavoastră. Producătorii leagă straturi extrem de groase de cupru de baze ceramice. Aceste baze constau de obicei din nitrură de siliciu (Si3N4) sau nitrură de aluminiu (AlN). Procesul de lipire se bazează pe un strat de metal activ foarte subțire. Gravarea acestei structuri compozite introduce o dinamică chimică severă. Fluidul acidant atacă cu ușurință cuprul expus în jos. Cu toate acestea, atacă și lateral pereții laterali. Cuprul gros necesită timp prelungit în interiorul băii chimice. Această expunere prelungită crește dramatic riscul de eroziune laterală.
Inginerii definesc matematic factorul de gravare. Reprezintă raportul strict dintre adâncimea totală de gravare împărțită la decupaj lateral. Un factor numeric mai mare indică un perete lateral mai drept, mai vertical. Pereții laterali mai drepti se traduc direct în performanțe superioare ale produsului. Ei mențin perfect geometria urmărită. Un factor scăzut indică o subcotare severă. Urma de cupru arată ca o ciupercă. Lățimea de sus rămâne largă, dar baza devine periculos de îngustă.
Nerespectarea acestui raport creează consecințe fizice devastatoare. Un factor de gravare scăzut reduce suprafața superioară disponibilă pentru lipirea sârmei. Echipamentul se luptă să atașeze firele în siguranță la urmele compromise. Mai important, subcotarea creează puncte de concentrare a stresului periculoase. Aceste puncte se află direct la interfața fragilă ceramică-metal.
Eșecurile comune legate de subcotarea severă includ:
Delaminare în timpul ciclării termice: decupările ascuțite acționează ca puncte de pană. Încălzirea și răcirea repetate rup cuprul de ceramică.
Blocajele actuale: bazele înguste restricționează fluxul de electroni. Urma se încălzește în mod neașteptat sub sarcini grele.
Riscuri de arc: Geometriile imprevizibile reduc distanța dielectrică efectivă dintre urmele paralele.
Securizarea contractelor de automobile și semiconductori Tier-1 necesită un control impecabil al procesului. Utilizatorii nu mai acceptă sortarea de bază la final de linie. Ei cer stabilitate statistică documentată. Implementarea strictă Inspecția factorului de gravare acționează ca o capacitate obligatorie. Demonstrează că linia dvs. de producție limitează variația în mod proactiv. Transformă o simplă poartă de calitate într-un avantaj competitiv puternic.
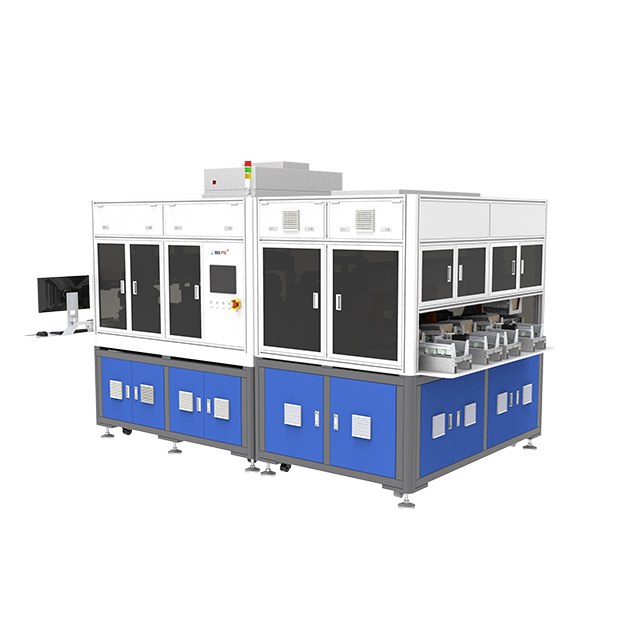
Selectarea hardware-ului potrivit necesită o înțelegere profundă a fizicii optice. Metodele tradiționale eșuează spectaculos aici. Trebuie să evaluați tehnologii capabile de cartografiere topografică precisă.
Inspecția optică automată 2D (AOI) standard nu are percepția în profunzime. Captează imagini plate de deasupra substratului. 2D AOI excelează în găsirea zgârieturilor la suprafață sau în măsurarea lățimii liniei superioare. Nu poate vedea subtăierea laterală ascunsă. Nu poate măsura cu precizie profilul vertical al peretelui lateral. Adevăratul control al calității AMB necesită profilare 3D. Sistemele avansate utilizează microscopia confocală, triangularea laser sau proiecția luminii structurate. Aceste tehnologii măsoară simultan adâncimea exactă și unghiul precis al peretelui lateral.
Diagramă de comparație: AOI 2D vs. Profilare 3D pentru substraturi AMB |
||
Caracteristică |
AOI 2D standard |
Inspecție de profilare 3D |
|---|---|---|
Tipul de măsurare |
Imagini de suprafață plană (axa X, Y) |
Hartă topografică (axa X, Y, Z) |
Detectare undercut |
Imposibil (ascuns din vedere de sus) |
Precizie ridicată folosind optica/lasere în unghi |
Măsurarea adâncimii |
Necesită secțiune transversală distructivă |
Măsurare instantanee, nedistructivă |
Cazul de utilizare principal |
Zgârieturi de suprafață, oxidare, pete |
Factor de gravare, analiză volumetrică, deformare |
Cuprul proaspăt gravat introduce obstacole masive de reflectivitate. Suprafața strălucitoare acționează ca o oglindă complexă. Laserele și LED-urile scapă în mod imprevizibil de structura cristalină a granulelor. Această reflexie speculară generează o strălucire orbitoare. Optica prost proiectată înregistrează această strălucire ca false vârfuri topografice. Premium Echipamentele de inspecție AMB utilizează algoritmi de iluminare specializați. Matricele de iluminare cu mai multe unghiuri iluminează urma din diferiți vectori. Software-ul unește apoi aceste expuneri împreună. Acest lucru elimină complet punctele de date false cauzate de strălucire.
Circuitele de înaltă fiabilitate necesită precizie extremă. Hardware-ul trebuie să garanteze toleranțe de rezoluție sub-micron. Operatorii au nevoie de măsurători concomitente pentru lățimea liniei superioare, lățimea liniei de jos și adâncimea exactă a șanțului. Lipsa unei singure dimensiuni ruinează calculul factorului de gravare.
În plus, sistemul trebuie să detecteze reziduuri de materiale specifice. Metalele active precum titanul sau argintul se comportă diferit de cuprul în băile chimice. Uneori, gravatorul îndepărtează perfect cuprul, dar lasă în urmă reziduuri de metal activ microscopic. Aceste reziduuri conductoare stau direct pe ceramica goală între urme. Acestea provoacă scurtcircuite catastrofale mai târziu. Sistemele de top identifică și semnalează instantaneu aceste anomalii metalice specifice.
Integrarea noilor instrumente de metrologie necesită o planificare logistică atentă. Trebuie să aliniați hardware-ul perfect în fluxul de lucru existent.
Inginerii trebuie să decidă mai întâi unde se află echipamentul. Ambele strategii de plasare oferă avantaje și compromisuri distincte.
Eșantionare offline: plasați aparatul într-un laborator dedicat. Tehnicienii transportă manual loturile pentru măsurare. Unitățile offline oferă adesea cea mai mare rezoluție posibilă. Ele funcționează perfect pentru fazele de cercetare și dezvoltare sau validarea inițială a lotului. Cu toate acestea, ele introduc o latență semnificativă.
Integrare în linie: Instalați senzorul direct peste banda transportoare imediat după modulele de gravare și curățare. Plasarea în linie oferă feedback imediat, foarte ușor de acționat. Provocarea principală implică potrivirea vitezei. Modulul de scanare trebuie să se potrivească exact cu viteza de debit a liniei de proces umed.
Hardware-ul furnizează date, dar inginerii trebuie să definească regulile. Aveți nevoie de limite de control superioare și inferioare stricte pentru factorul de gravare.
Definiți cerințele aplicației: Produse diferite necesită geometrii diferite. Modulele de comunicație de înaltă frecvență au nevoie de margini superioare excepțional de clare pentru integritatea semnalului. Modulele EV cu curent ridicat acordă prioritate lățimii inferioare masive pentru disiparea termică.
Setați banda de control: stabiliți raportul factorului de gravare țintă. De obicei, inginerii vizează un factor peste 3.0. Setați limite de avertizare ușor sub ținta ideală. Stabiliți limite stricte de respingere acolo unde integritatea structurală eșuează.
Monitorizare variație: Urmăriți linia de bază pe mai multe schimburi. Observați modul în care degradarea chimică are un impact dinamic asupra raportului.
Datele devin valoroase numai atunci când declanșează acțiuni corective. Sistemul de inspecție trebuie să comunice direct cu controlerul liniei de gravare.
Identificați deviațiile: software-ul detectează o scădere lentă și constantă a factorului de gravare pe 50 de panouri. Acest lucru indică faptul că baia chimică își pierde potența.
acuratețea este cea mai importantă din lume, nu știi că acesta este întotdeauna un copac. Nu știi că prețuim foarte mult părerile tale, prețuim opiniile tale, mulțumesc pentru comandă, ești întotdeauna clientul nostru preferat
Ajustări de declanșare: Sistemul trimite un semnal automat în amonte. Controlerul de linie răspunde prin modificarea unor parametri specifici.
Executați modificări: controlerul ar putea crește ușor temperatura de gravare. Ar putea regla greutatea specifică sau injecta ioni de Cu proaspeți. Alternativ, poate modifica mecanic presiunea duzei de pulverizare. Această buclă închisă previne deșeurile înainte de a se produce.
Introducerea echipamentelor optice extrem de sensibile pe o podea robustă de producție prezintă provocări naturale. Anticiparea acestor riscuri asigură o fază de implementare fără probleme.
Deformarea substratului reprezintă cel mai frecvent obstacol fizic. Substraturile ceramice AMB suferă stres termic extrem în timpul fazei cuptorului de lipire. Răcirea creează rate de contracție nepotrivite între cuprul gros și miezul ceramic. Acest lucru face ca întregul panou să se încline ușor. Chiar și un arc de 50 de microni distruge o scanare 3D cu focalizare fixă. Avansat sistemele de inspecție a substratului ceramic implementează urmărirea focală dinamică. Capul optic circulă pe o pernă microscopică de aer sau folosește motoare rapide de autofocus. Călărește perfect „valul” panoului deformat. Unele sisteme folosesc, de asemenea, cleme de aplatizare mecanice blânde în timpul ciclului de inspecție pentru a garanta acuratețea strictă a măsurătorilor.
Gestionarea falselor pozitive și negative necesită o reglare vigilentă a software-ului. O mașină suprasensibilă respinge substraturile perfect utilizabile. Acest lucru vă umflă artificial ratele de deșeuri și distruge profitabilitatea. Pe de altă parte, fals negative expediază unități defecte către clienții critici. Vă recomandăm insistent să efectuați teste riguroase Gauge R&R (repetabilitate și reproductibilitate). Executați acest protocol în mod repetat în timpul fazei inițiale de încercare. Treceți exact același panou deformat prin mașină de treizeci de ori. Variația factorului de gravare raportat trebuie să rămână neglijabilă din punct de vedere matematic.
Silozurile de date reprezintă un risc organizațional major. Stațiile de inspecție autonome obligă operatorii să exporte datele manual prin intermediul unităților USB. Această abordare distruge trasabilitatea. Fabricile inteligente moderne necesită ecosisteme complet integrate. Subliniați conformitatea SECS/GEM atunci când evaluați software-ul. Asigurați-vă că aparatul oferă o disponibilitate API robustă. Senzorul trebuie să introducă date dimensionale brute direct în sistemul de execuție a producției (MES) al fabricii. Această integrare permite inginerilor să coreleze tendințele de gravare cu temperaturile cuptorului cu trei zile înainte.
Achizițiile de echipamente de capital necesită o evaluare obiectivă, bazată pe dovezi. Broșurile de marketing exagerează adesea capacitățile optice pe suprafețe foarte reflectorizante.
O Proof of Concept (PoC) riguroasă reprezintă cea mai puternică garanție a dumneavoastră. Nu cumpărați niciodată hardware de metrologie bazat exclusiv pe o fișă de specificații. Trebuie să solicitați un test de referință în direct. Trimiteți furnizorului cele mai dificile mostre de substrat AMB. Includeți panouri cu variații de gravare cunoscute, deformare agresivă și reziduuri de metal active dificile. Cereți vânzătorului să scaneze mostrele și să producă hărțile topografice 3D. Dacă software-ul lor nu poate distinge cu precizie peretele lateral de cupru de baza ceramică, eliminați-le din listă.
Evaluați-le cu atenție software-ul nativ și capabilitățile SPC. Datele brute din norul de puncte au valoare zero pentru un operator de linie. Sistemul trebuie să sintetizeze milioane de puncte de date în tablouri de bord care pot fi citite instantaneu. Software-ul ar trebui să genereze diagrame automate de control statistic în mod nativ. Trebuie să calculeze CPK (indicele capacității de proces) continuu în fundal. În plus, managerii de calitate au nevoie de funcții de export cu un singur clic pentru a produce rapoarte de conformitate gata de audit pentru clienții din industria auto.
Luați în considerare sinergia dintre hardware-ul propus și celelalte metode de testare. Fiabilitatea substratului se bazează pe mai multe valori distincte. Furnizorii care oferă ecosisteme software unificate oferă o valoare imensă. Software-ul lor poate corela noile date despre factorul de gravare direct cu cele din aval testarea substratului semiconductorului . De exemplu, compararea geometriilor precise de decupare cu hărțile ultrasunete ale vitezei de golire oferă un profil termic cuprinzător. Acest nivel de trasabilitate simplifică în mod dramatic analiza cauzei principale atunci când un modul eșuează la un test de stres al ciclului termic.
Stăpânirea factorului de gravare reprezintă o cerință strictă, nenegociabilă pentru fabricarea substratului AMB cu randament ridicat. Cuprul gros și metalele active pedepsesc controalele chimice imprecise. Trebuie să treceți peste verificările de bază ale suprafeței 2D. Implementarea unei scanări topografice 3D adecvate vă protejează clienții din aval de defecțiuni termice catastrofale.
Echipele de producție ar trebui să acorde prioritate repetabilității extreme a măsurătorilor față de viteza de scanare brută. O mașină rapidă care generează date zgomotoase, pline de strălucire, încetinește în cele din urmă deciziile de inginerie. Concentrați-vă pe urmărirea focală dinamică, iluminarea cu mai multe unghiuri și integrarea perfectă MES.
Încurajăm echipele de ingineri să-și auditeze imediat ratele actuale de deșeuri. Izolați defecțiunile legate în mod explicit de defecte de gravare sau delaminare. Contactați astăzi un furnizor specializat de metrologie. Solicitați un raport de inspecție eșantion personalizat folosind propriile panouri deformate pentru a vedea topografia ascunsă a urmelor dvs.
R: Nu există un număr universal, deoarece depinde de grosimea cuprului și de cerințele de distanță între linii. Cu toate acestea, un factor de gravare mai mare de 3,0 este, în general, vizat în modulele de putere de înaltă densitate, pentru a asigura decuparea minimă și o zonă adecvată de legătură a firului.
R: Nu. AOI standard este limitat la detectarea defectelor de suprafață 2D (zgârieturi, oxidare, lățimea liniei superioare). Inspecția factorului de gravare necesită date topografice 3D pentru a măsura adâncimea și decupajul ascuns la interfața substratului.
R: Ambele sunt critice pentru managementul termic. În timp ce inspecția ratei golurilor (de obicei prin microscopie acustică de scanare) detectează zonele nelegate sub cupru, inspecția factorului de gravare asigură că marginile cuprului sunt solide din punct de vedere structural. Împreună, ele formează un profil complet de fiabilitate pentru substraturile semiconductoare de putere.


