


Dans la production de substrats céramiques Active Metal Brazing (AMB), les fabricants sont confrontés à des obstacles techniques uniques. Les couches épaisses de cuivre et les métaux actifs comme le titane ou l’argent créent des défis chimiques distincts. Ces matériaux rendent le processus de gravure très sensible aux contre-dépouilles latérales. Des facteurs de gravure incontrôlés conduisent rapidement à de graves goulots d'étranglement thermiques. Ils réduisent la capacité de transport de courant et font augmenter les taux de rebut. Ces pannes ont un impact critique sur les applications à haute fiabilité. Les exemples courants incluent les modules d’alimentation EV et les systèmes de stockage d’énergie haute fréquence.
Pour résoudre ce problème, PTC déploie des Équipement d'inspection du facteur de gravure AMB . Cette technologie fait passer les opérations du tri qualité réactif directement au contrôle proactif des processus. Notre guide fournit aux directeurs de production et aux ingénieurs de procédés un cadre hautement fondé sur des preuves. Vous apprendrez à évaluer, mettre en œuvre et optimiser ces systèmes d'inspection cruciaux. Les utilisateurs peuvent en toute confiance maximiser le rendement de production et garantir une conformité stricte aux protocoles standard de test des semi-conducteurs.
Protection du rendement : la surveillance du facteur de gravure (le rapport entre la profondeur de gravure et la contre-dépouille latérale) évite les pannes thermiques et électriques catastrophiques dans les substrats AMB.
Évaluation de l'équipement : la véritable inspection AMB nécessite un profilage 3D haute résolution capable de gérer les surfaces en cuivre hautement réfléchissantes et la déformation du substrat, au-delà des capacités de l'AOI 2D standard.
Intégration des processus : le retour sur investissement le plus élevé provient de l'intégration des données d'inspection directement dans la boucle de rétroaction de la production pour ajuster la concentration du réactif de gravure et la pression de pulvérisation en temps réel.
Sélection des fournisseurs : présélectionnez les équipements en fonction de la répétabilité des mesures (Gauge R&R), des vitesses de débit et de l'intégration avec les systèmes existants d'inspection du taux de vide et de SPC (Statistical Process Control).
La maîtrise du facteur de gravure dicte la fiabilité ultime de votre produit. Les fabricants lient des couches de cuivre extrêmement épaisses sur des bases en céramique. Ces bases sont généralement constituées de nitrure de silicium (Si3N4) ou de nitrure d'aluminium (AlN). Le processus de collage repose sur une très fine couche de métal actif. La gravure de cette structure composite introduit une dynamique chimique sévère. Le fluide de gravure attaque facilement le cuivre exposé vers le bas. Cependant, il attaque également les flancs latéralement. Le cuivre épais nécessite un temps prolongé dans le bain chimique. Cette exposition prolongée augmente considérablement le risque d'érosion latérale.
Les ingénieurs définissent mathématiquement le facteur de gravure. Il représente le rapport strict entre la profondeur totale de gravure divisée par la contre-dépouille latérale. Un facteur numérique plus élevé indique un flanc plus droit et plus vertical. Des parois latérales plus droites se traduisent directement par des performances supérieures du produit. Ils conservent parfaitement la géométrie de trace prévue. Un facteur faible indique une forte sous-cotation. La trace de cuivre ressemble à un champignon. La largeur supérieure reste large, mais la base devient dangereusement étroite.
Ne pas contrôler ce ratio entraîne des conséquences physiques dévastatrices. Un faible facteur de gravure réduit la surface supérieure disponible pour la liaison filaire. L'équipement a du mal à attacher solidement les fils aux traces compromises. Plus important encore, la sous-cotation crée des points de concentration de stress dangereux. Ces points se situent directement à l’interface fragile céramique-métal.
Les échecs courants liés à une forte sous-cotation comprennent :
Délaminage pendant le cycle thermique : les contre-dépouilles prononcées agissent comme des points de coin. Un chauffage et un refroidissement répétés arrachent le cuivre de la céramique.
Goulots d'étranglement actuels : les bases rétrécies limitent le flux d'électrons. La trace s'échauffe de manière inattendue sous de fortes charges.
Risques d'arc : des géométries imprévisibles réduisent l'espacement diélectrique effectif entre les traces parallèles.
L’obtention de contrats de niveau 1 dans le secteur automobile et des semi-conducteurs exige un contrôle sans faille des processus. Les utilisateurs n’acceptent plus le tri basique en fin de ligne. Ils exigent une stabilité statistique documentée. Mise en œuvre stricte L’inspection du facteur de gravure agit comme une capacité obligatoire. Cela prouve que votre chaîne de fabrication limite les écarts de manière proactive. Il transforme un simple contrôle de qualité en un puissant avantage concurrentiel.
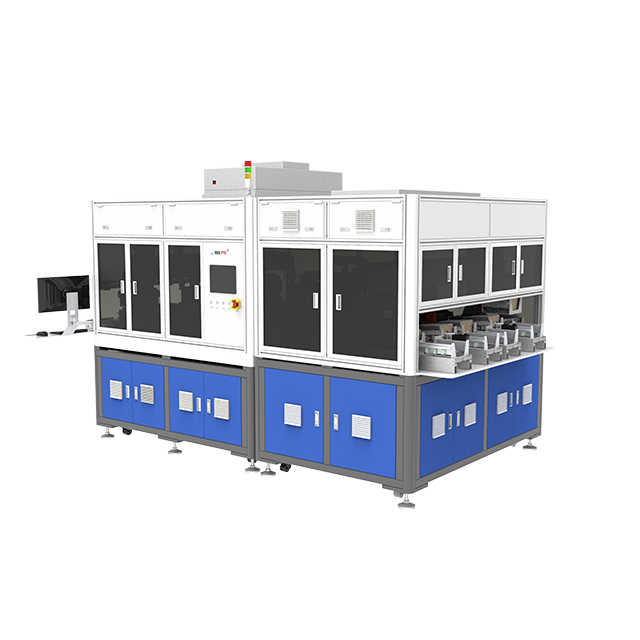
La sélection du bon matériel nécessite une compréhension approfondie de la physique optique. Les méthodes traditionnelles échouent ici de façon spectaculaire. Vous devez évaluer les technologies capables de cartographie topographique précise.
L’inspection optique automatisée (AOI) 2D standard manque fondamentalement de perception de la profondeur. Il capture des images plates directement au-dessus du substrat. L'AOI 2D excelle dans la détection des rayures de surface ou dans la mesure des largeurs de la ligne supérieure. Il ne peut pas voir la contre-dépouille latérale cachée. Il ne peut pas mesurer avec précision le profil vertical des parois latérales. Le véritable contrôle qualité AMB nécessite un profilage 3D. Les systèmes avancés utilisent la microscopie confocale, la triangulation laser ou la projection de lumière structurée. Ces technologies mesurent simultanément la profondeur exacte et l’angle précis du flanc.
Tableau de comparaison : AOI 2D et profilage 3D pour les substrats AMB |
||
Fonctionnalité |
AOI 2D standard |
Inspection de profilage 3D |
|---|---|---|
Type de mesure |
Imagerie de surface plane (axes X, Y) |
Cartographie topographique (axes X, Y, Z) |
Détection des contre-dépouilles |
Impossible (caché de la vue de dessus) |
Haute précision grâce à des optiques/lasers inclinés |
Mesure de profondeur |
Nécessite une coupe transversale destructrice |
Mesure en ligne instantanée et non destructive |
Cas d'utilisation principal |
Rayures de surface, oxydation, taches |
Facteur de gravure, analyse volumétrique, gauchissement |
Le cuivre fraîchement gravé présente d’énormes obstacles en matière de réflectivité. La surface brillante agit comme un miroir complexe. Les lasers et les LED rebondissent de manière imprévisible sur la structure des grains cristallins. Cette réflexion spéculaire génère un éblouissement aveuglant. Des optiques mal conçues enregistrent cet éblouissement comme de fausses pointes topographiques. Prime L'équipement d'inspection AMB utilise des algorithmes d'éclairage spécialisés. Des réseaux d'éclairage multi-angles éclairent la trace à partir de divers vecteurs. Le logiciel assemble ensuite ces expositions. Cela élimine entièrement les faux points de données causés par l'éblouissement.
Les circuits à haute fiabilité exigent une précision extrême. Le matériel doit garantir des tolérances de résolution submicroniques. Les opérateurs ont besoin de mesures simultanées pour la largeur de la ligne supérieure, la largeur de la ligne inférieure et la profondeur exacte de la tranchée. Manquer une seule dimension ruine le calcul du facteur de gravure.
De plus, le système doit détecter des résidus de matériaux spécifiques. Les métaux actifs comme le titane ou l’argent se comportent différemment du cuivre dans les bains chimiques. Parfois, l’agent de gravure élimine parfaitement le cuivre mais laisse derrière lui des résidus métalliques actifs microscopiques. Ces résidus conducteurs reposent directement sur la céramique nue entre les traces. Ils provoquent par la suite des courts-circuits catastrophiques. Les systèmes de haut niveau identifient et signalent instantanément ces anomalies métalliques spécifiques.
L’intégration de nouveaux outils de métrologie nécessite une planification logistique minutieuse. Vous devez aligner le matériel de manière transparente sur votre flux de travail existant.
Les ingénieurs doivent d’abord décider où se trouve physiquement l’équipement. Les deux stratégies de placement offrent des avantages et des compromis distincts.
Échantillonnage hors ligne : vous placez la machine dans un laboratoire dédié. Les techniciens transportent manuellement des lots pour les mesurer. Les unités hors ligne offrent souvent la résolution la plus élevée possible. Ils fonctionnent parfaitement pour les phases de R&D ou la validation initiale des lots. Cependant, ils introduisent une latence importante.
Intégration en ligne : vous installez le capteur directement sur la bande transporteuse immédiatement après les modules de gravure et de nettoyage. Le placement en ligne fournit un retour d'information immédiat et hautement exploitable sur le processus. Le principal défi concerne la correspondance de vitesse. Le module de numérisation doit correspondre exactement à la vitesse de débit de la ligne de traitement par voie humide.
Le matériel fournit des données, mais les ingénieurs doivent définir les règles. Vous avez besoin de limites de contrôle supérieures et inférieures strictes pour votre facteur de gravure.
Définir les exigences de l'application : différents produits nécessitent des géométries différentes. Les modules de communication haute fréquence nécessitent des bords supérieurs exceptionnellement nets pour l'intégrité du signal. Les modules EV à courant élevé donnent la priorité à des largeurs de fond massives pour la dissipation thermique.
Définissez la bande de contrôle : établissez le rapport du facteur de gravure cible. En règle générale, les ingénieurs ciblent un facteur supérieur à 3,0. Fixez des limites d’avertissement légèrement en dessous de l’objectif idéal. Fixez des limites strictes de rejet là où l’intégrité structurelle échoue.
Surveiller la variance : suivez la ligne de base sur plusieurs équipes. Notez l’impact dynamique de la dégradation chimique sur le rapport.
Les données ne deviennent précieuses que lorsqu’elles déclenchent une action corrective. Le système d'inspection doit communiquer directement avec le contrôleur de la ligne de gravure.
Identifier les dérives : le logiciel détecte une baisse lente et régulière du facteur de gravure sur 50 panneaux. Cela indique que le bain chimique perd de son efficacité.
la précision est la plus importante à travers le monde, ne savez-vous pas que c'est toujours un arbre. Vous ne savez pas que nous apprécions beaucoup vos avis nous apprécions vos avis merci pour votre commande vous êtes toujours notre client préféré
Ajustements du déclencheur : le système envoie un signal automatisé en amont. Le contrôleur de ligne répond en modifiant des paramètres spécifiques.
Exécuter les modifications : le contrôleur peut augmenter légèrement la température du réactif de gravure. Il pourrait ajuster la densité ou injecter de nouveaux ions Cu. Alternativement, il peut modifier mécaniquement la pression de la buse de pulvérisation. Cette boucle fermée évite les rebuts avant qu’ils ne surviennent.
L’introduction d’équipements optiques hautement sensibles sur un site de fabrication robuste présente des défis naturels. Anticiper ces risques garantit une phase de déploiement fluide.
La déformation du substrat représente l’obstacle physique le plus courant. Les substrats céramiques AMB subissent des contraintes thermiques extrêmes pendant la phase du four de brasage. Le refroidissement crée des taux de contraction incompatibles entre le cuivre épais et le noyau en céramique. Cela provoque une légère courbure de l’ensemble du panneau. Même un arc de 50 microns ruine un scan 3D à mise au point fixe. Avancé les systèmes d'inspection de substrats céramiques déploient un suivi focal dynamique. La tête optique repose sur un coussin d'air microscopique ou utilise des moteurs de mise au point automatique rapides. Il surfe parfaitement sur la « vague » du panneau déformé. Certains systèmes utilisent également des pinces d'aplatissement mécaniques douces pendant le cycle d'inspection pour garantir une précision de mesure stricte.
La gestion des faux positifs et négatifs nécessite un réglage logiciel vigilant. Une machine trop sensible rejette les substrats parfaitement utilisables. Cela gonfle artificiellement vos taux de rebut et détruit la rentabilité. À l’inverse, les faux négatifs envoient des unités défectueuses à des clients critiques. Nous vous recommandons fortement d'effectuer des tests rigoureux de jauge R&R (répétabilité et reproductibilité). Exécutez ce protocole à plusieurs reprises au cours de la phase d’essai initiale. Exécutez exactement le même panneau déformé dans la machine trente fois. La variance du facteur de gravure rapporté doit rester mathématiquement négligeable.
Les silos de données représentent un risque organisationnel majeur. Les stations d'inspection autonomes obligent les opérateurs à exporter les données manuellement via des clés USB. Cette approche ruine la traçabilité. Les usines intelligentes modernes exigent des écosystèmes entièrement intégrés. Insistez sur la conformité SECS/GEM lors de l’évaluation des logiciels. Assurez-vous que la machine offre une disponibilité robuste des API. Le capteur doit alimenter les données dimensionnelles brutes directement dans le système d'exécution de la fabrication (MES) global de l'usine. Cette intégration permet aux ingénieurs de corréler les tendances de gravure avec les températures du four trois jours auparavant.
Les achats de biens d’équipement nécessitent une évaluation objective et fondée sur des preuves. Les brochures marketing exagèrent souvent les capacités optiques sur des surfaces hautement réfléchissantes.
Une preuve de concept (PoC) rigoureuse représente votre meilleure protection. N’achetez jamais de matériel de métrologie sur la seule base d’une fiche technique. Vous devez exiger un test de référence en direct. Envoyez au fournisseur vos échantillons de substrat AMB les plus difficiles. Incluez des panneaux présentant des variations de gravure connues, des déformations agressives et des résidus de métaux actifs délicats. Demandez au fournisseur de numériser les échantillons et de produire les cartes topographiques 3D. Si leur logiciel ne parvient pas à distinguer avec précision la paroi latérale en cuivre de la base en céramique, supprimez-les de votre liste.
Évaluez considérablement leur logiciel natif et leurs capacités SPC. Les données brutes de nuages de points n’ont aucune valeur pour un opérateur de ligne. Le système doit synthétiser instantanément des millions de points de données dans des tableaux de bord lisibles. Le logiciel doit générer de manière native des cartes de contrôle statistique automatisées. Il doit calculer le CPK (indice de capabilité du processus) en permanence en arrière-plan. De plus, les responsables qualité ont besoin de fonctions d'exportation en un clic pour produire des rapports de conformité prêts à être audités pour les clients du secteur automobile.
Considérez la synergie entre le matériel proposé et vos autres méthodes de test. La fiabilité du substrat repose sur plusieurs mesures distinctes. Les fournisseurs proposant des écosystèmes logiciels unifiés offrent une immense valeur. Leur logiciel peut corréler vos nouvelles données de facteur de gravure directement avec celles en aval test de substrat semi-conducteur . Par exemple, la comparaison de géométries de contre-dépouille précises avec des cartes de taux de vide ultrasoniques fournit un profil thermique complet. Ce niveau de traçabilité simplifie considérablement l'analyse des causes profondes lorsqu'un module échoue à un test de résistance aux cycles thermiques.
La maîtrise du facteur de gravure constitue une exigence stricte et non négociable pour la fabrication de substrats AMB à haut rendement. Le cuivre épais et les métaux actifs punissent les contrôles chimiques imprécis. Vous devez aller au-delà des vérifications de base des surfaces 2D. La mise en œuvre d’une numérisation topographique 3D appropriée protège vos clients en aval des pannes thermiques catastrophiques.
Les équipes de production doivent donner la priorité à une répétabilité extrême des mesures plutôt qu’à la vitesse de numérisation brute. Une machine rapide générant des données bruyantes et éblouissantes finit par ralentir les décisions d'ingénierie. Concentrez-vous sur le suivi focal dynamique, l’éclairage multi-angle et l’intégration transparente du MES.
Nous encourageons les équipes d’ingénierie à vérifier immédiatement leurs taux de rebut actuels. Isoler les défaillances explicitement liées à des défauts de gravure ou de délaminage. Contactez un fournisseur spécialisé en métrologie dès aujourd’hui. Demandez un exemple de rapport d'inspection personnalisé en utilisant vos propres panneaux déformés pour voir la topographie cachée de vos traces.
R : Il n’existe pas de numéro universel, car il dépend de l’épaisseur du cuivre et des exigences d’espacement des lignes. Cependant, un facteur de gravure supérieur à 3,0 est généralement ciblé dans les modules de puissance haute densité afin de garantir une contre-dépouille minimale et une zone de liaison des fils adéquate.
R : Non. L'AOI standard est limité à la détection de défauts de surface 2D (rayures, oxydation, largeur de la ligne supérieure). L’inspection du facteur de gravure nécessite des données topographiques 3D pour mesurer la profondeur et la contre-dépouille cachée à l’interface du substrat.
R : Les deux sont essentiels à la gestion thermique. Alors que l'inspection du taux de vide (généralement par microscopie acoustique à balayage) détecte les zones non liées sous le cuivre, l'inspection du facteur de gravure garantit que les bords du cuivre sont structurellement sains. Ensemble, ils forment un profil de fiabilité complet pour les substrats semi-conducteurs de puissance.


