


ในการผลิตซับสเตรตเซรามิก Active Metal Brazing (AMB) ผู้ผลิตต้องเผชิญกับอุปสรรคทางเทคนิคที่ไม่เหมือนใคร ชั้นทองแดงหนาและโลหะแอคทีฟ เช่น ไทเทเนียมหรือเงินสร้างความท้าทายทางเคมีที่ชัดเจน วัสดุเหล่านี้ทำให้กระบวนการแกะสลักมีความอ่อนไหวสูงต่อการเซาะร่องด้านข้าง ปัจจัยการแกะสลักที่ไม่สามารถควบคุมได้ทำให้เกิดปัญหาคอขวดด้านความร้อนอย่างรุนแรงอย่างรวดเร็ว ช่วยลดความสามารถในการรองรับกระแสไฟและเพิ่มอัตราของเสีย ความล้มเหลวเหล่านี้ส่งผลกระทบร้ายแรงต่อแอปพลิเคชันที่มีความน่าเชื่อถือสูง ตัวอย่างทั่วไป ได้แก่ โมดูลพลังงาน EV และระบบจัดเก็บพลังงานความถี่สูง
เพื่อแก้ไขปัญหานี้ PTC จึงปรับใช้แบบพิเศษ อุปกรณ์ตรวจสอบปัจจัยการแกะสลัก AMB เทคโนโลยีนี้เปลี่ยนการดำเนินงานจากการคัดแยกคุณภาพเชิงโต้ตอบโดยตรงไปสู่การควบคุมกระบวนการเชิงรุก คู่มือของเราช่วยให้ผู้อำนวยการฝ่ายผลิตและวิศวกรกระบวนการมีกรอบงานที่มีหลักฐานเชิงประจักษ์ในระดับสูง คุณจะได้เรียนรู้การประเมิน นำไปใช้ และเพิ่มประสิทธิภาพระบบการตรวจสอบที่สำคัญเหล่านี้ ผู้ใช้สามารถเพิ่มผลผลิตได้อย่างมั่นใจและรับประกันการปฏิบัติตามข้อกำหนดที่เข้มงวดควบคู่ไปกับโปรโตคอลการทดสอบเซมิคอนดักเตอร์มาตรฐาน
การป้องกันผลผลิต: การตรวจสอบปัจจัยการกัด (อัตราส่วนของความลึกของการกัดต่อการตัดด้านล่างด้านข้าง) ช่วยป้องกันความล้มเหลวด้านความร้อนและไฟฟ้าในซับสเตรต AMB
การประเมินอุปกรณ์: การตรวจสอบ AMB ที่แท้จริงต้องใช้โปรไฟล์ 3 มิติที่มีความละเอียดสูง ซึ่งสามารถจัดการพื้นผิวทองแดงที่มีการสะท้อนแสงสูงและการบิดงอของพื้นผิวได้ เกินกว่าความสามารถของ 2D AOI มาตรฐาน
การบูรณาการกระบวนการ: ROI สูงสุดมาจากการรวมข้อมูลการตรวจสอบเข้ากับลูปผลตอบรับการผลิตโดยตรง เพื่อปรับความเข้มข้นของสารกัดกร่อนและแรงดันสเปรย์แบบเรียลไทม์
การเลือกผู้จัดจำหน่าย: เลือกอุปกรณ์ตามความสามารถในการทำซ้ำการวัด (Gauge R&R) ความเร็วปริมาณงาน และการบูรณาการกับการตรวจสอบอัตราโมฆะที่มีอยู่และระบบ SPC (การควบคุมกระบวนการทางสถิติ)
การควบคุมปัจจัยการกัดจะกำหนดความน่าเชื่อถือขั้นสูงสุดของผลิตภัณฑ์ของคุณ ผู้ผลิตจะยึดชั้นทองแดงที่มีความหนามากกับฐานเซรามิก โดยทั่วไปฐานเหล่านี้ประกอบด้วยซิลิคอนไนไตรด์ (Si3N4) หรืออะลูมิเนียมไนไตรด์ (AlN) กระบวนการติดยึดอาศัยชั้นโลหะที่มีฤทธิ์บางมาก การแกะสลักโครงสร้างคอมโพสิตนี้ทำให้เกิดการเปลี่ยนแปลงทางเคมีที่รุนแรง น้ำยากัดกรดสามารถโจมตีทองแดงที่ถูกเปิดเผยลงไปด้านล่างได้อย่างง่ายดาย อย่างไรก็ตาม มันยังโจมตีผนังด้านข้างด้วย ทองแดงหนาต้องใช้เวลาในการอาบน้ำเคมีเป็นเวลานาน การเปิดรับแสงเป็นเวลานานนี้จะเพิ่มความเสี่ยงของการกัดเซาะด้านข้างอย่างมาก
วิศวกรกำหนดปัจจัยการแกะสลักทางคณิตศาสตร์ ซึ่งแสดงถึงอัตราส่วนที่เข้มงวดของความลึกของการกัดทั้งหมดหารด้วยการตัดราคาด้านข้าง ค่าตัวเลขที่สูงกว่าบ่งชี้ว่าแก้มยางมีความตรงและเป็นแนวตั้งมากขึ้น ผนังด้านข้างที่ตรงยิ่งขึ้นส่งผลให้ผลิตภัณฑ์มีประสิทธิภาพเหนือกว่าโดยตรง พวกเขารักษารูปทรงของรอยตัดตามที่ต้องการได้อย่างสมบูรณ์แบบ ปัจจัยที่ต่ำบ่งบอกถึงการตัดราคาที่รุนแรง ร่องรอยทองแดงดูเหมือนเห็ด ความกว้างด้านบนยังคงกว้าง แต่ฐานจะแคบลงจนเป็นอันตราย
การไม่ควบคุมอัตราส่วนนี้จะสร้างผลกระทบทางกายภาพที่ร้ายแรง ปัจจัยการกัดเซาะต่ำจะช่วยลดพื้นที่ผิวด้านบนสำหรับการติดลวด อุปกรณ์ประสบปัญหาในการยึดสายไฟอย่างแน่นหนากับร่องรอยที่ถูกบุกรุก ที่สำคัญกว่านั้น การตัดราคาจะสร้างจุดรวมความเครียดที่เป็นอันตราย จุดเหล่านี้อยู่ตรงส่วนต่อประสานโลหะเซรามิกที่เปราะบาง
ความล้มเหลวทั่วไปที่เชื่อมโยงกับการตัดราคาที่รุนแรง ได้แก่:
การแยกตัวระหว่างการหมุนเวียนด้วยความร้อน: รอยตัดที่แหลมคมทำหน้าที่เป็นจุดลิ่ม การทำความร้อนและความเย็นซ้ำๆ จะฉีกทองแดงออกจากเซรามิก
ปัญหาคอขวดในปัจจุบัน: ฐานที่แคบจำกัดการไหลของอิเล็กตรอน ร่องรอยจะร้อนขึ้นอย่างไม่คาดคิดภายใต้ภาระหนัก
ความเสี่ยงต่อการเกิดอาร์ค: รูปทรงที่ไม่สามารถคาดเดาได้จะลดระยะห่างไดอิเล็กทริกที่มีประสิทธิภาพระหว่างร่องรอยแบบขนาน
การรักษาสัญญาด้านยานยนต์และเซมิคอนดักเตอร์ระดับ Tier 1 จำเป็นต้องมีการควบคุมกระบวนการที่ไร้ที่ติ ผู้ใช้ไม่ยอมรับการเรียงลำดับจุดสิ้นสุดบรรทัดขั้นพื้นฐานอีกต่อไป พวกเขาต้องการความมั่นคงทางสถิติที่บันทึกไว้ ดำเนินการอย่างเข้มงวด การตรวจสอบปัจจัยการแกะสลัก ทำหน้าที่เป็นความสามารถบังคับ ช่วยพิสูจน์ว่าสายการผลิตของคุณจำกัดความแปรปรวนในเชิงรุก เปลี่ยนประตูคุณภาพที่เรียบง่ายให้กลายเป็นความได้เปรียบทางการแข่งขันที่ทรงพลัง
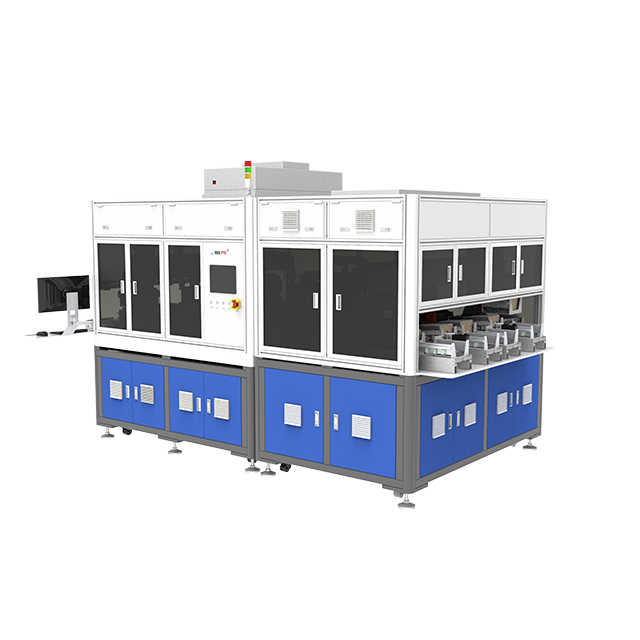
การเลือกฮาร์ดแวร์ที่เหมาะสมจำเป็นต้องมีความเข้าใจอย่างลึกซึ้งเกี่ยวกับฟิสิกส์เชิงแสง วิธีการแบบดั้งเดิมล้มเหลวอย่างน่าทึ่งที่นี่ คุณต้องประเมินเทคโนโลยีที่มีความสามารถในการทำแผนที่ภูมิประเทศที่แม่นยำ
การตรวจสอบด้วยแสงอัตโนมัติแบบ 2 มิติ (AOI) มาตรฐานโดยพื้นฐานแล้วขาดการรับรู้เชิงลึก โดยจะจับภาพเรียบๆ จากเหนือวัสดุพิมพ์โดยตรง 2D AOI เป็นเลิศในการค้นหารอยขีดข่วนบนพื้นผิวหรือการวัดความกว้างของเส้นบนสุด ไม่สามารถมองเห็นการตัดราคาด้านข้างที่ซ่อนอยู่ได้ ไม่สามารถวัดโปรไฟล์แก้มยางแนวตั้งได้อย่างแม่นยำ การควบคุมคุณภาพ AMB ที่แท้จริงต้องใช้โปรไฟล์ 3 มิติ ระบบขั้นสูงใช้กล้องจุลทรรศน์คอนโฟคอล สามเหลี่ยมด้วยเลเซอร์ หรือการฉายแสงที่มีโครงสร้าง เทคโนโลยีเหล่านี้วัดความลึกและมุมแก้มยางที่แม่นยำพร้อมกัน
แผนภูมิเปรียบเทียบ: 2D AOI เทียบกับ 3D Profiling สำหรับพื้นผิว AMB |
||
คุณสมบัติ |
AOI 2D มาตรฐาน |
การตรวจสอบโปรไฟล์ 3 มิติ |
|---|---|---|
ประเภทการวัด |
การถ่ายภาพพื้นผิวเรียบ (แกน X, Y) |
การทำแผนที่ภูมิประเทศ (แกน X, Y, Z) |
การตรวจจับการตัดราคา |
เป็นไปไม่ได้ (ซ่อนจากมุมมองด้านบน) |
ความแม่นยำสูงโดยใช้เลนส์/เลเซอร์ที่ทำมุม |
การวัดความลึก |
ต้องมีการตัดขวางแบบทำลายล้าง |
การวัดอินไลน์ทันทีแบบไม่ทำลาย |
กรณีการใช้งานหลัก |
รอยขีดข่วนบนพื้นผิว ออกซิเดชัน คราบสกปรก |
ปัจจัยการกัด การวิเคราะห์เชิงปริมาตร การบิดเบี้ยว |
ทองแดงที่แกะสลักใหม่ทำให้เกิดอุปสรรคในการสะท้อนแสงขนาดใหญ่ พื้นผิวมันเงาทำหน้าที่เหมือนกระจกที่ซับซ้อน เลเซอร์และ LED สะท้อนออกจากโครงสร้างเกรนของผลึกอย่างไม่อาจคาดเดาได้ การสะท้อนแบบพิเศษนี้ทำให้เกิดแสงจ้าจนไม่เห็น เลนส์ที่ได้รับการออกแบบมาไม่ดีจะบันทึกแสงจ้านี้ว่าเป็นหนามแหลมของภูมิประเทศที่ผิดพลาด พรีเมี่ยม อุปกรณ์ตรวจสอบ AMB ใช้อัลกอริธึมการส่องสว่างแบบพิเศษ อาร์เรย์ไฟแบบหลายมุมจะส่องสว่างร่องรอยจากเวกเตอร์ต่างๆ จากนั้นซอฟต์แวร์จะรวมความเสี่ยงเหล่านี้เข้าด้วยกัน วิธีนี้จะกำจัดจุดข้อมูลเท็จที่เกิดจากแสงจ้าโดยสิ้นเชิง
วงจรที่มีความน่าเชื่อถือสูงต้องการความแม่นยำสูง ฮาร์ดแวร์ต้องรับประกันความคลาดเคลื่อนของความละเอียดระดับต่ำกว่าไมครอน ผู้ปฏิบัติงานจำเป็นต้องทำการวัดความกว้างของเส้นบน ความกว้างของเส้นล่าง และความลึกของร่องลึกที่แน่นอนพร้อมกัน การขาดหายไปเพียงมิติเดียวทำให้การคำนวณปัจจัยการแกะสลักเสียหาย
นอกจากนี้ระบบจะต้องตรวจจับสารตกค้างของวัสดุโดยเฉพาะ โลหะที่มีฤทธิ์เช่นไทเทเนียมหรือเงินมีพฤติกรรมแตกต่างจากทองแดงในอ่างเคมี บางครั้งการกัดกรดจะกำจัดทองแดงได้อย่างสมบูรณ์แต่จะทิ้งเศษโลหะที่ใช้งานได้ในระดับจุลภาคไว้เบื้องหลัง สารตกค้างที่เป็นสื่อกระแสไฟฟ้าเหล่านี้จะวางอยู่บนเซรามิกเปลือยโดยตรงระหว่างร่องรอยต่างๆ ทำให้เกิดไฟฟ้าลัดวงจรร้ายแรงในภายหลัง ระบบระดับสูงจะระบุและทำเครื่องหมายความผิดปกติของโลหะเฉพาะเหล่านี้ได้ทันที
การบูรณาการเครื่องมือมาตรวิทยาใหม่ๆ จำเป็นต้องมีการวางแผนด้านลอจิสติกส์อย่างรอบคอบ คุณต้องจัดตำแหน่งฮาร์ดแวร์ให้เข้ากับขั้นตอนการทำงานที่มีอยู่ของคุณได้อย่างราบรื่น
วิศวกรจะต้องตัดสินใจก่อนว่าอุปกรณ์นั้นอยู่ที่ใด กลยุทธ์การจัดตำแหน่งทั้งสองมีข้อดีและข้อเสียที่แตกต่างกัน
การสุ่มตัวอย่างแบบออฟไลน์: คุณวางเครื่องไว้ในห้องปฏิบัติการเฉพาะ ช่างเทคนิคจะขนชุดการวัดด้วยตนเอง หน่วยออฟไลน์มักจะให้ความละเอียดสูงที่สุดเท่าที่จะเป็นไปได้ ทำงานได้อย่างสมบูรณ์แบบสำหรับขั้นตอนการวิจัยและพัฒนาหรือการตรวจสอบความถูกต้องของแบทช์เริ่มต้น อย่างไรก็ตาม สิ่งเหล่านี้ทำให้เกิดความล่าช้าอย่างมาก
การบูรณาการแบบอินไลน์: คุณติดตั้งเซ็นเซอร์โดยตรงบนสายพานลำเลียงทันทีหลังจากโมดูลแกะสลักและทำความสะอาด การจัดวางแบบอินไลน์ให้ผลตอบรับกระบวนการที่สามารถดำเนินการได้ในทันที ความท้าทายหลักคือการจับคู่ความเร็ว โมดูลการสแกนจะต้องตรงกับความเร็วปริมาณงานที่แน่นอนของสายการผลิตแบบเปียก
ฮาร์ดแวร์ให้ข้อมูล แต่วิศวกรต้องกำหนดกฎเกณฑ์ คุณต้องมีขีดจำกัดการควบคุมด้านบนและด้านล่างที่เข้มงวดสำหรับปัจจัยการกัดของคุณ
กำหนดข้อกำหนดในการใช้งาน: ผลิตภัณฑ์ที่แตกต่างกันต้องการรูปทรงที่แตกต่างกัน โมดูลการสื่อสารความถี่สูงต้องการขอบด้านบนที่คมชัดเป็นพิเศษเพื่อความสมบูรณ์ของสัญญาณ โมดูล EV กระแสสูงจัดลำดับความสำคัญของความกว้างด้านล่างขนาดใหญ่เพื่อการกระจายความร้อน
ตั้งค่าแถบควบคุม: กำหนดอัตราส่วนปัจจัยการแกะสลักเป้าหมาย โดยทั่วไปแล้ว วิศวกรจะกำหนดเป้าหมายไปที่ปัจจัยที่สูงกว่า 3.0 ตั้งค่าขีดจำกัดคำเตือนให้ต่ำกว่าเป้าหมายในอุดมคติเล็กน้อย กำหนดขีดจำกัดการปฏิเสธแบบฮาร์ดเมื่อความสมบูรณ์ของโครงสร้างล้มเหลว
ตรวจสอบความแปรปรวน: ติดตามเส้นฐานในช่วงหลายกะ สังเกตว่าการย่อยสลายทางเคมีส่งผลต่ออัตราส่วนแบบไดนามิกอย่างไร
ข้อมูลจะมีคุณค่าก็ต่อเมื่อกระตุ้นให้เกิดการดำเนินการแก้ไขเท่านั้น ระบบการตรวจสอบจะต้องสื่อสารโดยตรงกับตัวควบคุมสายการกัด
ระบุการดริฟท์: ซอฟต์แวร์ตรวจจับการลดลงอย่างช้าๆ อย่างต่อเนื่องของปัจจัยการแกะสลักในแผง 50 แผง สิ่งนี้บ่งชี้ว่าอ่างเคมีกำลังสูญเสียประสิทธิภาพ
ความแม่นยำเป็นสิ่งสำคัญที่สุดทั่วโลก คุณทราบไหมว่านี่คือต้นไม้เสมอไป คุณไม่รู้ว่าเราให้ความสำคัญกับความคิดเห็นของคุณมาก เราให้ความสำคัญกับความคิดเห็นของคุณ ขอบคุณสำหรับคำสั่งซื้อของคุณ คุณคือลูกค้าคนโปรดของเราเสมอ
การปรับทริกเกอร์: ระบบจะส่งสัญญาณอัตโนมัติต้นน้ำ ตัวควบคุมบรรทัดตอบสนองโดยการแก้ไขพารามิเตอร์เฉพาะ
ดำเนินการเปลี่ยนแปลง: คอนโทรลเลอร์อาจเพิ่มอุณหภูมิการกัดเล็กน้อย อาจปรับความถ่วงจำเพาะหรือฉีดไอออน Cu ใหม่ อีกทางหนึ่งคือสามารถเปลี่ยนแรงดันหัวฉีดสเปรย์ได้โดยอัตโนมัติ วงปิดนี้ป้องกันเศษซากก่อนที่จะเกิดขึ้น
การแนะนำอุปกรณ์ออปติกที่มีความไวสูงบนพื้นการผลิตที่ทนทานถือเป็นความท้าทายตามธรรมชาติ การคาดการณ์ความเสี่ยงเหล่านี้ช่วยให้มั่นใจได้ว่าขั้นตอนการปรับใช้จะราบรื่น
การบิดเบี้ยวของพื้นผิวแสดงถึงอุปสรรค์ทางกายภาพที่พบบ่อยที่สุด พื้นผิวเซรามิก AMB เผชิญกับความเครียดจากความร้อนที่รุนแรงในระหว่างขั้นตอนของเตาประสาน การระบายความร้อนจะสร้างอัตราการหดตัวที่ไม่ตรงกันระหว่างทองแดงหนาและแกนเซรามิก ส่งผลให้ทั้งแผงโค้งงอเล็กน้อย แม้แต่ส่วนโค้งขนาด 50 ไมครอนก็ยังทำลายการสแกน 3 มิติแบบโฟกัสคงที่ได้ ขั้นสูง ระบบ ตรวจสอบพื้นผิวเซรามิก ใช้การติดตามโฟกัสแบบไดนามิก หัวออปติคัลขับเคลื่อนเบาะอากาศขนาดเล็กมากหรือใช้มอเตอร์โฟกัสอัตโนมัติที่รวดเร็ว มันขี่ 'คลื่น' ของแผงบิดเบี้ยวได้อย่างสมบูรณ์แบบ บางระบบยังใช้แคลมป์จับเรียบเชิงกลที่อ่อนโยนในระหว่างรอบการตรวจสอบเพื่อรับประกันความแม่นยำในการวัดที่เข้มงวด
การจัดการผลบวกลวงและผลลบจำเป็นต้องมีการปรับแต่งซอฟต์แวร์อย่างระมัดระวัง เครื่องจักรที่มีความละเอียดอ่อนมากเกินไปจะคัดแยกวัสดุพิมพ์ที่ใช้งานได้อย่างสมบูรณ์แบบ สิ่งนี้จะทำให้อัตราเศษซากของคุณสูงเกินจริงและทำลายความสามารถในการทำกำไร ในทางกลับกัน ฟิล์มเนกาทีฟปลอมจะจัดส่งหน่วยที่มีข้อบกพร่องไปยังลูกค้าที่สำคัญ เราขอแนะนำอย่างยิ่งให้ทำการทดสอบ Gauge R&R (ความสามารถในการทำซ้ำและการทำซ้ำ) อย่างเข้มงวด ดำเนินการโปรโตคอลนี้ซ้ำๆ ในระหว่างระยะทดลองใช้ครั้งแรก รันแผงบิดงอเดียวกันทุกประการผ่านเครื่องสามสิบครั้ง ความแปรปรวนในปัจจัยการแกะสลักที่รายงานจะต้องไม่มีนัยสำคัญทางคณิตศาสตร์
ไซโลข้อมูลแสดงถึงความเสี่ยงที่สำคัญขององค์กร สถานีตรวจสอบแบบสแตนด์อโลนบังคับให้ผู้ปฏิบัติงานส่งออกข้อมูลด้วยตนเองผ่านไดรฟ์ USB วิธีการนี้ทำลายความสามารถในการตรวจสอบย้อนกลับ โรงงานอัจฉริยะสมัยใหม่ต้องการระบบนิเวศแบบครบวงจร เน้นการปฏิบัติตามข้อกำหนด SECS/GEM เมื่อประเมินซอฟต์แวร์ ตรวจสอบให้แน่ใจว่าเครื่องมีความพร้อมใช้งาน API ที่แข็งแกร่ง เซ็นเซอร์จะต้องป้อนข้อมูลมิติดิบโดยตรงไปยังระบบการดำเนินการผลิต (MES) ที่ครอบคลุมของโรงงาน การบูรณาการนี้ทำให้วิศวกรสามารถเชื่อมโยงแนวโน้มการแกะสลักกับอุณหภูมิเตาเผาจากสามวันก่อนหน้าได้
การซื้ออุปกรณ์ที่เป็นทุนจำเป็นต้องมีการประเมินตามวัตถุประสงค์และตามหลักฐานเชิงประจักษ์ โบรชัวร์การตลาดมักจะพูดเกินจริงเกี่ยวกับความสามารถด้านการมองเห็นบนพื้นผิวที่มีการสะท้อนแสงสูง
Proof of Concept (PoC) ที่เข้มงวดแสดงถึงการป้องกันที่แข็งแกร่งที่สุดของคุณ อย่าซื้อฮาร์ดแวร์ด้านมาตรวิทยาตามเอกสารข้อมูลจำเพาะเพียงอย่างเดียว นี้ ผู้ใช้สามารถเพิ่มผลผลิตได้อย่างมั่นใจและรับประกันการปฏิบัติตามข้อกำหนดที่เข้มงวดควบคู่ไปกับโปรโตคอลการทดสอบเซมิคอนดักเตอร์มาตรฐาน
ประเมินซอฟต์แวร์เนทิฟและความสามารถ SPC ของตนอย่างหนัก ข้อมูลพอยต์คลาวด์แบบ Raw มีค่าเป็นศูนย์สำหรับตัวดำเนินการบรรทัด ระบบจะต้องสังเคราะห์จุดข้อมูลหลายล้านจุดลงในแดชบอร์ดที่สามารถอ่านได้ทันที ซอฟต์แวร์ควรสร้างแผนภูมิควบคุมทางสถิติอัตโนมัติโดยกำเนิด โดยจะต้องคำนวณ CPK (ดัชนีความสามารถของกระบวนการ) อย่างต่อเนื่องในเบื้องหลัง นอกจากนี้ ผู้จัดการคุณภาพยังต้องการฟังก์ชันการส่งออกด้วยคลิกเดียวเพื่อสร้างรายงานการปฏิบัติตามข้อกำหนดที่พร้อมสำหรับการตรวจสอบสำหรับลูกค้าด้านยานยนต์
พิจารณาการทำงานร่วมกันระหว่างฮาร์ดแวร์ที่นำเสนอและวิธีการทดสอบอื่นๆ ของคุณ ความน่าเชื่อถือของพื้นผิวขึ้นอยู่กับตัวชี้วัดที่แตกต่างกันหลายตัว ผู้จำหน่ายที่นำเสนอระบบนิเวศซอฟต์แวร์แบบครบวงจรให้มูลค่ามหาศาล ซอฟต์แวร์ของพวกเขาสามารถเชื่อมโยงข้อมูลปัจจัยการแกะสลักใหม่ของคุณกับดาวน์สตรีมได้โดยตรง ทดสอบสารตั้งต้นเซมิคอนดักเตอร์ การ ตัวอย่างเช่น การเปรียบเทียบรูปทรงการตัดด้านล่างที่แม่นยำกับแผนที่อัตราการเป็นโมฆะแบบอัลตราโซนิก จะให้โปรไฟล์การระบายความร้อนที่ครอบคลุม การตรวจสอบย้อนกลับในระดับนี้ช่วยลดความยุ่งยากในการวิเคราะห์สาเหตุที่แท้จริงได้อย่างมาก เมื่อโมดูลไม่ผ่านการทดสอบความเครียดแบบหมุนเวียนตามความร้อน
การควบคุมปัจจัยการกัดถือเป็นข้อกำหนดที่เข้มงวดและไม่สามารถต่อรองได้สำหรับการผลิตซับสเตรต AMB ที่ให้ผลตอบแทนสูง ทองแดงหนาและโลหะแอคทีฟจะลงโทษการควบคุมสารเคมีที่ไม่แม่นยำ คุณต้องผ่านการตรวจสอบพื้นผิว 2 มิติขั้นพื้นฐาน การใช้การสแกนภูมิประเทศแบบ 3 มิติที่เหมาะสมจะช่วยปกป้องไคลเอ็นต์ดาวน์สตรีมของคุณจากความล้มเหลวด้านความร้อนที่รุนแรง
ทีมผู้ผลิตควรให้ความสำคัญกับความสามารถในการทำซ้ำการวัดที่สูงมากกว่าความเร็วในการสแกนแบบ Raw เครื่องจักรที่รวดเร็วที่สร้างข้อมูลที่มีเสียงดังและเต็มไปด้วยแสงสะท้อนจะทำให้การตัดสินใจทางวิศวกรรมช้าลงในที่สุด มุ่งเน้นไปที่การติดตามโฟกัสแบบไดนามิก การส่องสว่างแบบหลายมุม และการผสานรวม MES ที่ราบรื่น
เราสนับสนุนให้ทีมวิศวกรตรวจสอบอัตราเศษซากในปัจจุบันทันที แยกความล้มเหลวที่เกี่ยวข้องอย่างชัดเจนกับข้อบกพร่องในการแกะสลักหรือการหลุดร่อน ติดต่อผู้จำหน่ายมาตรวิทยาที่เชี่ยวชาญวันนี้ ขอรายงานการตรวจสอบตัวอย่างแบบกำหนดเองโดยใช้แผงโค้งงอของคุณเองเพื่อดูภูมิประเทศที่ซ่อนอยู่ของร่องรอยของคุณ
ตอบ: ไม่มีหมายเลขสากล เนื่องจากขึ้นอยู่กับความหนาของทองแดงและข้อกำหนดระยะห่างระหว่างบรรทัด อย่างไรก็ตาม โดยทั่วไปแล้วปัจจัยการกัดที่มากกว่า 3.0 จะถูกกำหนดเป้าหมายในโมดูลพลังงานที่มีความหนาแน่นสูง เพื่อให้แน่ใจว่ามีการตัดด้านล่างน้อยที่สุดและพื้นที่พันธะลวดที่เพียงพอ
ตอบ: ไม่ AOI มาตรฐานจำกัดอยู่ที่การตรวจจับข้อบกพร่องที่พื้นผิว 2 มิติ (รอยขีดข่วน ออกซิเดชัน ความกว้างของเส้นบนสุด) การตรวจสอบปัจจัยการกัดต้องใช้ข้อมูลภูมิประเทศ 3 มิติเพื่อวัดความลึกและการตัดด้านล่างที่ซ่อนอยู่ที่ส่วนต่อประสานของวัสดุพิมพ์
ตอบ: ทั้งสองอย่างนี้มีความสำคัญอย่างยิ่งต่อการจัดการระบายความร้อน ในขณะที่การตรวจสอบอัตราโมฆะ (โดยทั่วไปผ่านการสแกนด้วยกล้องจุลทรรศน์อะคูสติก) จะตรวจจับพื้นที่ที่ไม่มีการยึดติดใต้ทองแดง การตรวจสอบปัจจัยการกัดช่วยให้มั่นใจได้ว่าขอบของทองแดงมีโครงสร้างแข็งแรง เมื่อรวมกันแล้วจะทำให้เกิดโปรไฟล์ความน่าเชื่อถือที่สมบูรณ์สำหรับซับสเตรตเซมิคอนดักเตอร์กำลัง


