


У производњи керамичких подлога за активно лемљење метала (АМБ), произвођачи се суочавају са јединственим техничким препрекама. Дебели слојеви бакра и активни метали попут титанијума или сребра стварају различите хемијске изазове. Ови материјали чине процес нагризања веома подложним бочном подрезивању. Неконтролисани фактори нагризања брзо доводе до озбиљних термичких уских грла. Они смањују капацитет струје и повећавају стопу отпада. Ови кварови критично утичу на апликације високе поузданости. Уобичајени примери укључују модуле за напајање електричних возила и системе за складиштење енергије високе фреквенције.
Да би се ово решило, ПТЦ деплои специализед АМБ опрема за инспекцију фактора јеткања . Ова технологија помера операције са реактивног сортирања квалитета директно на проактивну контролу процеса. Наш водич пружа директорима производње и процесним инжењерима оквир заснован на доказима. Научићете да процените, примените и оптимизујете ове кључне системе инспекције. Корисници могу самоуверено да максимизирају производни принос и гарантују стриктну усклађеност уз стандардне протоколе за тестирање полупроводника.
Заштита приноса: Праћење фактора јеткања (однос дубине нагризања и бочног подрезивања) спречава катастрофалне термичке и електричне кварове у АМБ подлогама.
Процена опреме: Права АМБ инспекција захтева 3Д профилисање високе резолуције способно да се носи са високо рефлектујућим бакарним површинама и савијањем подлоге, изван могућности стандардног 2Д АОИ.
Интеграција процеса: Највећи РОИ долази од интеграције инспекцијских података директно у производну петљу повратних информација како би се подесила концентрација нагризања и притисак прскања у реалном времену.
Одабир добављача: Опрема из ужег избора заснована на поновљивости мерења (Гауге Р&Р), брзинама протока и интеграцији са постојећим системима за инспекцију стопе празнине и СПЦ (Статистичка контрола процеса).
Савладавање фактора гравирања диктира крајњу поузданост вашег производа. Произвођачи везују изузетно дебеле слојеве бакра за керамичке подлоге. Ове базе се обично састоје од силицијум нитрида (Си3Н4) или алуминијум нитрида (АлН). Процес везивања се ослања на веома танак активни метални слој. Урезивање ове композитне структуре уводи озбиљну хемијску динамику. Течност за нагризање лако напада изложени бакар према доле. Међутим, он такође напада бочне зидове бочно. Дебели бакар захтева дуже време у хемијском купатилу. Ово продужено излагање драматично повећава ризик од бочне ерозије.
Инжењери математички дефинишу фактор јеткања. Представља строги однос укупне дубине нагризања подељене са бочним подрезом. Већи бројчани фактор указује на равнију, вертикалнију бочну страну. Равнији бочни зидови директно се претварају у супериорне перформансе производа. Савршено одржавају жељену геометрију трага. Низак фактор указује на озбиљно поткопавање. Бакарни траг изгледа као печурка. Ширина врха остаје широка, али основа постаје опасно уска.
Неконтролисање овог односа ствара разорне физичке последице. Низак фактор нагризања смањује површину горње површине која је доступна за спајање жице. Опрема се бори да безбедно причврсти жице на угрожене трагове. Што је још важније, поткопавање ствара опасне тачке концентрације стреса. Ове тачке се налазе директно на крхком керамичко-металном интерфејсу.
Уобичајени кварови повезани са озбиљним поткопавањем укључују:
Деламинација током термичког циклуса: Оштри подрези делују као тачке клина. Поновљено загревање и хлађење одвајају бакар од керамике.
Тренутна уска грла: Сужене базе ограничавају проток електрона. Траг се неочекивано загрева под великим оптерећењем.
Ризици од настанка лука: Непредвидиве геометрије смањују ефективни диелектрични размак између паралелних трагова.
Обезбеђивање Тиер-1 уговора за аутомобиле и полупроводнике захтева беспрекорну контролу процеса. Корисници више не прихватају основно сортирање на крају реда. Захтевају документовану статистичку стабилност. Спровођење строгих Инспекција фактора јеткања делује као обавезна могућност. То доказује да ваша производна линија проактивно ограничава варијацију. Једноставну квалитетну капију претвара у моћну конкурентску предност.
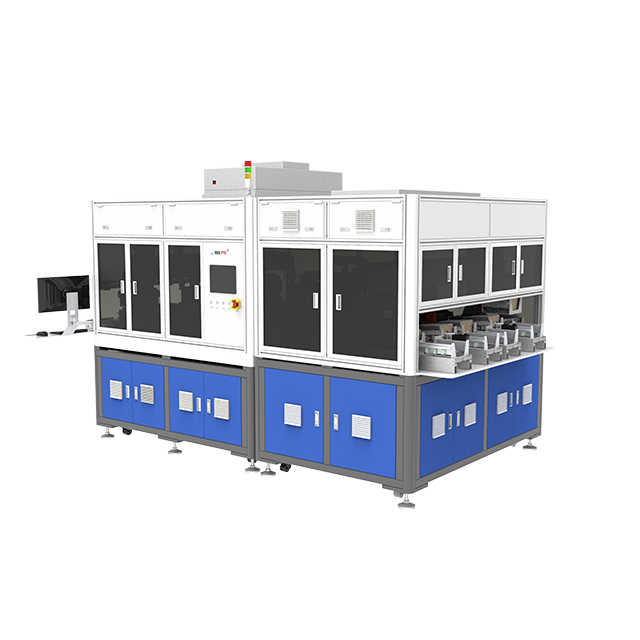
Избор правог хардвера захтева дубоко разумевање оптичке физике. Традиционалне методе овде спектакуларно не успевају. Морате проценити технологије способне за прецизно топографско мапирање.
Стандардној 2Д аутоматизованој оптичкој инспекцији (АОИ) суштински недостаје перцепција дубине. Снима равне слике директно изнад подлоге. 2Д АОИ се истиче у проналажењу површинских огреботина или мерењу ширине горње линије. Не види скривено бочно подрезивање. Не може тачно да измери вертикални профил бочне стране. Права АМБ контрола квалитета захтева 3Д профилисање. Напредни системи користе конфокалну микроскопију, ласерску триангулацију или структурисану пројекцију светлости. Ове технологије истовремено мере тачну дубину и прецизан угао бочне стране.
Упоредна табела: 2Д АОИ наспрам 3Д профилисања за АМБ подлоге |
||
Феатуре |
Стандардни 2Д АОИ |
Инспекција 3Д профилисања |
|---|---|---|
Меасуремент Типе |
Слика равне површине (Кс, И оса) |
Топографско мапирање (Кс, И, З оса) |
Ундерцут Детецтион |
Немогуће (скривено од погледа одозго) |
Висока прецизност коришћењем угаоне оптике/ласера |
Мерење дубине |
Захтева деструктивни попречни пресек |
Тренутно, недеструктивно мерење на линији |
Случај примарне употребе |
Површинске огреботине, оксидација, мрље |
Фактор јеткања, волуметријска анализа, искривљење |
Свеже урезан бакар уводи огромне препреке рефлективности. Сјајна површина делује као сложено огледало. Ласери и ЛЕД диоде се непредвидиво одбијају од структуре кристалног зрна. Овај зрцални одраз ствара заслепљујући одсјај. Лоше дизајнирана оптика региструје овај одсјај као лажне топографске шиљке. Премиум АМБ опрема за инспекцију користи специјализоване алгоритме осветљења. Низови осветљења са више углова осветљавају траг из различитих вектора. Софтвер затим спаја ове експозиције заједно. Ово у потпуности елиминише лажне тачке података узроковане одсјајем.
Кола високе поузданости захтевају екстремну прецизност. Хардвер мора да гарантује толеранције резолуције испод микрона. Оператерима су потребна истовремена мерења за ширину горње линије, ширину доње линије и тачну дубину рова. Недостатак само једне димензије уништава прорачун фактора јеткања.
Штавише, систем мора да открије специфичне остатке материјала. Активни метали попут титанијума или сребра понашају се другачије од бакра у хемијским купатилима. Понекад, нагризач савршено уклања бакар, али оставља микроскопске остатке активног метала иза себе. Ови проводљиви остаци се налазе директно на голој керамици између трагова. Касније изазивају катастрофалне кратке спојеве. Системи највишег нивоа одмах идентификују и означавају ове специфичне металне аномалије.
Интегрисање нових метролошких алата захтева пажљиво логистичко планирање. Морате неприметно ускладити хардвер са постојећим током рада.
Инжењери прво морају да одлуче где се опрема физички налази. Обе стратегије пласмана нуде јасне предности и компромисе.
Ванмрежно узорковање: Постављате машину у наменску лабораторију. Техничари ручно носе серије за мерење. Офлајн јединице често пружају највећу могућу резолуцију. Они савршено раде за фазе истраживања и развоја или почетну валидацију серије. Међутим, они уносе значајно кашњење.
Инлине интеграција: Сензор инсталирате директно преко транспортне траке одмах након модула за гравирање и чишћење. Постављање на линији обезбеђује тренутну повратну информацију о процесу који је веома ефикасан. Примарни изазов укључује усклађивање брзине. Модул за скенирање мора одговарати тачној брзини протока мокре процесне линије.
Хардвер пружа податке, али инжењери морају дефинисати правила. Потребне су вам строге горње и доње границе контроле за ваш фактор гравирања.
Дефинишите захтеве примене: Различити производи захтевају различите геометрије. Комуникациони модули високе фреквенције захтевају изузетно оштре горње ивице за интегритет сигнала. Високострујни ЕВ модули дају приоритет огромним ширинама дна ради топлотне дисипације.
Подесите контролну траку: Одредите однос фактора циљног гравирања. Типично, инжењери циљају фактор изнад 3,0. Поставите границе упозорења мало испод идеалног циља. Поставите чврсте границе одбијања тамо где структурни интегритет не успе.
Монитор Варианце: Пратите основну линију током неколико смена. Обратите пажњу на то како хемијска деградација динамички утиче на однос.
Подаци постају драгоцени само када покрену корективне мере. Систем за инспекцију мора да комуницира директно са контролором линије за гравирање.
Идентификујте помаке: Софтвер детектује спор, стабилан пад фактора нагризања на 50 панела. Ово указује на то да хемијско купатило губи потенцију.
тачност је најважнија у целом свету, зар не знаш да је ово увек дрво. Не знате да много ценимо ваша мишљења, ценимо ваша мишљења хвала на вашој поруџбини, увек сте наш омиљени купац
Подешавања окидача: Систем шаље аутоматизовани сигнал узводно. Линијски контролер реагује изменом одређених параметара.
Извршите промене: Контролер може мало повећати температуру нагризања. Може подесити специфичну тежину или убризгати свеже Цу јоне. Алтернативно, може механички да промени притисак млазнице за прскање. Ова затворена петља спречава отпад пре него што се то деси.
Увођење високо осетљиве оптичке опреме на робустан производни под представља природне изазове. Предвиђање ових ризика обезбеђује несметану фазу примене.
Искривљење подлоге представља најчешћу физичку препреку. АМБ керамичке подлоге доживљавају екстремно топлотно оптерећење током фазе пећи за лемљење. Хлађење ствара неусклађене стопе контракције између дебелог бакра и керамичког језгра. Ово узрокује да се цео панел благо повија. Чак и лук од 50 микрона уништава 3Д скенирање са фиксним фокусом. Напредно системи за инспекцију керамичких подлога примењују динамичко фокусно праћење. Оптичка глава вози микроскопски ваздушни јастук или користи брзе моторе аутофокуса. Савршено управља „таласом“ искривљеног панела. Неки системи такође користе нежне механичке стезаљке за спљоштавање током циклуса инспекције како би се гарантовала строга тачност мерења.
Управљање лажним позитивним и негативним резултатима захтева пажљиво подешавање софтвера. Преосетљива машина одбија савршено употребљиве подлоге. Ово вештачки надувава ваше стопе отпада и уништава профитабилност. Насупрот томе, лажно негативи шаљу неисправне јединице критичним купцима. Топло препоручујемо спровођење ригорозног тестирања мерача Р&Р (поновљивост и репродуктивност). Извршите овај протокол више пута током почетне пробне фазе. Прођите потпуно исту искривљену плочу кроз машину тридесет пута. Варијанца у пријављеном фактору јеткања мора остати математички занемарљива.
Силоси података представљају велики организациони ризик. Самосталне станице за инспекцију приморавају оператере да ручно извозе податке преко УСБ уређаја. Овај приступ уништава следљивост. Модерне паметне фабрике захтевају потпуно интегрисане екосистеме. Нагласите усаглашеност са СЕЦС/ГЕМ приликом процене софтвера. Уверите се да машина нуди робусну доступност АПИ-ја. Сензор мора унети необрађене податке о димензијама директно у фабрички свеобухватни Мануфацтуринг Екецутион Систем (МЕС). Ова интеграција омогућава инжењерима да повежу трендове јеткања са температурама пећи од три дана пре.
Куповина капиталне опреме захтева објективну процену засновану на доказима. Маркетиншке брошуре често преувеличавају оптичке могућности на високо рефлектујућим површинама.
Строги доказ концепта (ПоЦ) представља вашу најјачу заштиту. Никада не купујте метролошки хардвер само на основу спецификације. Морате захтевати ливе бенцхмарк тест. Пошаљите продавцу своје најтеже АМБ узорке супстрата. Укључите панеле са познатим варијантама јеткања, агресивним савијањем и лукавим активним металним остацима. Замолите продавца да скенира узорке и направи 3Д топографске карте. Ако њихов софтвер не може тачно да разликује бакарни бочни зид од керамичке базе, елиминишите их са своје листе.
Пажљиво процените њихов изворни софтвер и СПЦ могућности. Необрађени подаци облака тачака држе нулту вредност за линијски оператор. Систем мора одмах да синтетише милионе тачака података у читљиве контролне табле. Софтвер би требало да генерише аутоматизоване статистичке контролне карте. Мора да израчунава ЦПК (индекс способности процеса) континуирано у позадини. Штавише, менаџерима квалитета су потребне функције извоза једним кликом да би произвели извештаје о усклађености за аутомобилске клијенте спремне за ревизију.
Размотрите синергију између предложеног хардвера и ваших других метода тестирања. Поузданост подлоге се ослања на више различитих метрика. Продавци који нуде обједињене софтверске екосистеме пружају огромну вредност. Њихов софтвер може директно повезати ваше нове податке о фактору гравирања са низводним испитивање подлоге полупроводника . На пример, упоређивање прецизне геометрије подрезивања са ултразвучним мапама брзине шупљина даје свеобухватан термални профил. Овај ниво следљивости драматично поједностављује анализу основног узрока када модул падне на термичком циклусном стрес тесту.
Савладавање фактора јеткања представља строги захтев о којем се не може преговарати за производњу АМБ супстрата високог приноса. Дебели бакар и активни метали кажњавају непрецизне хемијске контроле. Морате прећи основне 2Д провере површине. Примена правилног 3Д топографског скенирања штити ваше клијенте од катастрофалних топлотних кварова.
Продукцијски тимови треба да дају предност екстремној поновљивости мерења у односу на брзину скенирања. Брза машина која генерише бучне податке испуњене одсјајем на крају успорава инжењерске одлуке. Фокусирајте се на динамичко праћење фокуса, осветљење из више углова и беспрекорну МЕС интеграцију.
Подстичемо инжењерске тимове да одмах ревидирају своје тренутне стопе отпада. Изолујте кварове који су експлицитно повезани са дефектима урезивања или деламинацијом. Контактирајте специјализованог метролошког продавца данас. Затражите извештај о инспекцији прилагођеног узорка користећи сопствене искривљене панеле да бисте видели скривену топографију својих трагова.
О: Не постоји универзални број, јер зависи од дебљине бакра и захтева за размаком између редова. Међутим, фактор нагризања већи од 3,0 се генерално циља на модуле напајања високе густине како би се осигурало минимално подрезивање и адекватна површина за спајање жице.
О: Не. Стандардни АОИ је ограничен на 2Д детекцију дефекта површине (огреботине, оксидација, ширина горње линије). Инспекција фактора нагризања захтева 3Д топографске податке за мерење дубине и скривеног подрезивања на интерфејсу супстрата.
О: Оба су критична за управљање топлотом. Док инспекција брзине шупљина (обично путем скенирајуће акустичне микроскопије) открива невезане области испод бакра, инспекција фактора јеткања осигурава да су ивице бакра структурално чврсте. Заједно, они чине потпуни профил поузданости за енергетске полупроводничке подлоге.


