


Przy produkcji substratów ceramicznych metodą lutowania aktywnego metalu (AMB) producenci napotykają wyjątkowe przeszkody techniczne. Grube warstwy miedzi i aktywne metale, takie jak tytan czy srebro, stwarzają wyraźne wyzwania chemiczne. Materiały te sprawiają, że proces trawienia jest bardzo podatny na podcięcia boczne. Niekontrolowane czynniki trawienia szybko prowadzą do poważnych wąskich gardeł termicznych. Zmniejszają obciążalność prądową i zwiększają liczbę złomowań. Te awarie mają krytyczny wpływ na aplikacje o wysokiej niezawodności. Typowymi przykładami są moduły zasilania pojazdów elektrycznych i systemy magazynowania energii o wysokiej częstotliwości.
Aby rozwiązać ten problem, PTC wdraża specjalistyczne rozwiązania Sprzęt do kontroli współczynnika trawienia AMB . Technologia ta przenosi operacje z reaktywnego sortowania jakości bezpośrednio na proaktywną kontrolę procesu. Nasz przewodnik zapewnia dyrektorom produkcji i inżynierom ds. procesów ramy w dużym stopniu oparte na dowodach. Nauczysz się oceniać, wdrażać i optymalizować te kluczowe systemy kontroli. Użytkownicy mogą z pewnością zmaksymalizować wydajność produkcji i zagwarantować ścisłą zgodność ze standardowymi protokołami testowania półprzewodników.
Ochrona wydajności: Monitorowanie współczynnika trawienia (stosunek głębokości trawienia do podcięcia bocznego) zapobiega katastrofalnym awariom termicznym i elektrycznym w podłożach AMB.
Ocena sprzętu: Prawdziwa inspekcja AMB wymaga profilowania 3D o wysokiej rozdzielczości, zdolnego poradzić sobie z wysoce odblaskowymi powierzchniami miedzianymi i wypaczeniami podłoża, wykraczającymi poza możliwości standardowego AOI 2D.
Integracja procesu: Najwyższy zwrot z inwestycji wynika z integracji danych z kontroli bezpośrednio z pętlą informacji zwrotnej z produkcji w celu dostosowania stężenia wytrawiacza i ciśnienia natryskiwania w czasie rzeczywistym.
Wybór dostawcy: krótka lista sprzętu w oparciu o powtarzalność pomiarów (Gauge R&R), prędkość przepustowości i integrację z istniejącymi systemami kontroli objętości pustych przestrzeni i systemami SPC (statystyczna kontrola procesu).
Opanowanie współczynnika trawienia decyduje o najwyższej niezawodności produktu. Producenci łączą wyjątkowo grube warstwy miedzi z podłożami ceramicznymi. Zasady te zazwyczaj składają się z azotku krzemu (Si3N4) lub azotku glinu (AlN). Proces łączenia opiera się na bardzo cienkiej warstwie aktywnego metalu. Trawienie tej struktury kompozytowej wprowadza surową dynamikę chemiczną. Płyn trawiący z łatwością atakuje odsłoniętą miedź od dołu. Atakuje jednak również ściany boczne. Gruba miedź wymaga dłuższego czasu przebywania w kąpieli chemicznej. To długotrwałe narażenie dramatycznie zwiększa ryzyko erozji bocznej.
Inżynierowie definiują współczynnik trawienia matematycznie. Stanowi ścisły stosunek całkowitej głębokości trawienia podzielonej przez boczne podcięcie. Wyższy współczynnik liczbowy wskazuje prostszą, bardziej pionową ścianę boczną. Prostsze ściany boczne bezpośrednio przekładają się na doskonałą wydajność produktu. Doskonale utrzymują zamierzoną geometrię ścieżki. Niski współczynnik wskazuje na poważne podcięcie cenowe. Miedziany ślad wygląda jak grzyb. Górna szerokość pozostaje szeroka, ale podstawa staje się niebezpiecznie wąska.
Brak kontroli nad tym stosunkiem powoduje niszczycielskie konsekwencje fizyczne. Niski współczynnik trawienia zmniejsza górną powierzchnię dostępną do spajania drutem. Sprzęt ma trudności z bezpiecznym podłączeniem przewodów do uszkodzonych ścieżek. Co ważniejsze, podcięcie tworzy niebezpieczne punkty koncentracji naprężeń. Punkty te znajdują się bezpośrednio na delikatnym styku ceramika-metal.
Typowe awarie związane ze znacznym podcięciem cenowym obejmują:
Rozwarstwienie podczas cykli termicznych: Ostre podcięcia działają jak punkty klinowe. Powtarzające się ogrzewanie i chłodzenie odrywają miedź od ceramiki.
Obecne wąskie gardła: Wąskie podstawy ograniczają przepływ elektronów. Ślad nagrzewa się nieoczekiwanie pod dużym obciążeniem.
Ryzyko wyładowania łukowego: nieprzewidywalna geometria zmniejsza efektywny odstęp dielektryczny pomiędzy równoległymi ścieżkami.
Zabezpieczanie kontraktów motoryzacyjnych i półprzewodnikowych Tier 1 wymaga doskonałej kontroli procesu. Użytkownicy nie akceptują już podstawowego sortowania na końcu wiersza. Domagają się udokumentowanej stabilności statystycznej. Wdrażanie rygorystyczne Kontrola współczynnika trawienia jest funkcją obowiązkową. Dowodzi to, że Twoja linia produkcyjna aktywnie ogranicza odchylenia. Przekształca prostą bramę jakościową w potężną przewagę konkurencyjną.
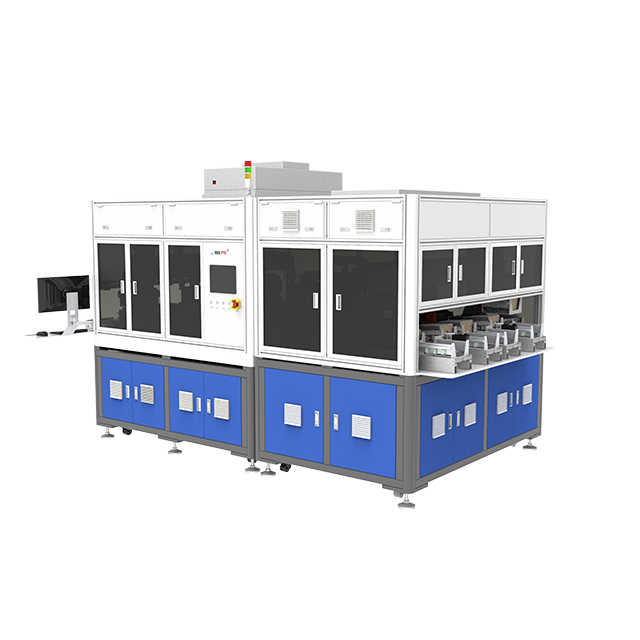
Wybór odpowiedniego sprzętu wymaga głębokiego zrozumienia fizyki optycznej. Tradycyjne metody zawodzą tutaj spektakularnie. Należy ocenić technologie umożliwiające precyzyjne mapowanie topograficzne.
Standardowa zautomatyzowana inspekcja optyczna 2D (AOI) zasadniczo nie zapewnia percepcji głębi. Przechwytuje płaskie obrazy bezpośrednio nad podłożem. 2D AOI doskonale sprawdza się w znajdowaniu rys powierzchniowych i pomiarze szerokości górnych linii. Nie widać ukrytego podcięcia bocznego. Nie jest w stanie dokładnie zmierzyć pionowego profilu ściany bocznej. Prawdziwa kontrola jakości AMB wymaga profilowania 3D. Zaawansowane systemy wykorzystują mikroskopię konfokalną, triangulację laserową lub projekcję światła strukturalnego. Technologie te mierzą jednocześnie dokładną głębokość i dokładny kąt ściany bocznej.
Tabela porównawcza: 2D AOI vs. profilowanie 3D dla podłoży AMB |
||
Funkcja |
Standardowy AOI 2D |
Kontrola profilowania 3D |
|---|---|---|
Typ pomiaru |
Obrazowanie powierzchni płaskich (oś X, Y) |
Mapowanie topograficzne (oś X, Y, Z) |
Wykrywanie podcięcia |
Niemożliwe (ukryte w widoku z góry) |
Wysoka dokładność dzięki zastosowaniu kątowej optyki/laserów |
Pomiar głębokości |
Wymaga destrukcyjnego przekroju |
Natychmiastowy, nieniszczący pomiar inline |
Podstawowy przypadek użycia |
Rysy powierzchniowe, utlenianie, plamy |
Współczynnik trawienia, analiza objętościowa, wypaczenie |
Świeżo wytrawiona miedź wprowadza masywne płotki odbijające światło. Błyszcząca powierzchnia działa jak złożone lustro. Lasery i diody LED odbijają się w nieprzewidywalny sposób od krystalicznej struktury ziaren. To lustrzane odbicie generuje oślepiający blask. Źle zaprojektowana optyka rejestruje to odblaski jako fałszywe skoki topograficzne. Premia Sprzęt inspekcyjny AMB wykorzystuje specjalistyczne algorytmy oświetlenia. Wielokątowe tablice oświetleniowe oświetlają ślad z różnych wektorów. Następnie oprogramowanie łączy te ekspozycje w jedną całość. Eliminuje to całkowicie fałszywe punkty danych spowodowane odblaskiem.
Obwody o wysokiej niezawodności wymagają ekstremalnej precyzji. Sprzęt musi gwarantować tolerancję rozdzielczości poniżej mikrona. Operatorzy potrzebują równoczesnych pomiarów szerokości górnej i dolnej linii oraz dokładnej głębokości wykopu. Brak tylko jednego wymiaru psuje obliczenie współczynnika trawienia.
Ponadto system musi wykrywać określone pozostałości materiału. Aktywne metale, takie jak tytan czy srebro, zachowują się inaczej niż miedź w kąpielach chemicznych. Czasami wytrawiacz doskonale usuwa miedź, ale pozostawia mikroskopijne pozostałości aktywnego metalu. Te przewodzące pozostałości znajdują się bezpośrednio na gołej ceramice pomiędzy ścieżkami. Powodują później katastrofalne zwarcia. Systemy najwyższej klasy natychmiast identyfikują i sygnalizują te specyficzne anomalie metaliczne.
Integracja nowych narzędzi metrologicznych wymaga starannego planowania logistycznego. Musisz płynnie dopasować sprzęt do istniejącego przepływu pracy.
Inżynierowie muszą najpierw zdecydować, gdzie fizycznie znajduje się sprzęt. Obie strategie rozmieszczania ofert oferują wyraźne zalety i kompromisy.
Próbkowanie offline: Umieszczasz maszynę w dedykowanym laboratorium. Technicy ręcznie przenoszą partie do pomiaru. Jednostki offline często zapewniają najwyższą możliwą rozdzielczość. Doskonale sprawdzają się w fazach badawczo-rozwojowych lub podczas wstępnej walidacji partii. Wprowadzają jednak znaczne opóźnienia.
Integracja inline: Czujnik instaluje się bezpośrednio nad przenośnikiem taśmowym, zaraz za modułami wytrawiającymi i czyszczącymi. Umieszczenie w linii zapewnia natychmiastową, bardzo przydatną do działania informację zwrotną na temat procesu. Podstawowym wyzwaniem jest dopasowanie prędkości. Moduł skanujący musi dokładnie odpowiadać prędkości przepustowej linii procesu mokrego.
Sprzęt dostarcza dane, ale inżynierowie muszą zdefiniować zasady. Potrzebujesz ścisłych górnych i dolnych granic kontrolnych dla współczynnika trawienia.
Zdefiniuj wymagania dotyczące aplikacji: Różne produkty wymagają różnych geometrii. Moduły komunikacyjne wysokiej częstotliwości wymagają wyjątkowo wyraźnych górnych krawędzi, aby zapewnić integralność sygnału. Wysokoprądowe moduły EV traktują priorytetowo ogromne szerokości dna w celu rozpraszania ciepła.
Ustaw pasmo kontrolne: Ustal docelowy współczynnik wytrawiania. Zazwyczaj inżynierowie wybierają współczynnik powyżej 3,0. Ustaw limity ostrzegawcze nieco poniżej idealnego celu. Ustaw limity twardego odrzucenia w przypadku, gdy zawodzi integralność strukturalna.
Monitoruj wariancję: śledź linię bazową przez kilka zmian. Należy zwrócić uwagę, jak degradacja chemiczna wpływa dynamicznie na stosunek.
Dane stają się wartościowe tylko wtedy, gdy powodują podjęcie działań naprawczych. System kontrolny musi komunikować się bezpośrednio ze sterownikiem linii trawienia.
Identyfikacja dryfów: Oprogramowanie wykrywa powolny, stały spadek współczynnika trawienia w 50 panelach. Oznacza to, że kąpiel chemiczna traci moc.
dokładność jest najważniejsza na świecie, czy nie wiesz, że to zawsze jest drzewo? Nawet nie wiesz, że bardzo cenimy Twoje opinie. Bardzo cenimy Twoje opinie. Dzięki za Twoje zamówienie, zawsze jesteś naszym ulubionym klientem
Regulacja wyzwalacza: System wysyła automatyczny sygnał w górę strumienia. Kontroler linii reaguje modyfikacją określonych parametrów.
Wykonaj zmiany: Sterownik może nieznacznie zwiększyć temperaturę wytrawiacza. Może regulować ciężar właściwy lub wstrzykiwać świeże jony Cu. Alternatywnie może zmieniać mechanicznie ciśnienie dyszy natryskowej. Ta zamknięta pętla zapobiega powstawaniu złomu, zanim do niego dojdzie.
Wprowadzenie bardzo czułego sprzętu optycznego na wytrzymałą halę produkcyjną stanowi naturalne wyzwanie. Przewidywanie tych zagrożeń zapewnia płynną fazę wdrażania.
Wypaczenie podłoża stanowi najczęstszą przeszkodę fizyczną. Podłoża ceramiczne AMB podlegają ekstremalnym naprężeniom termicznym podczas fazy pieca do lutowania twardego. Chłodzenie powoduje niedopasowanie współczynnika skurczu pomiędzy grubą miedzią a rdzeniem ceramicznym. Powoduje to lekkie wygięcie całego panelu. Nawet 50-mikronowy łuk psuje skan 3D ze stałą ogniskową. Zaawansowany systemy kontroli podłoża ceramicznego wykorzystują dynamiczne śledzenie ogniskowe. Głowica optyczna porusza się na mikroskopijnej poduszce powietrznej lub wykorzystuje szybkie silniki autofokusa. Doskonale porusza się po „fali” wypaczonego panelu. W niektórych systemach podczas cyklu kontrolnego stosowane są również delikatne mechaniczne zaciski spłaszczające, aby zagwarantować ścisłą dokładność pomiaru.
Zarządzanie fałszywymi alarmami i negatywami wymaga czujnego dostrojenia oprogramowania. Nadwrażliwa maszyna odrzuca podłoża doskonale nadające się do użytku. To sztucznie zawyża stawki złomu i niszczy rentowność. I odwrotnie, fałszywe negatywy wysyłają wadliwe jednostki do krytycznych klientów. Zdecydowanie zalecamy przeprowadzenie rygorystycznych testów Gauge R&R (powtarzalności i odtwarzalności). Wykonaj ten protokół wielokrotnie podczas początkowej fazy próbnej. Przeprowadź dokładnie ten sam wypaczony panel przez maszynę trzydzieści razy. Różnica w raportowanym współczynniku trawienia musi pozostać matematycznie nieistotna.
Silosy danych stanowią główne ryzyko organizacyjne. Samodzielne stacje inspekcyjne zmuszają operatorów do ręcznego eksportowania danych za pośrednictwem dysków USB. Takie podejście psuje identyfikowalność. Nowoczesne inteligentne fabryki wymagają w pełni zintegrowanych ekosystemów. Podczas oceniania oprogramowania kładź nacisk na zgodność z SECS/GEM. Upewnij się, że maszyna oferuje solidną dostępność API. Czujnik musi dostarczać surowe dane wymiarowe bezpośrednio do nadrzędnego systemu realizacji produkcji (MES) w fabryce. Integracja ta pozwala inżynierom powiązać trendy trawienia z temperaturami pieca sprzed trzech dni.
Zakupy wyposażenia kapitałowego wymagają obiektywnej oceny opartej na dowodach. Broszury marketingowe często wyolbrzymiają możliwości optyczne na powierzchniach silnie odblaskowych.
Rygorystyczny dowód koncepcji (PoC) stanowi najsilniejsze zabezpieczenie. Nigdy nie kupuj sprzętu metrologicznego wyłącznie na podstawie karty specyfikacji. Musisz zażądać testu porównawczego na żywo. Wyślij dostawcy najtrudniejsze próbki podłoża AMB. Obejmują panele charakteryzujące się znanymi odmianami trawienia, agresywnym wypaczeniem i trudnymi pozostałościami aktywnego metalu. Poproś dostawcę o zeskanowanie próbek i sporządzenie map topograficznych 3D. Jeśli ich oprogramowanie nie jest w stanie dokładnie odróżnić miedzianej ścianki bocznej od ceramicznej podstawy, wyeliminuj je ze swojej listy.
Dokładnie oceń ich natywne oprogramowanie i możliwości SPC. Surowe dane chmury punktów mają wartość zerową dla operatora liniowego. System musi natychmiast syntetyzować miliony punktów danych w czytelne dashboardy. Oprogramowanie powinno natywnie generować zautomatyzowane statystyczne wykresy kontrolne. Musi w sposób ciągły obliczać CPK (wskaźnik zdolności procesu) w tle. Co więcej, menedżerowie ds. jakości potrzebują funkcji eksportu uruchamianych jednym kliknięciem, aby tworzyć gotowe do audytu raporty zgodności dla klientów z branży motoryzacyjnej.
Rozważ synergię pomiędzy proponowanym sprzętem a innymi metodami testowania. Niezawodność podłoża opiera się na wielu odrębnych wskaźnikach. Dostawcy oferujący ujednolicone ekosystemy oprogramowania zapewniają ogromną wartość. Ich oprogramowanie może korelować nowe dane dotyczące współczynnika trawienia bezpośrednio z dalszymi danymi badanie podłoża półprzewodnikowego . Na przykład porównanie precyzyjnych geometrii podcięć z ultradźwiękowymi mapami szybkości pustki zapewnia kompleksowy profil termiczny. Ten poziom identyfikowalności znacznie upraszcza analizę przyczyn źródłowych, gdy moduł nie przejdzie testu obciążeniowego z cyklicznymi zmianami termicznymi.
Opanowanie współczynnika trawienia stanowi rygorystyczny, niepodlegający negocjacjom wymóg w przypadku wysokowydajnej produkcji substratów AMB. Gruba miedź i aktywne metale karzą za nieprecyzyjną kontrolę chemiczną. Należy pominąć podstawowe kontrole powierzchni 2D. Wdrożenie odpowiedniego skanowania topograficznego 3D chroni Twoich dalszych klientów przed katastrofalnymi awariami termicznymi.
Zespoły produkcyjne powinny przedkładać ekstremalną powtarzalność pomiarów nad surową prędkość skanowania. Szybka maszyna generująca zaszumione, odblaskowe dane ostatecznie spowalnia decyzje inżynieryjne. Skoncentruj się na dynamicznym śledzeniu ogniskowych, oświetleniu pod wieloma kątami i bezproblemowej integracji z systemem MES.
Zachęcamy zespoły inżynieryjne do natychmiastowego przeprowadzenia audytu bieżących wskaźników złomowania. Wyodrębnij awarie wyraźnie związane z defektami trawienia lub rozwarstwieniem. Skontaktuj się z wyspecjalizowanym dostawcą rozwiązań metrologicznych już dziś. Poproś o niestandardowy raport z inspekcji próbek, korzystając z własnych wypaczonych paneli, aby zobaczyć ukrytą topografię swoich śladów.
Odp.: Nie ma uniwersalnej liczby, ponieważ zależy ona od grubości miedzi i wymagań dotyczących odstępu między liniami. Jednakże w modułach mocy o dużej gęstości zwykle zaleca się współczynnik wytrawiania większy niż 3,0, aby zapewnić minimalne podcięcie i odpowiednią powierzchnię łączenia przewodów.
O: Nie. Standardowe AOI ogranicza się do wykrywania defektów powierzchni 2D (zarysowania, utlenienia, szerokość górnej linii). Kontrola współczynnika trawienia wymaga danych topograficznych 3D w celu pomiaru głębokości i ukrytego podcięcia na styku podłoża.
Odp.: Obydwa mają kluczowe znaczenie dla zarządzania ciepłem. Podczas gdy kontrola współczynnika pustki (zwykle za pomocą skaningowej mikroskopii akustycznej) wykrywa niezwiązane obszary pod miedzią, kontrola współczynnika trawienia zapewnia, że krawędzie miedzi są strukturalnie zdrowe. Razem tworzą kompletny profil niezawodności dla podłoży półprzewodnikowych mocy.


