


Bij de productie van keramische substraten met Active Metal Brazing (AMB) worden fabrikanten geconfronteerd met unieke technische hindernissen. Dikke koperlagen en actieve metalen zoals titanium of zilver zorgen voor duidelijke chemische uitdagingen. Deze materialen maken het etsproces zeer gevoelig voor laterale ondersnijding. Ongecontroleerde etsfactoren leiden snel tot ernstige thermische knelpunten. Ze verminderen de stroomvoerende capaciteit en drijven de schroottarieven op. Deze fouten hebben een cruciale impact op toepassingen met een hoge betrouwbaarheid. Veel voorkomende voorbeelden zijn EV-vermogensmodules en hoogfrequente energieopslagsystemen.
Om dit op te lossen PTC gespecialiseerd in zet AMB-etsfactorinspectieapparatuur . Deze technologie verschuift de activiteiten van reactieve kwaliteitssortering rechtstreeks naar proactieve procescontrole. Onze gids biedt productiedirecteuren en procesingenieurs een zeer empirisch onderbouwd raamwerk. Je leert deze cruciale inspectiesystemen evalueren, implementeren en optimaliseren. Gebruikers kunnen vol vertrouwen de productieopbrengst maximaliseren en strikte naleving garanderen naast standaard testprotocollen voor halfgeleiders.
Opbrengstbescherming: Het bewaken van de etsfactor (de verhouding tussen etsdiepte en laterale ondersnijding) voorkomt catastrofale thermische en elektrische storingen in AMB-substraten.
Evaluatie van apparatuur: Echte AMB-inspectie vereist 3D-profilering met hoge resolutie die in staat is om zeer reflecterende koperoppervlakken en substraatvervorming aan te kunnen, wat verder gaat dan de mogelijkheden van standaard 2D AOI.
Procesintegratie: De hoogste ROI komt voort uit het rechtstreeks integreren van inspectiegegevens in de productiefeedbacklus om de etsmiddelconcentratie en spuitdruk in realtime aan te passen.
Leveranciersselectie: shortlist van apparatuur op basis van de herhaalbaarheid van metingen (Gauge R&R), doorvoersnelheden en integratie met bestaande inspectie- en SPC-systemen (Statistical Process Control).
Het beheersen van de etsfactor bepaalt de ultieme betrouwbaarheid van uw product. Fabrikanten hechten extreem dikke koperlagen op keramische ondergronden. Deze basen bestaan doorgaans uit siliciumnitride (Si3N4) of aluminiumnitride (AlN). Het verbindingsproces is gebaseerd op een zeer dunne actieve metaallaag. Het etsen van deze composietstructuur introduceert een ernstige chemische dynamiek. De etsvloeistof tast het blootliggende koper gemakkelijk naar beneden aan. Het tast echter ook de zijwanden zijdelings aan. Dik koper vereist langere tijd in het chemische bad. Deze langdurige blootstelling verhoogt het risico op laterale erosie dramatisch.
Ingenieurs definiëren de etsfactor wiskundig. Het vertegenwoordigt de strikte verhouding van de totale etsdiepte gedeeld door de laterale ondersnijding. Een hogere numerieke factor duidt op een rechtere, meer verticale zijwand. Rechtere zijwanden vertalen zich direct in superieure productprestaties. Ze behouden de beoogde spoorgeometrie perfect. Een lage factor duidt op ernstige onderbieding. Het koperen spoor lijkt op een paddestoel. De bovenbreedte blijft breed, maar de basis wordt gevaarlijk smal.
Het niet beheersen van deze verhouding heeft verwoestende fysieke gevolgen. Een lage etsfactor vermindert het beschikbare bovenoppervlak voor draadverbindingen. Apparatuur heeft moeite om draden veilig aan aangetaste sporen te bevestigen. Belangrijker nog is dat onderbieding gevaarlijke spanningsconcentratiepunten creëert. Deze punten bevinden zich direct op het fragiele keramiek-metaal-grensvlak.
Veelvoorkomende fouten die verband houden met ernstige prijsonderbieding zijn onder meer:
Delaminatie tijdens thermische cycli: scherpe ondersnijdingen fungeren als wigpunten. Herhaaldelijk verwarmen en afkoelen scheurt het koper weg van het keramiek.
Huidige knelpunten: Vernauwde bases beperken de elektronenstroom. Het spoor warmt onverwacht op onder zware belasting.
Risico's op boogvorming: Onvoorspelbare geometrieën verminderen de effectieve diëlektrische afstand tussen parallelle sporen.
Het veiligstellen van Tier-1-contracten voor de automobiel- en halfgeleiderindustrie vereist een feilloze procesbeheersing. Gebruikers accepteren niet langer de basissortering aan het einde van de regel. Ze eisen gedocumenteerde statistische stabiliteit. Streng implementeren Etsfactorinspectie fungeert als een verplichte mogelijkheid. Het bewijst dat uw productielijn afwijkingen proactief beperkt. Het transformeert een eenvoudige kwaliteitspoort in een krachtig concurrentievoordeel.
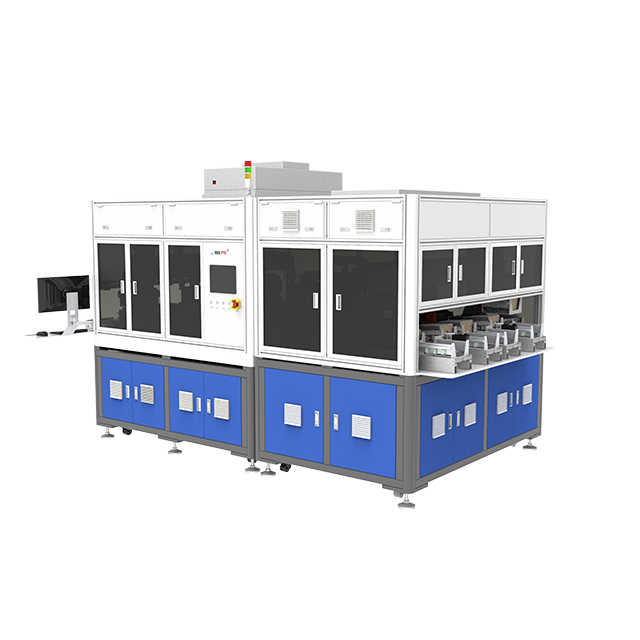
Het selecteren van de juiste hardware vereist een diepgaand begrip van de optische fysica. Traditionele methoden falen hier spectaculair. Je moet technologieën evalueren die in staat zijn tot nauwkeurige topografische kartering.
Standaard 2D Automatische Optische Inspectie (AOI) ontbeert fundamenteel dieptewaarneming. Het legt vlakke beelden vast van direct boven het substraat. 2D AOI blinkt uit in het vinden van krassen op het oppervlak of het meten van de breedte van de bovenlijn. Het kan de verborgen laterale ondersnijding niet zien. Het verticale zijwandprofiel kan niet nauwkeurig worden gemeten. Echte AMB-kwaliteitscontrole vereist 3D-profilering. Geavanceerde systemen maken gebruik van confocale microscopie, lasertriangulatie of gestructureerde lichtprojectie. Deze technologieën meten tegelijkertijd de exacte diepte en de precieze zijwandhoek.
Vergelijkingstabel: 2D AOI versus 3D-profilering voor AMB-substraten |
||
Functie |
Standaard 2D AOI |
3D-profileringsinspectie |
|---|---|---|
Metingstype |
Beeldvorming met plat oppervlak (X-, Y-as) |
Topografische kaarten (X-, Y-, Z-as) |
Detectie van ondersnijding |
Onmogelijk (verborgen voor bovenaanzicht) |
Hoge nauwkeurigheid met behulp van schuine optica/lasers |
Dieptemeting |
Vereist destructieve dwarsdoorsnede |
Onmiddellijke, niet-destructieve inline-meting |
Primaire gebruikscasus |
Oppervlaktekrassen, oxidatie, vlekken |
Etsfactor, volumetrische analyse, kromtrekken |
Vers geëtst koper introduceert enorme hindernissen op het gebied van reflectiviteit. Het glanzende oppervlak werkt als een complexe spiegel. Lasers en LED's weerkaatsen op onvoorspelbare wijze tegen de kristallijne korrelstructuur. Deze spiegelreflectie genereert verblindende schittering. Slecht ontworpen optica registreren deze schittering als valse topografische pieken. Premie AMB-inspectieapparatuur maakt gebruik van gespecialiseerde verlichtingsalgoritmen. Verlichtingsarrays met meerdere hoeken verlichten het spoor van verschillende vectoren. De software voegt deze opnamen vervolgens aan elkaar toe. Dit elimineert volledig valse gegevenspunten veroorzaakt door verblinding.
Circuits met een hoge betrouwbaarheid vereisen extreme precisie. De hardware moet resolutietoleranties van submicron garanderen. Operators hebben gelijktijdige metingen nodig voor de breedte van de bovenste lijn, de breedte van de onderste lijn en de exacte sleufdiepte. Het missen van slechts één dimensie verpest de berekening van de etsfactor.
Bovendien moet het systeem specifieke materiaalresten detecteren. Actieve metalen zoals titanium of zilver gedragen zich in chemische baden anders dan koper. Soms verwijdert het etsmiddel het koper perfect, maar laat het microscopisch kleine actieve metaalresten achter. Deze geleidende resten zitten direct op het kale keramiek tussen sporen. Ze veroorzaken later catastrofale kortsluitingen. Topsystemen identificeren en signaleren deze specifieke metaalafwijkingen onmiddellijk.
Het integreren van nieuwe metrologietools vereist een zorgvuldige logistieke planning. U moet de hardware naadloos afstemmen op uw bestaande workflow.
Ingenieurs moeten eerst beslissen waar de apparatuur zich fysiek bevindt. Beide plaatsingsstrategieën bieden duidelijke voordelen en afwegingen.
Offline bemonstering: u plaatst de machine in een speciaal laboratorium. Technici dragen handmatig batches voor metingen. Offline units bieden vaak de hoogst mogelijke resolutie. Ze werken perfect voor R&D-fasen of initiële batchvalidatie. Ze introduceren echter een aanzienlijke latentie.
Inline Integratie: U installeert de sensor direct na de ets- en reinigingsmodules direct boven de transportband. Inline-plaatsing biedt onmiddellijke, zeer bruikbare procesfeedback. De voornaamste uitdaging betreft het matchen van de snelheid. De scanmodule moet exact overeenkomen met de doorvoersnelheid van de natte proceslijn.
Hardware levert gegevens, maar ingenieurs moeten de regels definiëren. U hebt strikte boven- en ondergrenswaarden nodig voor uw etsfactor.
Definieer toepassingsvereisten: Verschillende producten vereisen verschillende geometrieën. Hoogfrequente communicatiemodules hebben uitzonderlijk scherpe bovenranden nodig voor signaalintegriteit. EV-modules met hoge stroomsterkte geven prioriteit aan enorme bodembreedtes voor thermische dissipatie.
Stel de controleband in: Bepaal de beoogde etsfactorverhouding. Normaal gesproken mikken ingenieurs op een factor boven de 3,0. Stel waarschuwingslimieten iets onder het ideale doel in. Stel harde afwijzingslimieten in waar de structurele integriteit faalt.
Variantie monitoren: Volg de basislijn over verschillende ploegendiensten. Merk op hoe chemische afbraak de verhouding dynamisch beïnvloedt.
Gegevens worden pas waardevol als ze aanleiding geven tot corrigerende maatregelen. Het inspectiesysteem moet rechtstreeks communiceren met de etslijncontroller.
Identificeer afwijkingen: De software detecteert een langzame, gestage afname van de etsfactor over 50 panelen. Dit geeft aan dat het chemische bad aan kracht verliest.
nauwkeurigheid is het belangrijkste ter wereld, weet je niet dat dit altijd boom is. U weet niet dat wij uw mening zeer waarderen. Wij waarderen uw mening. Bedankt voor uw bestelling, u bent altijd onze favoriete klant
Triggeraanpassingen: Het systeem stuurt een geautomatiseerd signaal stroomopwaarts. De lijncontroller reageert door specifieke parameters te wijzigen.
Wijzigingen uitvoeren: De controller kan de temperatuur van het etsmiddel enigszins verhogen. Het kan het soortelijk gewicht aanpassen of verse Cu-ionen injecteren. Als alternatief kan het de spuitmonddruk mechanisch veranderen. Deze gesloten lus voorkomt uitval voordat het gebeurt.
Het introduceren van zeer gevoelige optische apparatuur op een robuuste productievloer brengt natuurlijke uitdagingen met zich mee. Het anticiperen op deze risico's zorgt voor een soepele implementatiefase.
Het kromtrekken van het substraat is de meest voorkomende fysieke hindernis. AMB-keramische substraten ervaren extreme thermische spanningen tijdens de soldeerovenfase. Afkoeling zorgt voor niet-overeenkomende contractiesnelheden tussen het dikke koper en de keramische kern. Hierdoor buigt het gehele paneel lichtjes door. Zelfs een boog van 50 micron verpest een 3D-scan met vaste focus. Geavanceerd keramische substraatinspectiesystemen maken gebruik van dynamische focustracking. De optische kop beweegt op een microscopisch klein luchtkussen of maakt gebruik van snelle autofocusmotoren. Het volgt perfect de 'golf' van het kromgetrokken paneel. Sommige systemen maken tijdens de inspectiecyclus ook gebruik van zachte mechanische afvlakklemmen om een strikte meetnauwkeurigheid te garanderen.
Het beheren van valse positieven en negatieven vereist een waakzame afstemming van de software. Een overgevoelige machine werpt perfect bruikbare substraten af. Dit verhoogt uw uitvalpercentages kunstmatig en vernietigt de winstgevendheid. Omgekeerd verzenden valse negatieven defecte eenheden naar kritische klanten. We raden ten zeerste aan om rigoureuze Gauge R&R-tests (Herhaalbaarheid en Reproduceerbaarheid) uit te voeren. Voer dit protocol herhaaldelijk uit tijdens de eerste proeffase. Laat exact hetzelfde kromgetrokken paneel dertig keer door de machine lopen. De variantie in de gerapporteerde etsfactor moet wiskundig verwaarloosbaar blijven.
Datasilo’s vormen een groot organisatorisch risico. Op zichzelf staande inspectiestations dwingen operators om gegevens handmatig te exporteren via USB-drives. Deze aanpak ruïneert de traceerbaarheid. Moderne slimme fabrieken vereisen volledig geïntegreerde ecosystemen. Benadruk SECS/GEM-compliance bij het evalueren van software. Zorg ervoor dat de machine robuuste API-beschikbaarheid biedt. De sensor moet ruwe dimensionale gegevens rechtstreeks in het overkoepelende Manufacturing Execution System (MES) van de fabriek invoeren. Dankzij deze integratie kunnen ingenieurs etstrends correleren met oventemperaturen van drie dagen ervoor.
De aanschaf van kapitaalgoederen vereist een objectieve, op bewijs gebaseerde evaluatie. Marketingbrochures overdrijven vaak de optische mogelijkheden op sterk reflecterende oppervlakken.
Een rigoureuze Proof of Concept (PoC) vertegenwoordigt uw sterkste waarborg. Koop nooit metrologiehardware uitsluitend op basis van een specificatieblad. U moet een live benchmarktest aanvragen. Stuur de leverancier uw moeilijkste AMB-substraatmonsters. Voeg panelen toe met bekende etsvariaties, agressief kromtrekken en lastige actieve metaalresten. Vraag de leverancier om de monsters te scannen en de 3D-topografische kaarten te produceren. Als hun software de koperen zijwand niet nauwkeurig kan onderscheiden van de keramische basis, verwijder ze dan van je lijst.
Evalueer hun eigen software en SPC-mogelijkheden zwaar. Ruwe puntenwolkgegevens hebben een nulwaarde voor een lijnoperator. Het systeem moet miljoenen datapunten onmiddellijk synthetiseren in leesbare dashboards. De software zou automatisch geautomatiseerde statistische controlediagrammen moeten genereren. Het moet de CPK (procescapaciteitsindex) continu op de achtergrond berekenen. Bovendien hebben kwaliteitsmanagers exportfuncties met één klik nodig om auditklare nalevingsrapporten voor klanten in de automobielsector te produceren.
Denk aan de synergie tussen de voorgestelde hardware en uw andere testmethoden. De betrouwbaarheid van het substraat is afhankelijk van meerdere afzonderlijke statistieken. Leveranciers die uniforme software-ecosystemen aanbieden, bieden enorme waarde. Hun software kan uw nieuwe etsfactorgegevens rechtstreeks met downstream correleren testen van halfgeleidersubstraten . Het vergelijken van nauwkeurige ondersnijdingsgeometrieën met ultrasone lege ruimtekaarten levert bijvoorbeeld een uitgebreid thermisch profiel op. Dit niveau van traceerbaarheid vereenvoudigt de analyse van de hoofdoorzaak aanzienlijk wanneer een module een thermische cyclusstresstest niet doorstaat.
Het beheersen van de etsfactor is een strikte, niet-onderhandelbare vereiste voor de productie van AMB-substraten met een hoog rendement. Dik koper en actieve metalen bestraffen onnauwkeurige chemische controles. U moet voorbij de basiscontroles van 2D-oppervlakken gaan. Het implementeren van de juiste 3D-topografische scan beschermt uw downstream-klanten tegen catastrofale thermische storingen.
Productieteams moeten prioriteit geven aan extreme herhaalbaarheid van metingen boven ruwe scansnelheid. Een snelle machine die luidruchtige, verblindende gegevens genereert, vertraagt uiteindelijk de technische beslissingen. Focus op dynamische focus-tracking, verlichting vanuit meerdere hoeken en naadloze MES-integratie.
We moedigen technische teams aan om hun huidige schrootpercentages onmiddellijk te controleren. Isoleer de fouten die expliciet verband houden met etsdefecten of delaminatie. Neem vandaag nog contact op met een gespecialiseerde metrologieleverancier. Vraag een aangepast voorbeeldinspectierapport aan met uw eigen kromgetrokken panelen om de verborgen topografie van uw sporen te zien.
A: Er is geen universeel getal, omdat dit afhankelijk is van de koperdikte en de vereisten voor de lijnafstand. Bij voedingsmodules met hoge dichtheid wordt echter doorgaans een etsfactor van meer dan 3,0 nagestreefd om een minimale ondersnijding en een voldoende draadverbindingsgebied te garanderen.
A: Nee. Standaard AOI is beperkt tot 2D-detectie van oppervlaktedefecten (krassen, oxidatie, breedte van de bovenste lijn). Voor etsfactorinspectie zijn topografische 3D-gegevens nodig om de diepte en de verborgen ondersnijding op het substraatgrensvlak te meten.
A: Beide zijn van cruciaal belang voor het thermisch beheer. Terwijl inspectie van de leegte (meestal via Scanning Acoustic Microscopie) niet-gebonden gebieden onder het koper detecteert, zorgt inspectie van de etsfactor ervoor dat de randen van het koper structureel gezond zijn. Samen vormen ze een compleet betrouwbaarheidsprofiel voor vermogenshalfgeleidersubstraten.


