


در تولید بستر سرامیکی Active Metal Brazing (AMB)، تولیدکنندگان با موانع فنی منحصر به فردی روبرو هستند. لایههای مس ضخیم و فلزات فعال مانند تیتانیوم یا نقره چالشهای شیمیایی مشخصی را ایجاد میکنند. این مواد فرآیند اچینگ را به شدت مستعد تراش جانبی میکنند. عوامل اچینگ کنترل نشده به سرعت منجر به گلوگاه های حرارتی شدید می شود. آنها ظرفیت حمل جریان را کاهش می دهند و نرخ ضایعات را افزایش می دهند. این خرابی ها به شدت بر برنامه های کاربردی با قابلیت اطمینان بالا تأثیر می گذارد. نمونههای رایج عبارتند از ماژولهای برق EV و سیستمهای ذخیرهسازی انرژی با فرکانس بالا.
برای حل این مشکل، PTC به طور تخصصی مستقر می شود تجهیزات بازرسی فاکتور اچینگ AMB . این فناوری عملیات را از مرتبسازی با کیفیت واکنشی مستقیماً به کنترل فرآیند فعال تغییر میدهد. راهنمای ما به مدیران تولید و مهندسان فرآیند یک چارچوب کاملاً مبتنی بر شواهد ارائه می دهد. شما یاد خواهید گرفت که این سیستم های بازرسی حیاتی را ارزیابی، اجرا و بهینه سازی کنید. کاربران با اطمینان می توانند بازده تولید را به حداکثر برسانند و انطباق دقیق را در کنار پروتکل های استاندارد تست نیمه هادی تضمین کنند.
حفاظت از عملکرد: نظارت بر فاکتور اچینگ (نسبت عمق اچ به زیر برش جانبی) از خرابی های حرارتی و الکتریکی فاجعه بار در بسترهای AMB جلوگیری می کند.
ارزیابی تجهیزات: بازرسی واقعی AMB به پروفایل سه بعدی با وضوح بالا نیاز دارد که بتواند سطوح مسی با انعکاس بسیار بالا و تاب برداشتن بستر را کنترل کند، فراتر از قابلیتهای استاندارد AOI دو بعدی.
یکپارچه سازی فرآیند: بالاترین ROI از ادغام داده های بازرسی مستقیماً در حلقه بازخورد تولید برای تنظیم غلظت اچانت و فشار اسپری در زمان واقعی به دست می آید.
انتخاب فروشنده: تجهیزات فهرست کوتاه بر اساس تکرارپذیری اندازه گیری (Gauge R&R)، سرعت های توان عملیاتی و ادغام با سیستم های بازرسی نرخ خالی و SPC (کنترل فرآیند آماری) موجود.
تسلط بر فاکتور اچینگ، قابلیت اطمینان نهایی محصول شما را دیکته می کند. تولید کنندگان لایه های مسی بسیار ضخیم را به پایه های سرامیکی می چسبانند. این پایه ها معمولاً از نیترید سیلیکون (Si3N4) یا نیترید آلومینیوم (AlN) تشکیل شده اند. فرآیند اتصال به یک لایه فلزی فعال بسیار نازک متکی است. اچ کردن این ساختار کامپوزیتی دینامیک شیمیایی شدیدی را معرفی می کند. مایع اچانت به راحتی به مس در معرض حمله به سمت پایین حمله می کند. با این حال، به دیواره های جانبی نیز حمله می کند. مس ضخیم نیاز به زمان طولانی در داخل حمام شیمیایی دارد. این قرار گرفتن در معرض طولانی مدت به طور چشمگیری خطر فرسایش جانبی را افزایش می دهد.
مهندسان فاکتور اچینگ را به صورت ریاضی تعریف می کنند. این نشان دهنده نسبت دقیق کل عمق اچ تقسیم بر آندرکات جانبی است. ضریب عددی بالاتر نشان دهنده یک دیواره جانبی صاف تر و عمودی تر است. دیوارهای کناری صاف تر به طور مستقیم به عملکرد برتر محصول تبدیل می شود. آنها هندسه ردیابی مورد نظر را کاملاً حفظ می کنند. ضریب کم نشان دهنده زیر برش شدید است. رد مس شبیه قارچ است. عرض بالایی پهن باقی می ماند، اما پایه به طرز خطرناکی باریک می شود.
عدم کنترل این نسبت عواقب فیزیکی ویرانگری ایجاد می کند. ضریب اچ پایین سطح بالایی را که برای اتصال سیم در دسترس است کاهش می دهد. تجهیزات برای اتصال ایمن سیمها به آثار آسیبدیده تلاش میکنند. مهمتر از آن، زیر برش نقاط تمرکز استرس خطرناکی ایجاد می کند. این نقاط مستقیماً در رابط شکننده سرامیک و فلز قرار دارند.
خرابی های رایج مرتبط با کاهش شدید قیمت عبارتند از:
لایه لایه شدن در طول چرخه حرارتی: زیر برش های تیز به عنوان نقاط گوه عمل می کنند. گرمایش و سرمایش مکرر مس را از سرامیک جدا می کند.
تنگناهای فعلی: بازهای باریک جریان الکترون را محدود می کنند. رد به طور غیر منتظره ای تحت بارهای سنگین گرم می شود.
خطرات قوس الکتریکی: هندسه های غیرقابل پیش بینی فاصله دی الکتریک موثر بین آثار موازی را کاهش می دهد.
ایمن سازی قراردادهای Tier-1 خودرو و نیمه هادی نیازمند کنترل فرآیند بی عیب و نقص است. کاربران دیگر مرتب سازی پایان خط اولیه را نمی پذیرند. آنها خواهان ثبات آماری مستند هستند. اجرای سخت Etching Factor Inspection به عنوان یک قابلیت اجباری عمل می کند. این ثابت می کند که خط تولید شما به طور فعال واریانس را محدود می کند. این یک دروازه با کیفیت ساده را به یک مزیت رقابتی قدرتمند تبدیل می کند.
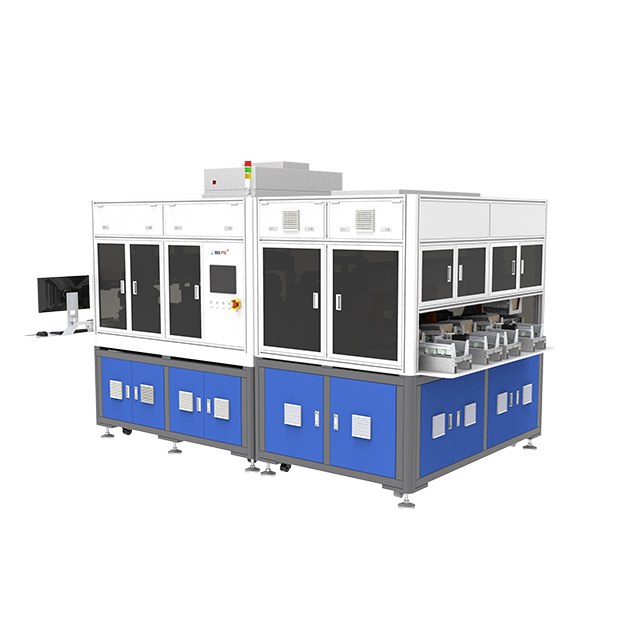
انتخاب سخت افزار مناسب نیاز به درک عمیق فیزیک نوری دارد. روش های سنتی در اینجا به طرز چشمگیری شکست می خورند. شما باید فناوری هایی را که قادر به نقشه برداری توپوگرافی دقیق هستند ارزیابی کنید.
استاندارد بازرسی نوری خودکار دوبعدی (AOI) اساساً فاقد درک عمق است. تصاویر مسطح را مستقیماً از بالای بستر می گیرد. AOI دوبعدی در یافتن خراش های سطحی یا اندازه گیری عرض خطوط برتر برتر است. نمی تواند آندکات جانبی پنهان را ببیند. نمی تواند نمایه دیواره جانبی عمودی را به دقت اندازه گیری کند. کنترل کیفیت واقعی AMB به پروفایل سه بعدی نیاز دارد. سیستم های پیشرفته از میکروسکوپ کانفوکال، مثلث سازی لیزری یا طرح ریزی نور ساختاریافته استفاده می کنند. این فناوری ها عمق دقیق و زاویه دقیق دیواره کناری را به طور همزمان اندازه گیری می کنند.
نمودار مقایسه: 2 بعدی AOI در مقابل پروفایل سه بعدی برای زیرلایه های AMB |
||
ویژگی |
استاندارد 2D AOI |
بازرسی پروفایل سه بعدی |
|---|---|---|
نوع اندازه گیری |
تصویربرداری از سطح صاف (محور X، Y) |
نقشه برداری توپوگرافی (محور X، Y، Z) |
تشخیص Undercut |
غیرممکن (پنهان از نمای بالا) |
دقت بالا با استفاده از اپتیک/لیزر زاویه دار |
اندازه گیری عمق |
نیاز به مقطع مخرب دارد |
اندازه گیری خطی فوری و غیر مخرب |
مورد استفاده اولیه |
خراش های سطحی، اکسیداسیون، لکه ها |
فاکتور اچینگ، آنالیز حجمی، تاب |
مس تازه حکاکی شده موانع بازتابی عظیمی را ایجاد می کند. سطح براق مانند یک آینه پیچیده عمل می کند. لیزرها و LED ها به طور غیرقابل پیش بینی از ساختار دانه کریستالی منعکس می شوند. این انعکاس خیره کننده تابش خیره کننده ایجاد می کند. اپتیک با طراحی ضعیف این تابش خیره کننده را به عنوان میخ های توپوگرافی کاذب ثبت می کند. حق بیمه تجهیزات بازرسی AMB از الگوریتم های تخصصی روشنایی استفاده می کند. آرایه های نورپردازی چند زاویه ای ردیابی را از بردارهای مختلف روشن می کنند. سپس نرم افزار این نوردهی ها را به هم می چسباند. این به طور کامل نقاط داده نادرست ناشی از تابش خیره کننده را حذف می کند.
مدارهای با قابلیت اطمینان بالا به دقت بسیار بالایی نیاز دارند. سخت افزار باید تلورانس های وضوح زیر میکرون را تضمین کند. اپراتورها به اندازه گیری های همزمان برای عرض خط بالا، عرض خط پایین و عمق دقیق ترانشه نیاز دارند. از دست دادن فقط یک بعد، محاسبه فاکتور اچ را خراب می کند.
علاوه بر این، سیستم باید بقایای مواد خاصی را شناسایی کند. فلزات فعال مانند تیتانیوم یا نقره رفتار متفاوتی با مس در حمام های شیمیایی دارند. گاهی اوقات، اچانت مس را کاملاً از بین می برد اما بقایای فلز فعال میکروسکوپی را پشت سر می گذارد. این بقایای رسانا مستقیماً روی سرامیک خالی بین آثار مینشینند. آنها بعداً باعث اتصال کوتاه فاجعه آمیز می شوند. سیستم های سطح بالا فوراً این ناهنجاری های فلزی خاص را شناسایی و علامت گذاری می کنند.
ادغام ابزارهای اندازه شناسی جدید نیاز به برنامه ریزی لجستیکی دقیق دارد. شما باید سخت افزار را به طور یکپارچه با گردش کار موجود خود تراز کنید.
مهندسان ابتدا باید تصمیم بگیرند که تجهیزات از نظر فیزیکی در کجا قرار می گیرند. هر دو استراتژی قرار دادن مزایا و معاوضه های متمایز را ارائه می دهند.
نمونه برداری آفلاین: دستگاه را در یک آزمایشگاه اختصاصی قرار می دهید. تکنسین ها به صورت دستی دسته ها را برای اندازه گیری حمل می کنند. واحدهای آفلاین اغلب بالاترین وضوح ممکن را ارائه می دهند. آنها برای مراحل تحقیق و توسعه یا اعتبار سنجی اولیه دسته ای کاملاً کار می کنند. با این حال، آنها تأخیر قابل توجهی را معرفی می کنند.
یکپارچه سازی درون خطی: شما بلافاصله پس از حکاکی و تمیز کردن ماژول ها، سنسور را مستقیماً روی تسمه نقاله نصب می کنید. قرار دادن درون خطی، بازخورد فرآیندی فوری و بسیار کاربردی را فراهم می کند. چالش اصلی شامل تطبیق سرعت است. ماژول اسکن باید با سرعت خروجی دقیق خط فرآیند مرطوب مطابقت داشته باشد.
سخت افزار داده ها را ارائه می دهد، اما مهندسان باید قوانین را تعریف کنند. برای فاکتور اچینگ خود به محدودیت های کنترلی بالا و پایین نیاز دارید.
الزامات کاربردی را تعریف کنید: محصولات مختلف هندسه های متفاوتی را می طلبند. ماژولهای ارتباطی فرکانس بالا برای یکپارچگی سیگنال به لبههای فوقالعاده واضح نیاز دارند. ماژولهای EV با جریان بالا، عرضهای عظیم پایین را برای اتلاف حرارتی در اولویت قرار میدهند.
باند کنترل را تنظیم کنید: نسبت فاکتور اچینگ هدف را تعیین کنید. به طور معمول، مهندسان ضریب بالاتر از 3.0 را هدف قرار می دهند. محدودیت های هشدار را کمی کمتر از هدف ایده آل تنظیم کنید. در جایی که یکپارچگی ساختاری از بین میرود، محدودیتهای رد سخت تعیین کنید.
مانیتور واریانس: خط پایه را در چندین شیفت پیگیری کنید. توجه داشته باشید که چگونه تخریب شیمیایی به صورت دینامیکی بر این نسبت تأثیر می گذارد.
داده ها تنها زمانی ارزشمند می شوند که اقدامات اصلاحی را آغاز کنند. سیستم بازرسی باید مستقیماً با کنترل کننده خط اچینگ ارتباط برقرار کند.
Identify Drifts: نرم افزار کاهش آهسته و پیوسته ضریب اچ را در 50 پانل تشخیص می دهد. این نشان می دهد که حمام شیمیایی قدرت خود را از دست می دهد.
دقت مهمترین چیز در سراسر جهان است، آیا نمی دانید که این همیشه درخت است. شما نمی دانید که ما برای نظرات شما ارزش زیادی قائل هستیم.
تنظیمات ماشه: سیستم یک سیگنال خودکار در بالادست ارسال می کند. کنترلر خط با تغییر پارامترهای خاص پاسخ می دهد.
اجرای تغییرات: کنترل کننده ممکن است دمای اچانت را کمی افزایش دهد. ممکن است وزن مخصوص را تنظیم کند یا یون مس تازه را تزریق کند. از طرف دیگر، می تواند فشار نازل اسپری را به صورت مکانیکی تغییر دهد. این حلقه بسته از ضایعات قبل از وقوع جلوگیری می کند.
معرفی تجهیزات نوری بسیار حساس بر روی یک کف تولیدی ناهموار چالش های طبیعی را به همراه دارد. پیش بینی این خطرات یک مرحله استقرار روان را تضمین می کند.
تاب برداشتن بستر نشان دهنده رایج ترین مانع فیزیکی است. بسترهای سرامیکی AMB در طول فاز کوره لحیم کاری استرس حرارتی شدیدی را تجربه می کنند. خنکسازی باعث ایجاد نرخهای انقباض نامتناسب بین مس ضخیم و هسته سرامیکی میشود. این باعث می شود که کل پانل کمی خم شود. حتی یک کمان 50 میکرونی اسکن سه بعدی با فوکوس ثابت را خراب می کند. پیشرفته سیستم های بازرسی بستر سرامیکی ردیابی کانونی پویا را به کار می گیرند. سر نوری بر روی یک بالشتک میکروسکوپی از هوا سوار می شود یا از موتورهای فوکوس خودکار سریع استفاده می کند. این 'موج' پانل تاب خورده را کاملاً سوار می کند. برخی از سیستم ها همچنین از گیره های صاف کننده مکانیکی ملایم در طول چرخه بازرسی استفاده می کنند تا دقت اندازه گیری دقیق را تضمین کنند.
مدیریت نکات مثبت و منفی کاذب نیاز به تنظیم نرم افزاری هوشیارانه دارد. یک ماشین بیش از حد حساس، بسترهای کاملاً قابل استفاده را رد می کند. این به طور مصنوعی نرخ ضایعات شما را افزایش می دهد و سودآوری را از بین می برد. برعکس، منفی کاذب واحدهای معیوب را به مشتریان مهم ارسال می کند. ما اکیداً انجام آزمایشهای دقیق R&R (تکرارپذیری و تکرارپذیری) Gauge را توصیه میکنیم. این پروتکل را در مرحله آزمایشی اولیه به طور مکرر اجرا کنید. دقیقا همان پانل تاب خورده را سی بار در دستگاه اجرا کنید. واریانس در فاکتور اچ گزارش شده باید از نظر ریاضی ناچیز باقی بماند.
سیلوهای داده نشان دهنده یک ریسک بزرگ سازمانی هستند. ایستگاه های بازرسی مستقل اپراتورها را مجبور می کنند که داده ها را به صورت دستی از طریق درایوهای USB صادر کنند. این رویکرد قابلیت ردیابی را خراب می کند. کارخانه های هوشمند مدرن نیازمند اکوسیستم های کاملا یکپارچه هستند. هنگام ارزیابی نرم افزار، بر انطباق SECS/GEM تأکید کنید. اطمینان حاصل کنید که دستگاه در دسترس بودن API قوی ارائه می دهد. سنسور باید داده های ابعادی خام را مستقیماً به سیستم اجرایی فراگیر کارخانه (MES) وارد کند. این ادغام به مهندسان این امکان را می دهد که روندهای اچینگ را با دمای کوره از سه روز قبل مرتبط کنند.
خرید تجهیزات سرمایه ای نیازمند ارزیابی عینی و مبتنی بر شواهد است. بروشورهای بازاریابی اغلب قابلیت های نوری را در سطوح با بازتاب زیاد اغراق می کنند.
اثبات دقیق مفهوم (PoC) قویترین محافظ شما را نشان میدهد. هرگز سخت افزار اندازه گیری را صرفاً بر اساس برگه مشخصات خریداری نکنید. شما باید یک تست معیار زنده درخواست کنید. سخت ترین نمونه های بستر AMB خود را برای فروشنده ارسال کنید. شامل پانل هایی با تغییرات شناخته شده اچ، تاب خوردگی تهاجمی، و باقیمانده های فلزی فعال پیچیده است. از فروشنده بخواهید که نمونه ها را اسکن کند و نقشه های توپوگرافی سه بعدی را تهیه کند. اگر نرم افزار آنها نمی تواند دیواره جانبی مسی را از پایه سرامیکی به طور دقیق تشخیص دهد، آنها را از لیست خود حذف کنید.
نرم افزار بومی و قابلیت های SPC آنها را به شدت ارزیابی کنید. داده های خام نقطه-ابر مقدار صفر را برای اپراتور خط نگه می دارند. این سیستم باید میلیون ها نقطه داده را فوراً در داشبوردهای قابل خواندن ترکیب کند. نرم افزار باید نمودارهای کنترل آماری خودکار را به صورت بومی تولید کند. باید CPK (شاخص قابلیت فرآیند) را به طور مداوم در پس زمینه محاسبه کند. علاوه بر این، مدیران کیفیت برای تولید گزارشهای انطباق آماده برای ممیزی برای مشتریان خودرو به عملکردهای صادراتی با یک کلیک نیاز دارند.
هم افزایی بین سخت افزار پیشنهادی و سایر روش های تست خود را در نظر بگیرید. قابلیت اطمینان بستر به معیارهای متمایز متعددی متکی است. فروشندگانی که اکوسیستمهای نرمافزاری یکپارچه را ارائه میدهند، ارزش بسیار زیادی را ارائه میکنند. نرم افزار آنها می تواند داده های فاکتور اچ جدید شما را مستقیماً با پایین دست مرتبط کند بستر نیمه هادی تست به عنوان مثال، مقایسه هندسههای برش دقیق در برابر نقشههای سرعت فضای خالی اولتراسونیک، یک پروفایل حرارتی جامع ارائه میدهد. این سطح از قابلیت ردیابی زمانی که یک ماژول در تست تنش چرخه حرارتی رد می شود، تجزیه و تحلیل علت ریشه را به طور چشمگیری ساده می کند.
تسلط بر فاکتور اچینگ به عنوان یک نیاز سختگیرانه و غیرقابل مذاکره برای تولید بستر AMB با بازده بالا است. مس ضخیم و فلزات فعال کنترل های شیمیایی غیردقیق را مجازات می کنند. باید از بررسیهای سطح دو بعدی اولیه عبور کنید. اجرای اسکن توپوگرافی سه بعدی مناسب از مشتریان پایین دستی شما در برابر خرابی های حرارتی فاجعه بار محافظت می کند.
تیم های تولید باید تکرارپذیری شدید اندازه گیری را بر سرعت اسکن خام اولویت دهند. ماشینی سریع که داده های پر سر و صدا و پر از خیرگی را تولید می کند، در نهایت تصمیمات مهندسی را کند می کند. روی ردیابی کانونی پویا، روشنایی چند زاویه ای و یکپارچه سازی یکپارچه MES تمرکز کنید.
ما تیمهای مهندسی را تشویق میکنیم تا نرخهای قراضه فعلی خود را فوراً بررسی کنند. خرابی هایی را که صریحاً مربوط به عیوب حکاکی یا لایه لایه شدن هستند جدا کنید. همین امروز با فروشنده تخصصی مترولوژی تماس بگیرید. برای مشاهده توپوگرافی پنهان آثار خود، یک نمونه گزارش بازرسی سفارشی را با استفاده از پانل های تاب دار خود درخواست کنید.
A: هیچ شماره جهانی وجود ندارد، زیرا به ضخامت مس و نیازهای فاصله خطوط بستگی دارد. با این حال، ضریب اچینگ بیشتر از 3.0 به طور کلی در ماژولهای قدرت با چگالی بالا مورد هدف قرار میگیرد تا اطمینان حاصل شود که کمترین زیر برش و ناحیه اتصال سیم کافی است.
AOI استاندارد محدود به تشخیص عیب سطح دو بعدی (خراش، اکسیداسیون، عرض خط بالایی) است. بازرسی فاکتور اچینگ به داده های توپوگرافی سه بعدی برای اندازه گیری عمق و برش پنهان در رابط بستر نیاز دارد.
A: هر دو برای مدیریت حرارتی حیاتی هستند. در حالی که بازرسی نرخ خالی (معمولاً از طریق میکروسکوپ آکوستیک اسکن) نواحی بدون پیوند زیر مس را تشخیص میدهد، بازرسی فاکتور اچینگ اطمینان میدهد که لبههای مس از نظر ساختاری سالم هستند. آنها با هم یک پروفایل قابلیت اطمینان کامل برای زیرلایه های نیمه هادی قدرت تشکیل می دهند.


