


En la producción de sustratos cerámicos de soldadura activa de metales (AMB), los fabricantes enfrentan obstáculos técnicos únicos. Las gruesas capas de cobre y los metales activos como el titanio o la plata crean distintos desafíos químicos. Estos materiales hacen que el proceso de grabado sea muy susceptible al corte lateral. Los factores de grabado no controlados conducen rápidamente a graves cuellos de botella térmicos. Reducen la capacidad de transporte de corriente y aumentan las tasas de desperdicio. Estas fallas impactan críticamente las aplicaciones de alta confiabilidad. Los ejemplos comunes incluyen módulos de potencia para vehículos eléctricos y sistemas de almacenamiento de energía de alta frecuencia.
Para resolver esto, PTC implementa soluciones especializadas. Equipo de inspección del factor de grabado AMB . Esta tecnología cambia las operaciones de la clasificación de calidad reactiva directamente al control proactivo del proceso. Nuestra guía proporciona a los directores de producción e ingenieros de procesos un marco altamente basado en evidencia. Aprenderá a evaluar, implementar y optimizar estos sistemas de inspección cruciales. Los usuarios pueden maximizar con confianza el rendimiento de la producción y garantizar un cumplimiento estricto junto con los protocolos de prueba de semiconductores estándar.
Protección del rendimiento: el monitoreo del factor de grabado (la relación entre la profundidad del grabado y el corte lateral) previene fallas térmicas y eléctricas catastróficas en los sustratos de AMB.
Evaluación del equipo: La verdadera inspección AMB requiere perfiles 3D de alta resolución capaces de manejar superficies de cobre altamente reflectantes y deformaciones del sustrato, más allá de las capacidades del AOI 2D estándar.
Integración de procesos: el retorno de la inversión más alto proviene de la integración de datos de inspección directamente en el circuito de retroalimentación de producción para ajustar la concentración de grabador y la presión de pulverización en tiempo real.
Selección de proveedores: selección de equipos en función de la repetibilidad de las mediciones (Gauge R&R), las velocidades de rendimiento y la integración con los sistemas existentes de inspección de tasa de vacíos y SPC (control estadístico de procesos).
Dominar el factor de grabado dicta la máxima confiabilidad de su producto. Los fabricantes unen capas de cobre extremadamente gruesas a bases cerámicas. Estas bases suelen consistir en nitruro de silicio (Si3N4) o nitruro de aluminio (AlN). El proceso de unión se basa en una capa metálica activa muy fina. El grabado de esta estructura compuesta introduce una dinámica química severa. El fluido grabador ataca fácilmente el cobre expuesto hacia abajo. Sin embargo, también ataca lateralmente las paredes laterales. El cobre grueso requiere más tiempo dentro del baño químico. Esta exposición prolongada aumenta dramáticamente el riesgo de erosión lateral.
Los ingenieros definen matemáticamente el factor de grabado. Representa la relación estricta entre la profundidad total del grabado dividida por el corte lateral. Un factor numérico más alto indica una pared lateral más recta y vertical. Las paredes laterales más rectas se traducen directamente en un rendimiento superior del producto. Mantienen perfectamente la geometría de la traza prevista. Un factor bajo indica una subcotización grave. El rastro de cobre parece un hongo. El ancho superior sigue siendo ancho, pero la base se vuelve peligrosamente estrecha.
No controlar esta proporción crea consecuencias físicas devastadoras. Un factor de grabado bajo reduce el área de la superficie superior disponible para la unión de cables. El equipo tiene dificultades para conectar los cables de forma segura a las pistas comprometidas. Más importante aún, la subcotización crea puntos de concentración de tensión peligrosos. Estos puntos se asientan directamente en la frágil interfaz cerámica-metal.
Las fallas comunes relacionadas con una subcotización severa incluyen:
Delaminación durante el ciclo térmico: los cortes agudos actúan como puntos de cuña. El calentamiento y enfriamiento repetidos arrancan el cobre de la cerámica.
Cuellos de botella actuales: las bases estrechas restringen el flujo de electrones. La pista se calienta inesperadamente bajo cargas pesadas.
Riesgos de formación de arcos: las geometrías impredecibles reducen el espacio dieléctrico efectivo entre trazas paralelas.
Asegurar contratos de semiconductores y automoción de nivel 1 exige un control de procesos impecable. Los usuarios ya no aceptan la clasificación básica de final de línea. Exigen estabilidad estadística documentada. Implementación estricta La inspección del factor de grabado actúa como una capacidad obligatoria. Demuestra que su línea de fabricación limita la variación de forma proactiva. Transforma una simple puerta de calidad en una poderosa ventaja competitiva.
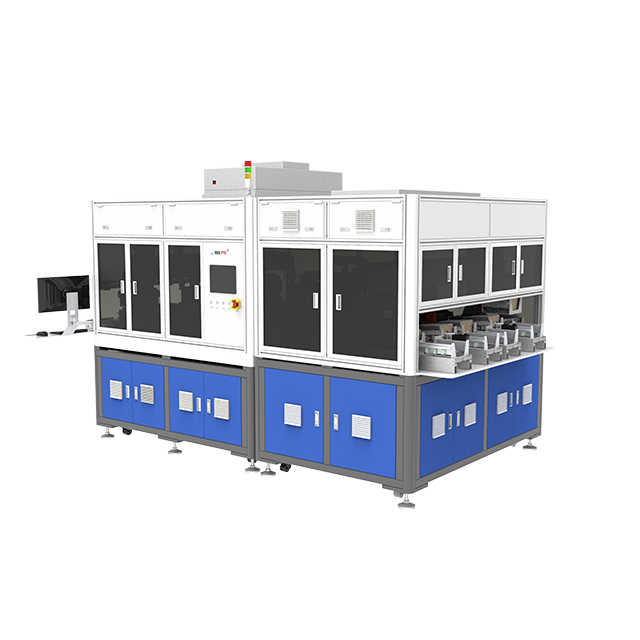
Seleccionar el hardware adecuado requiere un conocimiento profundo de la física óptica. Los métodos tradicionales fracasan estrepitosamente en este caso. Debe evaluar tecnologías capaces de realizar mapas topográficos precisos.
La inspección óptica automatizada (AOI) 2D estándar carece fundamentalmente de percepción de profundidad. Captura imágenes planas directamente encima del sustrato. 2D AOI destaca a la hora de encontrar rayas en la superficie o medir el ancho de la línea superior. No puede ver el corte lateral oculto. No puede medir con precisión el perfil vertical de la pared lateral. El verdadero control de calidad de AMB requiere perfiles 3D. Los sistemas avanzados utilizan microscopía confocal, triangulación láser o proyección de luz estructurada. Estas tecnologías miden simultáneamente la profundidad exacta y el ángulo preciso de la pared lateral.
Cuadro comparativo: AOI 2D frente a perfiles 3D para sustratos AMB |
||
Característica |
AOI 2D estándar |
Inspección de perfiles 3D |
|---|---|---|
Tipo de medición |
Imágenes de superficie plana (eje X, Y) |
Mapeo topográfico (eje X, Y, Z) |
Detección de socavados |
Imposible (oculto desde la vista superior) |
Alta precisión utilizando ópticas/láseres en ángulo |
Medición de profundidad |
Requiere corte transversal destructivo |
Medición en línea instantánea y no destructiva |
Caso de uso principal |
Rayones superficiales, oxidación, manchas. |
Factor de grabado, análisis volumétrico, alabeo. |
El cobre recién grabado presenta enormes obstáculos de reflectividad. La superficie brillante actúa como un espejo complejo. Los láseres y los LED rebotan de forma impredecible en la estructura del grano cristalino. Esta reflexión especular genera un deslumbramiento cegador. Unas ópticas mal diseñadas registran este deslumbramiento como picos topográficos falsos. De primera calidad El equipo de inspección AMB utiliza algoritmos de iluminación especializados. Los conjuntos de iluminación de múltiples ángulos iluminan la pista desde varios vectores. Luego, el software une estas exposiciones. Esto elimina por completo los puntos de datos falsos causados por el deslumbramiento.
Los circuitos de alta confiabilidad exigen una precisión extrema. El hardware debe garantizar tolerancias de resolución submicrónicas. Los operadores necesitan mediciones simultáneas para el ancho de la línea superior, el ancho de la línea inferior y la profundidad exacta de la zanja. La falta de una sola dimensión arruina el cálculo del factor de grabado.
Además, el sistema debe detectar residuos de materiales específicos. Los metales activos como el titanio o la plata se comportan de manera diferente que el cobre en baños químicos. A veces, el grabador elimina el cobre perfectamente pero deja residuos microscópicos de metal activo. Estos residuos conductores se asientan directamente sobre la cerámica desnuda entre las pistas. Posteriormente provocan cortocircuitos catastróficos. Los sistemas de primer nivel identifican y señalan estas anomalías metálicas específicas al instante.
La integración de nuevas herramientas de metrología requiere una cuidadosa planificación logística. Debe alinear el hardware perfectamente con su flujo de trabajo existente.
Los ingenieros primero deben decidir dónde se ubica físicamente el equipo. Ambas estrategias de colocación ofrecen distintas ventajas y compensaciones.
Muestreo sin conexión: coloca la máquina en un laboratorio exclusivo. Los técnicos transportan manualmente lotes para medirlos. Las unidades fuera de línea suelen proporcionar la resolución más alta posible. Funcionan perfectamente para fases de I+D o validación inicial de lotes. Sin embargo, introducen una latencia significativa.
Integración en línea: instala el sensor directamente sobre la cinta transportadora inmediatamente después de los módulos de grabado y limpieza. La colocación en línea proporciona retroalimentación del proceso inmediata y altamente procesable. El principal desafío consiste en igualar la velocidad. El módulo de escaneo debe coincidir con la velocidad de rendimiento exacta de la línea de proceso húmedo.
El hardware proporciona datos, pero los ingenieros deben definir las reglas. Necesita límites de control superiores e inferiores estrictos para su factor de grabado.
Defina los requisitos de la aplicación: diferentes productos exigen diferentes geometrías. Los módulos de comunicación de alta frecuencia necesitan bordes superiores excepcionalmente nítidos para la integridad de la señal. Los módulos EV de alta corriente priorizan anchos inferiores masivos para la disipación térmica.
Establezca la banda de control: establezca la relación del factor de grabado objetivo. Normalmente, los ingenieros apuntan a un factor superior a 3,0. Establezca límites de advertencia ligeramente por debajo del objetivo ideal. Establezca límites estrictos de rechazo donde falla la integridad estructural.
Supervisar la variación: realice un seguimiento de la línea de base en varios turnos. Observe cómo la degradación química afecta dinámicamente la proporción.
Los datos se vuelven valiosos sólo cuando desencadenan acciones correctivas. El sistema de inspección debe comunicarse directamente con el controlador de la línea de grabado.
Identificar desviaciones: el software detecta una disminución lenta y constante en el factor de grabado en 50 paneles. Esto indica que el baño químico está perdiendo potencia.
La precisión es la más importante en todo el mundo, ¿no sabes que esto siempre es un árbol? No sabes que valoramos mucho tus opiniones valoramos tus opiniones gracias por tu pedido siempre eres nuestro cliente favorito
Ajustes de disparo: el sistema envía una señal automatizada en sentido ascendente. El controlador de línea responde modificando parámetros específicos.
Ejecutar cambios: el controlador podría aumentar ligeramente la temperatura del grabador. Podría ajustar la gravedad específica o inyectar iones de Cu nuevos. Alternativamente, puede alterar mecánicamente la presión de la boquilla de pulverización. Este circuito cerrado evita el desperdicio antes de que ocurra.
La introducción de equipos ópticos altamente sensibles en una planta de fabricación resistente presenta desafíos naturales. Anticipar estos riesgos garantiza una fase de implementación sin problemas.
La deformación del sustrato representa el obstáculo físico más común. Los sustratos cerámicos AMB experimentan un estrés térmico extremo durante la fase del horno de soldadura fuerte. El enfriamiento crea tasas de contracción no coincidentes entre el cobre grueso y el núcleo cerámico. Esto hace que todo el panel se doble ligeramente. Incluso un arco de 50 micrones arruina un escaneo 3D de enfoque fijo. Avanzado Los sistemas de inspección de sustratos cerámicos implementan un seguimiento focal dinámico. El cabezal óptico se mueve sobre un colchón de aire microscópico o utiliza motores de enfoque automático rápido. Se adapta perfectamente a la 'ola' del panel deformado. Algunos sistemas también emplean abrazaderas de aplanamiento mecánico suaves durante el ciclo de inspección para garantizar una precisión de medición estricta.
La gestión de falsos positivos y negativos requiere un ajuste atento del software. Una máquina demasiado sensible rechaza sustratos perfectamente utilizables. Esto infla artificialmente sus tasas de desperdicio y destruye la rentabilidad. Por el contrario, los falsos negativos envían unidades defectuosas a clientes críticos. Recomendamos encarecidamente realizar pruebas rigurosas de calibre R&R (repetibilidad y reproducibilidad). Ejecute este protocolo repetidamente durante la fase de prueba inicial. Pase exactamente el mismo panel deformado por la máquina treinta veces. La variación en el factor de grabado informado debe seguir siendo matemáticamente insignificante.
Los silos de datos representan un riesgo organizacional importante. Las estaciones de inspección independientes obligan a los operadores a exportar datos manualmente mediante unidades USB. Este enfoque arruina la trazabilidad. Las fábricas inteligentes modernas exigen ecosistemas totalmente integrados. Enfatice el cumplimiento de SECS/GEM al evaluar el software. Asegúrese de que la máquina ofrezca una sólida disponibilidad de API. El sensor debe alimentar datos dimensionales sin procesar directamente al Sistema de Ejecución de Manufactura (MES) general de la fábrica. Esta integración permite a los ingenieros correlacionar las tendencias de grabado con las temperaturas del horno de tres días antes.
Las compras de bienes de capital requieren una evaluación objetiva y basada en evidencia. Los folletos de marketing suelen exagerar las capacidades ópticas en superficies altamente reflectantes.
Una prueba de concepto (PoC) rigurosa representa su mayor protección. Nunca compre hardware de metrología basándose únicamente en una hoja de especificaciones. Debe exigir una prueba comparativa en vivo. Envíe al proveedor sus muestras de sustrato AMB más difíciles. Incluya paneles que presenten variaciones de grabado conocidas, deformaciones agresivas y residuos metálicos activos complicados. Pídale al proveedor que escanee las muestras y produzca los mapas topográficos en 3D. Si su software no puede distinguir con precisión la pared lateral de cobre de la base de cerámica, elimínelos de su lista.
Evalúe exhaustivamente su software nativo y sus capacidades SPC. Los datos sin procesar de la nube de puntos tienen un valor cero para un operador de línea. El sistema debe sintetizar millones de puntos de datos en paneles legibles al instante. El software debe generar gráficos de control estadístico automatizados de forma nativa. Debe calcular el CPK (índice de capacidad del proceso) continuamente en segundo plano. Además, los gerentes de calidad necesitan funciones de exportación con un solo clic para producir informes de cumplimiento listos para auditorías para clientes automotrices.
Considere la sinergia entre el hardware propuesto y sus otros métodos de prueba. La confiabilidad del sustrato se basa en múltiples métricas distintas. Los proveedores que ofrecen ecosistemas de software unificados aportan un valor inmenso. Su software puede correlacionar sus nuevos datos de factor de grabado directamente con los descendentes. Pruebas de sustratos semiconductores . Por ejemplo, la comparación de geometrías recortadas precisas con mapas de tasa de vacíos ultrasónicos proporciona un perfil térmico completo. Este nivel de trazabilidad simplifica drásticamente el análisis de la causa raíz cuando un módulo no supera una prueba de estrés de ciclo térmico.
Dominar el factor de grabado es un requisito estricto y no negociable para la fabricación de sustratos de AMB de alto rendimiento. El cobre espeso y los metales activos castigan los controles químicos imprecisos. Debes superar las comprobaciones básicas de superficie 2D. La implementación de un escaneo topográfico 3D adecuado protege a sus clientes intermedios de fallas térmicas catastróficas.
Los equipos de producción deben priorizar la repetibilidad extrema de las mediciones sobre la velocidad de escaneo sin procesar. Una máquina rápida que genera datos ruidosos y llenos de reflejos en última instancia ralentiza las decisiones de ingeniería. Concéntrese en el seguimiento focal dinámico, la iluminación multiángulo y la perfecta integración MES.
Alentamos a los equipos de ingeniería a auditar sus tasas de desechos actuales de inmediato. Aislar las fallas explícitamente relacionadas con defectos de grabado o delaminación. Póngase en contacto con un proveedor especializado en metrología hoy. Solicite un informe de inspección de muestra personalizado utilizando sus propios paneles deformados para ver la topografía oculta de sus trazas.
R: No existe un número universal, ya que depende del espesor del cobre y de los requisitos de espaciado entre líneas. Sin embargo, generalmente se busca un factor de grabado superior a 3,0 en los módulos de potencia de alta densidad para garantizar un corte mínimo y un área de unión de cables adecuada.
R: No. El AOI estándar se limita a la detección de defectos de superficie 2D (rayones, oxidación, ancho de línea superior). La inspección del factor de grabado requiere datos topográficos 3D para medir la profundidad y el corte oculto en la interfaz del sustrato.
R: Ambos son fundamentales para la gestión térmica. Mientras que la inspección de la tasa de vacíos (normalmente mediante microscopía acústica de barrido) detecta áreas no adheridas debajo del cobre, la inspección del factor de grabado garantiza que los bordes del cobre estén estructuralmente sanos. Juntos, forman un perfil de confiabilidad completo para sustratos semiconductores de potencia.


